





В аэрокосмической сфере,Обработка деталей из титанового сплаваУправление допуском и качество поверхности оксидного слоя напрямую определяют точность сборки и срок службы усталости. С обычным TC4 В этой статье подробно рассматриваются стратегии управления допусками от сырья до готовой детали, а также способы оптимизации процесса обеспечения согласованности и коррозионно-коррозионной стойкости оксидного слоя на тонкостенных или сложных поверхностях, которые могут быть проверены на предмет отбора и оценки цены.
Влияние свойств титановых сплавов на допуск к точной обработке
Трудности резания сплавов TC4 и риск дрейфа допуска
TC4 (TI-6Al-4V) является одним из самых распространенных в аэрокосмической промышленности, поскольку теплопроводность составляет около 1/7 от массы стали. Накопление тепла при резании приводит к повышению температуры на месте детали, что приводит к смещению размеров. При высоких температурах сплавы сплава сплава сплава имеет высокую степень срыва инструмента и может привести к потере поверхности.
- Жесткость требования:При обработке тонкостенных деталей (толщина стенки <2 мм) следует применять жесткие зажимы и опоры во избежание прогиба из-за усилий резания, приводящего к значительному перепаду плоскостности или вертикальности.
- Выбор ножей:Рекомендуется использовать цельные твердосплавные инструменты с покрытием TiN или AlTiN, чтобы снизить коэффициент трения и уменьшить влияние усилий резания на точность размеров.
- Резервы допуска:Ключевые размеры рекомендуется оставить на основе чертежа запас шлифования или шлифовки 0,02 - 0,05 мм для устранения остаточных напряжений тепловой деформации после фрезерования.
Стратегии стабилизации выпусков напряжения и допусков
В ковке или литье из титанового сплава существует большое остаточное напряжение, если не выпустить его вовремя после обработки, может произойти медленное ослабление напряжения в течение нескольких недель или месяцев, что приводит к деформациям деталей. Для высокоточных авиационных деталей рекомендуется применять процесс «грубая обработка-обработка со сроком годности-повторная своевременная обработка-окончательная очистка-окончательная очистка ". С помощью промежуточной термической обработки высвобождается более 80% напряжения, можно контролировать стабильность окончательного размера в пределах ±0,01 мм, что соответствует строгим требованиям к авиационной сборке.
Стандарты контроля оксидного слоя поверхности аэрокосмического класса
Основания для выбора функции оксидного слоя и толщины мембраны
Естественный оксидный слой титановых сплавов (фтированная пленка) является коррозионно-стойким, но подверженным повреждению при высоких температурах, влажных или ударных условиях. анодирование утолщает окислительный слой за счет электрохимического действия, что обеспечивает дополнительную износостойкость и изоляцию. В аэрокосмических изделиях толщины мембраны обычно выбирают исходя из требований к изоляции или требованиям к износу:
- Стандартная пленка (тип II):Толщина составляет около 5-25 мкм, в основном повышает коррозионную стойкость, подходит для неизолированных токоведущих частей.
- твердое окисление (тип III):Толщина может достигать 50-250 мкм, а микроскопическая твердость значительно повышается, подходит для мест с высоким износом трения, но следует обратить внимание на хрупкость слоя мембраны.
Следует обратить внимание, толщина оксидного слоя сильно зависит от температуры подложки. Теплопроводность титана медленная, при плохой циркуляции жидкости или высокой плотности тока, локальный перегрев может привести к рыхлу слоя мембраны, пористости и даже размягчению основы. Поэтому для больших деталей необходимо применять импульсный ток или технологию динамического охлаждения, чтобы обеспечить однородность толщины мембраны.
Устранение дефектов оксидного слоя и контроль качества
Типичные дефекты оксидного слоя включают обгоревку, пузырьку, депленку и неравномерность цвета, в основном из-за неполной предварительной обработки, превышения примесей кислородной жидкости или экранирования тока между деталями. Во избежание таких проблем:
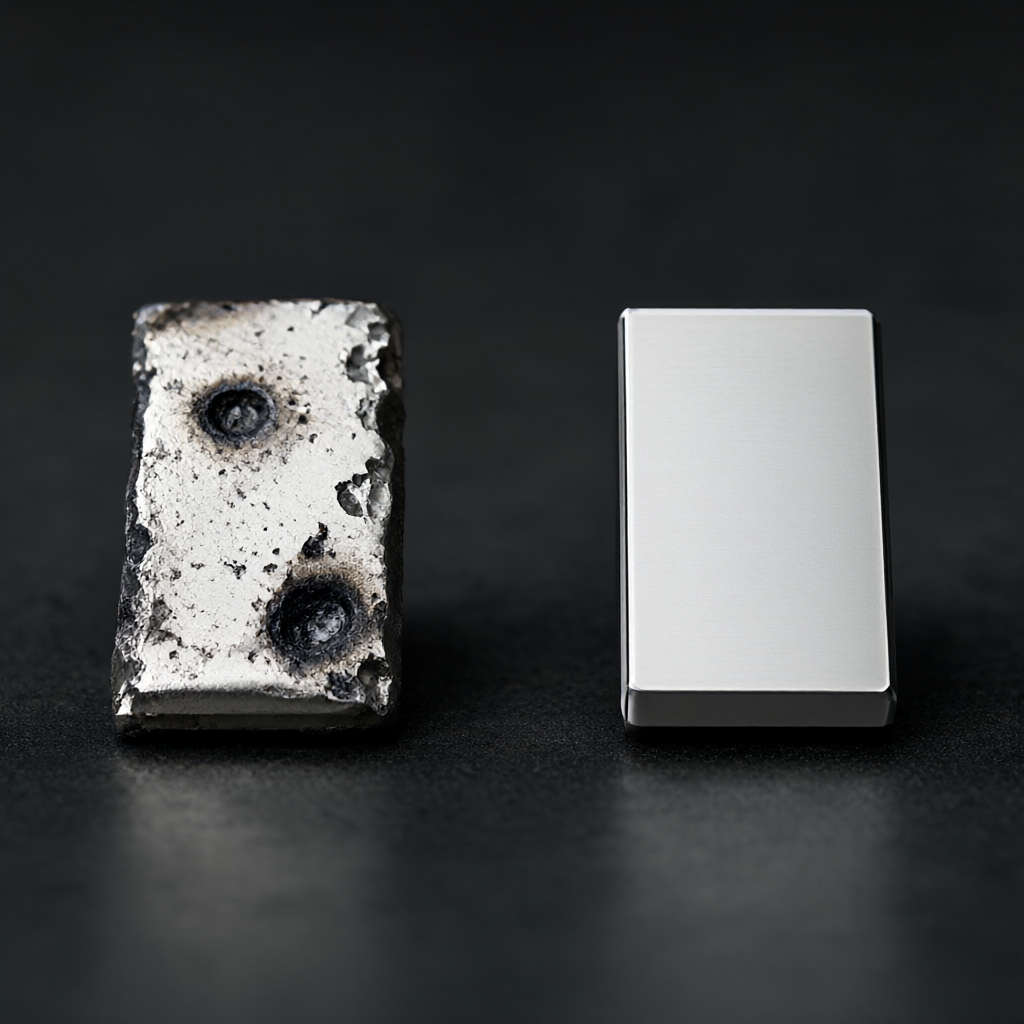
- Основные моменты предварительной обработки:Необходимо полностью удалить масляную и пассивированную пленку, рекомендуется использовать технологию щелочной промывки + травления + пассивации для обеспечения одинаковой поверхностной активности.
- Конструкция ходовой установки:Электропроводящие зажимы должны иметь достаточную площадь сечения, чтобы избежать высокой плотности местного тока; непроводящие части должны быть покрыты изоляционным материалом для предотвращения обжига короткого замыкания.
- Мониторинг процессов:Для каждой партии необходимо контролировать электропроводность, рН и температуру жидкости, в процессе окисления записать кривую напряжения-времени, чтобы обеспечить соответствие толщины мембраны допуску чертежа.
Соответствие ключевых параметров процесса допуска/шероховатости
Различные стадии обработки и процессы обработки поверхности оказывают непосредственное влияние на окончательные допуски и шероховатость поверхности. Ниже приведены рекомендуемые параметры титанового сплава TC4 при обработке типичных авиационных деталей, которые могут быть использованы в качестве справочного материала для оценки DFM и планирования процесса:
| Технологическая стадия | Ключевые параметры/диапазоны | Влияние на допуски/качество | Применяемые сцены |
|---|---|---|---|
| Жесткое фрезерование | Объем спинного ножа ap 1.5 - 2.5 мм, подача f 0.1 - 0.15 мм/tooth | Удалить большую часть запаса, на начальном этапе высвобождения напряжения, большие колебания размеров | Стертвины/поковки толстый |
| Полуфрезерование/тонкое фрезерование | Объем спинного ножа ap 0.1 - 0.2мм, подача f 0.05 - 0.1мм/tooth | Размеры стабилизируются, необходимо контролировать соотношение глубины касания и защиту от флаттера, до Ra 1,6 - 0,8 мкм | Несовмещенные поверхности и общие структурные грани |
| Машины/шлифовалы | подача f ≤0,05 мм/rev, жидкость для резания сильно охлаждается | Устранение деформаций фрезерования, стабилизация размеров на ±0,01 мм, шероховатость Ra 0,4 - 0,2 мкм | Точные поверхности совмещения положения подшипника, уплотнения и т. д. |
| анодированное оксид | Напряжение 10 - 20 В, температура 20 - 3-5 °C, плотность тока 3 - 5 A/dm² | Толщина мембраны увеличивается на 0,2 - 0,5мм (необходимо резервировать), твердость слоя мембраны повышается, усилена изоляция | Изолирующие соединители, износостойкие конструкции |
Примечание: толщина оксидного слоя суммируется до размера детали, в проектном чертеже необходимо уточнить размеры «до окисления» или «после окисления» и предусмотреть соответствующий запас обработки. Обычно для твердого окисления необходимо зарезервировать припуск в одностороннем порядке 0,5 - 1,0мм, для стандартной пленки 0,2 - 0,5мм.
Методы контроля и анализ режимов отказа
Метод определения ключевых размеров и толщины мембраны
Для обеспечения качества авиационных средств необходима многоуровневая система контроля:
- Проверка размеров:Полноразмерный контроль осуществляется с помощью трехкоординатной измерительной машины (CMM), а также пневматического марсометра или оптического проектора для обеспечения прослеживаемости допуска ± 0,01 мм.
- Измерение толщины мембраны:Применение вихревого толщиномера (неразрушающего), измеряемого в нескольких положениях детали (включая углы и канавки), определяется минимальным значением, соответствует стандарту AMS 2472.
- Испытание на соединение.Для твердой оксидной пленки необходимо провести испытание на изгиб или испытание на октальное измерение, чтобы убедиться, что слой мембраны не отслаивается.
Обычные модели отказа и схемы обхода
- Растрескивание слоя пленки:Из-за хрупкости слоя мембраны и охлаждения сжимаются после твердого окисления. Избавление: снижение окислительного напряжения, увеличение времени замедления охлаждения; избежание последующей обработки при высокой температуре.
- Оксидное покрытие:Из-за высокой плотности локального тока или контакта с частями. Обход: Оптимизация изоляции зажима, использование импульсного тока для обеспечения надлежащего циркуляции жидкости.
- Небольшие отклонения размеров:Недостаточно резервировать запас термической деформации или окисления обработки. Отклонение: Промежуточный срок, проверка запаса окисления на этапе DFM, подтверждение полного размера первого элемента.
Сравнение схем: ЧПУ против фрезерования композитного фрезерования
Для деталей из авиационного титанового сплава, имеющих осевые характеристики, выбор 3-осевой/5-осевой фрезеровки или композитного фрезерования напрямую влияет на способность управления допуском и производительность. Ниже приведен сравнительный анализ двух вариантов:
| Оценочные измерения | 3/5 оси фрезерование CNC | Фрезерование композитных (шпиндель/жесткий шпиндель) |
|---|---|---|
| Возможность управления допусками | Хорошо подходит для сложных поверхностей, требуется вторичный зажим для совмещения поверхности, суммарная погрешность немного выше | Одноразовое зажимное устройство, фрезерование, сверление, удар, соосность и положение лучше. |
| Очищение поверхности | Путь концевой/концевой фрезы ограничен, Ra обычно составляет 0,8 - 1,6 мкм | Последовательный путь точения, Ra может достигать 0,4 - 0,8 мкм, что лучше подходит для уплотнения поверхности |
| Подготовка к окислению | Необходимо избегать остаточных следов инструмента, предварительная очистка требует высокой степени | Плотная поверхность резания, низкая сложность очистки, более равномерный слой мембраны |
| Применимый тип элемента | Крылочные ребра, соединения, сложные корпуса, фасонные конструкции | Вал турбины, гидравлический корпус, приводной вал, прецизионные соединения |
| Консистенция пакета | Зависит от повторяемости программы и зажима, при больших объемах колебания немного больше | Высокая жесткость, более высокая согласованность в партии для больших партий прецизионных деталей |
Вывод: предпочтение отдается фрезерованию для авиакомпонентов с высокими требованиями к коаксиальности и отделке; для сложных фасонных конструкций более гибкое фрезерование 3/5 оси. В реальном производстве можно рассмотреть сочетание «токарной + фрезерование», чтобы сбалансировать эффективность и точность.
Вопросы оценки закупок и FAQ
Как оценить способность поставщиков по обработке титановых сплавов контролировать допуски?
Просить поставщика предоставить отчет CPK (индекс пропускной способности процесса), для ключевых размеров CPK≥1.33; проверить наличие промежуточной и своевременной обработки и трехкоординатной аппаратуры контроля; подтвердить контроль кислородной жидкости и запись толщины пленки.
Учитывается ли толщина слоя окисления в общем размере детали?
Да. Оксидный слой прикреплен к подложке, на чертеже должен быть указан размер "до окисления". Обычно на поверхности посадки должен быть зарезервирован запас окисления, иначе окисление приведет к перегрузке посадки или интерференции.
Может ли жесткая окисленная пленка влиять на проводимость?
Жесткая оксидная пленка (тип III) имеет сильную изоляцию, если детали должны проводить электричество, следует выбрать стандартную пленку (тип II) и контролировать толщину мембраны в пределах 10 мкм, или удалить оксидный слой на контактной поверхности.
Как долго после обработки тонкостенных титановых деталей происходит деформация напряжения?
Поковка, не прошедшая отсрочную обработку, может иметь значительную деформацию в течение 1-4 недель после обработки. Рекомендуется провести вакуумную речность сразу после обработки и стабилизировать в течение 72 часов после проведения тонкой обработки и контроля.
Каковы ограничения на минимальную толщину стенки при обработке поверхности?
Жесткое окисление подходит для деталей с толщиной стенки>2 мм; стандартная мембрана применяется для толщиной стенки>1 мм. Для ультратонкостенных деталей (<1 мм) рекомендуется интенсивное охлаждение перед нанесением покрытий PVD или анодированием во избежание теплового повреждения.
Заключение
В случае с использованием технологии обработки, обработки и обработки поверхности, мы можем снизить риск партии и обеспечить надежность деталей в условиях жесткой эксплуатации.
Если ваш проект включает прецизионные детали титанового сплава или управление поверхностным окислением, мы предоставим Вам чертежи и технические требования, которые будут разработаны с учетом технической осуществимости и допусков.



