





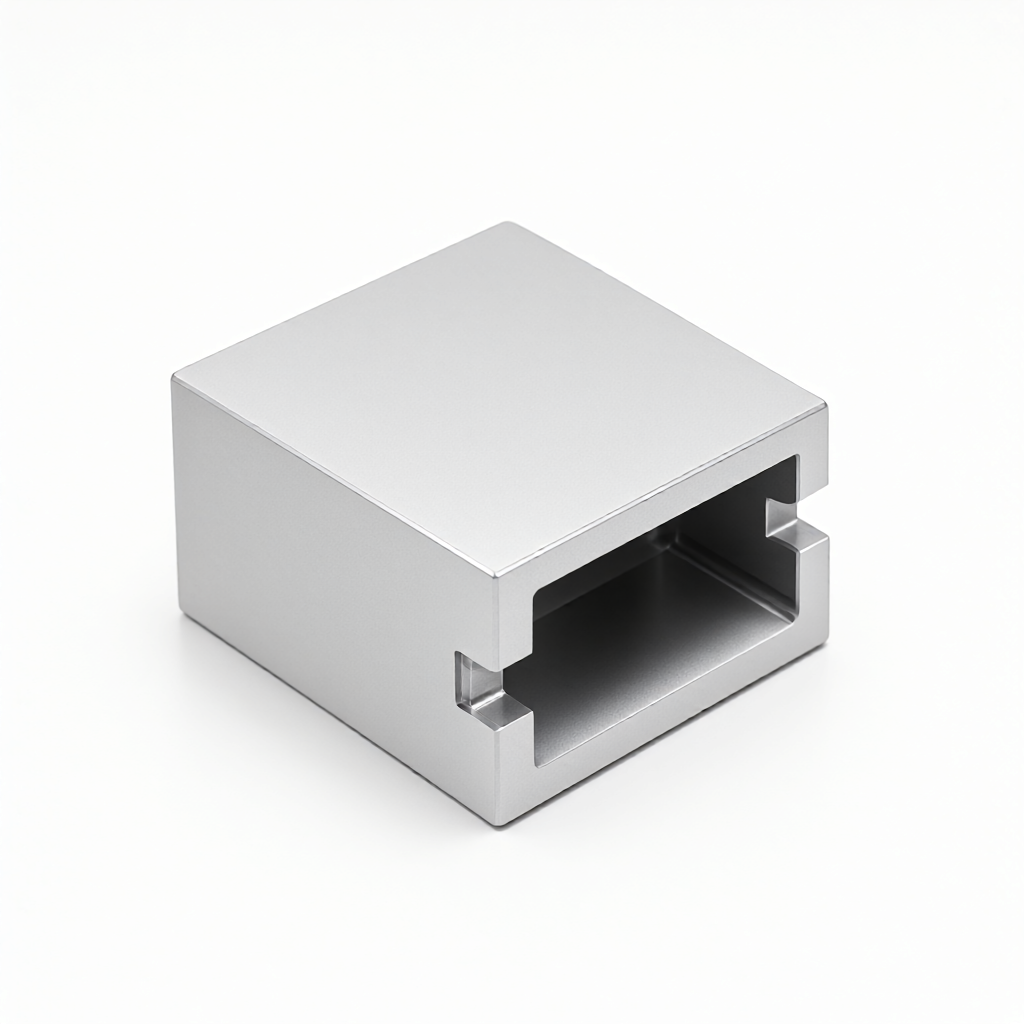
Заводка обеспечивает прецизионное резание алюминия с ЧПУ, обработку поверхности анодированного окисления и полноразмерный контроль, чтобы гарантировать высокую точность, высокое качество отделки и соответствие партии, чтобы удовлетворить жесткие требования к внешнему виду и сборке медицинской промышленности.
Технические характеристики и производственные мощности
Чтобы обеспечить баланс прочности конструкции и требований к охлаждению мониторов, мы предлагаем широкий выбор марок алюминиевых сплавов и поддерживаем сложные внутренние желобы и теплоотборные конструкции по чертежам.
- Марки материала6061-T6 (общие элементы конструкции), 6063 (экструзионный профиль с ЧПУ), 7075 (сценарии высокой прочности).
- Диапазоны размеровРазмеры корпуса стандартного монитора обычно в пределах 300 мм х 200 мм х 100 мм, минимальная обрабатываемая характеристика 0,2 мм.
- Управление допускомДопуск ключевой поверхности посадки может составлять ±0,01мм, допуск обычной поверхности конструкции ±0,02мм, чтобы обеспечить отсутствие ослабления застежки или винтового соединения.
- Обработка поверхностиПоддержка серебряного, черного анода, пескоструйной обработки (120-320) для улучшения ощущения и эффекта экструзии, обработки проволоки для улучшения текстуры.
- Стандарт внешнего видаЧистота поверхности А (видимая поверхность) Ra0,4мкм, без царапин, пескости, окисления пятен, равномерный эффект зеркального эффекта на светлых участках.
Сравнение общих материалов и производительности
| Марки материала | Особенности преимущества | Применимый монитор сцены | Рекомендуемая обработка поверхности |
|---|---|---|---|
| алюминиевые 6061-T6 | Сбалансированная производительность, хорошая обработка резания, умеренная прочность | Большинство универсальных корпусов мониторов жизненно важных показателей | анодирование + Пескоструйная |
| алюминие7075 | Очень высокая прочность, относительно легкий вес, высокая твердость | Портативный мобильный монитор, оборудование с высоким сейсмическим требованием | анодирование + проволоки |
| алюминиевый 6063 | Низкая стоимость формования, хорошая натуральная поверхность поверхности | Стационарный настольный монитор для массового снижения производительности | анодирование + блик полировка |
Применяемые отрасли и типичные виды применения
Данная услуга обработки с ЧПУ предназначена главным образом для производителей медицинской электроники и предназначена для следующих частей и оборудования:
- Настольный мониторВ качестве основы оборудования, необходимо выдерживать монтажные напряжения на жидкокристаллическом дисплее, плате и аккумуляторной камере, внутри должен быть предусмотрен зазор воздуховода вентилятора и теплоотвода.
- Портативный монитор: Требуется легкий корпус с определенной стойкостью к падению, обычно используется 5-осевая обработка с ЧПУ для сложных поверхностей и многоугольного теплоотвода, чтобы обеспечить герметичность аккумуляторного отсека.
- Мобильный дефибрилляторКорпус должен пройти испытание на степень защиты IP, обработка с ЧПУ в сочетании с конструкцией уплотнения арматуры для предотвращения проникновения жидкости во внутренние электронные компоненты.
Качество внешнего вида и соответствие пакету
Медицинская продукция имеет очень низкую толерантность к внешнему виду, и любые незначительные дефекты могут привести к возврату клиентов. Наше основное преимущество заключается в стабильном контроле последовательности внешнего вида:
- Яркие и зеркальные эффекты:: с помощью точной полировки и контроля толщины анодированной пленки, обеспечить отсутствие хроматологии и токового завеса в светлых областях поверхности А, отклонение блеска между партиями контролируется в пределах ±5 %.
- Контроль дефектовТехнология антицарапия всего процесса, с помощью специальных приспособлений и защитной пленки для обеспечения отсутствия царапины невооруженным глазом, окисляющих пятен и песков.
- Неоднородность размеров:: с помощью измерительного прибора с тремя координатами (CMM) проводить контроль всех размеров первого элемента и измерительного контроллера, обеспечить, чтобы зазор координации в производстве большой партии был одинаков, чтобы избежать вмешательства сборки.
Технологическое оборудование и процесс контроля качества
Опираясь на кластер из 72 единиц оборудования с ЧПУ, мы имеем полную пропускную способность от отбора до серийного производства и строго соблюдаем стандарты качества в медицинской отрасли.
- Оборудование для переработки:: 3-ось/4-ось/5-осевой обрабатывающий центр (обработка сложных поверхностей и глубоких полостей), токарный станок с ЧПУ (устройство вала), ходовая обработка (небольшие прецизионные компоненты).
- Скорость обработки:: Одно устройство Nissan может быть оптимизировано для поддержки параллельного производства нескольких партий, чтобы обеспечить своевременную доставку.
- Система контроля:
- Входной контрольПроверка марки материала алюминиевого сплава (спектроскопический анализ) и основных размеров.
- Первое подтверждение.:: обработка первой детали проходит проверку в полном размере с помощью трехкоординатной системы и устройства шероховатости, подписывается SIP (стандартный план проверки).
- Контроль технологического процессаКаждые 2 часа проверять ключевые размеры и внешний вид, чтобы предотвратить аномалию.
- Полный контроль за отгрузкой: 100% проверка внешнего вида и проверка ключевых размеров, с отчетом CMM о контроле отгрузки.
Часто задаваемые вопросы
Сколько может быть сделано для защиты?
Допуски для ключевых сборочных поверхностей (например, отверстий винтов, застежек, уплотнительных поверхностей) могут находиться в диапазоне от ±0,01 мм до ±0,02 мм, а для невнешних конструктивных поверхностей допуск составляет ±0,05 мм. Конкретные допуски должны быть подтверждены на этапе DFM в соответствии с конструкцией сборки.
Каковы варианты обработки поверхностей и влияют ли они на согласованность внешнего вида?
Поддерживает анодированное окисление (серебристый, черный, красный и т. д.), пескоструйная обработка, натягивание проволоки и гальваническое покрытие. Для контроля последовательности внешнего вида партии мы рекомендуем унифицированный процесс поверхности А (видимая поверхность), а для поверхности В (контактная поверхность) применяется менее дорогостоящий процесс. Все процессы имеют образец цвета для подтверждения на этапе отбора проб, чтобы обеспечить отсутствие хроматологии в производстве.
Как долго длится отбор проб? Можно ли совместить узлы аварийных проектов?
Стандартный цикл отбора проб составляет 3-5 рабочих дней (включая обработку с ЧПУ и обработку поверхности). Поскольку у нас есть 72 оборудования, высокая эластичность производительности, если объект является срочным, мы можем скоординировать ускоренный выпуск продукции с плановиком производства, обычно можно сжать до 2-3 дней для выпуска образца, в зависимости от сложности чертежа.
Какой срок поставки? Есть ли требования к поставке заказа?
Срок поставки серийного производства обычно составляет 15-25 дней, в зависимости от количества заказов и процесса обработки поверхности. Нет строгих ограничений по MOQ, но малых объемов (MOQ)



