





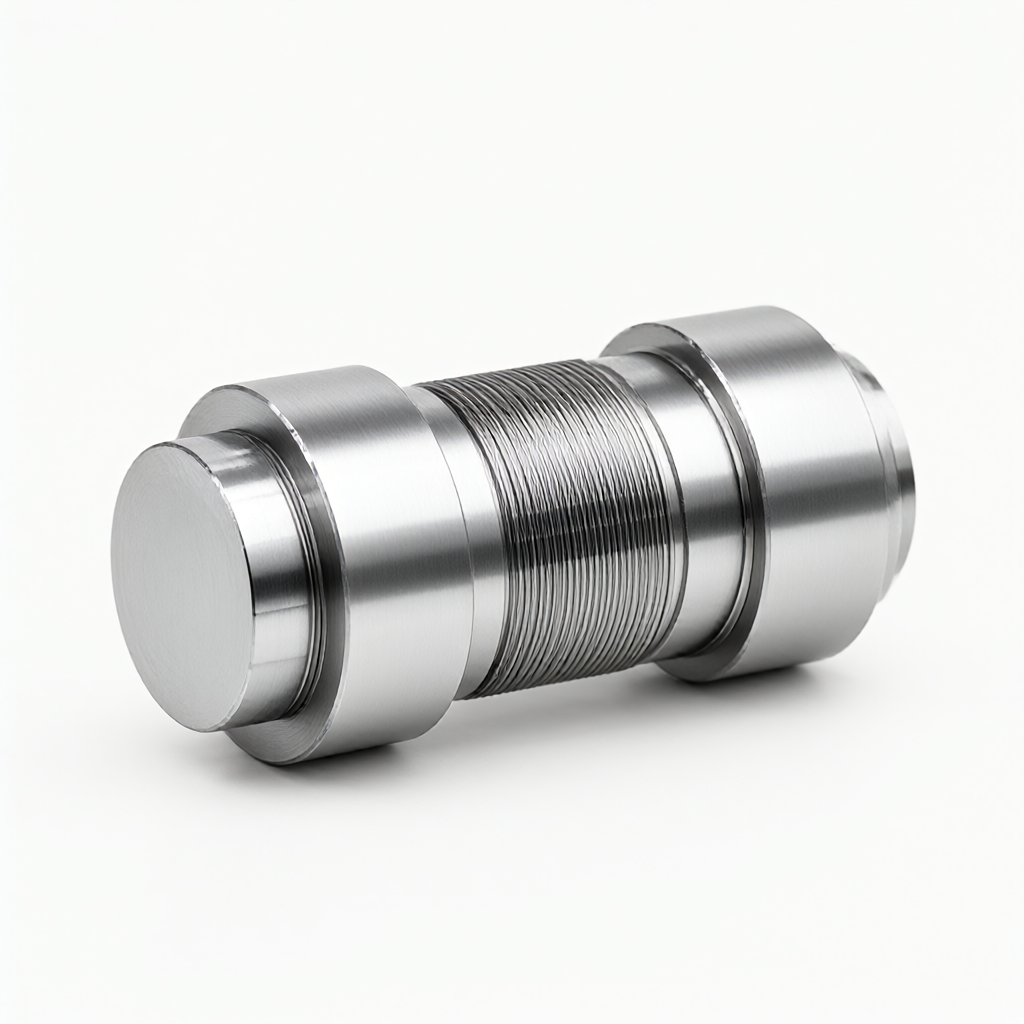
Синхронный ось в суставах промышленного робота представляет собой центральную вращающуюся часть, соединяющую двигатель с передаточным механизмом. Точность зубчатого зубчатого колеса, окружность шейки вала и шероховатость поверхности непосредственно определяют эффективность передачи крутящего момента и долгосрочную стабильность работы. ShowyMetal предоставляет услуги по обработке синхронного вала на основе комбинированной технологии точения с ЧПУ и фрезерования, поддерживает стандартные материалы вала, такие как сталь 45 #, 40Cr, SK5, допуск размера не более ±0,01 мм, а поверхность поверхности может достигать Ra0,4 мкм, с хромированием, черной или пассивированием, чтобы удовлетворить двойные требования производителя робота к точности и внешнему виду.
Технические характеристики и производственные мощности
На заводе рассматриваются синхронный ось роботизированного сустава, основное внимание уделяется симметрии пазы, биению шейки вала и согласованности обработки поверхности. В массиве 72 станка с ЧПУ, в состав которого входят многие высокожесткие токарные станки с ЧПУ и моностанки с монохромным станком, специально оптимизирован путь зажима и обработки деталей с умеренным отношением длины диаметра, многоступенчатым валом и зубчатой структурой.
- Марка материала:Сталь 45 #(регулировка), 40Cr (цементарная закалка), SK5 (пружинная сталь), 40MnCr (низкоуглеродистая легированная сталь); поддержка нержавеющей стали 304/316 и титанового сплава.
- Диапазон размеров:Диаметр вала Ø2 мм- Ø60 мм, общая длина 5 мм- 200 мм, ширина зубьев 3 мм- 30 мм (номинальное значение, можно настроить по чертежу).
- Показатели точности:биение цапфы ≤0005мм, допуск зубчатого сечения 8-9 классов, шероховатость поверхности Ra0,4 - 0,8мкм.
- Обработка поверхностей:гальванический хром, пассивация черной черневой, фосфация; поддержка анодирования (только алюминиевое колесо).
- Толщина стенки и вес:Твердые вал в основном, минимальная толщина стенки 1 мм, вес 0,05кг-1,5кг.
Применяемые отрасли и типичные виды применения
Эта деталь в основном используется в кооперативных роботах, шестиосевых промышленных роботах и вращающихся копорных модулях шасси мобильных роботов. Конкретные места установки включают:
- На входе редуктора:Прямое привод гармоник или редуктор RV в качестве удлинения выходного вала двигателя.
- Привод синхронных колесИспользуется в сочетании с плоским или треугольным ремнем для параллельного многоосного синхронного движения.
- Монтажный вал кодировщика:Точная шейка предназначена для размещения вращающихся трансформаторов или фотокодеров.
В условиях высокой нагрузки динамическое равновесие деталей вала и точность контакта поверхности зуба напрямую влияют на точность повторного позиционирования робота. Строгая оптимизация технологического пути позволяет снизить вибрацию и шум при вращении на высокой скорости.
Качество внешнего вида и соответствие пакету
Синхронный ось часто обнажен внутри кожуха робота или в видимой области. Качество внешнего вида напрямую влияет на качество машины. ShowyMetal рассматривает контроль внешнего вида в качестве основной точки конкуренции:
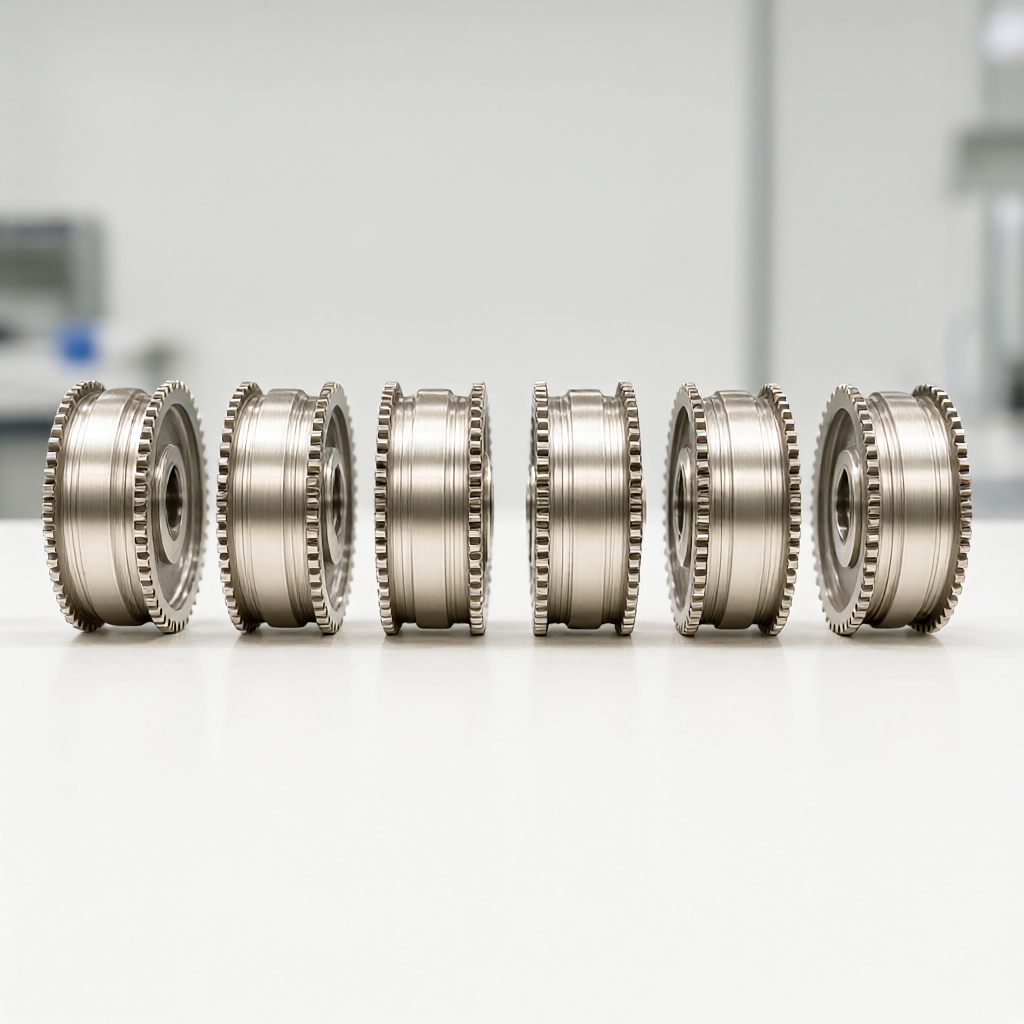
- Высокая чистота:После шлифования шейха, после чего она становится зеркальным, не видна.
- Недефектный контроль:Для установки зажима применяется вакуумная присоска или мягкая когтя во избежание царапин; на поверхности нет масла, заусенцев, коррозии.
- Консистентность между партиямиС помощью полной проверки по трем координатам первой детали и блокировки технологических параметров, последующих партий Cpk ≥1.33 для обеспечения того, чтобы внешний вид первой детали и 10000 не отличался невооруженным глазом.
Схема технологии и оборудования
Для геометрии синхронных осей используется сочетание «точение с ЧПУ + фрезерование композитной + тонкая шлифовалка:
- Грубая обработка:На токарном станке с ЧПУ с двумя приводами выполняется резка стержня вала, тонкая машина наружного круга и предварительная форма интервала.
- Точная обработка:Пятиосевой композитный центр фрезерования выполняется тонкое фрезерование поверхности зуба, осевое отверстие и шпоз, первичный зажим обеспечивает соосность.
- Контроль зоны теплового воздействия:Для закачивания твердых валов применяются специальные шлифовальные станки вместе с балансирующими стержнями для устранения тепловых деформаций шлифовального шлифовального оборудования.
Для массовых заказов используйте возможности параллельного планирования 72 ЧПУ, чтобы обеспечить параллельное выполнение конвейерных операций по производству машин, фрезерованию и шлифовке, сократив общее время оборота.
Контроль качества и срок выпуска производственных мощностей
Контрольная процедура охватывает всю линию от сырья до отгрузки:
- Входной контроль:Спектральный анализ состава материалов, проверка твердости.
- Первый подтвержденный:Трехкоординатный измерительный прибор (CMM) проводит полный контроль размера, а прибор шероховатости выбирает ключевые поверхности.
- Контрольный контроль:Каждые 4 часа проводится выборочный анализ основных размеров диаметра вала и толщины зубьев.
- Полный контроль доставки:100% проверка внешнего вида и основных размеров, а также отчет о контроле размеров вместе с грузом.
Производительность и срок годности:Обычный заказ на партию (500-5000 единиц) поставляется в течение 15-25 дней; аварийная пробная проверка 3-5 дней. Конкретный график производства основан на нагрузке оборудования в месяц, предоставляет четкий узел Гантта.
| Марки материала | Твердость (HRC) | Типовые элементы применения | Рекомендации по обработке поверхностей |
|---|---|---|---|
| Сталь 45 # | 28-35 | Низкая стоимость, средняя нагрузка, общая передача | Черные/фосфаты |
| 40 Cr | 58-62 | Поверхность цементированная, износостойкая, высокая нагрузка | Хромирование/антикоррозионное масло |
| Sk5 | 58-64 | Пружинная сталь, хорошая вязкость, ударостойкость | Темная/пассивная |
Настройка процессов и часто задаваемые вопросы
Предоставляет чертежи 2D/3D (форматы DXF, STEP, IGES), инженерная команда в течение 24 часов завершит проверку DFM. Если существуют технологические ограничения по модулю зубчатого зуба или углу давления. После подтверждения планируется отбор проб, после того как первая деталь соответствует требованиям.
Каков обычно угол допуска зубчатых осей синхронизации?
Обычные промышленные трансмиссии класса 8, высокоточные роботизированные суставы обычно требуют класса 7 или более строгих, в соответствии с чертежами, поддерживают выполнение в соответствии со стандартом ISO 1328.
Какова минимальная и максимальная длина вала?
Минимальный диаметр вала точения 2 мм, максимальная длина вала 200 мм (может быть удлинена в зависимости от требований к жесткости); за пределами диапазона рекомендуется использовать сварные или комбинированные вальные конструкции.
Можно ли обрабатывать твердые материалы, такие как стальные?
Поддерживает регулярную шлифовальную обработку ниже HRC45; для твердых осей HRC60 и выше требуется специальный сверхтвердый круг с продлением срока на 3-5 дней и отдельно оплачивается.
Каков срок отбора проб и срок поставки партии?
Выбор одной партии 3-5 рабочих дней; партия 500 деталей-15 дней, более 1000 единиц-20-25 дней, поддержка экстренного одиночного вставок.
Предоставляются ли доказательства материалов и отчеты о размерах?
Каждая партия поставляется вместе с сертификатом качества материалов третьей стороны и отчетом CMM о проверке ключевых размеров, формат отчета может быть настроен по требованию клиента.
Если вы сталкиваетесь с проблемой ограничения срока действия или с проблемой согласованности,Пожалуйста, отправьте свои чертежи на адрес электронной почты запросаили отправьте файл CAD в фоновом режиме для оценки DFM и точных предложений.



