





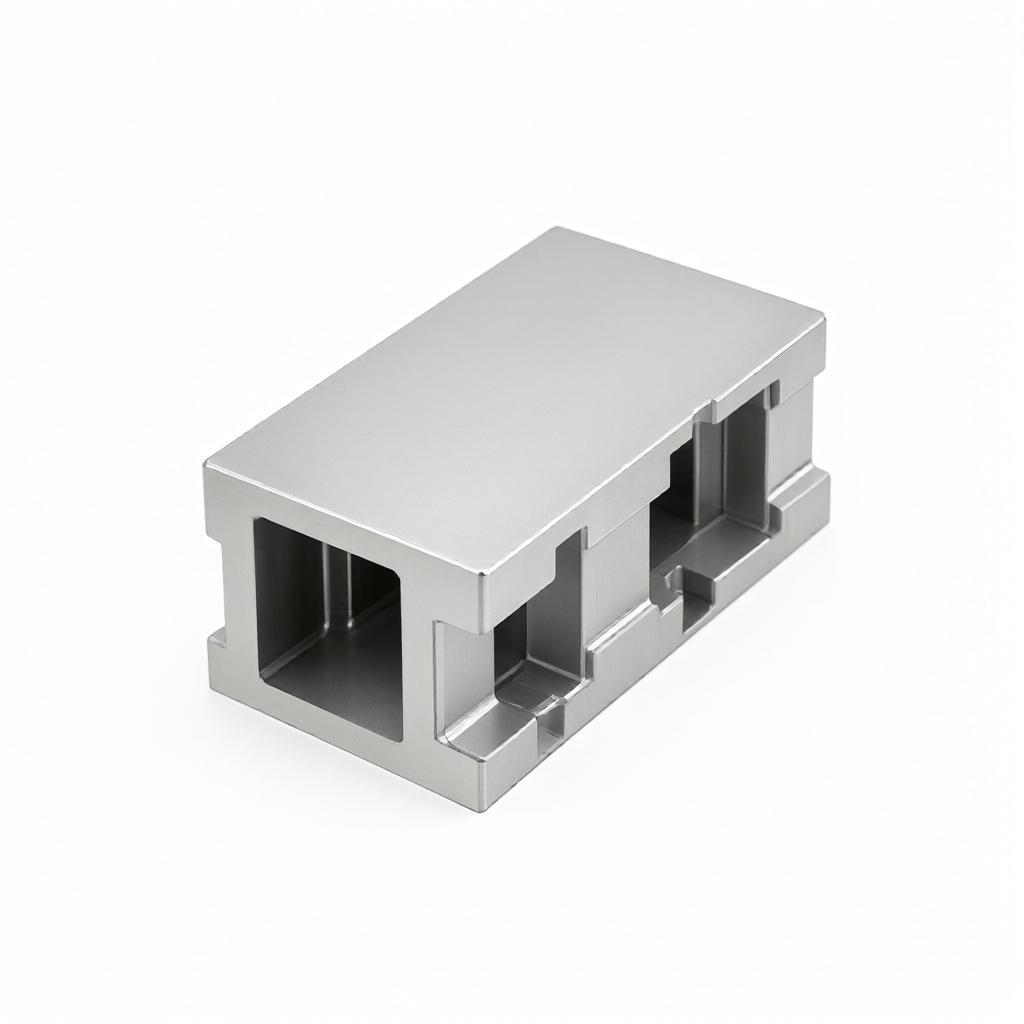
Алюминиевые сплавы для аэрокосмического шасси, такие как 7075-T6, в сочетании с прецизионным фрезерованием по 5 осям, обеспечивают полную обработку с ЧПУ с допуском ±0,01 мм и чистоплотностью поверхности Ra0,4 мкм, что обеспечивает полный процесс от оптимизации DFM до полной проверки груза.
Технические характеристики и производственные мощности
Стойка шасси требует высокой прочности материала и срока службы усталости. Мы выбрали алюминиевые сплавы, соответствующие авиационным стандартам, чтобы устранить концентрацию напряжения и обеспечить последовательность партии.
- Рекомендуемый материалAl 7075-T6 (высокая прочность/долговечность), Al 2024-T3 (замена традиционных авиационных конструкций), Al 6061-T6 (универсальная конструкционная поддержка)
- Диапазоны размеровТиповая кронштейн длиной 150-800 мм, толщиной 8-50 мм (можно настроить по чертежу)
- Способность к точностиЛинейный допуск ±0,01 мм, допуск формы и расположения 0,02 мм (ключевая поверхность)
- Обработка поверхностиХимическая пленка (Alodine), твердое анодирование, пескоструйная обработка, лазерная маркировка (требования по отслеживаемости)
- Обработка характеристик.:: сложная люмена, тонкостенные ребра жесткости, отверстие фасонного штифта, минимальная толщина стенки 2,5 мм для устойчивой обработки
Применяемые отрасли и типичные виды применения
Эта опора, как правило, встроена в нижнюю часть основной опоры шасси или опорную точку выступающей, непосредственно подвержена удару взлета и посадки и трению грунта. В области электроавиации и беспилотных летательных аппаратов высокопрочные алюминиевые опоры являются ключевым компонентом для снижения веса машины и увеличения продолжительности работы.
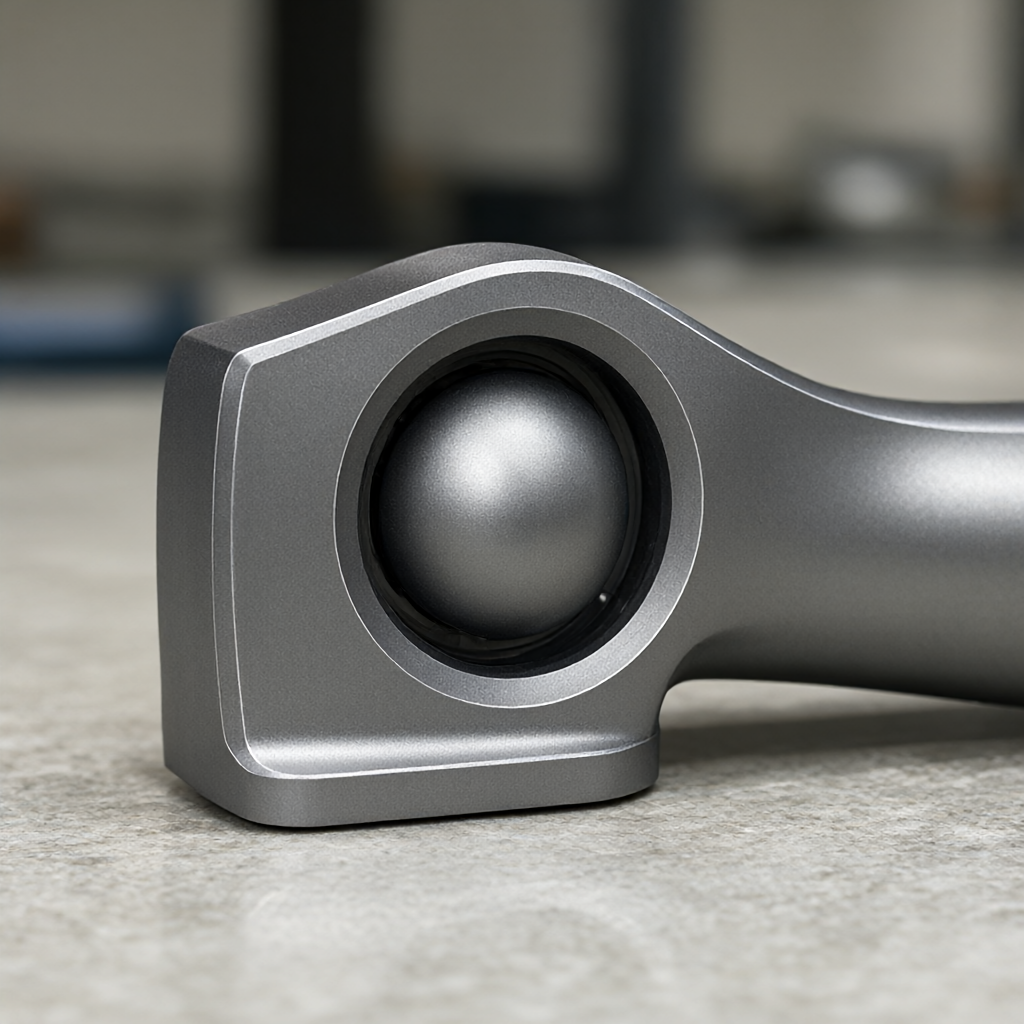
- Коммерческие воздушные суда:: монтажный фланцы для основного/хвостового шасси, опора основания буферного устройства
- Авиация общего назначения:: Сочленные узлы шасси легкого двигательного самолета (LSA), соединительная панель осей
- Беспилотный самолет:: Компоненты стационарного/выдвижного шасси для крупногабаритных грузовых/военных беспилотных летательных аппаратов
Качество внешнего вида и соответствие пакету
Авиационные детали не допускают расширения микротрещин из-за каких-либо поверхностных дефектов. Для того чтобы алюминиевые сплавы легко царапают, мы добавляем независимые чистящие места после фрезерования и контролируем колебания внешнего вида между партиями.
- Качество поверхности: без царапин, без окислительных пятен, после анодирования равномерный цвет
- Контроль согласованности действийПрименение 100% полноразмерного контроля (CMM) в сочетании с тремя координатами первого элемента для обеспечения взаимозаменяемости деталей одной партии.
- Неправильный дизайн.Моделирование траектории инструмента во избежание перерезания, для ключевых установочных отверстий применяется инструмент с диагональю, устраняя ошибки измерения
Сравнение технологических решений: 5-осевое фрезерование против 3-осевой слойной обработки
Для кронштейнов со сложными уклонами или переходами поверхности обработка по 5 осям позволяет значительно сократить количество загрузок и повысить стабильность размеров.
| Сравнительные измерения | 5-осевое фрезерование | 3-осевая слойная обработка |
|---|---|---|
| Эффективность обработки. | Завершение многогранника за одно нажатие и сокращение времени вспомогательного обслуживания на 40% | Нужно несколько раз поворачивать поверхность и устанавливать зажимы, накапливать риск погрешности позиционирования |
| качество поверхности | Отсутствие следов защелки на боковых стенках, улучшенная чистота | Следы шнура могут быть оставлены на стыке лестницы |
| Применяемые сцены | С отверстием под углом свыше 30°, радиусом кривизны<50 mm 的复杂支架 | Легкие кронштейны с простой L-образной сгибом конструкции |
| Экономичность | Общий ритм короткий, подходит для средней партии (>50 шт.) | Низкая стоимость единицы, подходит для небольших партий или минималистичных конструкций |
Контроль качества технологического оборудования
Благодаря 72 комплексам оборудования с ЧПУ (включая 5-осевые обрабатывающие центры и фрезерные станки), мы обеспечиваем плавный переход от грубого фрезерования до тонкого шлифования. Качество не «проверенно», а «изготовление».
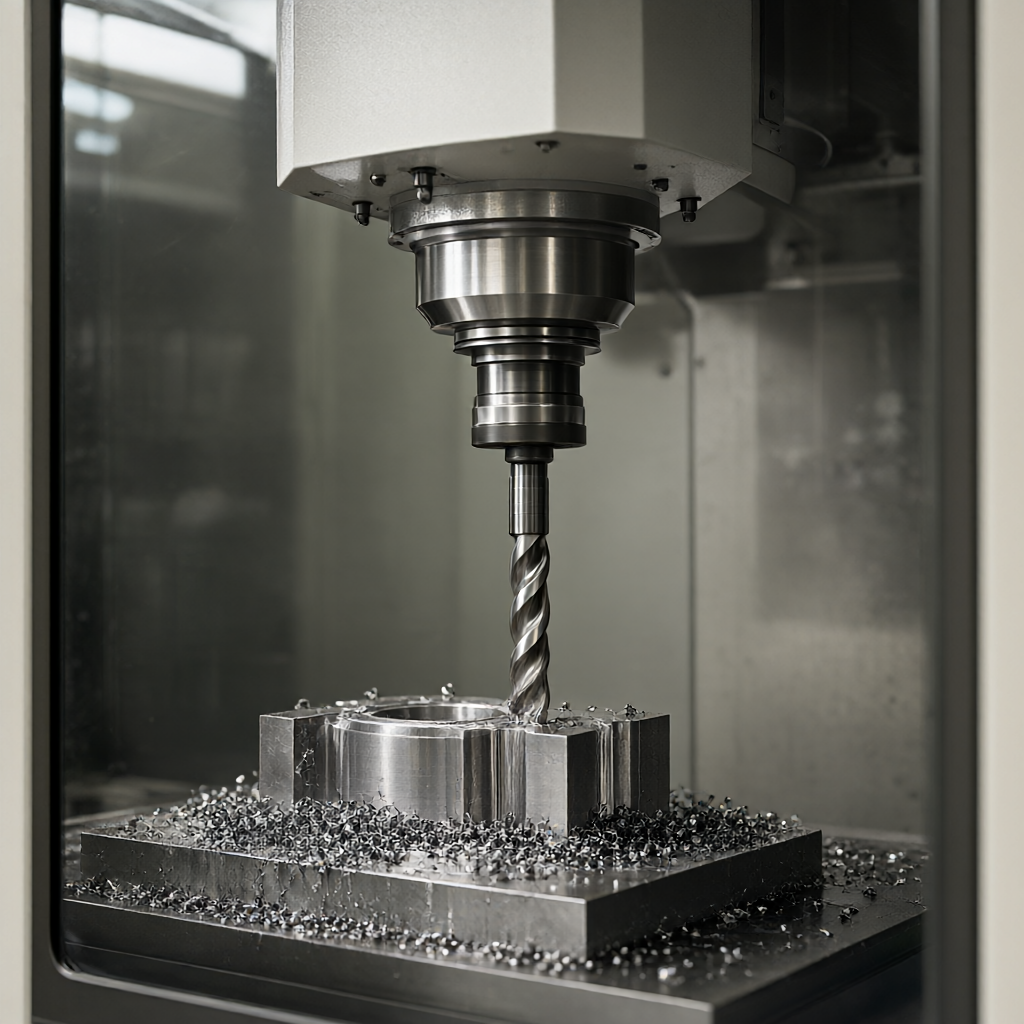
- Входной контроль100% спектральный анализ прутков из алюминиевого сплава (база данных CNC)
- Контрольный процессОсновные операции SPC контроль статистического процесса, мониторинг тенденции износа инструмента в режиме реального времени
- Проверка отгрузки:: оборудован трехкоординатной измерительной машиной (CMM), устройством шероховатости, вихревым дефектоскопом, выдается протокол контроля в соответствии с требованиями заказчика
Производительность, сроки сдачи и настройка процесса
Для узлов проекта мы предлагаем гибкую схему выпуска продукции. Цикл отбора обычно составляет 5-7 дней, а серийные заказы поставляются в течение 15-25 дней. Индивидуальные процессы соответствуют принципу «предваряющей DFM»:
- Рассмотрение чертежейИнженерная команда отвечает на рекомендации DFM в течение 24 часов (снижение напряжения, программы снижения веса)
- Проверка отбора образцов:: быстрое изготовление образцов, испытание на усталость и наладка
- Контроль за производством1 раз в каждые 50 единиц проводится выборочный контроль полного размера CMM, запись хранится в течение 10 лет.
Часто задаваемые вопросы
Сколько может быть допуск стойки шасси?
Обычный линейный допуск ±0,01 мм, допуск ключевого отверстия посадки/отверстия штифта контролируется на уровне H7/g6, допуск формы и расположения может достигать 0,02 мм, что соответствует требованиям к авиационной сборке.
Для какой обработки поверхности подходит алюминиевый сплав?
Для наружных опорных частей рекомендуется твердое анодирование (толщина мембраны 40- 80мкм) для повышения износостойкости к коррозии; для внутренних ненапряженных частей можно использовать обычную химическую пленку или пескоструйную пескоструйную поверхность для контроля стоимости и веса.
Сколько времени занимает цикл отбора?
Образец сложной 5-осевой конструкции обычно составляет 5-7 дней; если речь идет о специальных материалах или специальных приспособлениях, можно договориться о ускоренном выпуске продукции, необходимо предварительно подтвердить технологические детали.
Можно ли настроить фасовую структуру по чертежу?
Да. Поддерживается импорт формата STEP/IGES 3D, и инженерная команда оценивает доступность резания. Для тонкостенных конструкций с отношением глубоких полостей>4:1 рекомендуется добавить технологические ребраты и удалить их на последующих этапах.
Каким образом обеспечивается согласованность в производстве?
С помощью стандартного руководства по эксплуатации (SOP) и системы управления сроком службы инструмента, в сочетании с механизмом выборочного контроля 100% CMM, обеспечить контроль колебаний размеров деталей одной партии в пределах ±0.005 мм.
Начните свое сотрудничество с проектом.
Стойка шасси для аэрокосмической промышленности-это не только конструкционные элементы, но и надежный носитель с избытком. Благодаря прозрачным данным технологического процесса и отслеживаемым записям проверки ShowyMetal является надежным партнером в цепочке поставок.Отправьте чертежи и технические запросы сейчас, чтобы получить оценку и предложение DFM в течение 24 часов.



