





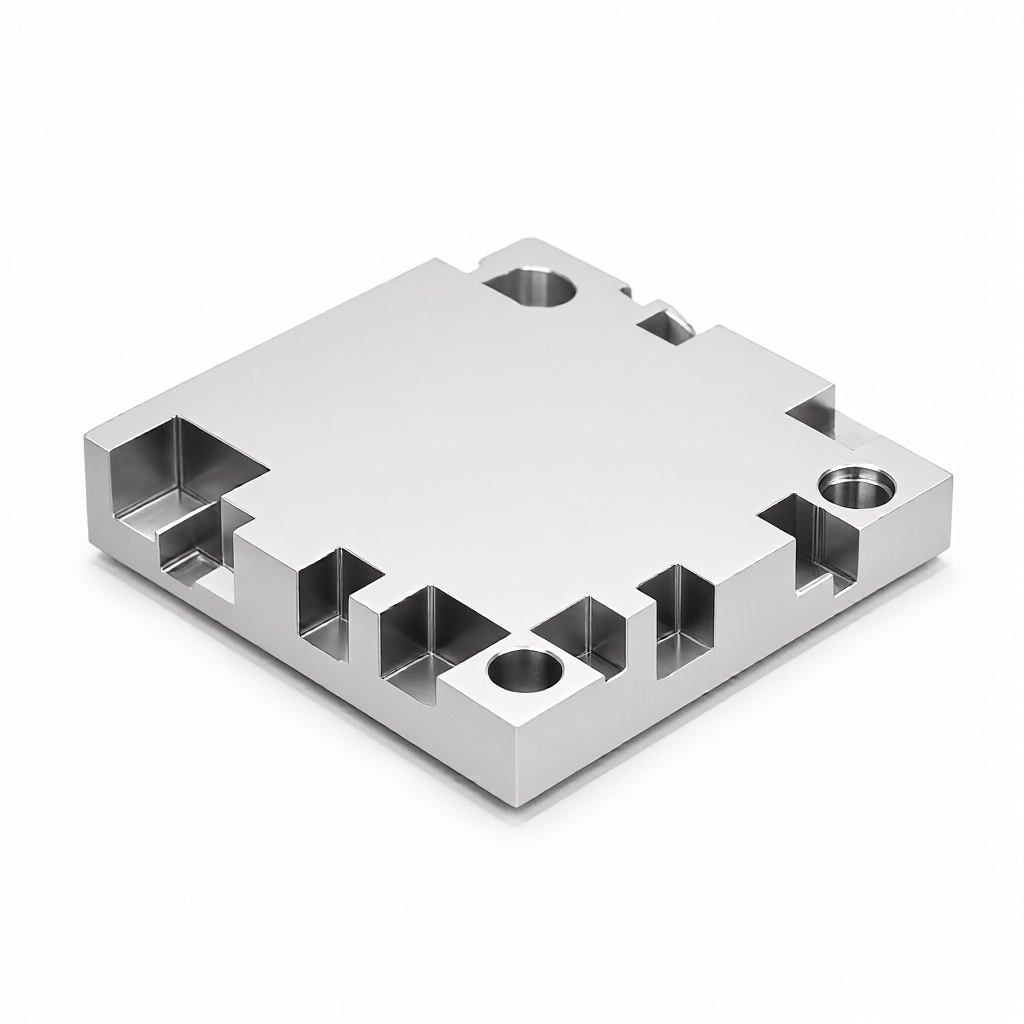
Радиационная подложка алюминиевого сплава с помощью тонкого фрезерования с ЧПУ позволяет обрабатывать алюминий в подложку с высокой теплопроводностью и высокой эффективностью теплоотдачи, а также с корпусом инвертора для эффективного охлаждения. Завод поддерживает алюминиевые сплавы серий 6061, 6063, 7075, применяет обработку обработки 3/4/5 с ЧПУ, допуск составляет ±0,01 мм, шероховатость поверхности Ra0,4мкм, можно настроить размеры, высоту радиатора, расположение отверстия в соответствии с чертежом, также предоставляет анодированное окисление, пескоструйная пескоструйная обработка, проволока и т. д., отвечает высоким требованиям фотоэлектрических инверторов к эффективности теплоотвода и качеству внешнего вида.
Спецификация и производительность: стандарт материалов, размеров и точности алюминиевой подложки теплоотвода фотоэлектрических инверторов
- Часто используемые материалы:Алюминиевые сплавы 6061-T6 (рекомендуется, с учетом прочности, теплопроводности и устойчивости обработки), 6063 (высокая поверхность поверхности, подходит для внешнего вида), 7075 (высокая жесткость и прочность, для сценариев высокой плотности мощности).
- Диапазон размеров обработки:Типовая толщина подложки 2 - 30 мм, ширина 20 - 800 мм, длина 20 - 1000 мм; высота радиатора 0,5 - 15 мм; профиль фасонного, отверстия, цековки и фаски можно настроить в соответствии с чертежом.
- Допуски размеров:Положение ключевого монтажного отверстия ±0,01мм, плоскость подложки ≤0,05мм, соответствие высоты радиатора ≤±0,02мм.
- Чистота поверхности:Подложка (напорная поверхность) Ra0,4 мкм до Ra0,8 мкм, поверхность радиатора Ra0,8 мкм до Ra1,6 мкм; может быть светлой или матовой поверхностью пескоструйной обработки.
- Обработка поверхностей:анодирование (цвет, цвет, цвет), пескоструйная обработка, проволока, химическая полировка; опциональное теплоизоляционное покрытие.
- Вес и толщина стенки:Вес единичной единицы 0,1 - 8 кг; минимальная толщина стенки радиатора 0,5 мм, минимальный диаметр отверстия 1 мм.
Применимые отрасли и типичные виды применения: расположение и роль теплоотвода в фотоэлектрических инверторах
Плата теплоотвода из алюминиевого сплава обычно устанавливается между панелью инвертора (IGBT/SiC модули) и корпусом, обеспечивая ключевую функцию быстрого экспорта тепла из силовых устройств. Конкретные сценарии применения включают в себя:
- радиационное основание для модулей IGBT или SiC в групповом каскадном инверторе, централизованном инверторе;
- Тепловая основа модуля мощности инвертора хранения энергии в промышленности и промышленности;
- Общие элементы теплоотвода уровней мощности и управления в микроинверторе;
- Тепловая опорная конструкция корпуса инвертора, закрепленная в корпусе силовой панели.
Такие детали требуют высокой плоскости подложки, высокой согласованности радиатора, однородности толщины поверхности оксидной пленки, фрезерование с ЧПУ может выполнить контур подложки, открыть отверстия и формовать радиатор в одном процессе, уменьшить количество сборочных звеньев, повысить эффективность использования площади теплоотвода.
Процессы и оборудование: фрезерование с ЧПУ, обработка поверхности и контроль согласованности в партии
72 оборудования с ЧПУ данного завода включают 3-осевой, 4-осевой и 5-осевой обрабатывающий центр, алюминиевая подложка фотогальванического инвертора в основном применяется 3-осевой вертикальный обрабатывающий центр для выполнения фрезеровки, при высокой высоте радиатора или фасонной конструкции применяется обработка 4/5 оси, чтобы обеспечить точность угла и контура радиатора. Технологический путь ниже:
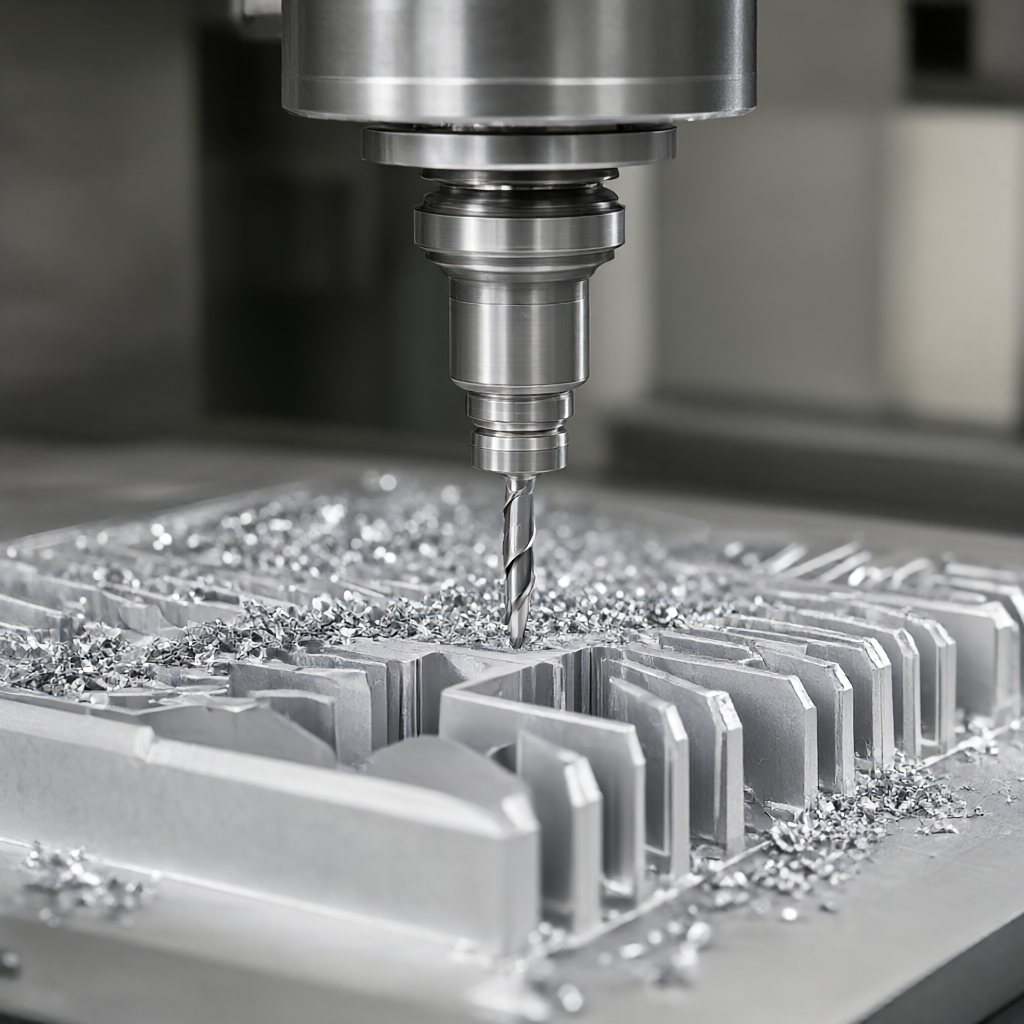
- Жесткий фрезерование:Оставить запас 0,2 - 0,3 мм, удалить большинство материалов;
- Полутонкое фрезерование:запас 0,05 - 0,1 мм, плоскость управления;
- Точное фрезерование:Окончательные размеры и форма радиатора для достижения поверхности Ra0,4 мкм;
- Обработка поверхностей:анодирование или пескоструйная обработка для повышения коррозионной стойкости и целостности внешнего вида;
- Проверка отгрузки:Проверка ключевых размеров по трем координатам, полный контроль перед отгрузкой.
При серийном производстве применяется система процедурной обработки и подтверждения первой детали, чтобы обеспечить соответствие размеров, внешнего вида и толщины оксидной пленки каждой единицы теплоотвода между партиями, чтобы уменьшить скорость переделки.
Производительность, сроки и индивидуальные процессы: полная поддержка от чертежей до серийного производства
Для фотогальванического инвертора алюминиевой теплоотвода, завод предлагает следующие возможности обслуживания:
- Цикл отбора проб:Обычная форма-3 - 5 рабочих дней, сложная фасонная конструкция-7 - 10 рабочих дней;
- Срок поставки партии:15 - 25 дней для выполнения серийного заказа, обработки поверхности и полной выдачи груза;
- Минимальный заказ:Поддерживает отбор 1 штуки, может быть гибко организован в соответствии с потребностями клиента;
- Поддержка по индивидуальному запросу:На основе чертежей заказчика (CAD/STEP/IGS) или образцов, команда инженеров предоставляет рекомендации DFM для оптимизации компоновки радиаторов и расположения отверстий для повышения эффективности охлаждения и снижения сложности обработки.
Индивидуальный процесс: выдача запроса чертежей → оценка работ и рекомендации DFM → утверждение отбора образцов → выпуск продукции → полный контроль груза. На протяжении всего процесса установлено трехкоординатное оборудование, оптические измерения, устройство шероховатости и т. д., чтобы обеспечить прослеживаемость ключевых размеров и качества поверхности.
FAQ: Часто задаваемые вопросы о покупке фотоэлектрических инверторов алюминиевых сплавов теплоотводов
1.Сколько может быть допуск алюминиевой подложки теплоотвода?
Допуск расположения ключевого монтажного отверстия составляет ±0,01 мм, плоскость подложки ≤0,05 мм, соответствие высоты радиатора ≤±0,02 мм, что соответствует требованиям к точной сборке.
2.Какие есть варианты обработки поверхности?
Опционально: анодированное (натуральное, черное, цветное), пескоструйная, резьбочная, химическая полировка. Например, поверхностная поверхность может быть выполнена без окисления или тонкослойное окисление.
3.Сколько длится цикл отбора?
Стандартная форма подложки теплоотвода составляет 3 - 5 рабочих дней, сложная фасонная конструкция 7 - 10 рабочих дней, может совместить с узлами проекта.
4.Как долго срок поставки?
Срок поставки серийного заказа составляет 15 - 25 дней, включая обработку поверхности и полный контроль поставки.
5.Можно ли настроить высоту радиатора и расположение проемов в соответствии с чертежом?
Да. Инженерная группа поддерживает настройку высоты радиатора, расположения отверстий и профиля подложки на чертежах CAD/STEP, а также предоставляет рекомендации по оптимизации конструкции DFM.
Сравнение вариантов: выбор подложки для фрезерования с ЧПУ и экструдированного алюминия
| Сравнительные измерения | Фрезерование ЧПУ (схема завода) | Радиационная подставка алюминия |
|---|---|---|
| Гибкость форм | Поддержка профиля фасонного, радиатора с локальным изменением высоты, сложных отверстий. | Подходит для регулярного сечения, фасоны требуют высокой стоимости открытия |
| Минимальная толщина | Минимальная толщина стенки радиатора 0.5 мм | Обычно ≥1,0 мм, тонкостенные стенки легко деформируются |
| Цикл отбора проб | 3-5 дней (обычный) | Требуется открыть, обычно 2 - 4 недели. |
| Срок поставки партий | 15-25 дней | 3 - 5 недель (включая открытие) |
| Согласованность поверхности | Неоднородность размеров между партиями ≤±0,02 мм | Зависит от точности пресс-формы, несколько большие колебания между пакетами |
| Стадия применения | Разработка, небольшие партии, переключение нескольких моделей | Одна модель крупногабаритная |
Изделия фотоэлектрических инверторов обновляются быстро и многообразно, фрезерование с ЧПУ имеет очевидные преимущества в скорости отбора и гибкости конструкции для полного цикла от разработки до серийного производства. Рекомендуется отправить нам чертежи или образцы, а команда инженеров предоставит предложения и предложения в течение 24 часов.



