





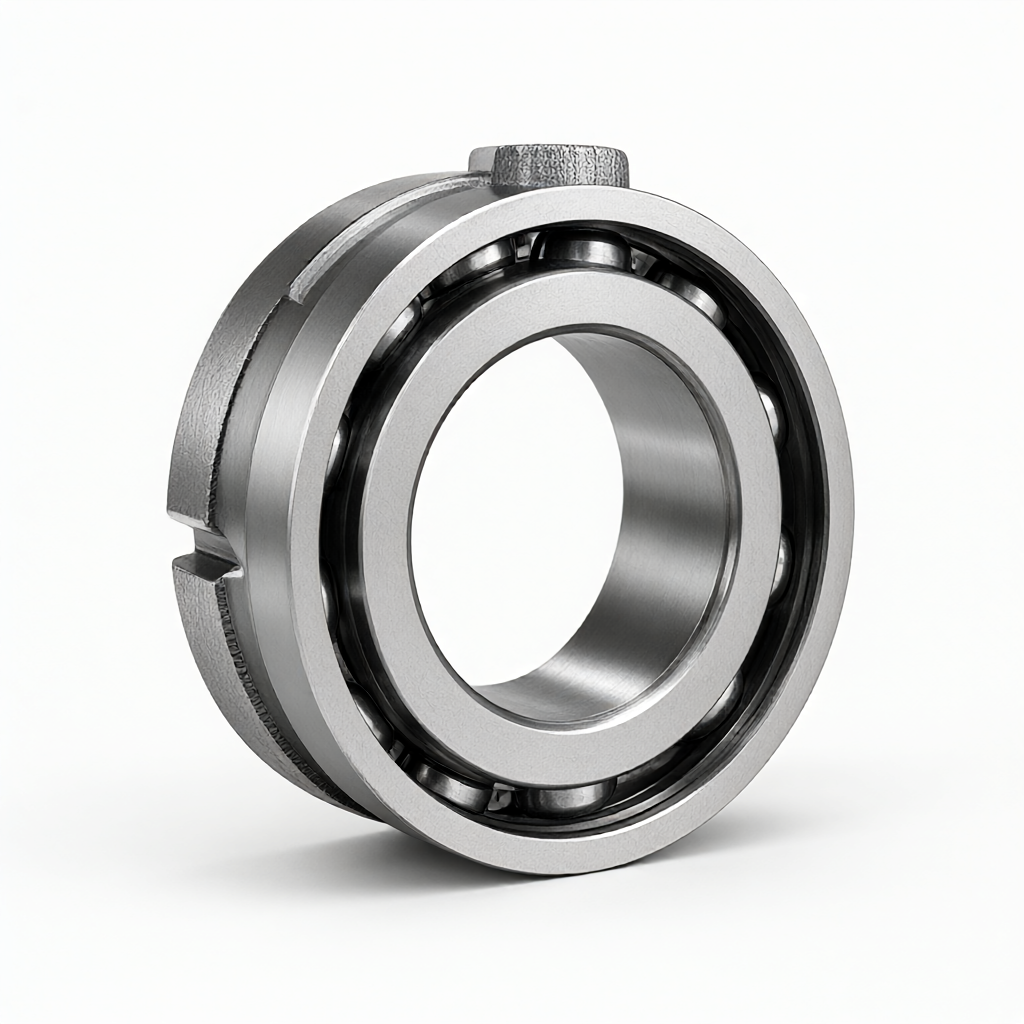
Для точной сборки ящиков шпинделя на станках с ЧПУ ShowyMetal поставляется с высокостойким серым чугуном HT250 или QT450-10. В сочетании с композитным процессом точения с ЧПУ и фрезерования выполняется высокоточная обработка с округлением внутренних отверстий ≤005 мм и соосностью ≤0,01 мм. После бесшумной обработки поверхности под напряжением можно выбрать хромирование или дакро антикоррозионную защиту, что обеспечивает долгосрочную стабильность и стабильность подшипников. Мы поддерживаем отбор проб и проб, период пакетной передачи 15-25 дней, подтверждение первых деталей и полный контроль трех координат всего пути, чтобы снизить коэффициент возврата на сборку и ремонт ящика шпинделя.
Технические характеристики и производственные мощности
Для конструктивных характеристик подшипников шпинделя мы предлагаем следующие возможности настройки, гарантирующие соответствие прочности конструкции и точности размеров:
- Выбор материалов:HT250 (серый чугун, хороший амортизационный эффект, подходит для высокой жесткости), QT450-10 (чугун с шаровидным шатким углом прочности на растяжение ≥450 МПа, подходит для ударного режима при тяжелой нагрузке); подготовка материала по указанной марке чертежа, предоставление отчета о материалах.
- Диапазон размеров:Внешний диаметр Ø120350 мм, толщина стенки 825 мм, масса 215 кг (номинал, может быть отрегулирована по проекту).
- Ключевой допуск:Допуск внутреннего отверстия h5h6 (номинальное значение Φ50 H6±0.013мм), соосность ≤0.01мм, параллельность ≤0.02мм/100мм.
- Шероховатость поверхности:Отверстие основания подшипника Ra0,8мкм, наружная поверхность Ra3,2мкм, требуемая область может достигать Ra0,4мкм.
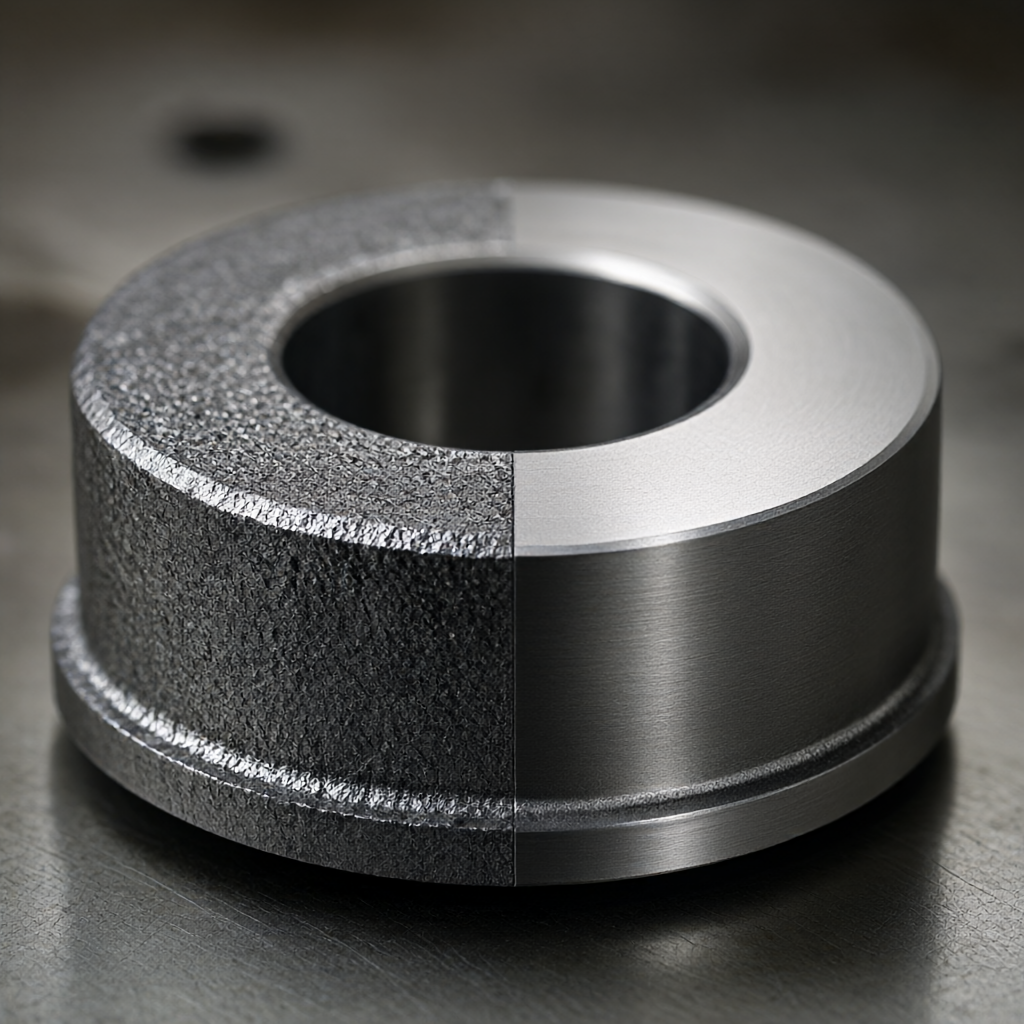
- Обработка поверхности:Пескоструйная пескоструйная (деокисление кожи, усиление адгезии покрытия), цинкование, дакро (высокая температура, отсутствие водородной хрупкости), твердое хромирование (износостойкое, толщина 25 - 50 мкм).
- Поддержка по индивидуальному запросу:Принимаются 3D-файлы STEP/IGES и 2D-чертежи. На этапе DFM предоставляется оптимизация толщины стенки, рекомендации по углам уклона и рекомендации по процессу отжига денапряжения.
Технология и оборудование
Из-за большого объема и концентрации массы подшипников шпинделя легко образовывать токарную трансформацию и внутренние силы. Для этого требуется многопроцессорное управление. Наши 72 линии с ЧПУ оснащены специальными трубками, а на ключевых этапах применяется процесс «грубая машина-отстойная-точная-фрезеровка-полутонкая фрезеровка-тонкая фрезеровка-для обеспечения стабильности размеров:
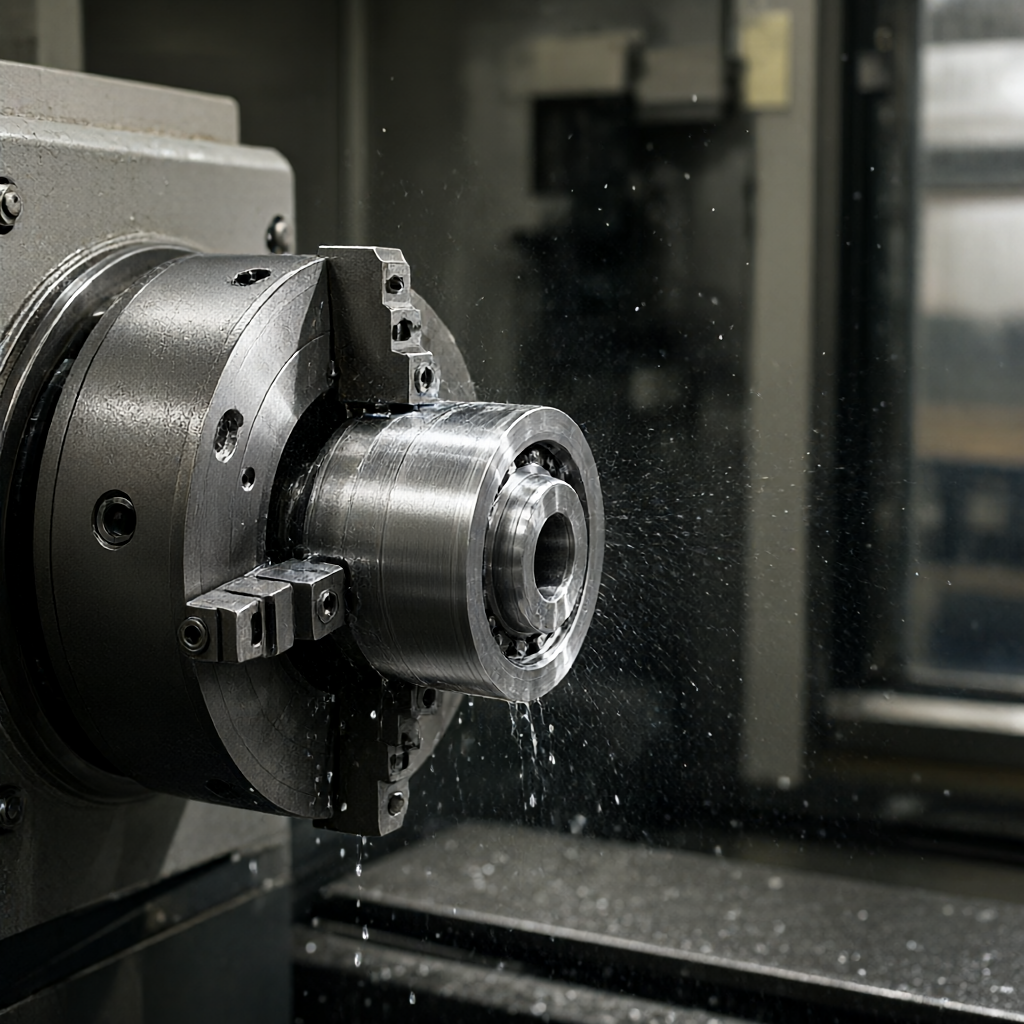
- Точение с ЧПУ:Применяется для машины грубой очистки наружного круга, торца и внутренних отверстий со скоростью вращения 1200 - 1800 об/мин, подачей 0,15 - 0,25 мм/rev (стадия тонкой обработки), обеспечивающей окружность и цилиндричность.
- Фрезерование 4/5 оси:Для комплексной обработки монтажных фланцев, отверстий фиксирующего штифта и масляного бака, первичный зажим уменьшает суммарную погрешность, соосность лучше ±0008мм.
- Демонтаж напряжения:После обработки заготовки и грубой обработки проводится искусственная речность (550 - 570°C, изоляция 4 - 6 часов) для устранения остаточных напряжений и предотвращения последующего дрейфа размеров.
- Помогать с помощью:Для небольших направляющих столбов, установочных штифтов и других деталей, применяется перцевая машина для непрерывного резания, эффективность повышается на 30%, а также более высокая степень единообразия размеров.
- Совместная обработка поверхности:Работы в отдельном цехе по гальванизации и пескоструйной обработке во избежание перекрестного загрязнения, равномерность толщины покрытия составляет менее ±5мкм.
Производительность, качество и доставка
Стабильность поставки и отслеживаемость качества являются основой решений о закупках. Мы создали трехступенчатую систему контроля «Вход», все данные хранятся в течение 5 лет и всегда доступны к отчетам CMM по контролю:
- Цикл отбора проб:5 - 7 рабочих дней (включая срок давности и обработку поверхности), предоставить отчет о полном контроле размеров и доказательство материала первого элемента.
- Срок поставки партии:15 - 25 дней (номинальный диапазон от 50 до 500 единиц), эластичность производительности при колебаниях в пределах ±20 %.
- Контрольное оборудование:Три координаты ZEISS Contura (точность 2,5 + 0002 л мм), шероховатойо, пневматический мернометр (онлайн-контроль внутренних отверстий), твердометр (Лоульвин/Бульвин).
- Нормы отгрузки:100% полного размера выборочно, ключевые размеры проверяются в соответствии с AQL 0.65; для упаковки применяется деревянный ящик + сушитель + антикоррозийная пленка во избежание коррозии морским транспортом или дальним транспортом.
- DFM поддерживает:Бесплатная оценка технологии, указать зону риска потенциальных дефектов литья, рекомендовать компоновку арматуры, оптимизировать вариант сборки, уменьшить стоимость испытания и ошибки.
Выбор материала по сравнению с обработкой поверхности
В различных режимах работы сочетание материалов и поверхности подшипника шпинделя напрямую влияет на срок службы и срок обслуживания. Ниже приведены сравнения, окончательный выбор определяется с учетом частоты вращения, нагрузки и влажности окружающей среды:
| Сравнительные элементы | HT250 + Dacro | QT450-10 + твердые хромированные покрытия | HT250 + пескоструйная оцинкование |
|---|---|---|---|
| Прочность на растяжение | ≈ 250МПа | ≥450 МПа | ≈ 250МПа |
| Изветшающая способность | Превосходный (структура графитовых пластин) | Хорошо (необходимо добавить амортизационный прокладки) | Превосходно |
| коррозионная стойкость | 850 °C, солевой туман 720 ч | Устойчивость к кислотности, солевой туман 480 ч, износостойкость | Общий, солевой туман 120 ч, экономичный |
| Типичное применение | Высокая скорость и высокая температура | Высокая скорость, высокая износостойкость требования | Средняя и низкая скорость, сухая среда, чувствительная стоимость |
| Последствия для периода | Стандартный 15 - 25 дней | + 3 дня (в очереди) | Стандартный 15 - 20 дней |
Примечание: твердость поверхности HV800 - 1000 после твердого хрома, коэффициент трения снижается до 0,1 - 0,15, подходит для частых пусков и остановок главного вала; Дакро не имеет риска хрупкости водородной воды, более приспособлен к использованию валопровода из легированной стали.
Часто задаваемые вопросы
Стабилен ли допуск внутреннего отверстия подшипника шпинделя до уровня h5?
Да. Применяется 4-осевое фрезерование комбинированной первичной обработки, соосность внутреннего отверстия контролируется на уровне ≤0008 мм, уровень h5 (например, Φ60 H5 + 0039/0mm) превышает 99%, перед отгрузкой пневмоизмерительным прибором проводится контроль за каждым штучным и записывается.
Влияет ли срок отгрузки чугунных деталей на срок?
Не влияет. Процесс истечения срока действия планируется после грубой обработки, до тонкой обработки, параллельно с термической обработкой/обработкой поверхности, без дополнительного календарного времени; только в случае резкого увеличения объема заказа может быть продлен на 1 - 2 дня, о чем будет сообщено заранее на этапе DFM.
Поддерживается ли нестандартная настройка и оптимизация чертежей?
Да. Принимаются файлы STEP/IGES/SolidWorks, проектная команда в течение 24 часов получает комментарии DFM, включая выравнивание толщины стенки, скругления, угол уклона, рекомендации по установке ручек. Бесплатная возможность 1 раза оптимизации чертежей.
Как выбрать обработку поверхности? Есть ли риск возникновения водородной воды?
Дакро и пескоструйная оцинкование не связано с риском хрупкости водорода; после твердого хромирования требуется очистка (200°C/2 ч) и проверка. Если валопровод является высокопрочной легированной сталью, предпочтение отдается дакро или пескоструйной + эпоксидной покрытии, чтобы избежать ломкости шпинделя.
Сколько минимального заказа (MOQ) для массовых заказов?
MOQ 1 шт.(пробная проверка), предложение по партии ≥50 шт. для разводнения формы и затрат на технологические наладки; срок передачи 100 - 500 шт. в интервале 15 - 20 дней, ≥500 шт. можно разделить на несколько партий, первая партия выдает подтверждение образца в течение 7 дней
Запустите проект настройки подшипника главного вала
Отправьте 3D-чертеж или 2D-чертеж на адрес бизнес-почты с указанием материалов, количества и срока выполнения. Мы ответим на предложение и комментарии DFM в течение 4 часов. Поддерживается проверка пробной выборки, чтобы снизить риск производства и сделать сборку шпинделя успешной.



