





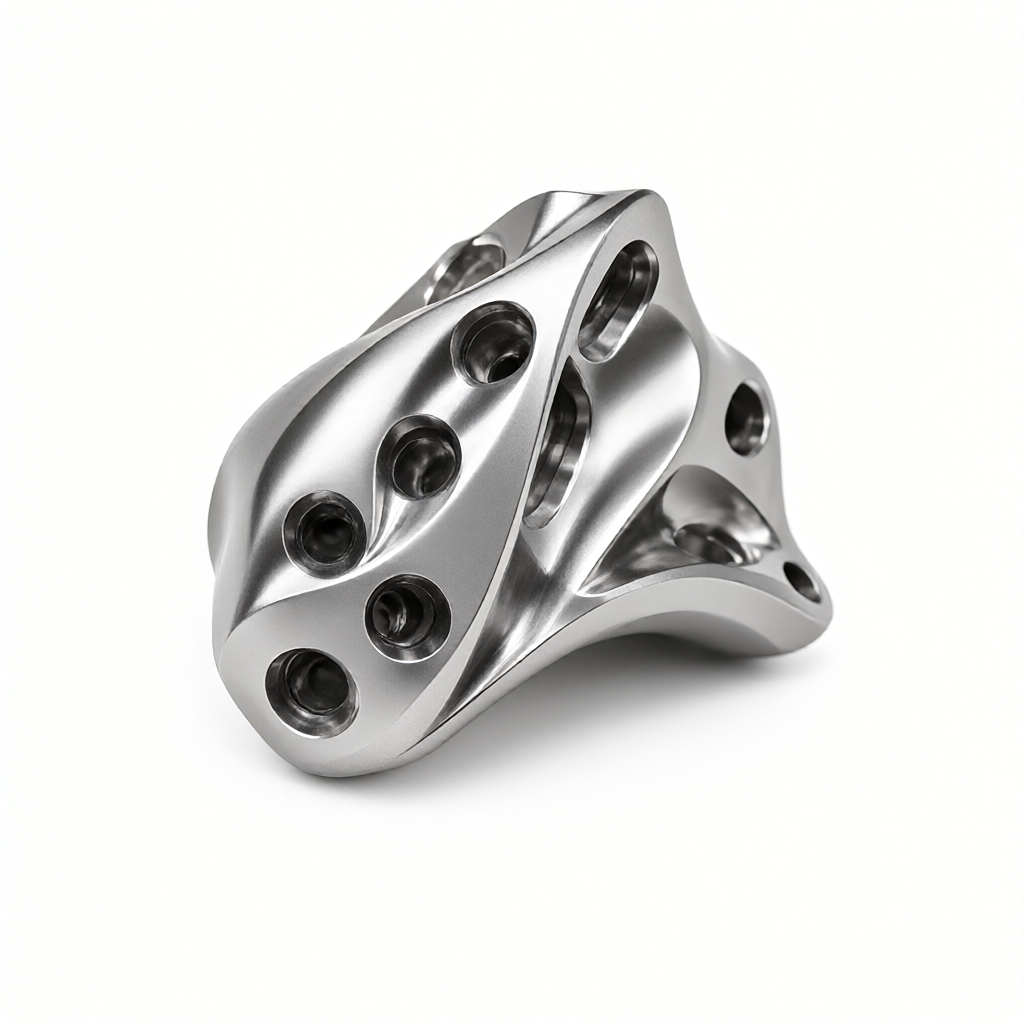
Допуск деталей из титанового сплава для пятиосевого станка с ЧПУ
В ответ на жесткие требования к биосовместимости и стабильности размеров в области медицинского оборудования ShowyMetal предлагает 5-осевые услуги с ЧПУ, предназначенные для контроля допусков деталей из титанового сплава на сложных поверхностях, глубоких полостях и местах с тонкими характеристиками. Мы используем такие материалы медицинского титанового сплава, как Ti-6Al-4V, с помощью многоосного фрезерования и строгой стратегии компенсации тепловой деформации, чтобы обеспечить стабильность допуска критической поверхности посадки в пределах ±0,01 мм, удовлетворить потребности в сборке главного медицинского оборудования, исполнительного механизма хирургического робота и точного диагностического модуля.
Технические характеристики и производственные мощности
Для медицинских изделий из титанового сплава обычно используются асимметричные поверхности или тонкостенные конструкции, а одноосевые устройства не могут совмещать жесткость и пространственные помехи. Наши 5-осевые обрабатывающие центры позволяют выполнять сложные поверхности с одноразовым зажимом, что позволяет уменьшить совокупную погрешность при преобразовании эталонного уровня. Ниже приведены типовые технические характеристики и параметры обработки для данной категории деталей:
- Марка материала: Ti-6Al-4V (TC4), чистый титан (Gr.5); плотность 4,43 г/см³, прочность на растяжение 930-1000 МПа, высокая прочность при высокой температуре и коррозионно-стойкая стойкость.
- Диапазон размеров: Типичные размеры огибающих деталей от 50×50×50 мм до 300×200×200 мм; поддержка многообразного и массового производства в небольших количествах.
- Класс допуска: Допуск поверхности ключевой посадки составляет ±0,01 мм; общая конструктивная поверхность ±0,05 мм; допуск формы и расположения (плоскостность, соосность) регулируется согласно чертежу.
- Чистота поверхности: Фрезерованная поверхность Ra 0,4 - 0,8 мкм; эффект зеркала достигается путем шлифования и полировки; удовлетворяет требованиям медицинского оборудования к контролю размножения бактерий и концентрации напряжения, вызванного шероховатостью поверхности.
- Обработка поверхности: Пескоструйная обработка, пассивация, анодирование (для внешних деталей), электролитическая полировка; все процессы выполняются в чистой окружающей среде или в изолированной зоне, избегая перекрестного загрязнения.
- Индивидуальные возможности: Поддерживает DFM анализ на основе чертежей STEP/IGES, оптимизирует траекторию инструмента и схемы затяжки, гарантирует, что тонкостенная стенка не деформируется и имеет четкие характеристики.
Применяемые отрасли и типичные виды применения
Применение прецизионных титановых деталей в медицинских технологиях расширяется от единичных конструкций к высокоценным основным компонентам. Наши детали в основном используются в следующих сегментах:
- Операционные роботы: Используется для корпусов кожухов, приводов и концевых приводов. Такие детали требуют высокой точности повторного позиционирования и простоты, а обработка по 5 осям обеспечивает равномерный зазор совмещения многоосных движений.
- Оборудование для диагностики: Стойка для зонда МРТ, стационар для шоковой трубки CT. Высокая проницаемость (близкая к немагнитному) делает его идеальным конструкционным материалом в условиях сильного магнитного поля, допуски оказывают непосредственное влияние на стабильность изображения.
- Имплантационные устройства: Подъемы для сердечно-сосудистых столовых, столовые основы для зубных плантаций. Эти детали требуют высокой чистоты поверхности и безстружки. Процесс обработки требует строгого контроля за остатками стружки и микротрещинами.
- Прецизионные микроприборы: Экскоскопические суставы, хирургические петли. Использование высокой удельной прочности титанового сплава позволяет уменьшить объем и обеспечить долговечность при усталости, контроль допуска напрямую связан с открыванием и долговечностью.
Преимущества технологии и оборудования
В отличие от обычных производителей ЧПУ, мы внедрили систему управления с замкнутым контуром «материал-процесс-контроль» для медицинских изделий. У нас низкая теплопроводность (около 6,1 Вт/м·К) и высокая теплопроводность при резке, которая может привести к износу инструмента и термической деформации заготовок.
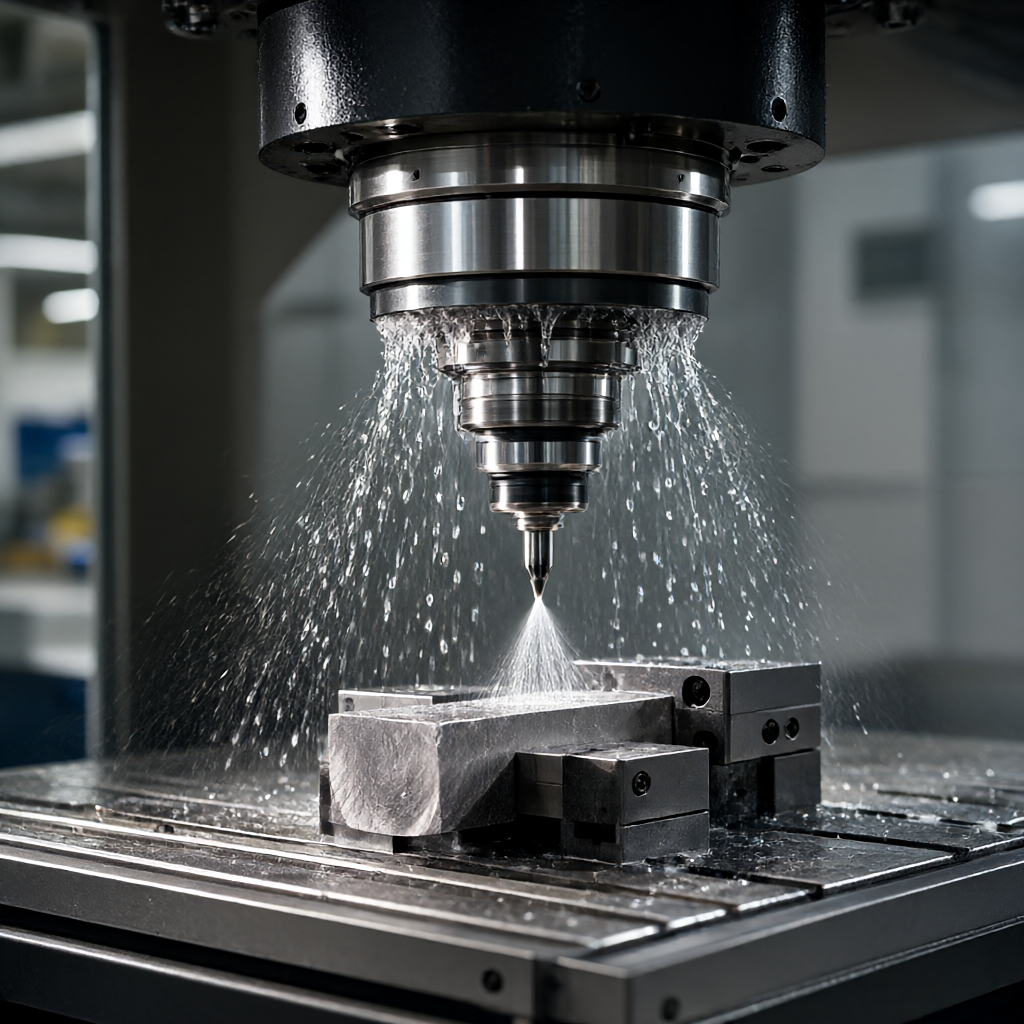
Стратегия одновременной обработки по пяти осям
Для титановых деталей с глубокими полостями или крутыми боковыми стенками 5-осевые станки отводят стержень от обрабатываемой поверхности, избегая вмешательства и позволяя использовать концевые фрезы меньшего диаметра. Это не только повышает качество поверхности (уменьшает резьбу), но и, что важно, уменьшает количество зажимов и повышает степень единообразия до ±0,01 мм. Для тонкостенных тонких деталей с коэффициентом удлинения более 3:1, применяется адаптивная подача, предотвращая появление резьбы.
Технология компенсации тепловой деформации
При обработке точных медицинских деталей перепады температуры при температуре воздуха и при обработке приводят к смещению размеров на микроуровне. Мы используем технологию измерения в термостате (20±2 ℃), чтобы в реальном времени отслеживать тенденции износа инструмента и теплового дрейфа, динамически корректировать данные обработки, обеспечивая единообразие размеров при производстве.
Контроль качества и соответствие партии
Качество является отличительной чертой, отличающей нас от обычных производителей: мы избавляем от царапины, заусенцев и оксидов пятен, которые обычно используются при производстве оборудования, что обеспечивает высокую яркость или равномерную матовую поверхность.
- Входной контроль: Проверяйте соответствие материалов медицинским стандартам ASTM F136 или F1472.
- Первые подтверждения (FAI): Создание полноразмерных отчетов в строгом соответствии со стандартами AS9102 или пользовательскими стандартами с акцентом на определение размеров 2D/3D и допусков формы и расположения для ключевых поверхностей посадки.
- Контрольный контроль: С помощью измерительной машины с тремя координатами (CMM) и прибора шероховатости проводить выборочный отбор процесса, контролировать стабильность обработки, своевременно обнаружить системные отклонения.
- Полный контроль за доставкой: 100% -ная проверка ключевых характеристик, а не ключевых характеристик-по AQL 2.5; поставляется с полным пакетом CofC (Certificate of Conformance).
Индивидуальные процессы и сроки
На различных этапах разработки и производства медицинских изделий мы предлагаем гибкие механизмы реагирования, чтобы узлы проекта не теряли цепочки.
- Проверка чертежей с DFM: В течение 24 часов после получения чертежа выполнить оценку технологии, предложить рекомендации по оптимизации угла извлечения, минимальной толщины стенки и доступности инструмента, чтобы снизить риск допуска от источника.
- Программирование и моделирование: Использование программного обеспечения CAM для моделирования без столкновений, оптимизации траектории резания и создания стандартизированных процедур обработки;
- Проверка отбора проб: Период быстрого отбора проб 3-5 дней; через CMM данные контроля передаются инженеру для проверки доступности допуска.
- Массовое производство: Быстрая доставка в течение 15-25 дней; в течение этого периода осуществляется строгая технологическая дисциплина для обеспечения согласованности между партиями.
- Обработка поверхностей и упаковка: Применение вакуумной упаковки и антикоррозионного масла во избежание коррозии и окисления конденсата во время транспортировки.
Сравнение материалов: титановый сплав против нержавеющей стали
На ранних этапах проектирования медицинских изделий выбор материалов напрямую влияет на сохранение допусков и конечную стоимость деталей. В таблице ниже сравниваются два распространенных медицинских материала при точной обработке:
| Свойства размерности | титановый сплав (Ti-6Al-4V) | Нержавеющая сталь (316L) |
|---|---|---|
| Плотность (г/см3) | 4.43(Легкий вес имеет явное преимущество) | 7.98(Вес примерно в 1,8 раза больше титана) |
| Трудность резания | Высокая (плохая теплопроводность, легко липкая нож) | Средний (вязкий, легко обрабатываемый) |
| Сохранение допусков | Необходимо строго контролировать тепловую деформацию, отскоск большой | Меньшая тепловая деформация, хорошая стабильность размера |
| Биосовместимость | Очень высокая (предпочтительный уровень имплантации). | Хорошо (внешний прибор часто используется) |
| Внешний вид поверхности | Легкие следы обработки, требуют тщательной полировки | Зеркальные эффекты легко достижимы, высокая согласованность внешнего вида. |
| Применимые сцены | Импланты, легкие конструкции | Трубопроводы жидкости, коррозионно-стойкие сосуды, общая конструкция |
Примечание: Нержавеющая сталь 316L имеет преимущество по стоимости и внешнему виду для корпусов изделий с высокими требованиями к внешнему виду, в то время как титановые сплавы являются неизбежными для деталей, требующих высокого веса и безопасности имплантации. ShowyMetal предлагает рекомендации DFM в соответствии с вашими конкретными допусками и требованиями к внешнему виду.
FAQ (FAQ)
Q1: Сколько могут быть допущены детали из титанового сплава медицинского оборудования?
A: Для критически важных поверхностей посадки наш 5-осевой обрабатывающий центр в сочетании с термостатией и контролем на машине может удерживать допуск в пределах ±0,01 мм. Для некритических структурных поверхностей обычно он составляет ±0,05 мм, чтобы соответствовать требованиям сборки. Конкретные значения должны быть оценены DFM в сочетании со сложностью детали и размером партии.
Q2: Как после обработки титанового сплава выполняется обработка поверхности для обеспечения соответствия внешнего вида?
A: Мы предлагаем процессы пассивации, электролитической полировки и микродугового окисления. Для медицинских приборов мы специально оптимизируем соотношение частиц пеструйной среды и пассивированного раствора, чтобы гарантировать, что цвет поверхности одной партии деталей соответствует высоте шероховатости (Ra), что исключает распространенные цветовые пятна и пятна.
Q3: Сколько времени длится отбор? Поддерживаются ли изменения чертежей?
A: Обычный цикл отбора проб составляет 3-5 дней. Если чертеж подвергается риску обработки (например, глубокая полость, тонкостенная стенка), мы проведем с вами на 2-й день видео или фотографии, затем перейдем к стадии программирования и обработки, чтобы избежать расточительного цикла.
Q4: Каков срок поставки серийного производства и минимальный заказ?
A: Время поставки в серийное производство обычно составляет 15-25 дней в зависимости от количества заказов. Мы поддерживаем один заказ, но для небольших и многопрофильных медицинских исследовательских и опытно-конструкторских проектов рекомендуется использовать стратегию «Малый пробный завод»(например, 50-100 штук) для проверки стабильности процесса.
Q5: Предоставляются ли сертификаты материалов и документы, подтверждающие качество?
A: Да. Мы предоставляем отчет о номере печи (MTC) и отчет о проверке готовой продукции (CofC) для каждой партии титановых стержней. Все данные испытаний хранятся в архиве не менее 10 лет и отвечают требованиям FDA или MDR для отслеживания цепочки поставок.
Получите индивидуальное предложение
Если вы ищете партнера по обработке сложных деталей из титанового сплава, который имеет строгий контроль качества, свяжитесь с нами сегодня. Отправьте свои 3D-чертежи (формат STEP/IGES) и технические спецификации, наша команда в течение 24 часов ответит на подробный анализ технико-экономического обоснования и рекомендации DFM, что поможет вам сократить время разработки и обеспечить успешное производство.



