





Tratamento térmico e equilíbrio de propriedades para usinagem CNC de aços ferramenta: um guia para seleção de processos
No campo da usinagem de precisão e fabricação de moldes, o principal desafio enfrentado pela usinagem CNC de aços ferramenta é o equilíbrio entre a alta dureza do material e a eficiência de corte. Muitos engenheiros descobriram que os aços ferramenta não pré-tratados, como H13 ou D2, cuja dureza geralmente está na faixa de HRC 32-35, têm uma taxa de desgaste de ferramenta muito alta quando são fresados ou girados diretamente por controle numérico, e o acabamento da superfície da peça de trabalho (valor Ra) é difícil de estabilizar abaixo de 0,8 μm. Para obter as propriedades mecânicas ideais e a eficiência de usinagem, é necessário entender profundamente a diferença entre "dureza pré-usinada" e "dureza final tratada termicamente". Este artigo analisará a lógica de tratamento térmico de diferentes graus de aço ferramenta antes e depois da usinagem CNC e fornecerá um plano de operação de engenharia prático com base no requisito de tolerância de ± 0,01 mm.
As principais marcas de aço de ferramenta e suas diferenças de desempenho de corte
A seleção de aços ferramenta adequados é um pré-requisito para usinagem bem-sucedida. Diferentes composições de liga determinam a morfologia do carboneto e a dureza da matriz, o que afeta diretamente os parâmetros de corte CNC.
- 1.2379 H13 (aço quente)O aço de trabalho a quente contendo cromo molibdênio tem boa tenacidade e resistência ao impacto. O estado pré-trabalhado é geralmente recozido (HRC 24-28) ou temperado. É adequado para fresagem CNC de cavidade complexa, mas deve-se prestar atenção ao controle de deformação após têmpera de alta temperatura.
- 1.2311 D2 (aço de trabalho a frio)Aço com alto teor de cromo, excelente resistência ao desgaste, mas baixa condutividade térmica. A dureza após a têmpera pode chegar a HRC 60-62. O estado de pré-processamento é principalmente recozido (HRC 20-24). A velocidade de alimentação deve ser reduzida durante a usinagem CNC para evitar o acúmulo de cavacos.
- Discussão: SKD11 / L2Aço de trabalho a frio de corte fácil, devido à inclusão de sulfeto, o desempenho de corte é melhor do que o D2 comum, a quebra de cavacos é clara, adequada para peças de alta precisão de pequeno lote.
Para D2 e H13, recomenda-se que o material deve estar no estado recozido ou temperado antes do acabamento CNC. Se a usinagem CNC convencional for realizada no estado temperado (HRC 50+), as ferramentas de carboneto cimentado comuns falharão rapidamente, apenas as ferramentas CBN (nitreto de boro cúbico) são viáveis, mas são caras e adequadas apenas para cenários específicos de moagem plana, não para fresagem de perfis complexos.
Mecanismo de influência do tratamento térmico na precisão da usinagem CNC
O tratamento térmico não só altera a dureza, mas também afeta as características dinâmicas de corte do material através da mudança da estrutura metalográfica.
Lógica de seleção de estados pré-processados
Na maioria das aplicações de engenharia, o desbaste CNC e o semi-acabamento são realizados no estado recozido para garantir a vida útil da ferramenta e a velocidade de usinagem, onde a dureza é baixa.(HRC 20-28), os chips são contínuos em forma de fita, a descarga de chips é suave, mas se a tolerância de projeto for muito rigorosa (Por exemplo, para a superfície de acoplamento H7/g6), recomenda-se que uma permissão de moagem de 1- 1,5 mm seja reservada antes do tratamento térmico. Isso ocorre porque o processo de têmpera é acompanhado pela transformação de austenita em martensita, e a expansão volumétrica e o estresse da estrutura podem levar à deriva dimensional. Para peças grandes com espessura igual a H13, o coeficiente de expansão térmica é de cerca de 12,5 ×10
Acessibilidade da dureza final
Após têmpera e têmpera adequadas, a dureza final de H13 pode ser estabilizada em HRC 48-52, e D2 pode atingir HRC 60-62. Deve-se notar que a distribuição de tensão compressiva residual na superfície usinada CNC afetará a vida de fadiga subsequente. A moagem a jusante ou o processo de acabamento podem ajudar a formar uma camada de tensão compressiva residual favorável na superfície e melhorar a vida útil da peça sob carga alternada.
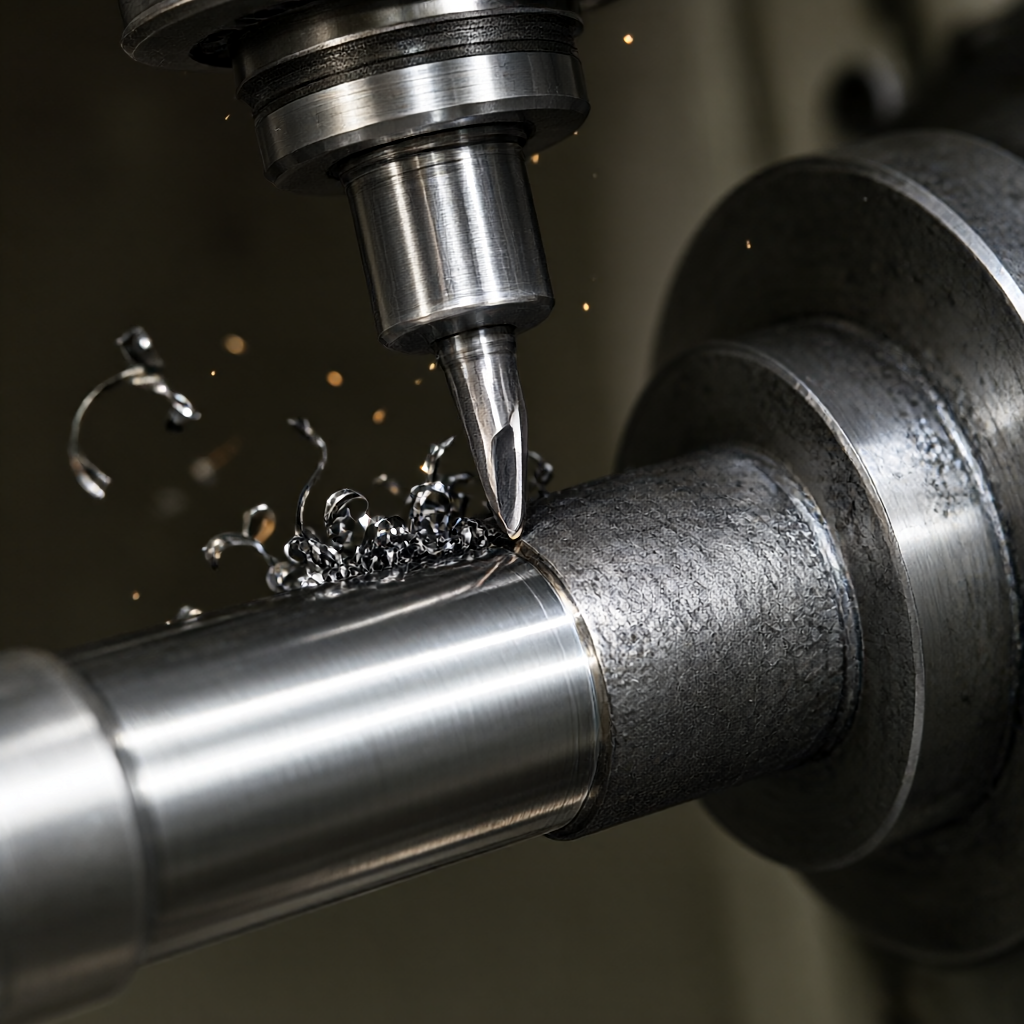
Estratégia de correspondência entre parâmetros de usinagem CNC e estado de tratamento térmico
A fim de alcançar uma usinagem eficiente e estável na produção em massa, a velocidade de rotação do fuso (S) e a velocidade de alimentação (F) devem ser ajustadas de acordo com o estado atual de dureza do material. As seguintes recomendações de parâmetros típicos para o estado recozido D2 e H13 (com base em um moinho de extremidade de carboneto ISO 2068-M3 de 10mm de diâmetro):
| Designação de materiais | Dureza atual | Velocidade recomendada (rpm) | Alimentação recomendada (mm/min) | Tipos de fluidos de corte | Rudeza da superfície esperada Ra |
|---|---|---|---|---|---|
| D2 (Annealed)(Tradução) | HRC em 20-24 | 800 a 1000 milhões | 150 ao 250 | Emulsão solúvel em água (alta pressão) | 1.6-3,2 milhões |
| H13 (Annealed)(tradução) | HRC 24 ao 28 | 700 ao 900 | 120 - 200 milhões | Emulsão solúvel em água (alta pressão) | 1.6-3,2 milhões |
| H13 (temperado e temperado) | HRC em 30-35 | 500 - 700 milhões | 80 - 150 milhões | Óleo de corte totalmente sintético (baixa temperatura) | 0.8 1,6 µm |
Principais dicas:Quando a dureza do material excede HRC 35, recomenda-se mudar para óleo de corte totalmente sintético de baixa temperatura para melhor controlar o calor de fricção e evitar o desgaste térmico da ferramenta. Para requisitos de alto acabamento (Ra abaixo de 0,4 μm), é necessário introduzir o processo de acabamento ou moagem após a usinagem de semi-acabamento CNC, de modo a evitar depender apenas da fresagem CNC para alcançar o efeito do espelho.
Modos de falha comuns e esquemas de evasão
Na produção real, os aços ferramenta de usinagem CNC geralmente têm os seguintes três tipos de falhas, que devem ser evitadas:
- 1. PRODUÇÃO Cutter Blades:A maioria das microfissuras ocorre no estado de têmpera e têmpera H13. Se a alimentação for muito alta, a espessura de corte flutuará e as microfissuras se expandirão na ponta da faca.Evasão:Mantenha a quantidade de corte constante para evitar o corte intermitente; selecione a ferramenta com maior ângulo positivo para aumentar a força da ponta da ferramenta.
- 2. Queimadura superficial:Durante a usinagem D2, se o fluxo de fluido de corte for insuficiente ou o corte a seco local, a martensita de alta temperatura sofrerá transformação de cor de têmpera, resultando na diminuição da dureza da superfície (fenômeno da camada branca).Evasão:Certifique-se de que o fluido de corte de alta tensão seja direcionado diretamente para a área de corte, monitore a corrente do fuso e pare a máquina para inspeção se o fluido de corte de alta tensão aumentar anormalmente.
- 3. Dimensões fora de tolerância:Deslocamento dimensional após o tratamento térmico além da faixa de tolerância.Evasão:O processo de "margem de reserva CNC + acabamento de moagem" é rigorosamente implementado; para as principais dimensões de ajuste, a medição por coordenadas (CMM) é verificada novamente após o tratamento térmico e a quantidade de moagem subsequente é ajustada de acordo com o valor de CPK.
Da prova ao lote: controle de tolerância e detecção de circuito fechado
Garantir a consistência do tamanho do lote é a chave para distinguir uma planta de processamento comum de uma planta de fabricação de precisão. Adotamos um sistema de controle de qualidade de três níveis de "confirmação do primeiro artigo + inspeção de processo + inspeção completa de envio". Durante a fase de usinagem CNC, a estabilidade dimensional das principais características é monitorada com ênfase, usando medição óptica on-line ou medidores de rugosidade para amostragem. Para peças de alta precisão (± 0,01 mm), recomenda-se adicionar um processo de recozimento de alívio de tensão após o acabamento CNC para aliviar o estresse interno gerado pelo corte e evitar pequenas deformações no produto acabado em uso. Além disso, o acabamento CNC antes do tratamento de superfície (por exemplo, anodização, jateamento) determina diretamente a qualidade da aparência final, e a realização de superfície livre de arranhões e altamente brilhante depende da otimização do caminho da ferramenta e do gerenciamento de limpeza do sistema de resfriamento.
Como escolher o estado de usinagem CNC adequado para aços ferramenta de alta dureza?
A usinagem CNC é preferencialmente realizada no estado recozido ou têmpera e a dureza final é alcançada por tratamento térmico subsequente. A fresagem CNC acima de HRC 50 é extremamente cara e arriscada, e é recomendada apenas para moagem plana ou para certos veículos CBN ásperos.
O que é mais difícil de cortar em usinagem CNC, D2 ou H13?
O D2 é geralmente mais difícil porque seus carbonetos são mais duros e mais finos, e sua baixa condutividade térmica pode levar ao superaquecimento da ponta. O H13 é mais resistente, mas tem maiores forças de corte no estado temperado e temperado. Ambos precisam ser operados no estado recozido para obter uma melhor vida útil da ferramenta.
Como compensar a deformação dimensional após o tratamento térmico?
De acordo com a designação do material, a espessura da parede da peça e a curva de tratamento térmico, a margem de deformação é reservada através da simulação CAD/CAE ou do banco de dados de experiência passada. Geralmente, a taxa de expansão na direção do plano é grande, por isso é necessário reservar 0,3%-0,5% de compensação dimensional e, finalmente, corrigir através da moagem.
A têmpera pode ser feita diretamente no centro de usinagem CNC?
Não, a máquina CNC não tem capacidade de têmpera por indução ou tratamento criogênico de nitrogênio líquido. O tratamento térmico deve ser realizado por uma planta de tratamento térmico profissional, e a oficina CNC é responsável pela confirmação do estado antes do acabamento e reserva de margem após o processamento.
Como garantir que a superfície não esteja arranhada na produção em massa?
A chave é uma transição suave do caminho da ferramenta, parâmetros de corte constantes e grau de filtragem do refrigerante. Usamos ferramentas de alto brilho e reduzimos a velocidade de alimentação durante a fase de acabamento para garantir que a rugosidade da superfície Ra esteja dentro de 0,4 μm, eliminando micro-arranhões.
Conclusões e propostas de ação
A usinagem CNC de aço ferramenta não é um comportamento de corte puro, mas uma engenharia de sistema que combina o estado de tratamento térmico, o material da ferramenta e os parâmetros de corte. Compreender as características de corte do material sob diferentes durezas e reservar razoavelmente a margem de tratamento térmico é o núcleo para garantir a precisão de ± 0,01 mm e a entrega de alto acabamento. Se você está enfrentando dificuldades de usinagem de peças de aço ferramenta, má consistência de lote ou muitos defeitos de superfície, bem-vindo a fornecer desenhos e especificações técnicas, nossa equipe de engenharia fornecerá recomendações de DFM (Design for Manufacturing) e ajudará você a alcançar uma entrega de produção em massa de alta qualidade e alta eficiência, desde a seleção de materiais, confirmação do status do tratamento térmico até o acabamento CNC.



