





Finalidade e lógica de controle de biofilme de esferas articulares médicas usinadas por CNC de 5 eixos
Articulando esferas em implantes médicos (por exemplo, quadril, articulação do joelho) exigem integridade de superfície extremamente alta. Ao usinar esses componentes com CNC de cinco eixos, o principal desafio é garantir a precisão geométrica (± 0,01 mm), controlando a rugosidade da superfície (Ra 0,2 - 0,4 μm) para equilibrar a marca de usinagem com o processo de polimento subsequente. Superfícies ásperas tendem a reter proteínas, formar biofilme estável e causar inflamação, enquanto superfícies muito finas sem linhas adequadas podem afetar o crescimento ósseo Com base na prática de engenharia, este guia analisa como alcançar um melhor equilíbrio entre usinagem e biocompatibilidade e garantir a consistência da produção em massa por meio de estratégia de corte de ligação de cinco eixos, otimização do caminho da ferramenta e análise de propriedades do material.
Influência da seleção de materiais e propriedades de corte na qualidade da superfície
Os materiais comumente usados para esferas articulares médicas incluem liga de cobalto, cromo e molibdênio (CoCrMo), liga de titânio (Ti-6Al-4V) e aço inoxidável de alto carbono (por exemplo, 316LVM).
- CocrmoAlta dureza, baixa condutividade térmica, fácil de produzir endurecimento de trabalho. Se os parâmetros de corte não forem adequados, a tensão de compressão residual é muito grande, reduzirá a vida de fadiga. Recomenda-se usar cortador afiado, reduza a taxa de alimentação para 50-80 mm/min, a fim de controlar a camada de dano subsuperficial da superfície.
- Discussão: Ti-6Al-4VO corte de alta velocidade é fácil de causar desgaste térmico da ferramenta, resultando em acúmulo de cavacos na superfície. É necessário manter um resfriamento constante. Recomenda-se o uso de revestimento de diamante microcristalino ou ferramentas de carboneto cimentado, a velocidade de rotação é controlada entre 3000-4500 rpm.
- 316LVM emForte tenacidade, fácil de aderir à faca. Precisa ampliar o slot de quebra de cavacos da faca para evitar a deformação por tração do material. A superfície é fácil de aparecer "tábua de lavar" ondulação, precisa otimizar o ângulo de balanço do eixo da faca.
A designação do material deve ser escolhida em combinação com o peso do paciente e a intensidade da atividade. Para próteses de ponta, o CoCrMo é preferido devido à sua melhor resistência à abrasão do que a liga de titânio, mas também é mais difícil de processar. O engenheiro deve confirmar a designação do material e o estado de tratamento térmico (solução sólida ou envelhecimento) na fase de desenho, de acordo com as recomendações do DFM (Design for Manufacturing).
Estratégia de corte de cinco eixos: do desbaste ao semi-acabamento
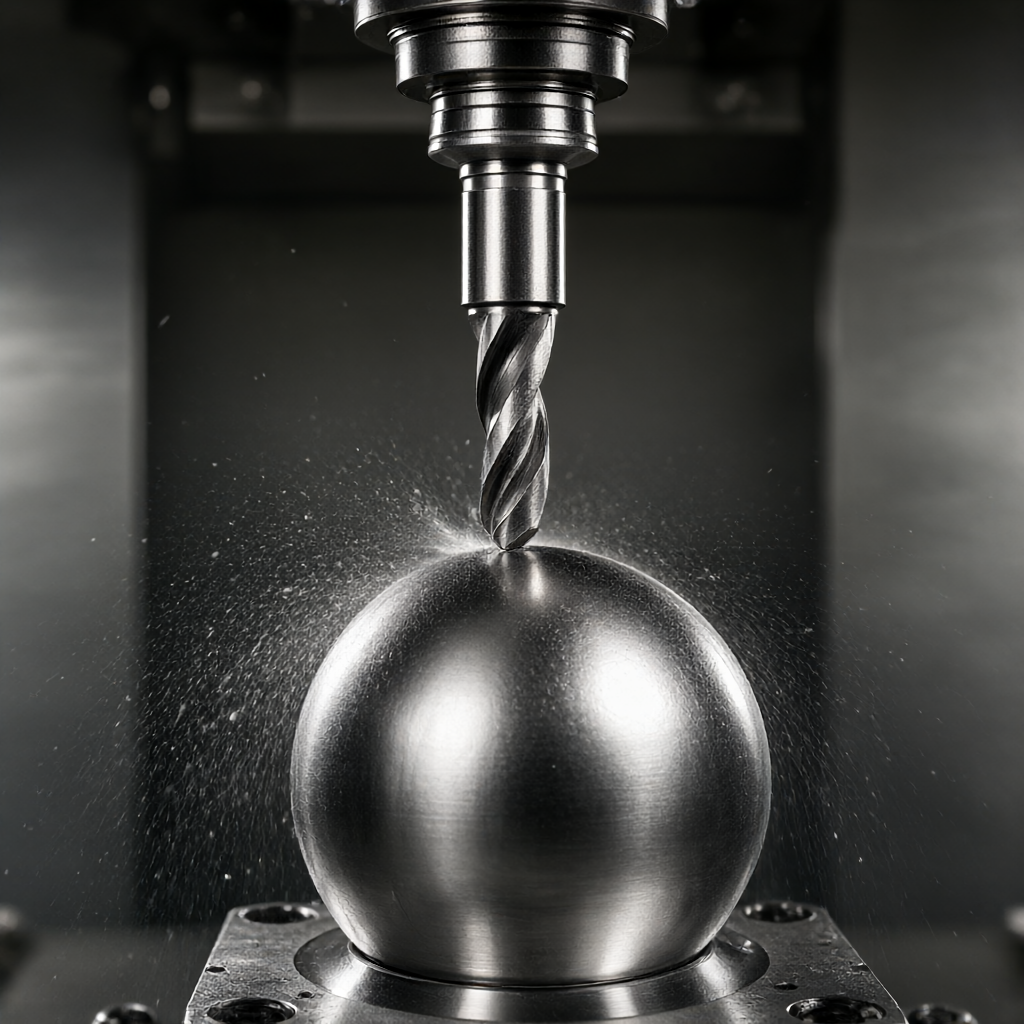
A vantagem da máquina-ferramenta de cinco eixos é que ela pode sempre manter um bom ângulo de corte entre a ferramenta e a superfície da peça de trabalho, evitando o fenômeno de "corte zero" causado pelo eixo da ferramenta perpendicular à superfície curva. Para peças esféricas, o uso de oscilação de quatro eixos ou ligação de cinco eixos pode melhorar significativamente a continuidade da superfície curva.
Principais pontos de otimização do caminho da ferramenta
- Estratégia de profundidade de corte constanteA fresagem tradicional de três eixos varia drasticamente a profundidade de corte na região do pólo esférico, causando flutuações na força de corte. A fresagem de cinco eixos mantém uma profundidade de corte constante (0,1 - 0,2 mm), estabilizando a força de corte e reduzindo o rasgo da superfície.
- Alinhamento normalNa fase de fresagem de alta velocidade, o eixo da ferramenta deve manter um ângulo incluído de 30-45 graus com a superfície esférica normal para evitar que a aresta de corte final participe do corte. A aresta de corte lateral deve ser usada para acabamento para reduzir a ondulação da superfície.
- Tratamento de recebimento de facaO algoritmo de transição suave deve ser usado para garantir que o raio do filete R na junção da faca seja ≥ 0,5 mm para evitar a concentração de tensão.
Para esferas articulares padrão de 28-36 mm de diâmetro, recomenda-se uma reserva de 0,3 - 0,5 mm para desbaste e 0,1 - 0,2 mm para semi-acabamento. A ligação de cinco eixos permite transições de superfície complexas em menos de um minuto e é mais de 40% mais eficiente do que a de três eixos.
Regulação da rugosidade da superfície: limites entre usinagem e polimento;
A superfície usinada não é uma superfície de uso final e é submetida a um processo de polimento. O objetivo do polimento é reduzir a rugosidade da superfície de Ra 0,8 μm para Ra 0,2 μm ou mesmo Ra 0,1 μm. O polimento excessivo pode resultar em rearranjo atômico da superfície e aumentar a resistência à corrosão, mas também pode selar os poros e afetar a taxa de crescimento ósseo.
Comparação de parâmetros críticos
| Fase do processo | Típico rugosidade (Ra) | Principais objetivos | Avaliação de Risco de Biofilme |
|---|---|---|---|
| Maquinação semi-acabada CNC | 0.8 1,6 milhões | Remoção de margem, correção geométrica | Alto: fácil retenção de coágulos sanguíneos e proteínas |
| Polimento mecânico (afiação/grão abrasivo) | 0.2-0,4 µm | Elimine as linhas de faca para melhorar o acabamento | Médio: tensão de compressão residual a ser controlada |
| Polimento Eletroquímico (ECP) | < 0.1 μm | Desestressar profundamente para melhorar a resistência à corrosão | Baixo: filme de passivação de superfície estável |
Os dados mostram que, quando o< 0.2 μm 时,细菌(如金黄色葡萄球菌)的初始附着率降低,但长期生物膜形成能力取决于表面化学组成。五轴加工的高光洁度基底可大幅缩短后续抛光时间,减少热输入对材料晶粒的影响。
Detecção e análise de falhas: como verificar a qualidade do processo
As peças médicas passam por um rigoroso controle de qualidade. Além da geometria de inspeção de três coordenadas (CMM), o teste de integridade da superfície também é crítico.
- Aparelho RoughnessAmostragem multiponto para evitar extremos locais. Concentre-se na detecção da cúpula e da região equatorial da esfera para garantir a uniformidade do valor CV Ra< 15%。
- interferômetro de luz brancaA medição sem contato pode obter a topografia da superfície 3D e identificar arranhões finos ou marcas de vibração usinadas. É melhor do que o medidor de rugosidade de toque tradicional para locais com alta exigência de espelho.
- Análise metalográficaVerifique a subsuperfície da superfície por amostragem para confirmar que não há micro-rachaduras e nenhuma camada descarbonizada (para aço inoxidável). A profundidade da camada endurecida pelo trabalho deve ser controlada dentro de 10-20 μm.
Modos de falha comuns incluem: diferença de brilho devido a polimento desigual, manchas de água devido a resíduos de refrigerante. Recomenda-se adicionar limpeza ultrassônica e secagem a vácuo antes do envio para garantir que a superfície esteja livre de qualquer contaminação.
Consistência de lotes e gerenciamento do ciclo de entrega
Os implantes médicos exigem consistência de lote extremamente alta. A ShowyMetal possui 72 máquinas CNC, incluindo centros de usinagem de múltiplos eixos, que suportam a entrega rápida de lotes de 15 a 25 dias. A validação do primeiro artigo (FAI) e as inspeções de processo garantem que o acabamento e as dimensões de cada lote estejam no centro da zona de tolerância.
Para a produção em massa, o sistema automático de carga e descarga e a sonda a laser on-line podem compensar o desgaste da ferramenta em tempo real e manter a estabilidade do valor Ra. Sugere-se que os clientes definam o padrão de grau de polimento (como grau SPI ou valor Ra específico) na fase de prova, para que a fábrica possa fazer um cartão de processo especial.
A junta médica de usinagem CNC de cinco eixos pode ser polida diretamente para Ra 0,1 μm?
Geralmente não. A rugosidade da base após a fresagem de cinco eixos é geralmente Ra 0,4 - 0,8 μm, e o efeito de superfície do espelho de Ra 0,1 μm só pode ser alcançado por polimento mecânico ou polimento eletroquímico. É difícil eliminar a micro-marca da faca apenas pelo corte CNC.
Como evitar a formação de escala de óxido durante o processamento de esferas articulares de liga de titânio?
Fluido de corte suficiente e de alta pureza ou micro lubrificação seca (MQL) devem ser usados durante todo o processo para evitar a oxidação a alta temperatura da superfície.
Quais são as vantagens específicas da usinagem de cinco eixos em comparação com a usinagem de três eixos na superfície esférica?
Os cinco eixos podem manter o melhor ângulo normal entre a ferramenta e a superfície curva, evitar a interferência de alimentação e a vibração da superfície causada pelo corte vertical da borda da extremidade da ferramenta, tornar o corte mais estável e melhorar o acabamento da superfície em 20%-30%.
Qual é o efeito da tensão de compressão residual após o processamento de esferas articulares médicas?
A tensão de compressão residual pode ajudar a aumentar a resistência à fadiga, mas a tensão de tração excessiva (se produzida incorretamente) pode induzir a propagação de microfissuras.
Como posso determinar se uma peça é adequada para testes de estabilidade de biofilme?
É necessário garantir que a rugosidade da superfície atenda aos padrões (por exemplo, ISO 13686) e que não haja arranhões ou rebarbas visíveis. Recomenda-se que o teste de simulação de biocompatibilidade e fixação de biofilme seja realizado após a CMM ter sido qualificada em tamanho real e a rugosidade ter sido verificada.
Conclusões e convite à cooperação
A usinagem CNC de cinco eixos de esferas articulares médicas é uma combinação de precisão geométrica, integridade superficial e biocompatibilidade. O brilho polido é equilibrado com a estabilidade do biofilme através da seleção adequada de materiais, otimização do caminho de cinco eixos e controle rigoroso de polimento. ShowyMetal oferece um serviço único, desde a recomendação DFM até a entrega em massa, com precisão de ± 0,01 mm, suportando acabamentos como anodização, chapeamento e muito mais. Se você tiver desenhos específicos, por favor, forneça detalhes técnicos. Nós personalizaremos o melhor esquema de processo para você de acordo com a designação do material e a quantidade do lote e responderemos rapidamente ao inquérito.



