





Seleção de tipo de fixação flexível e controle de tolerância para fresagem CNC de peças de vários tipos e pequenos lotes
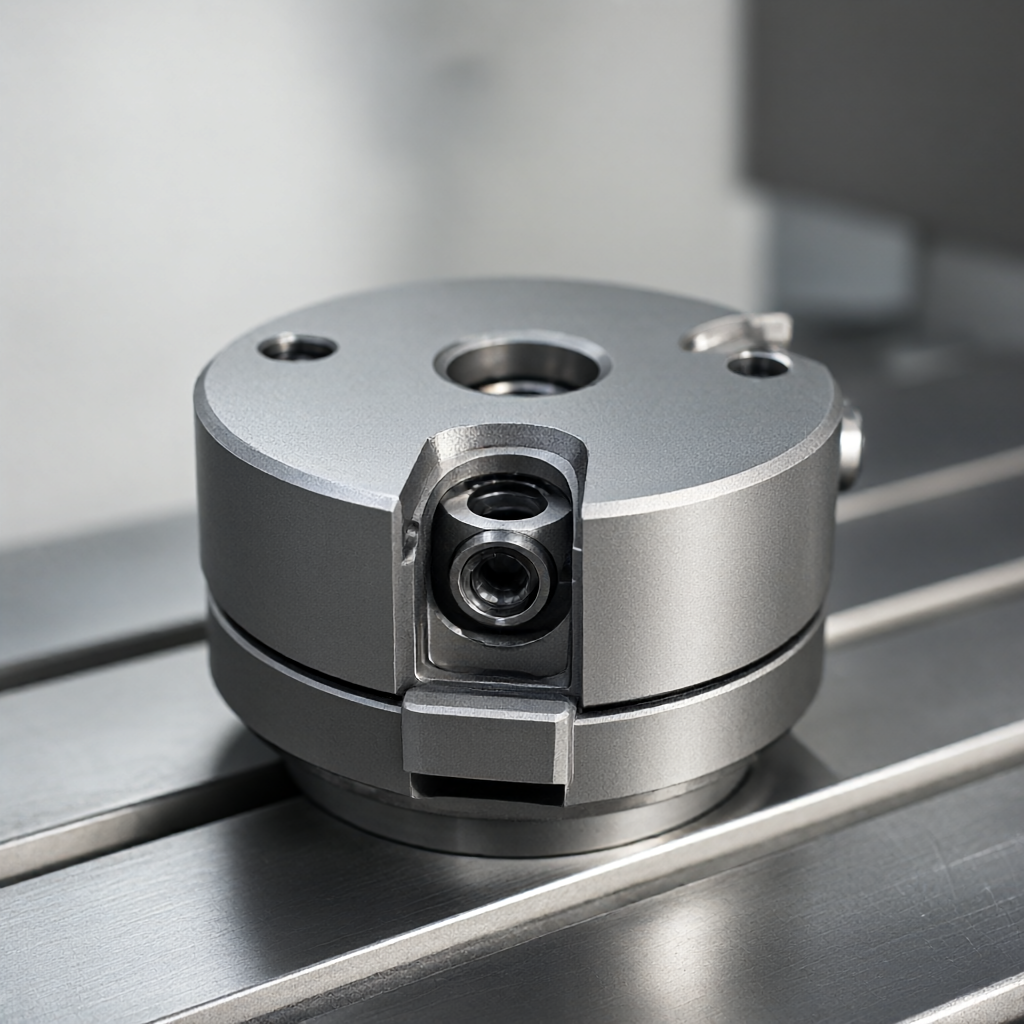
Para oMoagem CNC com vários tipos e pequenos lotesNo cenário de produção, o tempo de troca de moldes é muitas vezes excedido pelo tempo de processamento devido ao longo ciclo de projeto e fabricação e alto custo de um único conjunto de fixações especiais tradicionais. O uso de esquemas de fixação flexíveis, como sistema de posicionamento de ponto zero ou mandíbula flexível modular, pode reduzir o tempo de troca de moldes para o nível de minutos e melhorar significativamente a taxa de movimento do equipamento. O núcleo é equilibrar a rigidez de fixação, a precisão de posicionamento e a versatilidade, de modo a garantir que o risco de deformação causado pela liberação de tensão de fixação seja eliminado sob a exigência de precisão de usinagem de ± 0,01 mm.
Pontos de dor de fixação e modos de falha na produção de vários tipos e pequenos lotes
No estágio de produção experimental de pequenos lotes, as geometrias das peças variam muito, e o tamanho do lote é geralmente inferior a 500 peças. Se o gabarito de ferro fundido for personalizado para cada modelo, o custo da peça única será responsável por uma proporção extremamente alta após a amortização do custo do molde. Além disso, a deformação plástica local causada pela concentração da força de fixação ao segurar peças de parede fina com mandíbulas de tigre manuais é muitas vezes a fonte de superdimensionalidade. Erro cumulativo na folga entre o pino de localização e o orifício de localização, atenuação da força de fixação devido à fadiga elástica da pinça e deflexão sistemática devido ao desalinhamento do plano de referência durante a mudança de forma.
A solução foi mudar de "restrições rígidas personalizadas" para "restrições flexíveis modulares". Ao introduzir superfícies de suporte ajustáveis e interfaces de troca rápida, o mesmo conjunto de bases pode ser adaptado a diferentes perfis de peças. Isso não apenas reduziu a pressão de estoque de fixação, mas também permitiu que os engenheiros de campo ajustassem rapidamente o roteamento do processo de acordo com as recomendações do DFM de desenho.
Comparação das principais vantagens entre o sistema de posicionamento de ponto zero e a fixação modular
Atualmente, os principais esquemas flexíveis são o sistema de posicionamento de ponto zero e a placa de módulo de troca rápida. O sistema de ponto zero é posicionado por meio de mecanismos de autoblocamento pneumático ou mecânico e a precisão de posicionamento repetitivo é geralmente controlada dentro de ± 0,005 mm. A fixação macia modular depende do corte e acabamento das mandíbulas macias para melhor ajuste a contornos específicos.
| Dimensões | Sistema de posicionamento zero | Modular Soft Claw/Quick Changer Board (em inglês) |
|---|---|---|
| Precisão de posicionamento repetitiva | ± 0,005 mm em | ± 0,01 mm em ± 0,02 mm |
| Características aplicáveis do trabalho | Superfície espacial complexa, usinagem contínua de vários processos | Corpo de giro, contorno simples, composto de torneamento e fresagem |
| Tempo de mudança | 1-3 Minuto/Tempo | 3-5 min/tempo (incluindo corte de mandíbula macia) |
| Investimento inicial | Alto (placa de troca rápida dedicada necessária) | Médio (Soft Claw Repeatable Cut) |
| Gripping Rigidez | Alto (auto-bloqueio metal-metal) | Médio (depende da dureza do material da mandíbula macia) |
Para peças com vários processos (por exemplo, fresagem e torneamento, ou usinagem de três lados), o posicionamento zero é mais vantajoso, pois garante a unidade do sistema de coordenadas entre os processos sem re-busca de borda. No entanto, para usinagem de corpos rotativos simples, o torno CNC é mais econômico com garras macias, e a margem de corte de 1,5 -2mm deve ser reservada para re-têmpera e têmpera.
Pontos-chave do projeto DFM de fixação flexível
A relação entre a força de fixação da peça de trabalho e a força de corte deve ser avaliada em primeiro lugar ao projetar o gabarito flexível. Para peças de alumínio de paredes finas, recomenda-se que o chefe de processo ou o contrabordo sejam introduzidos no estágio DFM como referência de posicionamento especial para evitar a centralização direta na superfície do círculo externo. A planicidade da superfície de montagem da placa de troca rápida zero deve ser controlada dentro de 0,02 mm/300mm e o canal de descarga de cavacos deve ser reservado para evitar que a superfície de posicionamento seja levantada devido ao acúmulo de cavacos.
Em termos de distribuição de tolerância, a correspondência entre o pino de posicionamento e o orifício de posicionamento é geralmente selecionada como H7/f7 ou H7/g6, que não apenas garante a permutabilidade, mas também evita o estresse de instalação causado pelo aperto excessivo. Se a adsorção a vácuo for usada como fixação auxiliar, a força de adsorção deve ser projetada de acordo com 1,5 vezes a carga máxima de corte, e a estanqueidade deve ser confirmada pelo teste de vácuo antes da usinagem. Além disso, o peso morto do gabarito deve ser o mais leve possível, de modo a reduzir a carga no fuso da máquina-ferramenta ou na mesa de trabalho, o que é particularmente importante para usinagem de alta velocidade de 5 eixos.
Manutenção da precisão de usinagem e controle de qualidade de superfície
Embora a braçadeira flexível seja flexível, o erro acumulado da interface multi-link não pode ser ignorado. Na produção em massa, recomenda-se verificar o tamanho total a cada 20 peças e verificar a consistência do posicionamento usando a máquina de medição por coordenadas. Se o desvio dimensional for encontrado, a verificação do desgaste da placa de mudança rápida zero ou a folga do pino de posicionamento devem ser priorizadas em vez de ajustar cegamente a compensação da ferramenta.
O alívio da tensão de fixação pode causar microdeformação sob o requisito de acabamento superficial Ra0.4μm. Para produtos de alto brilho, recomenda-se adicionar um processo de descompressão antes do acabamento ou usar espaçadores de poliuretano na área de fixação. Nossa empresa realiza uma inspeção completa antes do envio do lote, incluindo medição óptica e teste de rugosidade para garantir que a aparência esteja livre de arranhões, defeitos e a consistência do lote atenda aos critérios de aceitação do cliente.
Perguntas e respostas frequentes sobre engenharia
Como equilibrar o custo de fixação e o prazo de entrega para fresagem CNC de vários tipos e pequenos lotes?
A base de posicionamento de ponto zero universal é preferida, e diferentes peças são adaptadas através da substituição de placas de troca rápida e elementos de posicionamento. A vantagem do curto período de prova é que ele pode ser programado com os nós do projeto, e o tempo de entrega de produção em massa de 15-25 dias requer a capacidade de depuração rápida do dispositivo elétrico.
A precisão de posicionamento da braçadeira flexível pode ser estável até ± 0,01 mm?
O erro total do sistema pode ser controlado dentro da faixa de ± 0,01 mm, calibrando regularmente o sistema de ponto zero e controlando a taxa de desgaste da placa de troca rápida e combinando com a precisão da máquina-ferramenta.
Como evitar danos por pinça usando fixação flexível para peças de parede fina?
Adicione a almofada compressível na superfície de fixação ou reduza a força de fixação e adote o suporte uniforme de vários pontos. Durante a fase de projeto, a DFM recomenda a adição de nervuras auxiliares de processo para melhorar a capacidade anti-deformação da peça de trabalho.
Como o topo da cauda se encaixa com o gabarito flexível ao usinar peças de eixo pequeno?
O mecanismo de acionamento tem alta rigidez e, para peças com alta relação de aspecto curto, o topo da cauda pode ser omitido e suportado apenas pelo porta-ferramentas dianteiro e pelo bloco flexível. Para peças finas, o topo da cauda deve ser equipado com um mecanismo flutuante para evitar restrições excessivas.
Como verificar a estabilidade do dispositivo flexível na produção em massa?
O gráfico de controle do processo SPC é estabelecido para monitorar a tendência das dimensões críticas. Quando ocorre uma mudança média, uma verificação pontual do dispositivo é acionada imediatamente para verificar o desgaste dos pinos de localização, placas de troca rápida e mandíbulas e realizar um novo teste em tamanho real de acordo com o padrão AQL.
Conclusão da prática de engenharia e sugestões de ação
Na fresagem CNC, a fixação flexível é a chave para quebrar o impasse de "eficiência e custo". A escolha do posicionamento zero ou da mandíbula flexível modular depende da complexidade geométrica da peça e do número de processos. Através do design DFM refinado e da inspeção rigorosa do processo, não só pode garantir uma precisão de ± 0,01 mm, mas também pode alcançar uma entrega rápida de 15-25 dias. Recomenda-se que você nos envie desenhos e requisitos de material (por exemplo, liga de alumínio 6061, aço inoxidável 304 ou plásticos de engenharia), e o engenheiro fornecerá uma cotação abrangente e sugestões de processo, incluindo opções de fixação e tratamentos de superfície (anodização, jateamento, etc.).



