





Configuração de tolerância de usinagem CNC: princípio central de operação prática de ± 0,01 mm
Na personalização de peças CNC de precisão, controlar a tolerância dimensional dentro de ± 0,01 mm é um requisito fundamental para equipamentos aeroespaciais, médicos e de automação high-end. No entanto, quanto mais rigorosa a configuração de tolerância, melhor, deve ser avaliada de forma abrangente em combinação com as características do material, caminho do processo e meios de inspeção. Para engenheiros e compradores, entender a restrição real da tolerância de ± 0,01 mm pode efetivamente evitar a barreira de comunicação entre o final do projeto e o final da fabricação, reduzir o custo de tentativa e erro e garantir a consistência da produção em massa. A ShowyMetal fornece serviços de usinagem CNC de precisão cobrindo fresagem de 3/4/5 eixos, torneamento e outros processos, suporta vários materiais, como alumínio, aço, aço inoxidável e plásticos de engenharia, com precisão de ± 0,01 mm, acabamento superficial Ra0, 4 μm e equipado com capacidade de inspeção em grande escala, como medição óptica e de três coordenadas, fornecendo uma solução de pouso confiável para requisitos de tolerância de alta precisão.
Fatores críticos que afetam a realização da tolerância de ± 0,01 mm
Para alcançar uma faixa de tolerância de ± 0,01 mm, é necessário primeiro esclarecer que a classe de precisão geralmente corresponde à classe IT5-IT6 na ISO 286. Esta precisão não depende apenas da marca da máquina-ferramenta, mas é determinada pela "precisão da máquina-ferramenta + compensação da ferramenta + características do material + controle de deformação térmica".
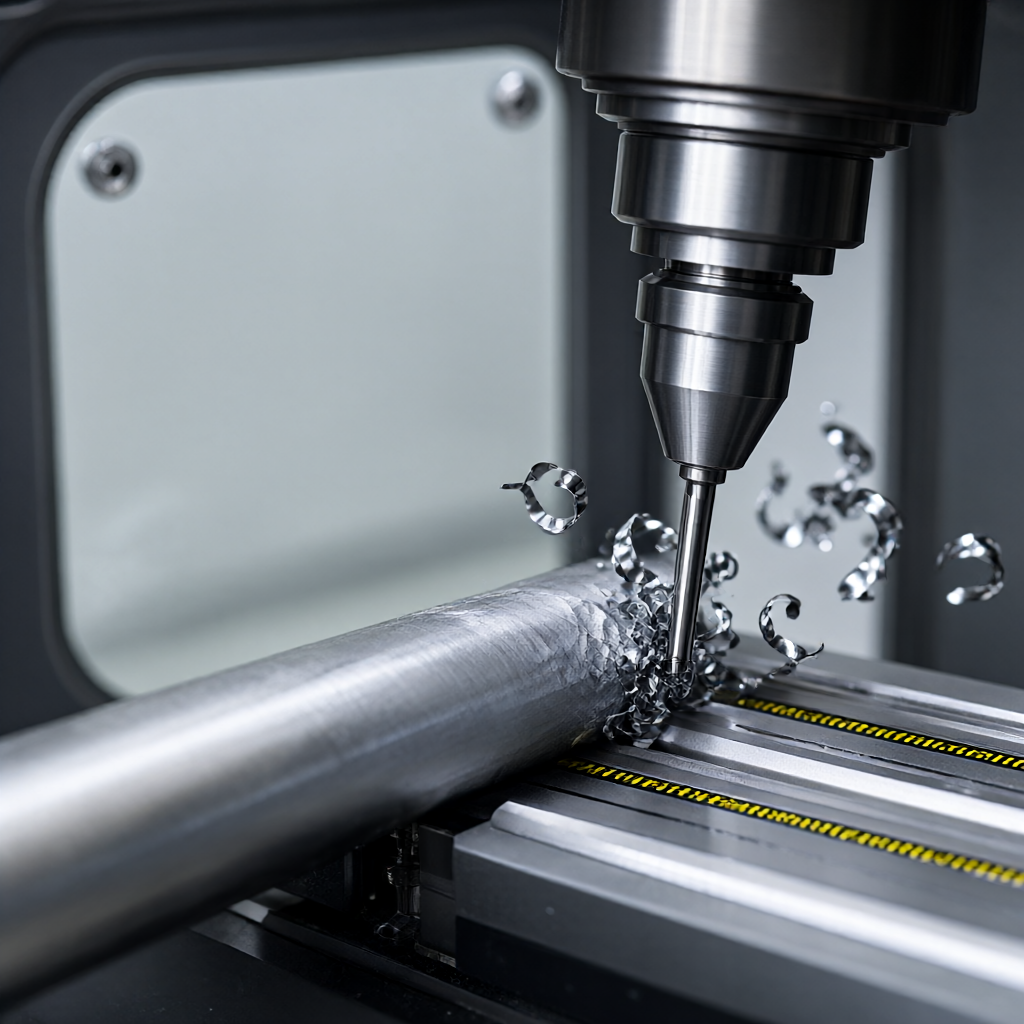
- Guia rígido da máquina-ferramentaO centro de usinagem multi-eixo de alta precisão precisa ter guia linear estável e força de pré-aperto do parafuso de esfera, geralmente requer precisão de posicionamento dentro de ± 0,005 mm, como base para a usinagem subsequente em microescala.
- Ferramenta de desgaste e compensaçãoAo fresar alumínio ou aço inoxidável, o desgaste da aresta de corte pode levar diretamente à deriva dimensional. O valor de compensação da ferramenta deve ser atualizado dinamicamente através da medição do comprimento da ferramenta on-line ou da medição óptica periódica para garantir a consistência da permissão de usinagem.
- Estabilidade térmica do materialO coeficiente de expansão linear do material de alumínio é alto, o calor de corte é fácil de causar deformação mínima da peça de trabalho durante o processamento. Os parâmetros de corte devem ser otimizados (alimentação reduzida, aumento do líquido de resfriamento) ou a usinagem de acabamento e detecção devem ser realizadas na oficina de temperatura constante (20±1℃) para eliminar a influência da deriva térmica.
- Controle de deformação de gramposPara peças de paredes finas ou eixos longos e finos, a fixação rígida pode causar deformação elástica e produzir rebote após a liberação. Sucos de vácuo, garras macias ou ferramentas de precisão devem ser usados para minimizar o estresse de fixação.
Adaptação do processo de tolerância de ± 0,01 mm em diferentes materiais
Diferentes materiais respondem de forma diferente à forma do chip, força de corte e calor, portanto, os parâmetros do processo devem ser ajustados de forma pertinente, caso contrário, é difícil atingir de forma estável a tolerância de ± 0,01 mm.
- Ligas de alumínio (por exemplo, 6061-T6, 7075-T6)Recomenda-se usar o diâmetro do canivete (≤3mm) e alta velocidade de rotação (8000-12000 rpm) para fresar e manter a borda afiada; a permissão de acabamento deve ser controlada dentro de 0,05 - 0,1 mm.
- Aço inoxidável (por exemplo, 303, 316L)Alta resistência à tração, baixa condutividade térmica, fácil de produzir endurecimento de trabalho. Use ferramentas de grande ângulo de ataque, reduza a taxa de alimentação, aumente o fluxo de fluido de corte para dissipar o calor; evite o corte intermitente, evite o colapso da ferramenta.
- Ligas de titânio (por exemplo, Ti-6Al-4V)Alta atividade química, fácil de causar desgaste difuso com ferramentas de corte em alta temperatura. A velocidade de corte deve ser bastante reduzida, ferramentas de carboneto cimentado ou CBN devem ser usadas e o resfriamento deve ser aprimorado; a permissão de torneamento/fresagem de acabamento deve ser reservada em mais de 0,1 mm.
- Plásticos de engenharia (por exemplo, POM, PEEK)Baixa dureza, fácil de rebarbas. Para evitar o crescimento da fusão devido ao corte de alta velocidade, use ferramentas afiadas com grande ângulo traseiro e ângulo frontal negativo. A estabilidade dimensional do POM é boa, mas o PEEK deve controlar estritamente a permissão de usinagem para evitar a deformação térmica.
Comparação entre tolerâncias de usinagem CNC de precisão e esquemas de tolerância convencionais
| Grau de precisão | Faixa de tolerância típica (mm) | Processo aplicável | Meios de detecção | Dificuldade de consistência de tamanho de lote | Cenários aplicáveis |
|---|---|---|---|---|---|
| Tolerâncias normais | ± 0,1 a ± 0,2 milhões | Moagem áspera de 3 eixos/torneamento comum | Caliper/Micrômetro | Baixa | Suporte Estrutural, Habitação |
| Alta tolerância | Não 0,05 | Acabamento de fresagem/torneamento de acabamento | Calipers Vernier/Projetor | Médio | Peças de eixo padrão e espaços em branco de engrenagens |
| Máquina de torneamento e fresagem de ligação multi-eixo | Coordenadas Triplas (CMM)/Óptica | Alto | Peças aeroestruturais, implantes médicos |
O esquema de tolerância de ± 0,01 mm é extremamente exigente para a estabilidade da condição do equipamento, a habilidade do operador e a frequência de inspeção. Se a tolerância não for especificada nos desenhos de projeto, recomenda-se que os engenheiros marquem ± 0,05 ou ± 0,02 na superfície de acoplamento crítica, em vez de ± 0,01 para o padrão completo cego, para equilibrar o custo de fabricação com o desempenho da montagem.
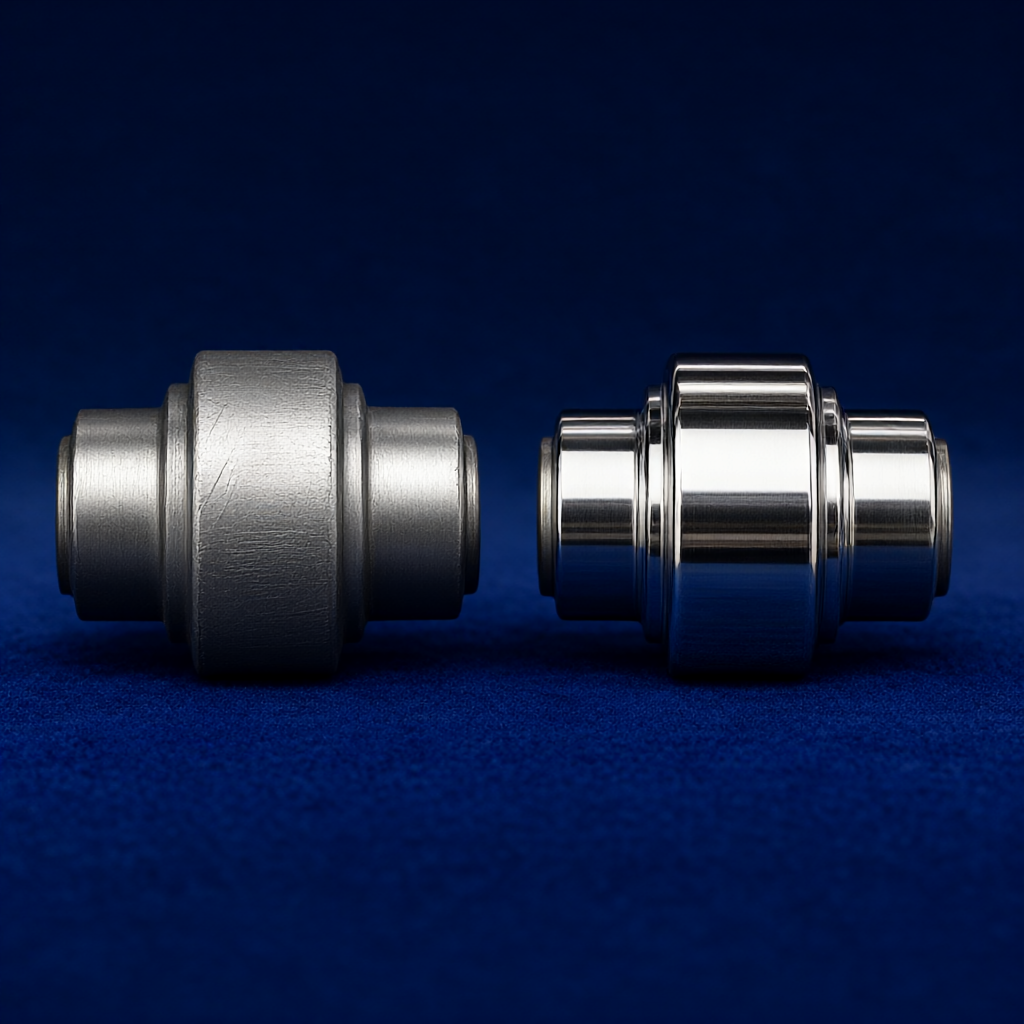
Pontos-chave de operação prática e especificação de teste para tolerância de ± 0,01 mm
Para atingir ± 0,01 mm na fase de produção em massa, o controle de circuito fechado do primeiro artigo até a inspeção completa deve ser estabelecido.
- Validação do Primeiro Artigo (FAI)O teste CMM em tamanho real deve ser concluído para o primeiro artigo e o relatório Cpk deve ser emitido. O valor Cpk deve ser ≥ 1,33 antes da aprovação para produção em massa, de modo a garantir que a capacidade do processo atenda aos requisitos de tolerância.
- Processo de inspeção de patrulha1-2 peças devem ser inspecionadas aleatoriamente a cada 2 horas e o diâmetro crítico do furo/eixo deve ser medido usando micrômetro ou ferramenta de medição pneumática; se 3 peças forem deslocadas unidirecionalmente, pare imediatamente para inspecionar o desgaste da ferramenta ou a deformação térmica.
- Inspeção completa do navioRealize 100% de inspeção em tamanho real em dimensões críticas de ± 0,01 mm e retenha os dados de medição para garantir que as dimensões de cada lote de peças sejam consistentes e reduzam o risco de montagem do cliente.
- Controle de acabamento de superfícieA tolerância de ± 0,01 mm é frequentemente acompanhada por requisitos de acabamento de Ra0, 4 μm ou menos. O processo de corte de precisão + polimento ou polimento é necessário para evitar que as marcas de ondulação deixadas pela vibração da ferramenta afetem a qualidade da superfície.
Modos de falha comuns e prevenção de configurações de tolerância CNC de alta precisão;
- PRODUÇÃO Cutter Cutter: Ocorre principalmente no acabamento de aço inoxidável/liga de titânio, resultando em supertolerância dimensional instantânea. Evitando: Reduza a taxa de alimentação, use ferramentas revestidas de diamante ricas, verifique o raio da ferramenta com micrômetro antes do acabamento.
- Deformação de calor rebote: A peça de trabalho após o acabamento não é resfriada a tempo de detectar, o tamanho é pequeno; após o resfriamento, o tamanho é grande. Evasão: Após o acabamento, coloque na área de temperatura constante por ≥30 minutos para detectar, ou use a sonda a laser sem contato.
- Tensão residual: As peças de parede fina devem ser afrouxadas após a fixação e a elipticidade deve ser deformada. Evasão: Adote adsorção a vácuo de três pontos ou ferramentas elásticas personalizadas para evitar alta pressão local.
FAQ em
Como a tolerância de usinagem CNC de ± 0,01 mm pode ser mantida consistente na produção em massa?
É necessário estabelecer um mecanismo de monitoramento da vida útil da ferramenta para compensar dinamicamente o reparo da ferramenta de acordo com o desgaste do comprimento da lâmina; realizar 100% de detecção em tamanho real para as principais dimensões e verificar a estabilidade do equipamento através da análise de capacidade de processo com Cpk≥ 1,33.
Quais materiais são mais adequados para tolerâncias de ± 0,01 mm?
A liga de alumínio (6061/7075) e o aço inoxidável 303 têm boa estabilidade de corte e alta consistência dimensional; a liga de titânio e o PEEK precisam controlar estritamente a deformação a quente, recomenda-se que a permissão de usinagem de acabamento seja suficiente e testada em ambiente de temperatura constante.
Que equipamento é necessário para testar a tolerância de ± 0,01 mm?
As dimensões críticas devem ser CMM (máquina de medição por coordenadas), medidor pneumático ou projetor óptico de alta precisão; o medidor de rugosidade deve ser usado para verificar o valor Ra; todas as ferramentas de medição devem ser rastreadas e calibradas regularmente para garantir que o erro de medição seja muito menor do que a largura da faixa de tolerância.
A marcação de tolerância de ± 0,01 mm aumenta o custo de fabricação?
Sim. Em comparação com ± 0,1 mm, a margem de usinagem é reduzida, a velocidade de corte é reduzida e a frequência de detecção é aumentada, resultando em maior homem-hora de peça única e taxa de ocupação do equipamento. Recomenda-se marcar apenas as principais superfícies funcionais e ampliar a superfície não correspondente para ± 0,1 mm para otimizar o custo.
Como o ShowyMetal suporta a personalização de tolerância de precisão?
A ShowyMetal oferece fresagem de 3/4/5 eixos, torneamento e usinagem de núcleo, com precisão de ± 0,01 mm e Ra0, 4 μm; equipado com CMM e sistema de medição óptica, realiza 100% de verificação e inspeção completa do primeiro artigo; suporta a recomendação da DFM e pode otimizar a distribuição de tolerância no final do projeto para garantir a entrega em lote de 15-25 dias e a consistência da qualidade da aparência.
Conclusão
A configuração de tolerância de ± 0,01 mm é uma engenharia de sistema de trindade de material, processo e teste. Ao marcar a tolerância, o engenheiro deve combinar a estabilidade térmica do material, a precisão da máquina-ferramenta e os requisitos da função de montagem para evitar perseguir cegamente a tolerância limite. Ao interagir com o fornecedor, o pessoal de compras deve especificar o modo de detecção de dimensão chave e os requisitos de capacidade do processo, de modo a reduzir o risco de consistência do lote. Se o seu projeto envolve ajuste de precisão, alto acabamento ou superfícies de forma irregular, envie desenhos e listas de materiais para a equipe de engenharia da ShowyMetal para obter recomendações de DFM e avaliações de viabilidade de tolerância para garantir um pouso preciso desde a prova até a produção em massa.



