





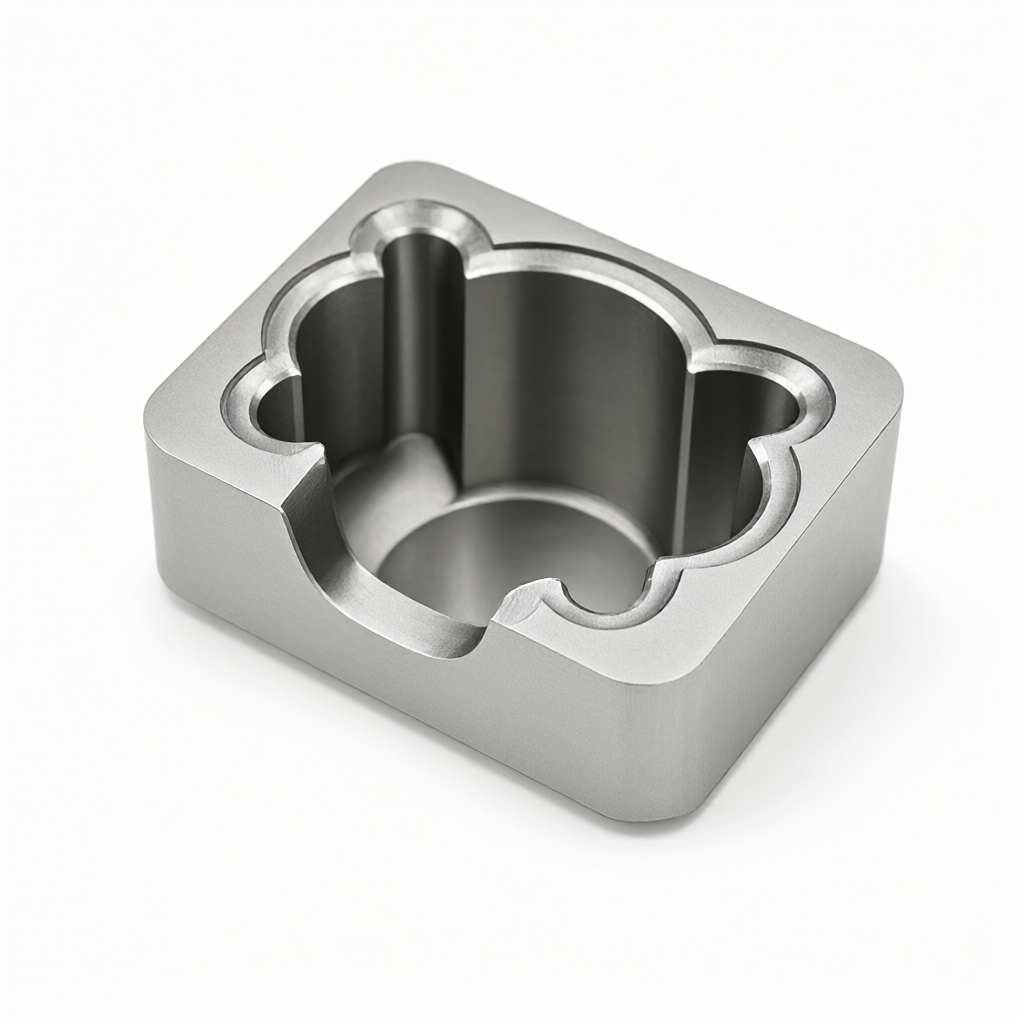
Na usinagem de cavidade profunda de fresagem CNC de precisão, a má remoção de cavacos e o desgaste da ferramenta são dois pontos problemáticos centrais que restringem a estabilidade dimensional e a qualidade da superfície. Quando a profundidade de usinagem é superior a 50mm e o diâmetro do furo é inferior a 15mm, o acúmulo de cavacos pode facilmente levar ao corte secundário e ao desgaste anormal da ferramenta.CNC fresagem cavidade profundaA estratégia de remoção de cavacos e a lógica de compensação de ferramentas são analisadas para fornecer referência de processo para engenheiros e compras.
Mecanismo de falha e estratégia de remoção de cavacos para usinagem de cavidades profundas
A fresagem de cavidade profunda é um cenário de usinagem de alta relação de Aspect. Quando a relação entre o comprimento e o diâmetro da ferramenta excede 6:1, a força lateral do fuso faz com que a ferramenta vibre violentamente, e os chips não podem ser descarregados suavemente na cavidade estreita, resultando em um "leito de detritos".
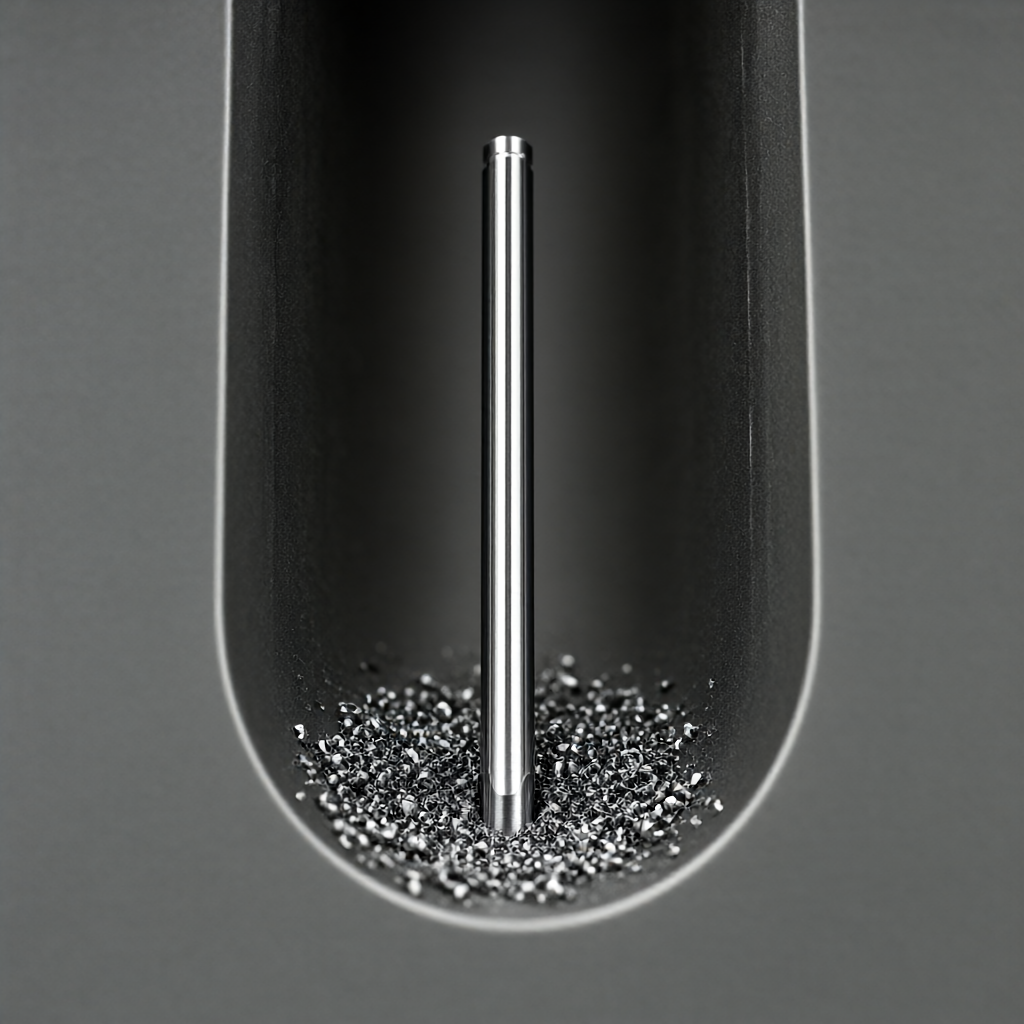
- Efeito de corte secundárioOs chips não descarregados são re-arrastados para a área de corte, resultando em quebra de borda da ferramenta, arranhões na superfície da peça de trabalho e superdimensionamento.
- Refrigeração falhaO acúmulo de cavacos impede que o fluido de corte entre na área de corte, o aumento da temperatura local causa deformação térmica da peça de trabalho e afeta a tolerância final.
Para resolver os problemas acima, é necessário construir uma estratégia ativa de remoção de chips.Micro-lubrificação de alta pressão (MQL)ouRefrigeração por injeção forçadaA pressão do fluido de corte é aumentada para 70-100 bar, e o fluido de corte é direcionado para a área de contato entre a ferramenta e a peça de trabalho, de modo que o fluxo de fluido possa empurrar os chips para fora da cavidade. Para materiais facilmente aderentes, como alumínio e titânio, o fluido de corte contendo óleo deve ser combinado para inibir a adesão dos chips.
Parâmetros de compensação de ferramentas e programação de alimentação
A compensação da ferramenta não é uma simples correção numérica, mas um processo de ajuste dinâmico para a cena da cavidade profunda.
| Parâmetros Item | Processamento de cavidade rasa (profundidade)<30mm) | Processamento de cavidade profunda (profundidade>50mm) | Base técnica |
|---|---|---|---|
| Velocidade Spindle | 12.000 - 16.000 rpm (em inglês) | Redução para 8000-12000 rpm | Reduzir a velocidade de rotação para reduzir a força lateral da ferramenta e suprimir a vibração |
| Alimentação por revolução | 0,1 a 0,15 mm/rev (em inglês) | Elevação para 0,2 - 0,35 mm/rev | Aumentar a espessura dos chips, melhorar a fluidez da descarga de chips e evitar "raspagem" |
| PRODUÇÃO Handle Grip | Padrão Flexible Chuck | PRODUÇÃO Shrink Clamp | melhorar a rigidez da alça e eliminar a flexão causada pela saliência da ferramenta longa |
| Refrigeração moda | Refrigeração convencional por pulverização | Injeção direcional de alta pressão (>70 bar) | Drenagem forçada de detritos na cavidade para evitar cortes secundários |
No planejamento do caminho de alimentação, o tradicional corte de parafuso de altura constante deve ser evitado. Para o fundo da cavidade profunda, recomenda-se o uso deCaminho suave (Smooth Path)ouEstratégia do Fishbone StepAo mesmo tempo, abra o módulo "Otimização de remoção de cavacos" do software CAM para aumentar automaticamente a ação de remoção de cavacos nos cantos da cavidade profunda para deixar espaço para a remoção de cavacos.
Influência das propriedades do material na remoção e compensação de cavacos
As características de corte de diferentes materiais de engenharia determinam diretamente o sucesso ou o fracasso da estratégia de remoção de cavacos. Alumínio (como 6061-T6) tem boa ductilidade e é fácil de aderir à faca para formar "caroço", por isso deve ser combinado com o fluido de corte contendo cloro ou aditivo de pressão extrema; Liga de titânio (TC4) tem baixa condutividade térmica e temperatura concentrada na área de corte, por isso é necessário reduzir a taxa de alimentação e fortalecer o resfriamento; Aço inoxidável (304/316) tem alta resistência e forte viscosidade, e os chips são em forma de banda, por isso é fácil de envolver a ferramenta.
Para plásticos de engenharia (como PEEK, PEI), é fácil produzir adesão de fusão durante o corte. O jato de água de alta pressão não deve ser usado, mas o corte a seco ou a purga mista gás-líquido devem ser usados para evitar a aparência de estrias de prata na superfície do plástico.
Na seleção de ferramentas, a usinagem de cavidade profunda é preferidaRaio de Borda Pequena (Small Edge Radius)O ângulo de inclinação da ferramenta deve estar entre 20° e 30 ° para reduzir a força de corte e promover a ondulação do chip. Se a ferramenta de carboneto for usada, recomenda-se que a borda da ferramenta seja passivada (por exemplo, 15-20μm) para melhorar a capacidade da ferramenta de resistir à quebra sob corte intermitente.
Controle de tolerância e critérios de aceitação para usinagem de cavidades profundas
A estabilidade dimensional da usinagem de cavidade profunda depende não apenas da máquina-ferramenta, mas também do ciclo fechado do processo. Quando a profundidade excede 50mm, o efeito da rigidez da ferramenta na dimensão Z deve ser considerado. Recomenda-se reservar uma margem de 0,05 - 0,1 mm durante a programação, passandoMoagem de semi-acabamentoElimine a concentração de estresse e reutilizeFinalização de fresagem(Profundidade)< 0.1mm)达到最终公差。
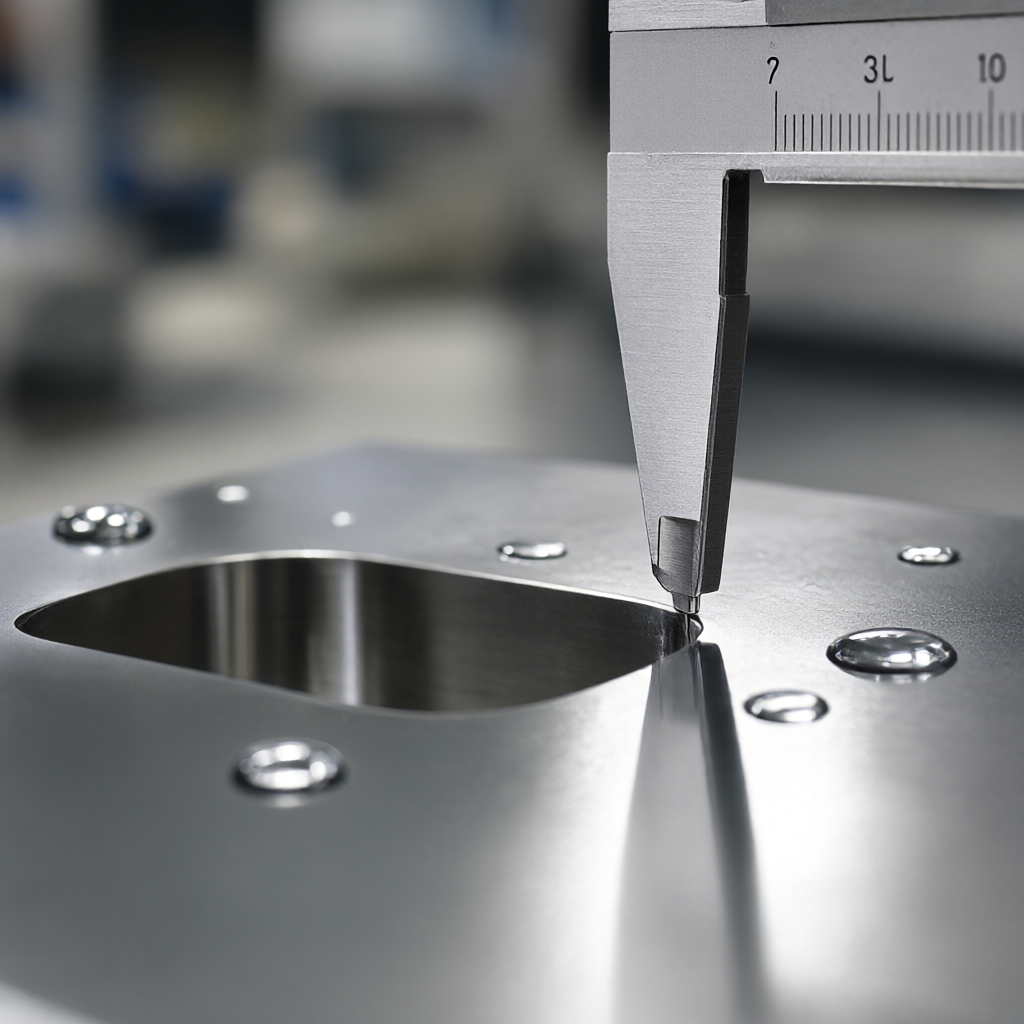
- Tolerâncias dimensionaisA cavidade profunda da liga de alumínio convencional pode chegar a ± 0,02 mm; recomenda-se controlar a cavidade profunda da liga de titânio e do aço inoxidável em ± 0,05 mm. Se for necessário ± 0,01 mm, é necessário aumentar o reparo do montador ou adotar o pós-tratamento de moagem.
- Superfície rugosidadeAtravés da otimização da alimentação e da correspondência de velocidade de rotação, a superfície inferior pode atingir Ra 0,8 - 1,6 μm após a fresagem de acabamento; se Ra 0,4 μm for necessário, é necessário um processo adicional de moagem de acabamento ou polimento químico.
Para aceitação, a profundidade da cavidade, a localização do furo e a planicidade da superfície inferior devem ser testadas em grande escala usando uma máquina de medição por coordenadas (CMM). Para furos cegos, o fundo deve ser inspecionado quanto ao efeito "boca de sino" ou micro-rachaduras. A inspeção visual deve se concentrar na detecção de arranhões nas paredes laterais para garantir que o acabamento da superfície atenda aos requisitos de qualidade de aparência.
Perguntas Frequentes (FAQ)
Como evitar a quebra da ferramenta na usinagem de cavidade profunda de fresagem CNC?
O cortador de filete com grande ângulo de ataque e micro-arestas deve ser usado para reduzir a velocidade de rotação do fuso e aumentar a taxa de alimentação por revolução. A rigidez deve ser aumentada com a alça de encolhimento térmico para garantir a descarga suave dos chips e evitar o impacto do corte secundário.
Qual é a pressão de resfriamento de alta pressão necessária para usinagem de cavidades profundas?
Para cavidades com mais de 50mm de profundidade, recomenda-se que a pressão do fluido de corte seja ajustada na faixa de 70-100 bar, e o bico de pulverização deve ser alinhado com a aresta de corte, de modo que o fluxo de fluido possa ser usado para forçar os chips para fora da área de usinagem.
Como o processamento de cavidade profunda de aço inoxidável é difícil de remover o chip?
A velocidade de corte deve ser reduzida adequadamente com grande ranhura de quebra de cavacos e ferramenta de corte de grande ângulo de ataque. Combinado com fluido de corte contendo aditivo de pressão extrema e resfriamento de alta pressão, evite que os chips em forma de tira enrolem ao redor da haste da ferramenta para garantir a usinagem contínua e estável.
Como garantir a precisão de ± 0,01 mm na superfície inferior da cavidade profunda?
A precisão da superfície inferior da cavidade profunda na fresagem CNC convencional é de cerca de ± 0,02 mm. Se for necessário ± 0,01 mm, a fresagem de semi-acabamento e a fresagem de acabamento devem ser adotadas. A profundidade de corte da fresagem de acabamento deve ser inferior a 0,05 mm. Além disso, a compensação de desgaste da ferramenta deve ser considerada e o processo de moagem de acabamento deve ser adicionado, se necessário.
O fluido de corte é necessário para usinagem de cavidade profunda de plásticos de engenharia?
A maioria dos plásticos de engenharia (como PEEK) não deve usar jato de água de alta pressão, o que pode causar inchaço do material ou estrias de prata. Geralmente, corte a seco, purga a gás ou mistura gás-líquido são usados para remover cavacos e ferramentas de corte com grande ângulo de ataque e alto acabamento são selecionadas.
Conclusão e demanda de processamento
A usinagem de cavidade profunda de fresagem CNC é o cenário chave para testar a capacidade de fabricação de precisão. Através da estratégia científica de remoção de cavacos, compensação razoável de ferramentas e tolerância estrita de circuito fechado, a perda de ferramentas pode ser efetivamente reduzida e a consistência do lote pode ser melhorada. ShowyMetal com 72 equipamentos CNC (incluindo eixo 3/4/5), suporta processamento de cavidade profunda de alumínio, aço, titânio, plásticos de engenharia e outros materiais, tolerância de até ± 0,01 mm, acabamento superficial Ra0, 4 μm, entrega rápida de pedidos em lote de 15-25 dias. Se você enfrentar o desafio de processamento de cavidade profunda, parede fina ou peças de alto acabamento, bem-vindo a fornecer desenhos e requisitos técnicos, forneceremos sugestões de otimização de processo e cotações precisas com base na experiência da DFM.



