





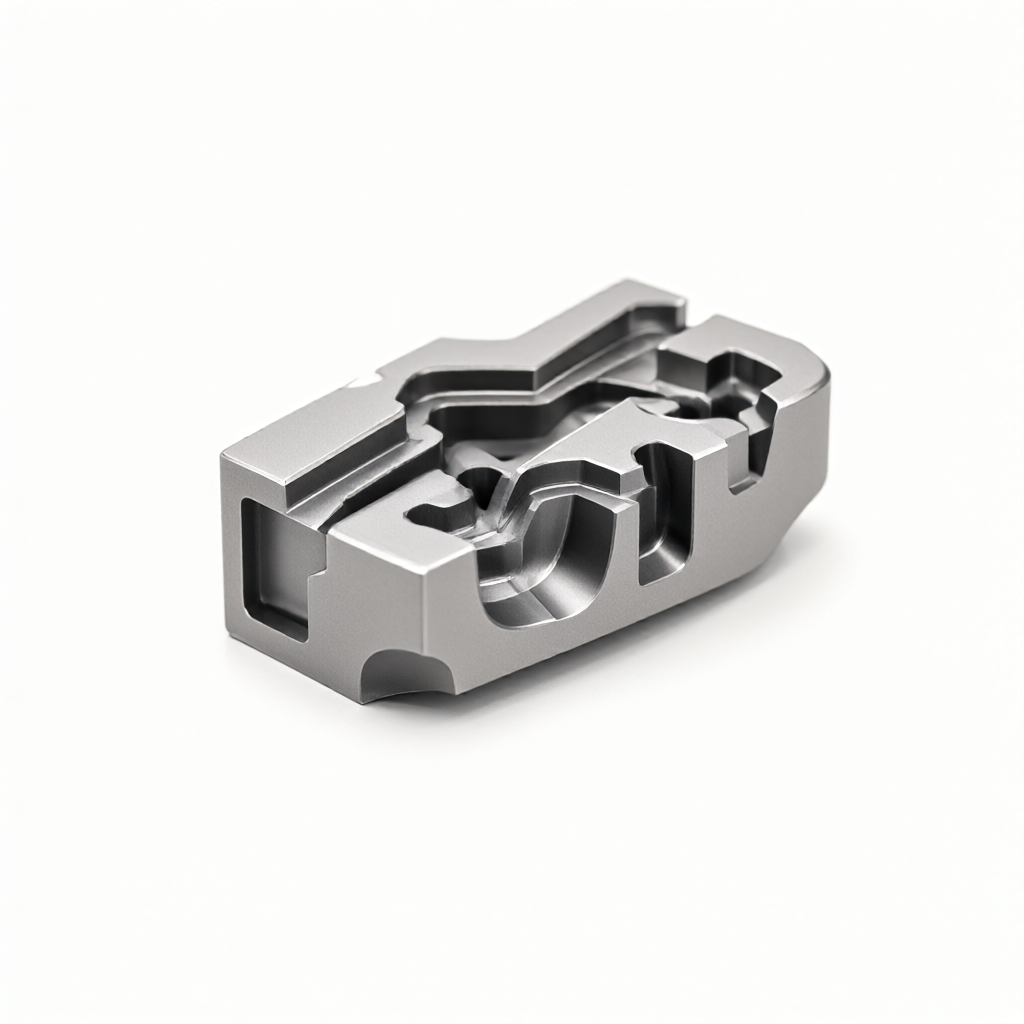
Mecanismo físico e ponto de dor do processo de deformação a quente da liga de titânio
Titânio Alloy O módulo de elasticidade (por exemplo, Ti-6Al-4V) é de apenas 50% do aço, e a condutividade térmica é fraca, de modo que o calor gerado pelo corte é difícil de ser dissipado rapidamente. O aumento da temperatura local pode chegar a mais de 300℃, o que pode levar à recuperação elástica ou deformação plástica da peça de trabalho. Os efeitos térmicos negligenciados no processamento convencional de alumínio e aço causarão diretamente a supertolerância dimensional na liga de titânio. Os modos de falha típicos incluem: desvio de planicidade superior a 0,02 mm, expansão do diâmetro do furo e deformação após o alívio do estresse. Os engenheiros precisam prestar atenção ao efeito combinado da "fragilidade temperada a baixa temperatura" do próprio material e do ciclo térmico de processamento.
Análise de modos de falha comuns
- Tensão térmica residualO resfriamento rápido leva ao endurecimento da superfície e à tensão de tração interna, o que é fácil de causar microfissuras.
- Recuperação elásticaApós a remoção da força de corte, a peça de trabalho se recupera na direção da ferramenta, resultando em uma ranhura ou furo menor.
- Ferramenta de fixação WearO desgaste difuso ocorre entre o titânio e a ferramenta de corte a alta temperatura, e a rugosidade da superfície se deteriora.
Materiais de ferramentas e estratégia de otimização de parâmetros de corte
A primeira linha de defesa para controlar a deformação é reduzir as forças de corte e o calor de fricção. Recomenda-se usar fresas de carboneto cimentado contendo cobalto (classe K) ou carboneto cimentado monolítico com revestimento TiAlN ou AlCrN na aresta de corte. Os principais parâmetros devem ser significativamente menores do que os metais convencionais: a taxa de alimentação é recomendada para ser controlada em 0,1 - 0,2 mm/z e a velocidade de corte é ajustada para 50-100 m/min, dependendo do diâmetro da ferramenta. O corte a seco pode aumentar o acúmulo de calor, recomenda-se o uso de lubrificação de micro-pressão de alta pressão (MQL) ou resfriamento totalmente úmido, o fluido de corte deve ter alta permeabilidade ao ataque, direto para a área de corte para resfriamento rápido.
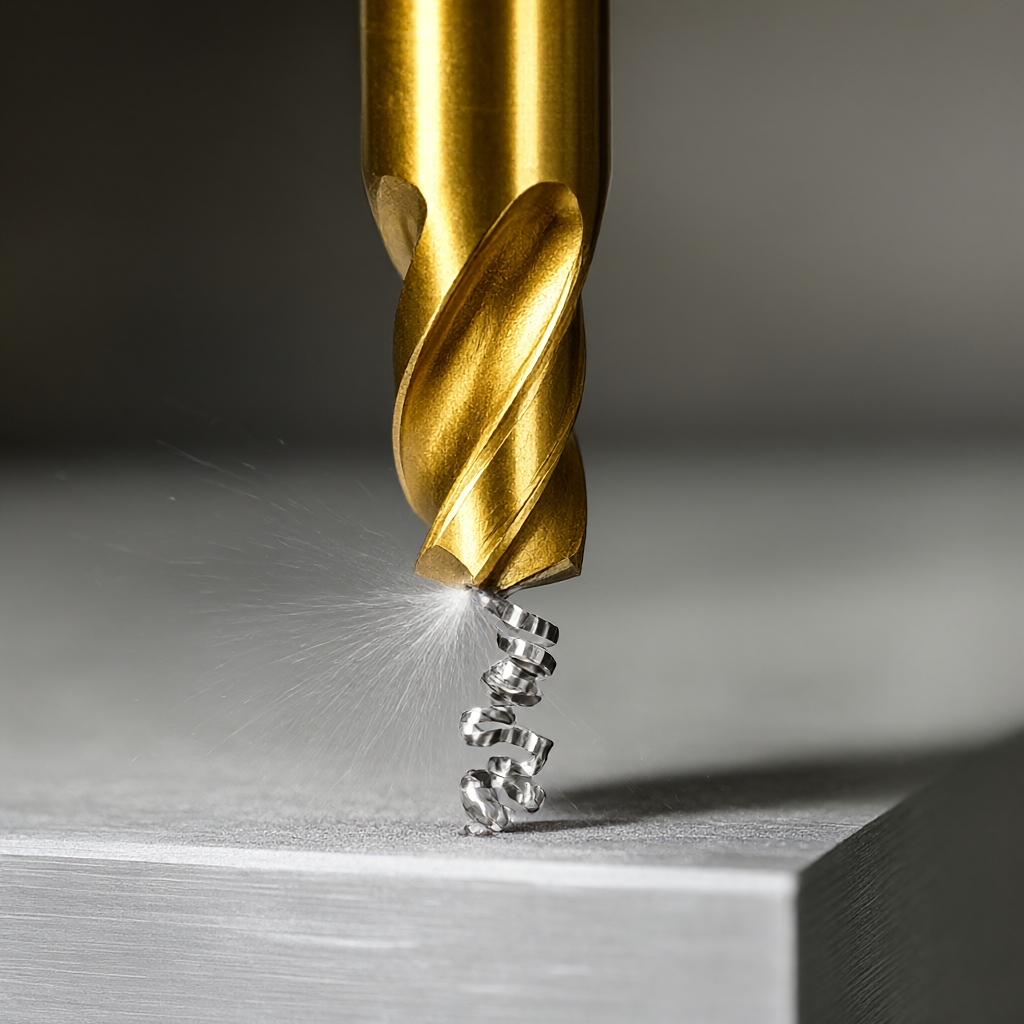
Na usinagem de 5 eixos, a estratégia de cópia de "pequeno passo, caminho de corte múltiplo" é adotada para manter a quantidade de corte lateral inferior a 0,3 vezes o diâmetro da ferramenta, o que pode reduzir muito a força radial e restringir a deformação. Para estruturas de paredes finas, o processo de fresagem alternativo de dupla face deve ser adotado para equilibrar a tensão residual.
Projeto de fixação e prática de engenharia de compensação térmica
A fixação flexível é a chave para evitar a deformação. A liga de titânio é de baixa dureza (HRC 32-36) e a fixação mecânica é fácil de produzir indentação. A adsorção a vácuo, a mandíbula macia pneumática ou a ferramenta personalizada especial são recomendadas para a engenharia. Se a fixação mecânica for usada, a almofada (como a junta de cobre ou alumínio) deve ser adicionada para dispersar a pressão. Mais importante, a compensação térmica: a peça de trabalho deve permanecer por mais de 24 horas após o processamento, após o equilíbrio de tensão e a estabilidade de temperatura, a moagem fina ou a detecção podem ser realizadas, caso contrário, os dados de deformação térmica não podem ser rastreados.
Comparação de diferentes esquemas de processamento
| Tipo de processo | Cenários aplicáveis | Vantagem | Limitações/Controle de Riscos |
|---|---|---|---|
| Moagem de ligação de 5 eixos | Superfície curva complexa, componente de estrutura de aviação | Alta precisão e redução de erros cumulativos devido à fixação única | A programação é complicada e a interferência da ferramenta precisa ser verificada por simulação. |
| Viragem NC (máquina de acionamento) | Shaft fino e pequeno Shaft | Bom suporte, pequena deformação, batida rápida | Apenas corpos rotativos, não pode usinar lados complexos |
| Corte de arame (EDM) | Liga de titânio duro, perfil complexo | Sem força de corte, sem zona afetada pelo calor (HAZ) | Baixa eficiência, queima de microarco requer polimento secundário |
Para peças de liga de titânio que combinam formas complexas com requisitos de alta precisão, a ShowyMetal geralmente usa fresagem áspera de 5 eixos para remover a folga, emparelhada com uma máquina de núcleo ou acabamento de 4 eixos para dimensionar as principais dimensões e, finalmente, passar por inspeção de 3 eixos.
Efeito do tratamento de superfície na precisão dimensional
A espessura do filme de óxido anódico é geralmente de 15-25μm. Se nenhuma permissão for reservada no projeto, o filme pode levar a dimensões de peças muito pobres. Recomenda-se especificar "dimensões pré-oxidadas" ou "dimensões pós-oxidadas" nos desenhos. Da mesma forma, o jateamento de areia e o chapeamento devem ser reservados com uma permissão de processo de 0,05 - 0,1 mm. Além disso, o tratamento de superfície brilhante requer que o próprio substrato Ra seja inferior a 0,8 μm, caso contrário, o padrão não pode ser refletido, por isso é muito importante controlar o padrão de corte da fresagem frontal.
Inspeção de qualidade e controle de consistência de lote
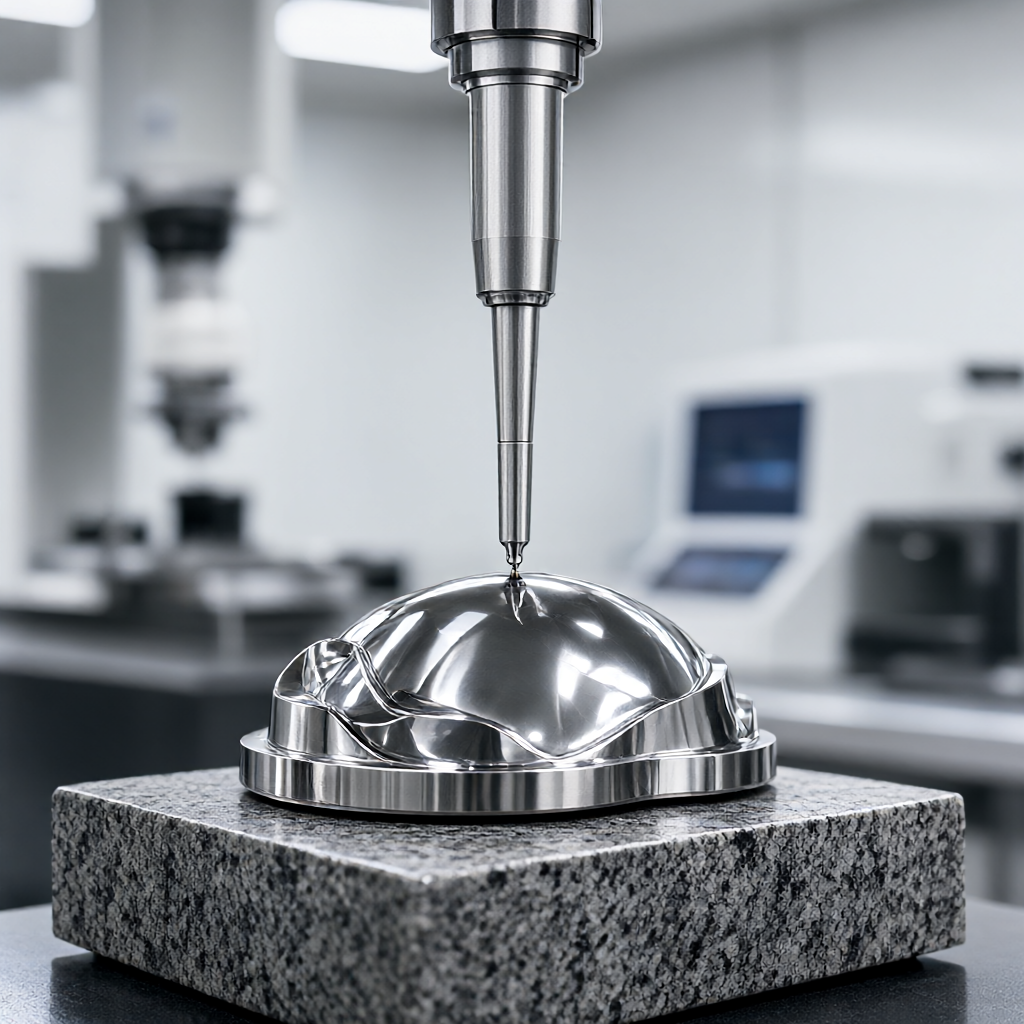
As flutuações de dureza do material de lote para lote de liga de titânio podem resultar em ajuste fino dos parâmetros de corte. A ShowyMetal segue estritamente o processo de validação do primeiro artigo ao realizar a produção em massa: inspeção em tamanho real usando uma máquina de medição por coordenadas (CMM) e avaliação da condição da superfície em conjunto com um medidor de rugosidade. Para deformação térmica, uma inspeção 100% completa é realizada antes do envio para garantir a rastreabilidade dos dados. Para aplicações de grau aeronáutico, cada lote de material é fornecido com um certificado de material (Mill Cert) para garantir que o conteúdo elementar atenda aos padrões ASTM ou AMS.
Perguntas Frequentes (FAQ)
Como a liga de titânio é tratada termicamente para aliviar o estresse após o processamento?
O recozimento de alívio de estresse (preservação de calor a 550-650℃ por 2 horas) é geralmente realizado antes do acabamento, mas se o acabamento tiver sido realizado, o estresse residual deve ser aliviado pelo envelhecimento a baixa temperatura (350℃) e aquecimento lento para evitar rachaduras causadas por têmpera direta.
Como evitar o fenômeno de "deixar a faca" durante a fresagem de liga de titânio?
melhorar a rigidez do sistema (use uma ferramenta integral), reduzir a taxa de alimentação para 0,05 - 0,1 mm/z e usar uma pequena quantidade de corte lateral (por exemplo, 0,05 mm) para várias passagens de corte durante o acabamento, pode efetivamente inibir a recuperação elástica.
As peças de liga de titânio podem ser galvanizadas diretamente?
Não recomendado. O filme de passivação na superfície de titânio é muito forte, a adesão de galvanoplastia é pobre e a fragilização por hidrogênio é fácil. Geralmente, a evaporação a vácuo (PVD) ou a oxidação anódica são usadas em vez disso. Se o galvanoplastia for necessária, decapagem ácida e revestimento de níquel eletrolítico devem ser realizados primeiro.
Por que o refrigerante de liga de titânio não pode mudar de marca à vontade?
O titânio é sensível ao cloreto e é propenso a causar craqueamento por corrosão sob tensão. A formulação livre de cloro deve ser usada, e a diferença na composição da graxa de diferentes marcas afetará a qualidade microscópica da superfície. Recomenda-se manter a consistência do refrigerante no mesmo lote.
Como garantir a consistência entre 72 dispositivos na produção em massa?
Através do SOP e do sistema de gerenciamento de vida útil da ferramenta, cada equipamento executa os mesmos parâmetros de corte e taxa de fluxo de resfriamento. O valor de compensação da ferramenta é ajustado usando o feedback de dados de três coordenadas para garantir que a distribuição de tamanho da peça (Cpk) produzida por diferentes máquinas seja estável.
Conclusões e orientação cooperativa
A fresagem CNC de titânio não é apenas um problema de corte, mas também uma engenharia de sistemas em termodinâmica e ciência dos materiais. Com um controle preciso do calor de corte, rigidez de fixação otimizada e processos rigorosos de pós-tratamento, a fresagem CNC de titânio é versátil o suficiente para alcançar uma fabricação de alta precisão de ± 0,01 mm. Com um cluster de 72 equipamentos CNC, a ShowyMetal suporta uma entrega única, desde a proposta de DFM de projeto até a anodização final, com um prazo de entrega de lote de 15 a 25 dias para a maioria dos nós do projeto. Se você precisa de alto acabamento ou superfícies complexas para estruturas de liga de titânio, por favor, forneça desenhos ou modelos 3D para avaliação de processo e cotação.



