





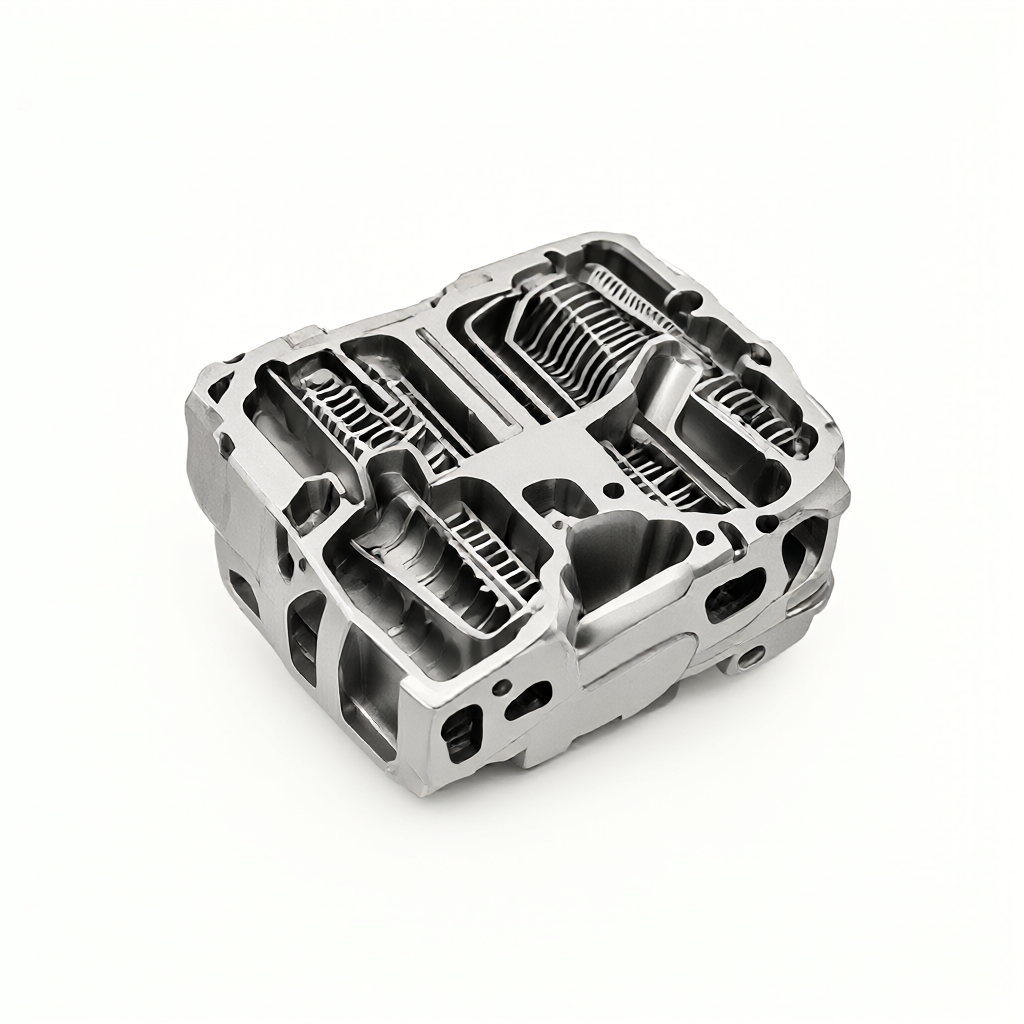
Perda de controle de calor e deformação de peças de corte de liga de titânio Ti6Al4V
A liga de titânio TC4 é amplamente utilizada em estruturas aeroespaciais devido à sua alta resistência específica e baixa densidade. No entanto, sua condutividade térmica é de apenas 26,9 W/(m·K), que é 1/4 da do alumínio e 1/5 da do aço. Isso significa que mais de 90% da energia de corte é convertida em energia térmica durante a fresagem ou torneamento de alta velocidade, e a maior parte da energia de corte é concentrada na área de contato entre a borda da ferramenta e os chips, o que leva a temperaturas locais que podem facilmente exceder 800℃. Enquanto isso, a tensão de tração residual é gerada na superfície da peça de trabalho devido ao choque térmico instantâneo, e a deformação de deformação causada pela expansão e contração inconsistentes de calor e frio é fácil de ocorrer em peças de parede fina. Para peças de aviação personalizadas em lote, se o calor de corte não puder ser gerenciado de forma eficaz, a tolerância se desviará para mais de ± 0,05 mm e a rugosidade da superfície se deteriorará para mais de Ra1, 6 μm, o que levará ao risco de sucata de todo o lote.
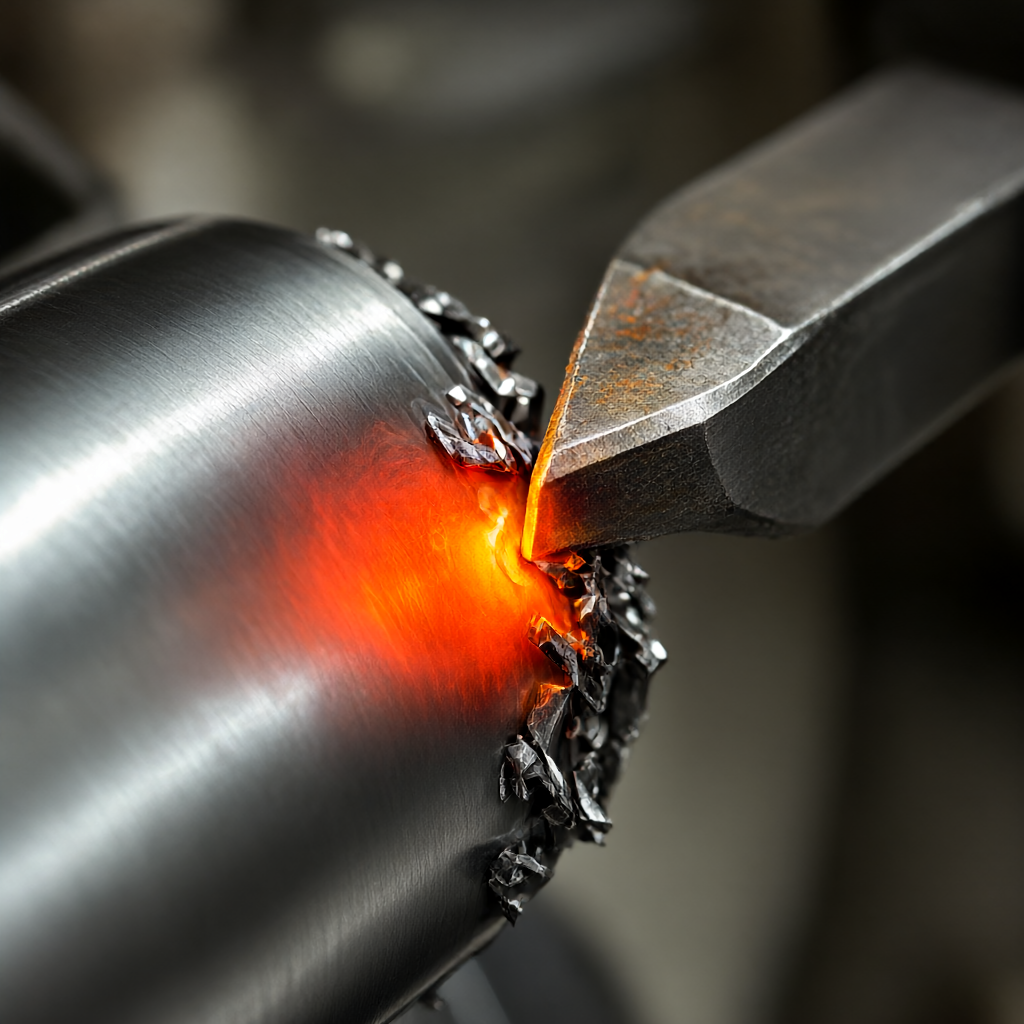
Mecanismo de correlação entre caminho de transferência de calor e vida útil da ferramenta de corte
A direção do fluxo de calor deve ser esclarecida para entender o gerenciamento térmico. No corte de liga de titânio, o calor é transferido principalmente para três direções: chip, ferramenta e peça de trabalho. Devido à baixa plasticidade da liga de titânio e à alta taxa de endurecimento da usinagem, o chip é uma tira curta e quebrada, que leva cerca de 70% do calor. A ferramenta absorve cerca de 20%, que é a principal causa da falha da ferramenta. A peça de trabalho absorve apenas 10%, mas é fácil de acumular aumento de temperatura devido à pequena capacidade de calor e à parede fina. Quando a temperatura da face do ancinho da ferramenta excede 600℃, o revestimento TiC se espalha. Quando a temperatura excede 800℃, o cobalto precipita no limite de grão da matriz de carboneto cimentado, o que leva à descamação. Portanto, o principal objetivo do gerenciamento térmico é reduzir a temperatura da interface da ferramenta, em vez de apenas reduzir o aumento da temperatura da peça de trabalho. Isso requer que o meio de resfriamento atue com precisão na área de corte, em vez de ser pulverizado por inundação, caso contrário, o meio de baixa temperatura entrará em contato com a superfície da peça de trabalho de alta temperatura, o que causará rachaduras de choque térmico, especialmente para as peças de estrutura de aviação que precisam de tratamento de solução a baixa temperatura.
Comparação e lógica de seleção de três esquemas de lubrificação de resfriamento principal
Para as peças de aviação Ti6Al 4V, a indústria adota principalmente três estratégias: corte a seco, micro-lubrificação (MQL) e resfriamento de alta pressão (HPC), cada uma das quais tem limites aplicáveis e requer uma decisão abrangente com base nas características da peça, configuração do equipamento e restrições de custo.
| Tipo de protocolo | Forma média | Parâmetros Típicos/Pressão | Cenários aplicáveis | Principais pontos fortes | Principais limitações |
|---|---|---|---|---|---|
| Corte seco | Não médio | Ambiente de temperatura ambiente | Usinagem áspera, grande margem, peças de parede grossa | baixo custo, sem processo de limpeza e adequado para fresagem de alta velocidade | Curta vida útil da ferramenta, alto risco de queimaduras superficiais e não adequado para acabamento |
| MQL de lubrificação mínima | Ar Comprimido + Névoa | 3-6 Bar, 10 a 50 g/h (em inglês) | Acabamento, peças de parede fina, perfis complexos | Alvo preciso, bom efeito de resfriamento, excelente qualidade de superfície, proteção ambiental | Dependendo da precisão do alinhamento do bocal, a névoa de óleo precisa ser limpa mais tarde |
| Refrigeração de alta pressão HPC | Emulsão/Synthesis | 30-60 bar em | Groove fechado, furo profundo e processo de corte difícil | alta capacidade de limpeza, descarga suave de cavacos e vida útil prolongada da ferramenta | alto custo de modificação de equipamentos, alta taxa de falha do sistema hidráulico, risco de poluição |
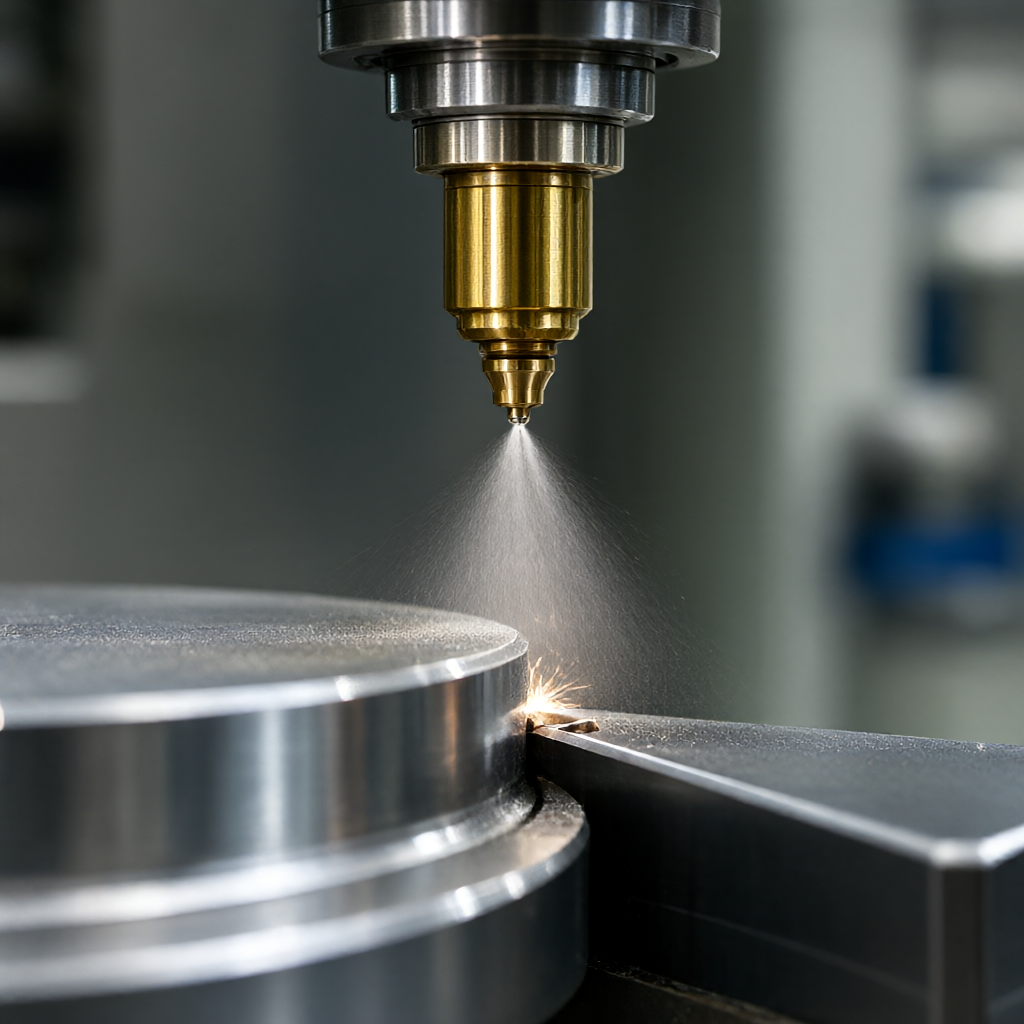
Para superfícies curvas complexas e suportes de paredes finas comumente encontrados em peças aeronáuticas, o MQL é geralmente a primeira escolha para equilibrar precisão, vida útil e limpeza. Ele atomiza o óleo de corte por ar comprimido e pulveriza com precisão a névoa de óleo na aresta de corte, o que não apenas suprime a alta temperatura da ferramenta, mas também evita o choque térmico causado pela grande quantidade de líquido que flui para a cavidade da peça de trabalho. Se a peça tiver chaveamento profundo ou cavidade fechada e o calor de corte não puder ser removido por convecção de ar, o HPC deve ser usado para descarregar à força os chips e remover o calor acumulado usando fluxo de fluido de alta pressão para evitar que os chips se enrolem e arranhem a superfície usinada.
Pontos-chave de implementação e configuração de equipamentos de resfriamento de alta pressão MQL
A chave para o gerenciamento térmico MQL é a posição do bocal e o controle do fluxo. O bocal deve estar a 3-5mm do ponto de corte e o ângulo incluído deve ser de cerca de 45 graus para garantir que a névoa de óleo cubra toda a face do ancinho. O fluxo deve ser ajustado de acordo com a velocidade de corte: 15-20g/h para Vc = 200 m/min e 30-40g/h para Vc>400 m/min. A seleção de óleo deve ter alto ponto de inflamação (>200℃), baixa viscosidade e conter aditivos de pressão extrema para formar uma película protetora na interface de alta temperatura da liga de titânio. Para as peças de juntas de aviação processadas no centro de usinagem de 5 eixos, o bocal deve ser compensado dinamicamente com o caminho da ferramenta durante a ligação multi-eixo, caso contrário, a área cega de resfriamento aparecerá. O sistema HPC requer cavidade de óleo embutida ou bocal de alta pressão montado lateralmente no eixo principal da máquina-ferramenta, pressão estável acima de 40bar e fluxo superior a 5L/min para penetrar efetivamente na camada de cavacos. Ambos os esquemas devem ser combinados com monitoramento de temperatura on-line. Quando a temperatura na área de corte for continuamente superior a 650℃, o fluxo será aumentado automaticamente ou um alarme será acionado para evitar o acúmulo de calor fora de controle.
Influência dos parâmetros de corte e estratégia de ferramentas no acúmulo de calor
O gerenciamento térmico não depende apenas do meio de resfriamento, os parâmetros de corte e a geometria da ferramenta são os meios de controle da fonte. O moinho final de carboneto sólido com grande ângulo de deflexão principal (60°-75°) é recomendado para Ti6Al 4V para reduzir a profundidade de corte axial e a força de corte por unidade de comprimento, reduzindo assim a geração de calor. A taxa de alimentação deve ser moderada e baixa, Vf= 0,1 - 0,2 mm/rev, para evitar o calor de impacto da ferramenta causado pela espessura excessiva do corte. A velocidade de rotação do fuso não deve ser muito alta. Recomenda-se manter a faixa de 2000-4000rpm para equilibrar a rigidez do fuso e a eficiência de corte. O revestimento da ferramenta deve ser AlCrN ou TiAlN, cuja temperatura anti-oxidação pode atingir mais de 800℃ e pode manter uma dureza vermelha mais longa sob o ambiente MQL. Além disso, a modificação da borda da ferramenta (D-shape) pode dispersar o calor de corte e reduzir a concentração de estresse. Na produção em massa, o modelo de vida útil da ferramenta deve ser estabelecido e a substituição ou re-moagem forçada deve ser feita a cada 50 peças para evitar o superaquecimento local causado pela quebra da borda.
Prevenção de deformação térmica e critérios de aceitação de precisão
A prevenção da deformação a quente deve ser realizada durante todo o processo de fixação e usinagem. O ponto de fixação deve ser minimizado e o mandril de vácuo ou a mandíbula macia devem ser usados para evitar indentação local e estresse residual. O planejamento do caminho de usinagem deve seguir o princípio de "primeiro áspero e depois fino, primeiro externo e depois interno, e remoção simétrica de margem", com 0,1 - 0,2 mm de margem de usinagem de acabamento para cada camada e, finalmente, uma faca deve ser concluída em ambiente de temperatura constante para eliminar a deformação causada pela liberação de estresse interno. No processo de aceitação, exceto para a tolerância dimensional de inspeção CMM de três coordenadas convencional Além de (± 0,01 mm), a análise da microestrutura do campo magnético residual da superfície e da zona afetada pelo calor deve ser adicionada. O valor de Ra deve ser medido com um medidor de rugosidade e a superfície acabada deve atingir Ra0, 4 μm ou menos; nenhuma marca de queima e azulada deve ser verificada por varredura óptica. Para peças-chave aeronáuticas, a inspeção de penetração de fluorescência também deve ser realizada para eliminar defeitos ocultos, como rachaduras térmicas. Se houver uma supertolerância dimensional em massa, o alinhamento de resfriamento e o estado da ferramenta devem ser verificados em primeiro lugar, em vez de simplesmente atribuir à precisão da máquina-ferramenta.
Por que devemos prestar atenção ao gerenciamento térmico de corte no processamento de liga de titânio Ti6Al4V?
Devido à baixa condutividade térmica de Ti6Al4V (26,9 W/(m·K)), a zona de corte pode facilmente atingir mais de 800℃, o que leva ao desgaste rápido da ferramenta, deformação térmica excessiva da peça de trabalho e queima de superfície.
Quais são as vantagens do MQL micro-lubrificado em comparação com o corte úmido convencional no processamento de ligas de titânio?
O MQL consome apenas 10- 50g/h de óleo de corte, com resfriamento direcionado e nenhum resíduo líquido, evitando a deformação por choque térmico de peças de parede fina; Enquanto isso, atende aos requisitos de alta limpeza de peças de aviação sem limpeza subsequente, melhorando o ritmo da linha de produção e a conformidade ambiental.
Para que tipos de peças aeronáuticas o HPC refrigerado a alta pressão é adequado?
Adequado para chaveamento profundo, cavidade fechada, dissipador de calor e outras estruturas complexas que são difíceis de dissipar o calor ou remover cavacos. A pressão acima de 40bar pode forçar a remoção de cavacos e penetrar na camada de cavacos, evitando que o corte secundário arranhe a superfície e garanta a precisão das características internas.
Como os parâmetros de corte podem ser ajustados para reduzir o acúmulo de calor em Ti6Al4V
Recomenda-se usar uma ferramenta de corte de grande ângulo de deflexão principal, baixa alimentação (0,1 - 0,2 mm/rev), velocidade de rotação média (2000-4000rpm) e cooperar com a ferramenta de corte revestida AlCrN. O acabamento áspero é dividido e a permissão de acabamento é reservada, e o acabamento final é concluído em um ambiente de temperatura constante para aliviar o estresse.
Como aceitar a qualidade de trabalho a quente das peças de liga de titânio?
Além da tolerância dimensional (± 0,01 mm) e da rugosidade (Ra0, 4 μm), a inspeção visual ou a varredura óptica são necessárias para confirmar a ausência de queimaduras azuis e a detecção de penetração de fluorescência é necessária para eliminar rachaduras térmicas.
Conclusões e sugestões de inquérito
O gerenciamento térmico da usinagem de peças aeronáuticas Ti6Al 4V é essencialmente uma engenharia de sistemas de parâmetros de corte, seleção de ferramentas e estratégia de resfriamento. O corte a seco, MQL e HPC não são uma distinção de superioridade ou inferioridade, mas uma questão de correspondência de cena. O MQL é preferido para acabamento de parede fina, o recurso de fechamento depende do HPC e o corte a seco pode ser tentado para reduzir custos na usinagem áspera. A incorporação do controle térmico no estágio DFM pode ajudar a melhorar significativamente a consistência do lote e a economia da ferramenta. Se o seu projeto envolve uma estrutura complexa de liga de titânio, envie desenhos para a equipe técnica da ShowyMetal e forneceremos uma avaliação de processo e cotação, incluindo opções de resfriamento, configuração de ferramentas e controle de tolerância, dentro de 24 horas para garantir que a peça seja aceita em uma única passagem.



