





Na fabricação de peças aeroespaciais, a fresagem CNC de cavidades complexas enfrenta o duplo desafio de otimização do caminho da ferramenta e taxa de remoção de material. A alocação científica de margem de desbaste e acabamento é a principal decisão de engenharia para equilibrar a eficiência da produção, precisão dimensional e integridade da superfície. Com base na experiência prática de usinagem de fresagem de ligação de 5 eixos e fresagem de alta velocidade de 3 eixos, este artigo analisa a estratégia de alocação de margem para peças de alumínio aeronáutico (por exemplo, 7075-T6) e liga de titânio (por exemplo, Ti-6Al-4V), concentrando-se no controle de quantidade residual, lógica de seleção de ferramentas, compensação de deformação térmica e critérios de aceitação, de modo a fornecer um esquema de planejamento de processo reutilizável para engenheiros.
A lógica de engenharia da distribuição de margem de usinagem de acabamento áspero para cavidade complexa
A alocação de margem não é simplesmente uma configuração de valor fixo, mas uma engenharia de sistemas baseada no princípio de "remover o peso e manter a luz". A fase de desbaste é projetada para remover a maior parte do material, reduzir a carga do fuso da máquina e evitar a interferência da haste da ferramenta; a fase de acabamento é focada nas dimensões finais e na qualidade da superfície, exigindo forças de corte extremamente baixas para evitar o fenômeno de folga da ferramenta.
- Subsídio bruto:Normalmente, é de 0,5 mm a 1,5 mm. Para estruturas de cavidade profunda, a relação entre o comprimento e o diâmetro da ferramenta deve ser considerada e uma margem lateral maior deve ser reservada para evitar a vibração causada pela rigidez insuficiente.
- Subsídio de semi-acabamento:Se a relação profundidade/diâmetro da cavidade for superior a 5:1, recomenda-se adicionar este procedimento, com a permissão de 0,2 mm a 0,4 mm, para eliminar a deformação de alívio de tensão após o desbaste.
- Finalização de margem:Normalmente, é controlado entre 0,05 mm e 0,2 mm, dependendo do diâmetro da ferramenta. Recomenda-se que a folga não exceda 0,1 mm para fresas finais de pequeno diâmetro (por exemplo, menos de 3mm) para evitar a flexão da ferramenta.
Em peças aeronáuticas, as características de paredes finas são facilmente deformadas pelo alívio de tensão de fixação, portanto, a estratégia de margem é compensada pela quantidade de deformação prevista pela análise de elementos finitos (FEA) para garantir que as dimensões permaneçam dentro da tolerância após o acabamento.
Comparação entre o valor recomendado da margem de material convencional e os parâmetros do processo
As características de corte variam muito entre diferentes materiais. A liga de alumínio tem baixa força de corte e é adequada para usinagem áspera de alta alimentação. A liga de titânio tem baixa condutividade térmica e é fácil de aderir à faca, o que requer uma redução significativa na velocidade de corte e aumento da margem. A tabela a seguir compara os parâmetros de referência da liga de alumínio 7075-T6 e da liga de titânio Ti-6Al-4V na usinagem de cavidades complexas típicas.
| Fase de processamento | Designação de material | Margem recomendada (mm) | Velocidade do fuso (rpm) | Taxa de alimentação por dente (mm/z) | Comentários |
|---|---|---|---|---|---|
| Rough Trabalho | Discussão: 7075-T6Al | 0.5-1,0 milhões | 8.000 - 12.000 milhões | 0.2 0,4 milhões. | Uso de cortadores de dentes grossos, enfatizando a alta eficiência |
| Finalização | Discussão: 7075-T6Al | 0.05 0,15 milhões. | 12.000 a 15.000 milhões | 0.02 0,05 milhões. | Alta superfície lisa, Ra até 0,4 μm |
| Rough Trabalho | Discussão: Ti-6Al-4V | 0.5 1,5 milhões. | 250 - 400 milhões | 0.02 0,04 milhões | Baixa velocidade, grande profundidade de corte, resfriamento forte necessário |
| Finalização | Discussão: Ti-6Al-4V | 0.1 0,3 milhões. | 300 - 500 milhões | 0.01 0,02 milhões. | Proteção contra superaquecimento e controle rigoroso de Ra |
Deve-se notar que a margem de acabamento da liga de titânio deve ser adequadamente ampliada, pois uma margem muito pequena pode causar atrito entre a ferramenta e a peça de trabalho em vez de corte, o que pode prejudicar a qualidade da superfície. Recomenda-se verificar a tendência dimensional imediatamente após o acabamento por meio de um instrumento de medição por coordenadas (CMM) e ajustar dinamicamente a margem do lote subsequente.
Estratégia de ajuste dinâmico de margem em usinagem de ligação de 5 eixos
Para peças aeronáuticas com características de superfície de forma livre ou furo cego de cavidade profunda, a variação do vetor do eixo da ferramenta de uma máquina-ferramenta de 5 eixos pode levar a diferenças nas condições reais de corte em diferentes áreas. A configuração de permissão fixa geralmente falha na usinagem de 5 eixos, portanto, a estratégia de "permissão equidistante" ou "permissão baseada na compensação do raio da ferramenta" deve ser adotada.
- Efeito do vetor de eixo de corte:Na parede lateral da cavidade profunda, se o ângulo de inclinação do eixo da ferramenta for muito grande, a espessura de corte diminuirá drasticamente ou até se aproximará de zero. Neste momento, a margem nominal será convertida em espessura de corte real insuficiente, resultando em estrias de superfície. Recomenda-se ativar a restrição "espessura mínima de corte" no software CAM para ajustar automaticamente a margem.
- Compensação fria vs quente:No processo de usinagem, o atrito entre a ferramenta e a peça de trabalho gera calor, o que leva à expansão térmica local. Para peças de precisão, recomenda-se esperar que a peça de trabalho retorne à temperatura ambiente (dentro de ±2℃) após a usinagem áspera antes da usinagem de acabamento, ou o valor de compensação de deformação térmica é predefinido no CAM (geralmente 0,02 - 0,05 mm de compensação positiva ao longo do eixo Z).
Além disso, para as peças de suporte de parede fina, recomenda-se adotar a estratégia de "usinagem dividida": usinagem do corpo principal primeiro, deixando uma margem de 0,1 mm; afrouxamento da braçadeira, reposicionamento da referência, usinagem do outro lado; e, finalmente, remoção única da parede fina da conexão intermediária. Este método pode efetivamente neutralizar a deformação causada pela força de fixação e tornar a distribuição da margem mais direcionada.
O trade-off entre a seleção de ferramentas e o risco de quebra de ferramentas
O tamanho da margem está diretamente relacionado à vida útil da ferramenta e ao risco de quebra da ferramenta. Uma grande margem significa uma grande profundidade de corte e o torque da ferramenta aumenta, o que é uma ameaça fatal para o moinho final de pequeno diâmetro. Ao usinar a liga de titânio com ferramentas de pequeno diâmetro (D≤6mm), recomenda-se limitar a margem de acabamento a 5%-8% do diâmetro da ferramenta para evitar a deflexão da ferramenta devido à rigidez insuficiente.
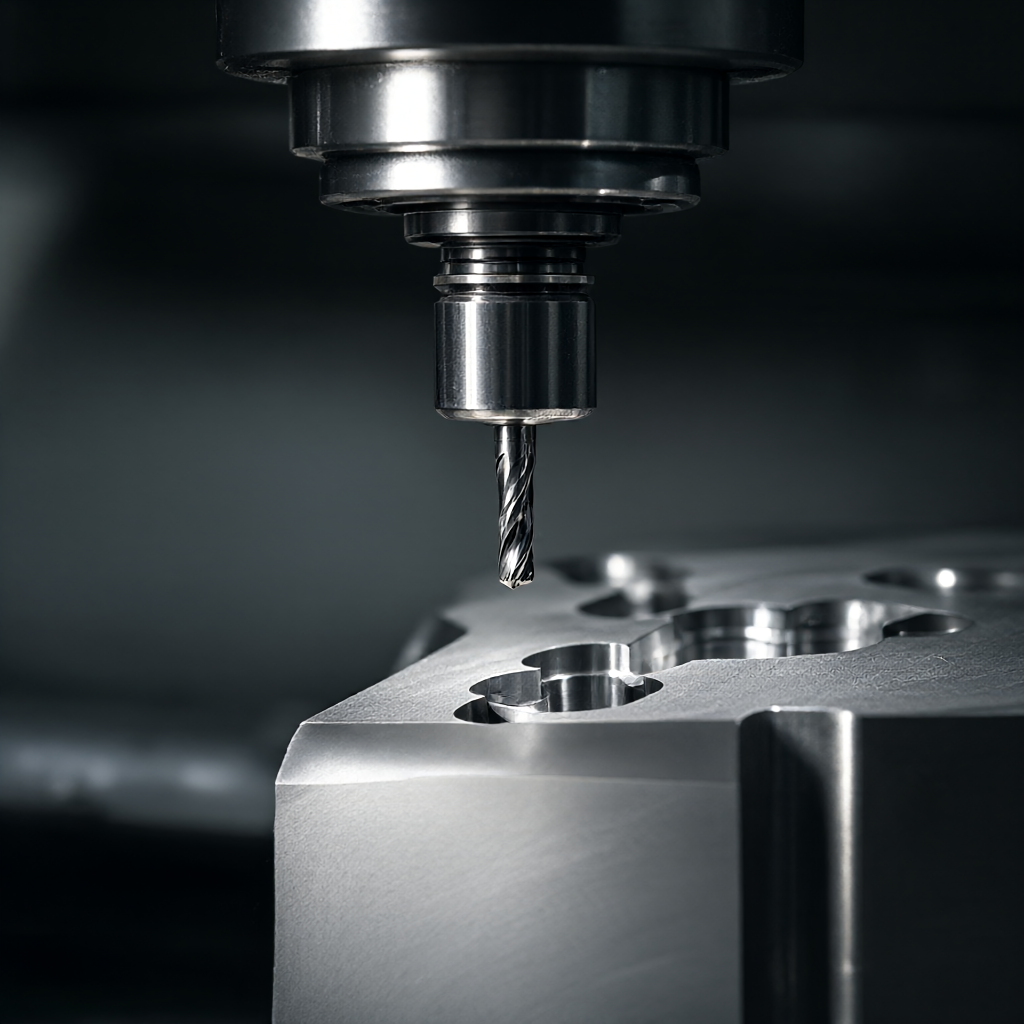
Outra estratégia é uma combinação de "faca de bola + faca de fundo plano": Esquema A:A faca de bola é usada em todo o processo. A vantagem é que a transição é suave e sem passo. A desvantagem é que a faca de bola tem baixa velocidade de corte avançada, fácil de acumular o tumor da faca, a margem deve ser controlada muito pequena (0,02 - 0,05 mm) e baixa eficiência. Opção B:Corte áspero/semi-acabamento de cortador de bola, acabamento de cortador de fundo plano. A vantagem é que o cortador de fundo plano é eficiente e pode limpar a marca esférica deixada pelo cortador de bola. A desvantagem é que é necessário dois grampos ou troca de cortador complicada, e a distribuição de margem deve garantir que o cortador de fundo plano possa entrar completamente e sem interferência.
Para entradas de ar ou paredes internas da câmara de combustão que exigem um alto acabamento, a opção B é geralmente preferida, mas é necessário calcular com precisão a folga axial da faca de fundo plano para garantir que ela possa cortar completamente a protuberância de cerca de 0,05 mm deixada pela faca esférica sem arranhar a camada inferior.
Teste de integridade de superfície e prevenção de modos de falha
Uma consequência direta da alocação inadequada de margem é a integridade da superfície defeituosa. Modos de falha comuns incluem: Chatter, Scalloping, micro-rachaduras e endurecimento excessivo do trabalho. A aceitação depende não apenas do tamanho, mas também da qualidade da superfície.
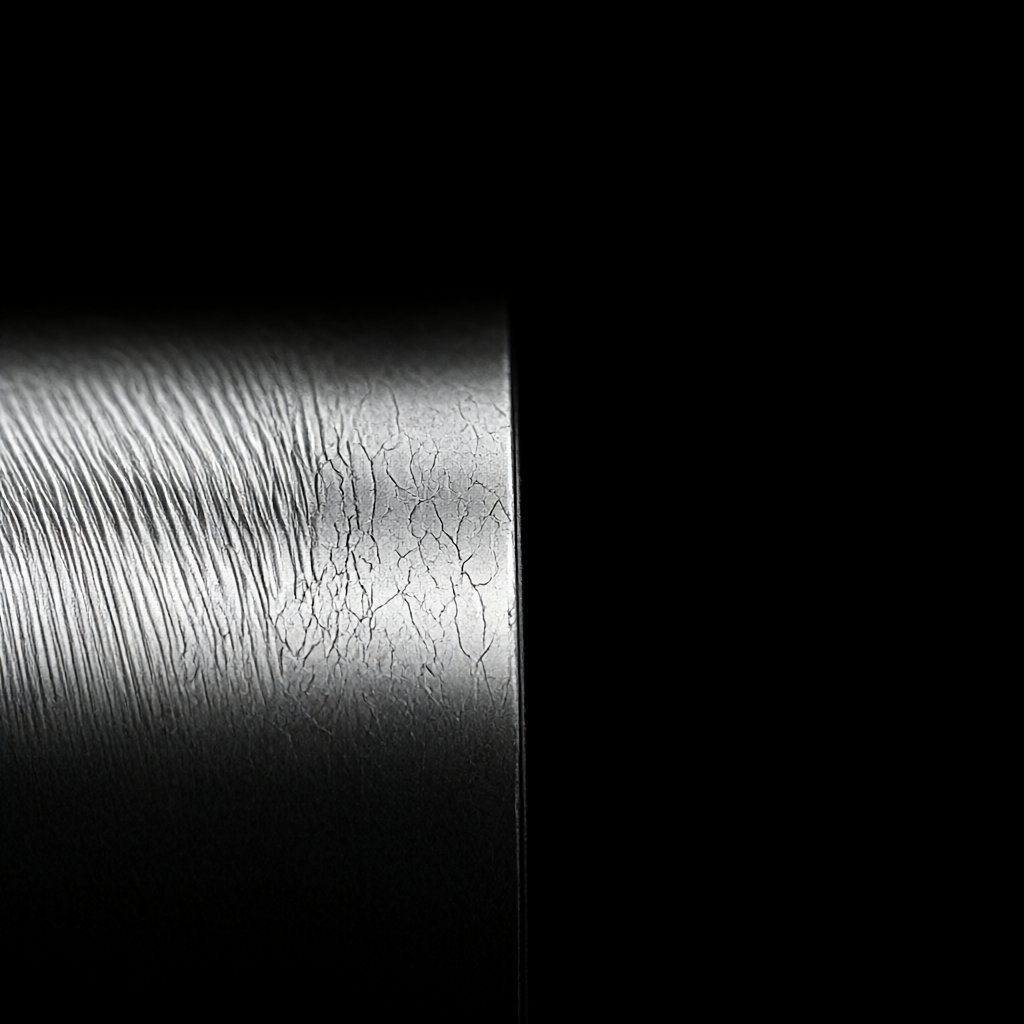
- Detecção de vibração:Use um medidor de rugosidade para medir o valor de Ra. Para peças de alumínio de aviação, Ra deve ser ≤ 0,8 μm; para superfícies de alta superfície, Ra deve ser ≤ 0,4 μm. Se forem detectadas estrias periódicas, verifique se a margem excessiva pode causar instabilidade de corte ou desgaste do rolamento do fuso.
- Controle da marca da faca:Ao ajustar a permissão de acabamento para menos de 0,05 mm e aumentar a velocidade de rotação, as marcas esféricas deixadas pelo cortador esférico podem ser minimizadas. Para superfícies de acoplamento críticas, recomenda-se adicionar um processo de "alisamento", com uma faca de afiação fina ou um canivete de diamante para remoção de traços (0,01 - 0,02 mm).
- Verificação de dureza:O endurecimento do trabalho pode alterar a dureza da superfície do material e afetar a vida de fadiga. O teste de microdureza deve ser realizado na superfície de acabamento para garantir que a profundidade da camada endurecida seja controlada dentro de 0,1 mm e o incremento de dureza não exceda 10% do material em massa.
Na produção em massa, recomenda-se que a inspeção CMM em grande escala e a varredura da rugosidade da superfície sejam realizadas na primeira peça para estabelecer o modelo de desvio de tamanho de margem. Por exemplo, se o tamanho real de um lote for menor que 0,02 mm quando a margem de 0,1 mm for encontrada, o lote subsequente deve ajustar a margem para 0,12 mm para realizar o controle de circuito fechado.
Problemas comuns de alocação de margem e FAQ da prática de engenharia
Por que a permissão de acabamento às vezes precisa ser muito menor do que a permissão de desbaste?
O objetivo do acabamento é garantir a precisão dimensional e a qualidade da superfície, e as forças de corte devem ser mínimas para reduzir a folga da ferramenta e os efeitos térmicos. Se a folga for muito grande (por exemplo, mais de 0,2 mm), a ferramenta de pequeno diâmetro pode dobrar devido à carga de corte excessiva, resultando em tolerância dimensional e ondulação da superfície. Portanto, a folga de acabamento geralmente é de apenas 1/10 a 1/20 do desbaste.
Como julgar se o processo de semi-acabamento adicional é necessário na usinagem de 5 eixos?
Quando a relação profundidade/diâmetro da cavidade excede 4:1, ou a relação comprimento/diâmetro da ferramenta (L/D) excede 4:1, a rigidez diminui significativamente. Neste momento, apenas dois procedimentos de trabalho do áspero ao acabamento não podem eliminar a deformação por estresse, e a usinagem de semi-acabamento deve ser adicionada, com a margem definida em 0,2 - 0,3 mm, para liberar a maior parte do estresse interno e garantir a estabilidade dimensional da usinagem de acabamento.
A distribuição de margem é mais sensível à vida útil da ferramenta do que a liga de alumínio no processamento de titânio?
Sim. A liga de titânio tem baixa condutividade térmica e o calor de corte está concentrado na ponta da ferramenta, o que pode facilmente causar desgaste difuso. Se a margem for muito grande, a alimentação será limitada, o atrito da ferramenta será agravado e a vida útil cairá drasticamente. Sugere-se que a margem de acabamento da liga de titânio seja estritamente controlada dentro de 0,15 mm e coopere com a tecnologia de micro-lubrificação (MQL) para equilibrar a vida útil da ferramenta e a qualidade da superfície.
Como corrigir o rebote após o processamento de peças de parede fina através da estratégia de margem?
A compensação de deformação deve ser reservada antes do acabamento. Por exemplo, se for previsto que a peça encolherá 0,03 mm após o alívio da tensão, uma margem de +0,03 mm deve ser reservada para o acabamento (ou seja, o tamanho alvo é aumentado em 0,03 mm). Este valor deve ser determinado pelo teste do primeiro artigo e definido como "margem de compensação" no CAM, em vez de simplesmente "margem de processo".
Como garantir a consistência da alocação de margem na produção em massa?
Estabelecer um documento de processo padronizado para especificar o número da ferramenta, o valor da margem e os parâmetros de compensação de cada processo. Use o modelo de "margem fixa" do software CAM para evitar a modificação manual. Ao mesmo tempo, implemente o Sistema de Confirmação do Primeiro Artigo (FAI), realize inspeção em grande escala nas três primeiras peças de cada produto, verifique a eficácia da estratégia de margem e pare imediatamente para ajuste se algum desvio for encontrado.
Conclusões e propostas de ação
A alocação de margem de usinagem CNC para cavidades complexas é essencialmente um equilíbrio dinâmico entre eficiência, precisão e qualidade da superfície. Não há valor fixo universal, apenas uma estratégia individualizada baseada nas propriedades do material, rigidez da ferramenta e condição da máquina-ferramenta. Os engenheiros devem intervir no DFM (Design for Manufacturing) na fase de projeto para avaliar a viabilidade da margem; na fase de usinagem, a margem é corrigida em um loop fechado com dados CMM para garantir a consistência do lote.
Se o seu projeto envolve peças aeroespaciais complexas de liga de alumínio ou liga de titânio com requisitos rigorosos de integridade superficial e estabilidade dimensional, por favor, envie desenhos e especificações técnicas. Combinaremos os recursos de 72 equipamentos CNC com o banco de dados de usinagem de material 7075/Ti-6Al-4V para fornecer uma cotação rápida com simulação de margem e recomendações de DFM.



