





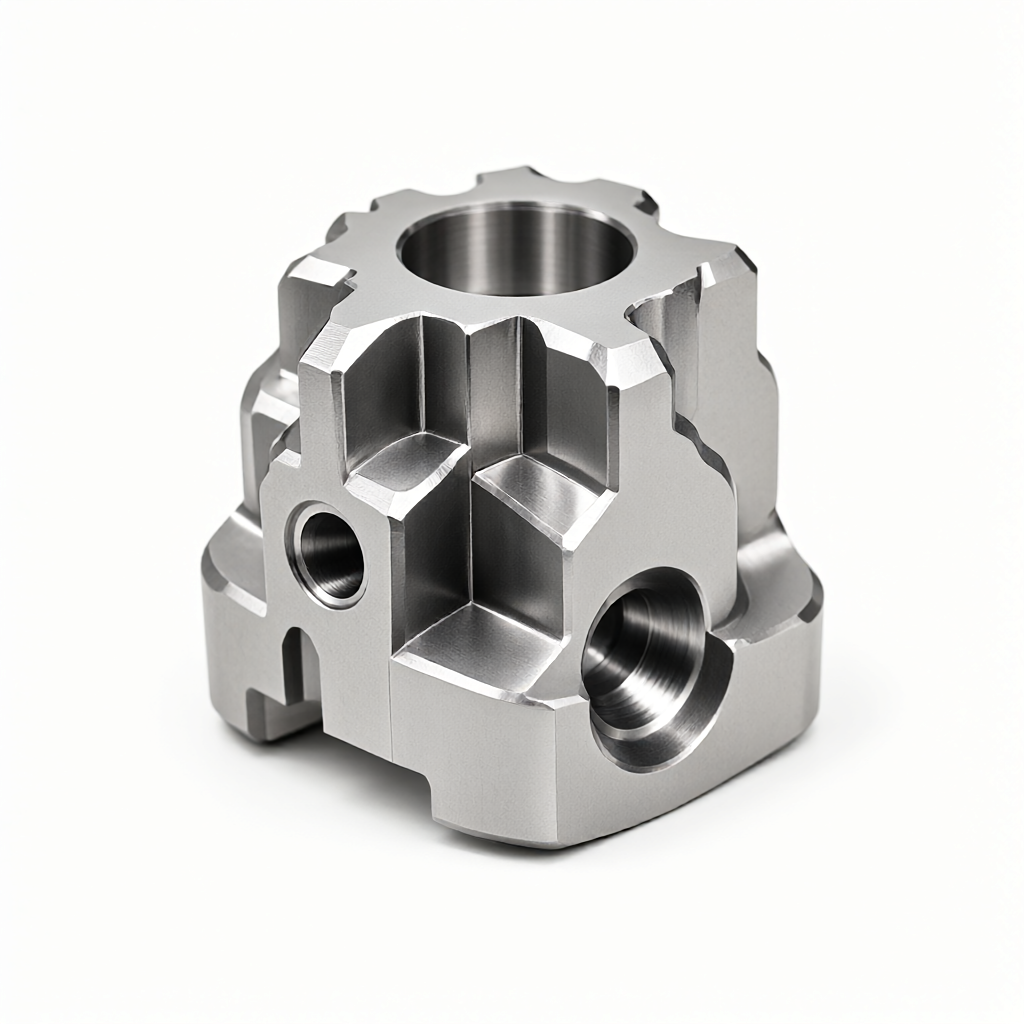
Guia técnico para corte a seco e micro-lubrificação de peças de aço de alta dureza usinadas por CNC para peças aeronáuticas;
No campo aeroespacial, as ligas de titânio e os aços de ultra-alta resistência têm sido amplamente utilizados em estruturas-chave, como trens de pouso e suportes de motores, devido à sua excelente resistência específica e propriedades de fadiga. No entanto, esses materiais têm alta dureza e baixa condutividade térmica, e o corte úmido tradicional tem sido gradualmente cortado a seco devido à má descarga de cavacos e ao risco de resíduos de alta temperatura.(Dry Machining) substituído pelo processo de micro lubrificação (MQL). Como um fabricante personalizado de peças CNC de precisão, definimos parâmetros de corte estritamente de acordo com a designação do material e os requisitos de tolerância na produção em massa para garantir precisão dimensional de ± 0,01 mm e, ao mesmo tempo, alcançar alto acabamento e consistência do lote.
Desafios de corte e modos de falha de peças de aço de alta dureza;
A dureza do aço de ultra-alta resistência de grau de aviação (como 4340, 1540, etc.) geralmente está na faixa de HRC40-HRC60, e a tendência de endurecimento do chip é óbvia.
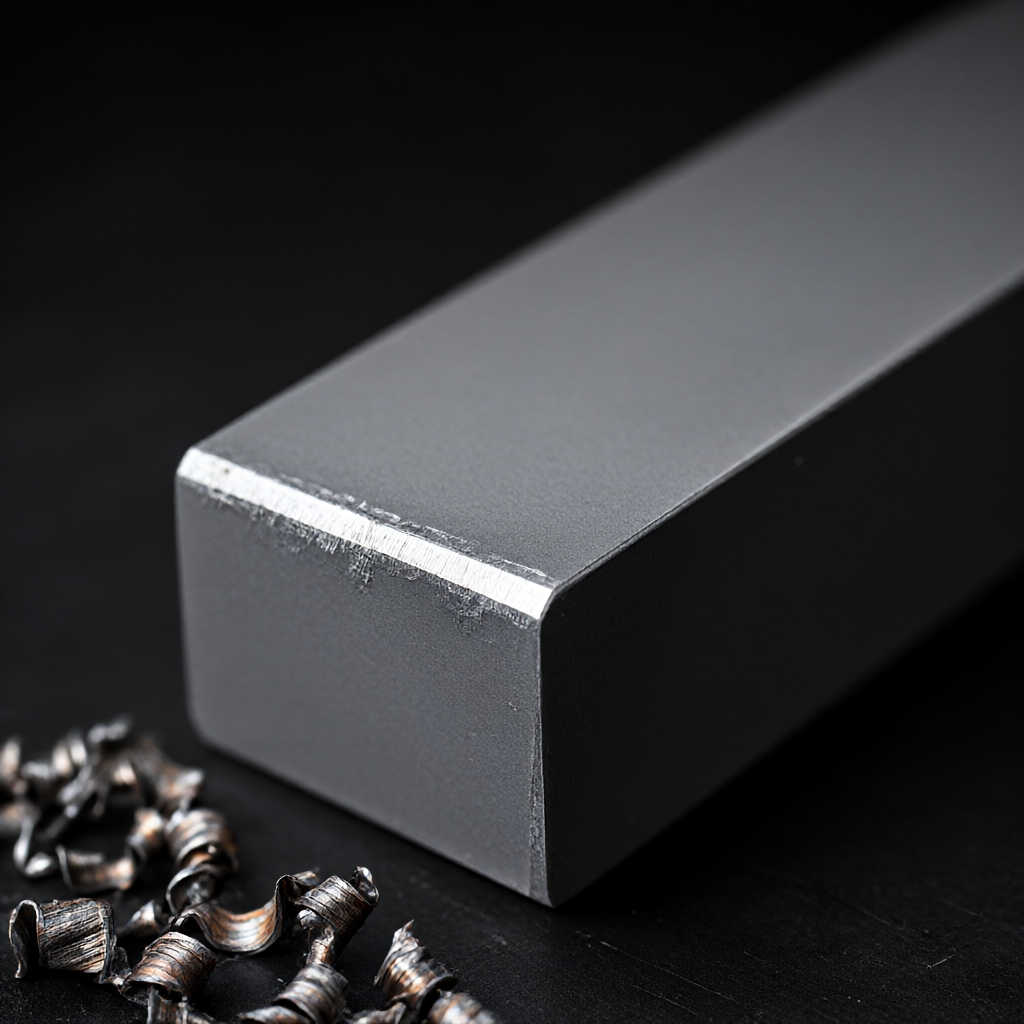
- Quebra de faca e marca crescente: O caminho de dissipação de calor é único no corte a seco, e a temperatura da zona de corte aumenta acentuadamente, o que leva à descamação do revestimento de liga resistente ao desgaste ou ao amolecimento da matriz.
- Deformação térmica da peça de trabalho: A tensão residual é distribuída de forma desigual e, após a usinagem, há um desvio dimensional que excede a faixa de tolerância de ± 0,01 mm.
- Superfície microcrack: O atrito do chip de corte repetidamente arranha a superfície usinada, o que afeta a vida de fadiga, especialmente na aceitação da aviação, é um defeito grave.
Comparação de princípios entre corte a seco e lubrificação por microquantidade (MQL)
Corte a seco: um equilíbrio entre eficiência e proteção ambiental
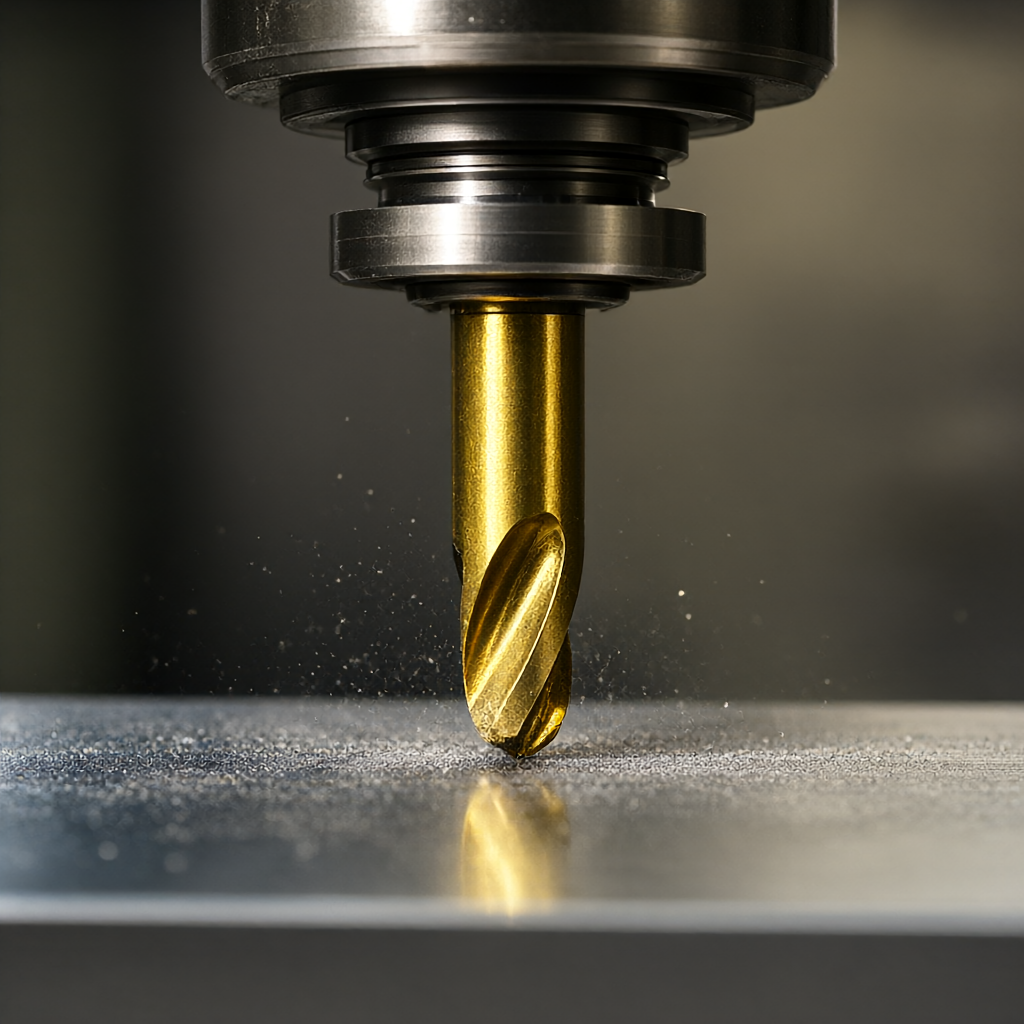
O corte a seco não introduz nenhum meio de resfriamento, depende principalmente do desempenho de isolamento térmico do revestimento da ferramenta (como o nitreto de alumínio de titânio PVD) e do efeito de "endurecimento térmico" trazido pelo corte de alta velocidade, de modo que os chips saem rapidamente da zona afetada pelo calor. Este método é adequado para usinagem áspera de alta eficiência de liga de alumínio e aço de dureza média e baixa, mas no acabamento de aço de alta dureza, porque o coeficiente de atrito não pode ser reduzido, a vida útil da ferramenta é limitada.
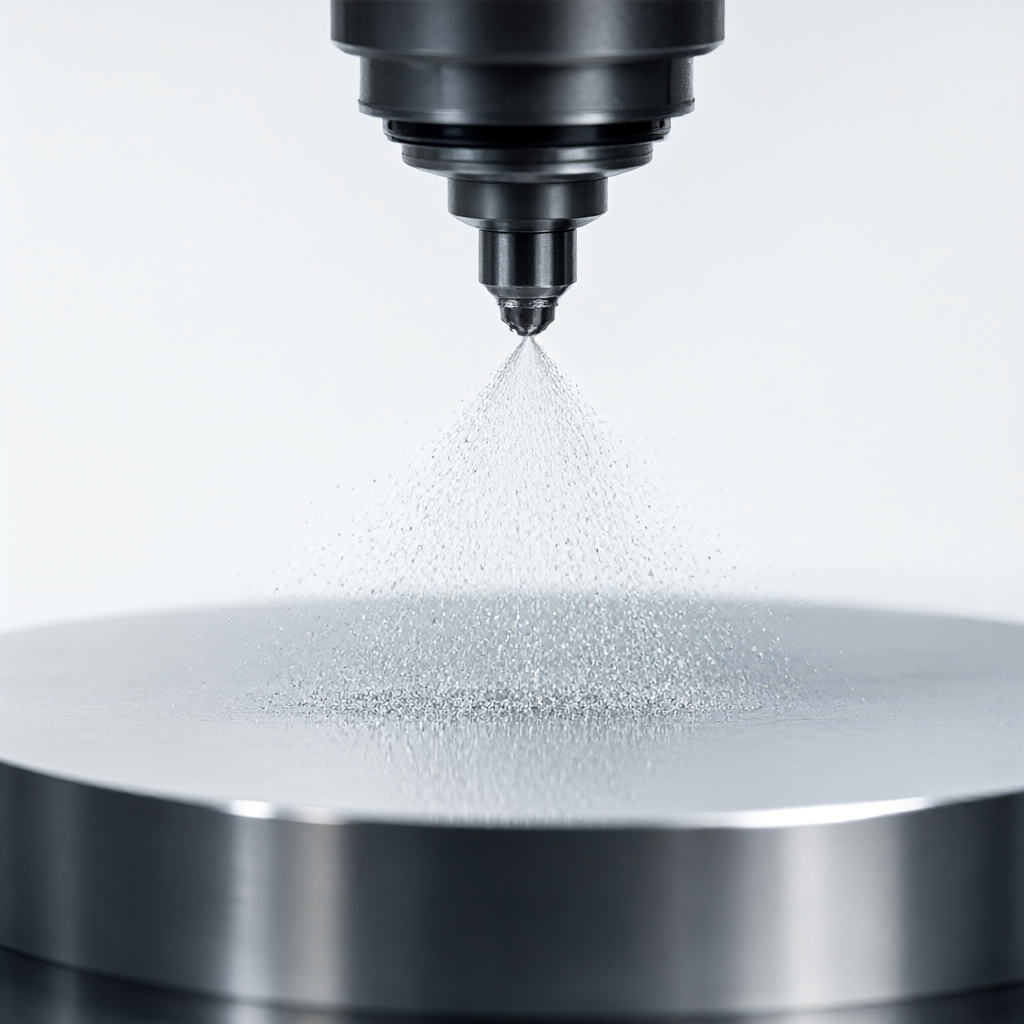
Micro Lubrificação (MQL): Controle e Lubrificação de Precisão
A tecnologia de micro-lubrificação injeta óleo lubrificante (geralmente óleo vegetal ou éster sintético) na zona de corte por atomização ultrassônica em uma dose de vários centímetros cúbicos por segundo. Ele não apenas mantém as vantagens ecológicas e de alta velocidade do corte a seco, mas também reduz o atrito entre a ferramenta e a peça de trabalho através do filme de óleo, reduzindo significativamente a força de corte e a temperatura de corte. O MQL é um meio fundamental para controlar a rugosidade da superfície (Ra 0,4 μm-0,8 μm) na fresagem de acabamento de peças aeronáuticas e na usinagem de furos de torneamento.
Comparação de parâmetros de corte e esquema de processo
Para as peças do eixo de aço 4340 (HRC50), usinadas com centro de fresagem de 4 eixos, as faixas de parâmetros recomendadas para os dois processos são as seguintes:
| Parâmetros do processo | Corte totalmente seco (Dry) | Micro-lubrificação (MQL) | Fase de aplicação |
|---|---|---|---|
| Velocidade Spindle | 1500-1800 rpm (em inglês) | 2000-2500 rpm (em inglês) | Finalização |
| Alimentação Velocity | 80-120 mm/min em | 150-200 mm/min em média | Finalização | Profundidade de corte (ap) | ≤ 0,5 mm em | Tamanho: 1,0 mm | Semi-acabamento/Finishing | Tipo do Cutter | PVD TiAlN Revestido Carbeto Cimentado | CBN (nitreto cúbico de boro) ou PVD TiAlN | Finalização | Superfície rugosidade | Ra em torno de 1,6 μm | Ra 0,4 μm-0,8 μm (em inglês) | Critérios de Aceitação |
| PRODUÇÃO Cutter Life | Curto (aproximadamente 20-30 peças) | Mais longo (aproximadamente 40-60 pcs) | Economia do batch |
Sugestões de DFA e pontos-chave de conexão de engenharia
Após o recebimento dos desenhos, realizamos uma revisão DFM (Design for Manufacturing), com foco em:
- Espessura da parede mínima: O aço de alta dureza é fácil de vibrar durante a usinagem de acabamento, portanto, recomenda-se que a espessura da parede da parede de posicionamento chave não seja inferior a 0,8 mm ou que o design da barra de reforço seja adicionado.
- Requisitos de Debring: As peças aeronáuticas geralmente não precisam de rebarbas de flash e chips afiados sob corte a seco, portanto, o processo de limpeza de canto ou a permissão de rebarbação devem ser adicionados à programação.
- Tolerância de forma e posição: Para o requisito de coaxialidade de 0,02 mm, recomenda-se adotar o processo composto de torneamento e fresagem de "fixação única para completar o processamento de todas as superfícies" para evitar o erro de posicionamento secundário.
Inspeção de qualidade e controle de consistência de lote
Para garantir a confiabilidade das peças de aviação, implementamos um rigoroso controle de acesso de qualidade:
- Inspeção de entrada: Verifique a lista de materiais da bobina/barra de aço, realize o teste de dureza (Rockwell HRC) e a análise espectral por amostragem para confirmar que a marca do material está em conformidade com a marca de navegação.
- Validação do Primeiro Artigo (FAI): As primeiras 3 unidades foram medidas em tamanho real, a posição crítica foi verificada com o perfil usando uma máquina de medição por coordenadas (CMM) e os dados da linha de base foram registrados.
- Inspeção de processo: As dimensões críticas são amostradas a cada 50 peças e a tendência de desgaste da ferramenta é monitorada; uma vez que o desvio dimensional se aproxima do limite inferior de tolerância, a ferramenta é substituída imediatamente ou o valor de compensação é ajustado.
- Inspeção completa de embarque: Para a qualidade da superfície, o valor Ra é testado usando um medidor de rugosidade e verificado visualmente quanto à ausência de arranhões e manchas de óleo (peças de corte secas precisam ser limpas ultrassonicamente).
Conclusões e propostas de ação
Na usinagem de aço aeronáutico de alta dureza, a escolha de ferramentas MQL com CBN oferece um melhor equilíbrio entre eficiência, qualidade da superfície e custo. Nosso cluster de 72 máquinas CNC suporta usinagem de ligação de 3/4/5 eixos, tem capacidade de entrega em lote de 15 a 25 dias e é especializado em requisitos de aparência de alto acabamento.
Se você precisar de peças aeroespaciais para aço de ultra-alta resistência, liga de titânio ou superliga, envie desenhos 2D ou modelos 3D para nossa equipe de engenharia.
Perguntas Frequentes (FAQ) sobre usinagem CNC de peças aeronáuticas
Como evitar o superaquecimento e a deformação da peça de trabalho ao usinar peças de aço de alta dureza com corte a seco?
Recomenda-se adotar a estratégia de corte intermitente de "pequena profundidade de corte, alta velocidade de rotação e grande largura de corte", usando chips para remover o calor; ou aumentar o tempo de espera de "estabilização de têmpera" entre os processos de dimensão crítica, e depois terminar a usinagem após a peça de trabalho ter sido completamente resfriada à temperatura ambiente.
O óleo usado na lubrificação por micro quantidade (MQL) pode permanecer na superfície da peça?
Os óleos MQL qualificados são geralmente óleos vegetais biodegradáveis ou ésteres sintéticos em quantidades mínimas (0,1 - 0,5 ml por minuto). Após o processamento, o filme de óleo pode ser removido com limpeza ultrassônica ou limpeza com solventes voláteis, atendendo aos requisitos de limpeza para montagem aeronáutica.
MQL ou fluidos de corte convencionais são mais econômicos para peças de eixo de alta dureza em lotes de 500 peças?
Geralmente, o MQL é mais econômico e, embora a vida útil da ferramenta de corte seja um pouco mais longa, o MQL elimina os custos de substituição de refrigerante, filtragem e descarte ecológico, além de suportar velocidades de alimentação mais altas e menor tempo de trabalho combinado, especialmente para pedidos em massa com entrega rápida de 15 a 25 dias.
Você pode processar peças de aço de aviação com dureza superior a HRC55?
Sim. Estamos equipados com ferramentas CBN e centro de usinagem de 4/5 eixos com função de lubrificação mínima, que pode usinar peças até HRC60 ou mais. Os detalhes devem ser avaliados de acordo com a geometria da peça e o nível de tolerância. Recomenda-se fornecer desenhos para análise DFM.
Como garantir que a tolerância de coaxialidade esteja dentro de 0,02 mm durante o processamento?
A máquina-ferramenta composta de torneamento e fresagem é usada para completar o giro e a fresagem em uma única fixação, ou a fixação hidráulica de alta precisão é usada para posicionamento em um centro de usinagem de 5 eixos. Antes da usinagem, a referência da mandíbula é determinada pelo CMM e os erros de fixação são compensados no pós-processamento CAM para garantir que as tolerâncias de forma e posição estejam de acordo com o padrão.



