





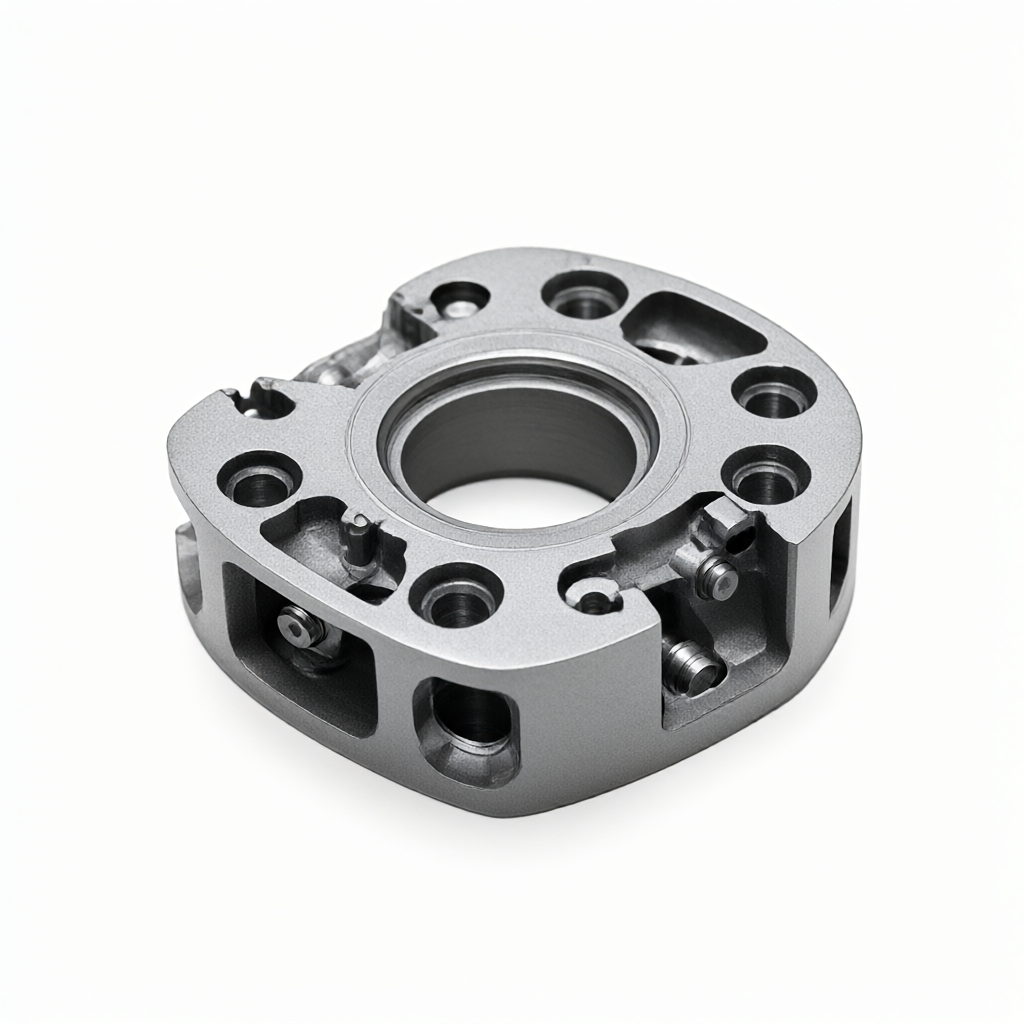
se esse processo de eletrólise de oxidação anódica e coloração secundária for necessário após a usinagem de peças aeronáuticas, a chave é controlar a integridade do filme de óxido e a força de ligação do filme. no estágio de usinagem CNC, é necessário reservar um tempo razoável de rebarbação e remoção de estresse para evitar rachaduras ou descamação do filme no processo de eletrólise subsequente devido ao estresse residual. Acabamento bruto CNC → rebarbação/desestressar → anodização (sistema de ácido sulfúrico convencional) → descamação eletrolítica (parcial ou total, conforme necessário) → coloração secundária (tingimento por imersão ou tingimento AC) → vedação e solidificação. Em toda a cadeia, os parâmetros eletrolíticos, a densidade de corrente e a janela de tempo de cada elo determinam diretamente a consistência da aparência final e a estabilidade do lote.
Efeito estrutural do processamento de peças aeronáuticas no tratamento de superfície subsequente;
As peças de estrutura de precisão usadas na aviação geralmente incluem cavidade interna complexa, orifício raso e superfície curva de forma especial. Embora a usinagem multiaxial CNC possa alcançar alta precisão geométrica, o estresse residual de corte e a microestrutura afetarão diretamente a qualidade do filme anódico. Se o estresse não for totalmente removido após a usinagem áspera, o filme anódico tende a se espalhar de forma desigual ao longo do limite de grão no estágio de oxidação anódica, e a distribuição da espessura do filme flutua muito durante o processo de eletrodeposição subsequente.; Recomenda-se reservar uma margem de 0.3~0.5 mm após a fresagem de acabamento e adotar polimento eletrolítico de baixa temperatura ou rebarbação química no processo de rebarbação para controlar a tensão de compressão residual da superfície dentro de 20 MPa, de modo a fornecer uma base para estabilizar a espessura do filme.
Para os conjuntos mistos de liga de titânio e liga de alumínio, deve-se prestar atenção especial à diferença de potencial de contato de metais dissimilares. Antes da eletrólise, as superfícies de contato de diferentes materiais devem ser isoladas ou as juntas isolantes condutoras devem ser usadas para evitar a coloração desigual causada pelo efeito de microbateria local. O engenheiro deve marcar claramente o limite entre a área eletrolítica e a área não eletrolítica na fase DFM para facilitar a execução dos procedimentos subsequentes.
Controle de Parâmetros de Processo e Características de Revestimento de Oxidação Anódica
A liga de alumínio 5083 ou 7075 é comumente usada em peças de aviação. O eletrólito composto de ácido sulfúrico e ácido oxálico (concentração 180~220 g/L, temperatura 20~25°C, tensão 12~18 V DC) é usado. A espessura do filme do ânodo convencional é controlada em 20~40 μm, que pode atender aos requisitos de resistência ao desgaste e isolamento. A integridade da estrutura da célula unitária do filme pode ser verificada por análise semiquantitativa de XRD. Quanto maior o grau de orientação do grão, mais fácil é descascar o filme uniformemente durante a eletrólise subsequente.
Se a camada de filme (por exemplo, seção de rosca, superfície de vedação) precisar ser mantida em uma área específica, o filme de ânodo isolante deve ser aplicado na área de retenção antes da anodização ou o processo de mascaramento de zona deve ser adotado para evitar a descamação parcial do filme após a oxidação de toda a peça, o que pode facilmente causar concentração de tensão na borda da camada de filme e reduzir a vida útil da fadiga.
Janela de Parâmetros e Prevenção de Riscos para Revestimento Eletrolítico
O filme de descamação eletrolítica geralmente adota solução de NaOH a 2 - 5% a 60 - 80°C, densidade de corrente de 2 - 4 A/dm² e tempo de 30 - 90 seg. A profundidade do filme de descamação é determinada pela espessura do filme e densidade de corrente. O tempo de eletrólise muito longo levará à dissolução do alumínio da matriz e ao aparecimento de poços semelhantes a furos na superfície, o que afetará a adesão da coloração secundária.
Os principais pontos de controle de risco incluem: enxaguar com água limpa (≥ 30s) imediatamente após a remoção do filme e, em seguida, transferir para um tanque de passivação ácida (sistema de ácido nítrico diluído ou ácido fosfórico) para neutralizar o resíduo alcalino na superfície. Se a lavagem for insuficiente, o resíduo alcalino causará o pó da camada de filme local durante a coloração secundária. Recomenda-se realizar um pré-teste de névoa salina de 96 horas nas amostras após a remoção do filme para verificar se a limpeza da superfície atende ao padrão antes da operação em lote.
Seleção do processo de coloração secundária e verificação da força de ligação do filme
A coloração secundária pode ser dividida em tingimento por imersão (corante orgânico) e tingimento por corrente alternada (deposição de íons metálicos). O tingimento por imersão é adequado para cenas multicoloridas complexas, mas tem baixa resistência a UV e temperatura; o tingimento por corrente alternada (deposição de íons metálicos)(tensão AC 6~10 V, frequência 150~200 Hz, temperatura 80~95°C, tempo 5~15 minutos) A camada de filme e a força de ligação do substrato são mais fortes, adequadas para a cena de aviação de alta confiabilidade.
Seja qual for o método de coloração, a coloração deve ser seguida por um processo de vedação: vedação térmica (40~60 minutos de água fervente) ou vedação química (solução de sal de níquel 70~80°C, 10~20 minutos). Após a vedação, a absorção de água do filme diminui em 60%~80%, o que melhora significativamente a resistência às intempéries. A força de ligação pode ser verificada usando o teste de cem barras de fita 3M 610, com o critério de aceitação de taxa de descamação ≤5%; clientes de aviação mais exigentes podem usar o método de corte ASTM D3359, com uma classificação ≥4B para envio.
Comparação de protocolos: coloração disseminada vs coloração AC
| Dimensões | Coloração por imersão (corantes orgânicos) | AC (íon metálico) |
|---|---|---|
| Mecanismo de ligação da membrana | Adsorção física de moléculas de corante em poros de membrana | Cristalização de eletrodeposição de íons na interface porosa da membrana |
| Resistência UV (lâmpada de xenônio envelhecida por 500 h) | Então E Até 3,5 a 5,0 | ΔE Normalmente ≤ 1,5 milhões | Limite de resistência ao calor | ≤120 °C para utilização a longo prazo | Tolerância a curto prazo ≤200 °C | Flexibilidade de placa multicolorida | Alto, dipping zoneável | Baixo, isolamento mascarado necessário | Aplicação típica | Peças decorativas, peças estruturais de baixo estresse | Estrutura de suporte de força aérea, componentes de alta confiabilidade |
Controle de consistência de lote e meios de detecção
Durante a produção em massa, a flutuação da espessura do filme é a principal causa de aparência inconsistente. Recomenda-se que o monitoramento da espessura do filme on-line (fluorescência de raios X) seja instalado tanto na célula de oxidação anódica quanto na célula de eflorescência eletrolítica. A espessura do filme deve ser detectada em tamanho real nas três primeiras peças de cada lote e Cp/Cpk deve ser registrada.



