





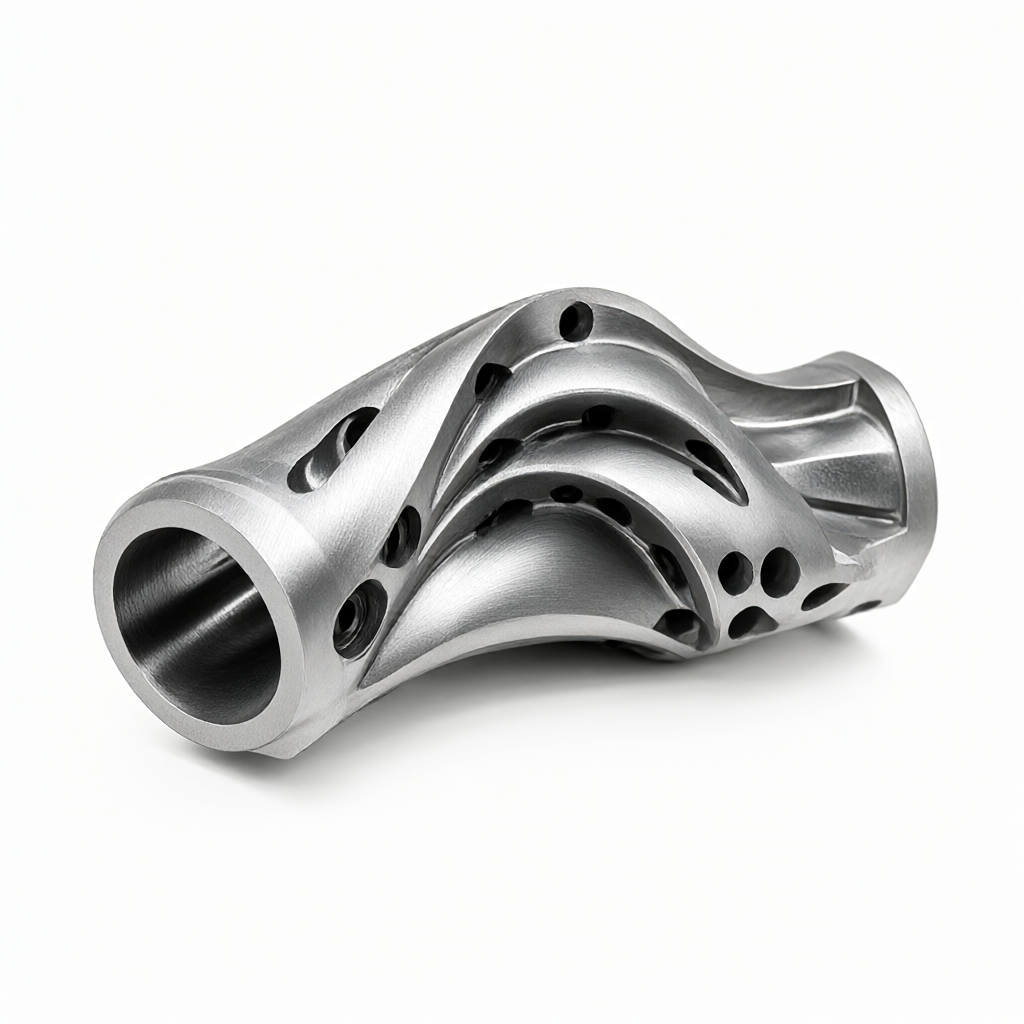
em alusão a essa estratégia de acabamento da lâmina do impulsor de superfície curva complexa na usinagem CNC de peças aeronáuticas, as principais dificuldades são a supressão de vibração da haste da ferramenta com estrutura de parede fina, a otimização do caminho da ferramenta no canal de espessura variável e a eliminação de tensões residuais na superfície de alta suavidade. Combinando o processo de fresagem de 5 eixos, o planejamento do caminho da ferramenta e as características do material, este artigo fornecerá um conjunto de soluções técnicas de acabamento que podem ser implementadas no chão para ajudar os engenheiros a evitar modos de falha comuns e garantir a consistência do lote.
Análise das características estruturais e dificuldades de usinagem do impulsor com superfície curva complexa
As pás do impulsor da aeronave são geralmente feitas de ligas de titânio.(por exemplo, TC4/Ti-6Al-4V) ou superligas.(por exemplo, Inconel 718) com superfícies aerodinâmicas que exigem precisão geométrica rigorosa. Existem três grandes desafios enfrentados por essas peças na usinagem CNC: primeiro, a área de paredes finas (A espessura da parede é geralmente inferior a 2mm) rigidez insuficiente, fácil de causar vibração; Em segundo lugar, a acessibilidade da ferramenta no canal de fluxo de espessura variável é limitada, o ângulo de usinagem de eixo único ou triaxial precisa ser ajustado com frequência; Em terceiro lugar, a coordenação de requisitos de alto acabamento (Ra≤ 0,4 μm) e procedimentos de rebarbação e desestressar. Se depender apenas de equipamentos triaxiais padrão, muitas vezes é necessário prender várias vezes entre diferentes procedimentos, e o erro acumulado é difícil de controlar, de modo que a usinagem de ligação multiaxial se torna a principal escolha.
Vantagem tecnológica da fresagem de ligação de 5 eixos no acabamento do impulsor
Em comparação com a usinagem de três eixos, o centro de usinagem de 5 eixos é ligado através do eixo A/C ou do eixo B/C, de modo que a ferramenta possa sempre manter um melhor ângulo de corte e reduzir significativamente a perturbação da força de corte na parede fina. Na estratégia de acabamento, recomenda-se o caminho "espiral para baixo" ou "corte radial constante" para evitar o impacto causado pelo corte intermitente. Para o material de liga de titânio, devido à baixa condutividade térmica (cerca de 6,7 W/m·K), o calor de corte é fácil de se concentrar na ponta da ferramenta, por isso é necessário cooperar com ferramentas de revestimento de alta dureza (como o cortador final de carboneto cimentado integral revestido com TiAlN). Recomenda-se controlar a velocidade de rotação em 8000-12000 rpm e ajustar a taxa de alimentação de acordo com a profundidade de corte, geralmente 0,1 - 0,2 mm/rev. Esta combinação de processo pode efetivamente restringir a vibração da superfície e estabelecer uma base para o acabamento subsequente.
Seleção de ferramentas e correspondência de parâmetros: eficiência e qualidade da superfície
Os parâmetros geométricos das ferramentas de corte afetam diretamente a precisão final de formação das pás do impulsor. Durante o estágio de acabamento, recomenda-se o uso de fresas de pequeno diâmetro (diâmetro D≤6mm) com 2-3 lâminas e ranhuras de cavaco mais largas para melhorar a dissipação de calor. A tabela a seguir compara o desempenho de dois esquemas de ferramentas comuns no acabamento do impulsor de liga de titânio:
| Dimensão de contraste | Opção A: TiAlN Coated Micro End Mill | Opção B: Ferramentas de corte de aço de alta velocidade revestidas com diamante (para materiais limitados) |
|---|---|---|
| Materiais aplicáveis | Liga de titânio, superliga, liga de alumínio | Apenas para materiais não ferromagnéticos, não para ligas de titânio aeronáuticas |
| Parâmetros recomendados de corte | Velocidade de rotação 10.000 rpm, alimentação 150 mm/min, ap= 0,05 mm | 5.000 rpm, alimentação de 300 mm/min (apenas cenários alternativos de carboneto) |
| Superfície rugosidade | Até Ra 0,4 μm, precisa de moagem fina | Alto acabamento teórico, mas desativado para peças aeroespaciais, apenas para comparação |
| PRODUÇÃO Cutter Life | Cerca de 2-3 horas, re-moagem após o desgaste | O padrão de aviação não é aplicável, apenas a lógica do processo é comparada aqui |
Nota: O aço de alta velocidade é estritamente proibido para usinagem de acabamento de peças aeronáuticas. O Esquema B é usado apenas para ilustrar a lógica de influência do revestimento na dureza a quente. O Esquema A ou carboneto cimentado integral mais revestimento TiAlN deve ser selecionado para produção real. O ponto-chave é que ap (profundidade de corte axial) deve ser controlado dentro de 0,02 - 0,05 mm e ae (profundidade de corte lateral) não deve exceder 10% do raio durante o processo de acabamento, de modo a minimizar o componente de força lateral da ferramenta e evitar a deformação da lâmina.
Projeto de ferramentas de fixação e estratégia de alívio de estresse residual
O método de fixação determina diretamente a precisão de posicionamento do impulsor. Recomenda-se usar ferramentas de adsorção a vácuo ou garras macias personalizadas para evitar marcas de fixação deixadas pelas garras duras na raiz da lâmina de parede fina. Para impulsores de grande diâmetro, o orifício de processo pode ser projetado na parte de trás da lâmina e a centralização é assistida por pinos de posicionamento. Após a usinagem, a liberação de tensão residual interna é a principal fonte de erro de forma e posição. Recomenda-se organizar um procedimento de liberação de tensão após a fresagem de acabamento e antes da rebarbação: As peças são mantidas a 150-200℃ por 2-4 horas (liga de titânio) ou 400-500℃ (liga de alumínio) e depois resfriadas lentamente. Esta etapa aumenta a estabilidade dimensional em mais de 30% e evita a deformação lenta das peças após a entrega.
Acabamento de superfície e inspeção de qualidade: de Ra0.4μm a inspeção em escala real
A última etapa da estratégia de acabamento é a garantia da integridade da superfície. Para impulsores de aeronaves, a rugosidade da superfície é geralmente necessária para ser Ra≤ 0,4 μm, e marcas de faca e marcas de vibração não são permitidas. Se a fresagem não atender aos padrões, a roda de polimento flutuante pode ser usada em combinação com abrasivo pastoso (tamanho micrométrico de alumina) para realizar o acabamento local, tomando cuidado para evitar a remoção excessiva de material. A medição em escala completa é necessária na inspeção: a varredura de pontos-chave CMM (três coordenadas) é usada para detectar o perfil da lâmina em conjunto com o profilômetro óptico. Varredura de ponta (sem margem de usinagem suficiente), corte excessivo de raiz (caminho da ferramenta sem compensação de rebote de material). A solução de evasão é reservar uma margem de moagem fina de 0,1 - 0,2 mm no software CAM e realizar a verificação do primeiro artigo antes do acabamento para confirmar que o desgaste da ferramenta está dentro da faixa permitida.
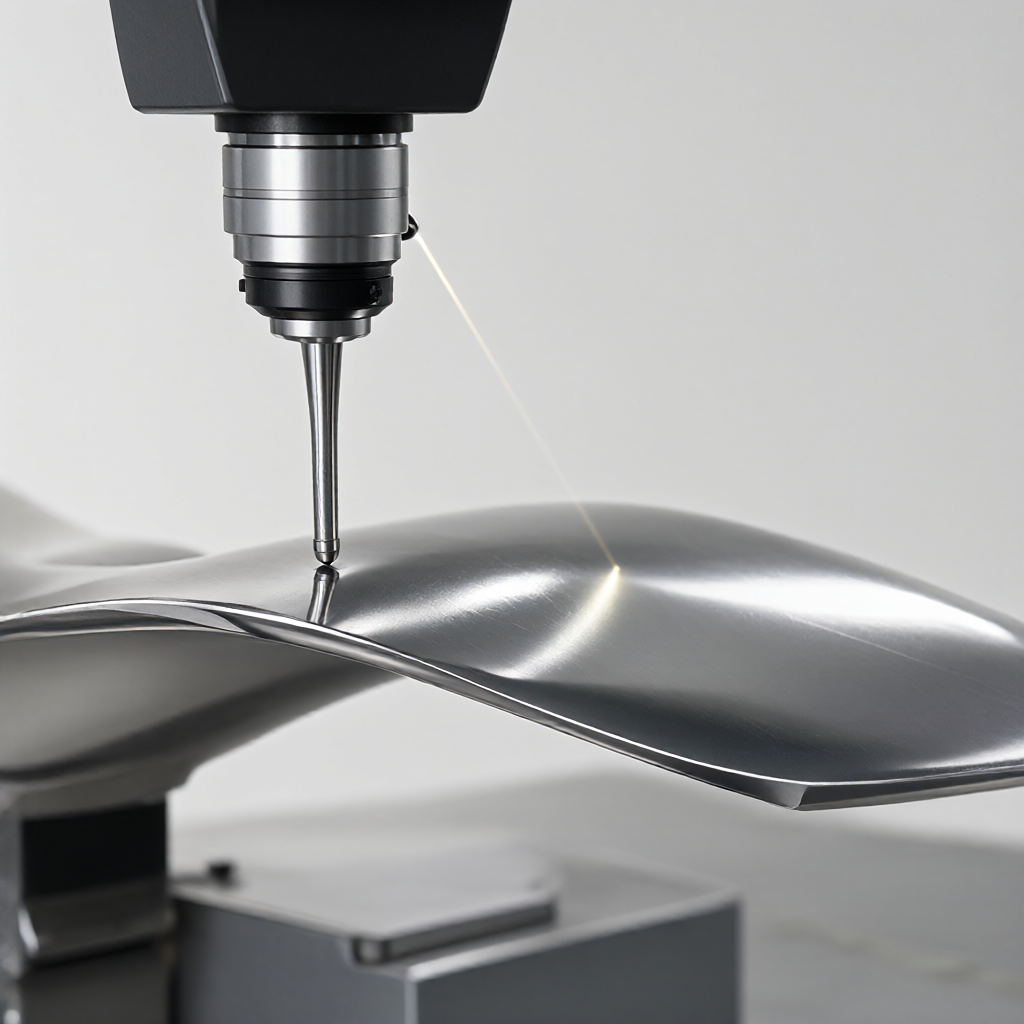
Controle de consistência de lote e conexão de engenharia DFM
Na produção em massa (por exemplo, 50-500 peças), é fundamental manter a consistência entre a peça e o lote. Recomenda-se estabelecer um banco de dados de vida útil da ferramenta, realizar a inspeção dimensional da ferramenta a cada 20 horas e substituir ou re-moer imediatamente se o desgaste exceder o limite. Enquanto isso, use o SPC (Controle Estatístico de Processo) para monitorar as dimensões críticas (por exemplo, espessura da lâmina, folga do filme), quando Cpk≥ 1,33, o processo é considerado controlado. Durante a fase DFM, o engenheiro deve confirmar com o projetista a espessura mínima da parede da lâmina, o raio do filete e o ajuste de tolerância para evitar que o projeto exceda os limites de usinabilidade CNC ShowyMetal fornece um serviço one-stop de revisão de projeto para usinagem CNC, tratamento de superfície, inspeção e envio. 72 equipamentos CNC, incluindo centro de usinagem de 5 eixos e máquina composta de torneamento e fresagem, suportam entrega em lote de 15-25 dias com precisão de ± 0,01 mm e acabamento superficial Ra0, 4 μm, que pode atender aos rigorosos requisitos da cadeia de suprimentos da aviação.
Como evitar micro-rachaduras na parte de parede fina durante o acabamento da lâmina do impulsor com superfície curva complexa?
A chave é controlar o calor de corte e o estresse residual, o resfriamento adequado (micro-gotejamento ou micro-lubrificação MQL), a redução da taxa de alimentação para menos de 0,1 mm/rev e a adição de um processo de envelhecimento a baixa temperatura após o acabamento podem efetivamente inibir a iniciação de micro-rachaduras em metais ativos, como a liga de titânio.
Como o caminho da ferramenta é planejado para garantir o acabamento ao usinar o impulsor de 5 eixos?
Recomenda-se adotar a estratégia de caminho de ferramenta "normal constante", de modo que o eixo da ferramenta seja sempre perpendicular à superfície curva da lâmina, evitando o padrão de superfície causado pelo corte oblíquo. Definir o passo (Stepover) no software CAM para ser inferior a 5% do diâmetro e usar o corte vetorial dinâmico pode melhorar significativamente a marca de contato e o padrão de vibração, ajudando a atingir o requisito de Ra0.4μm.
O impulsor de liga de titânio é dimensionalmente instável após o acabamento, qual é a principal razão?
A principal causa é a deformação lenta causada pelo alívio da tensão residual. Se o tratamento de alívio de tensão não for realizado após o acabamento, ou se a distribuição de tensão interna não for uniforme devido ao modo de fixação assimétrica, a dimensão será deslocada após a entrega. Recomenda-se inserir o tratamento térmico para alívio de tensão entre a fresagem de acabamento e a moagem e otimizar o esquema de fixação para reduzir a deformação de restrição.
Como garantir que a qualidade da superfície de cada lote seja consistente na produção em massa de impulsores?
Estabelecer o gerenciamento do ciclo de vida completo da ferramenta, acionar o re-moagem ou a substituição de acordo com o tempo de corte; implementar o monitoramento SPC para tolerâncias críticas de forma e posição; realizar 100% de inspeção em tamanho real e inspeção de amostragem de rugosidade antes do envio. Através de parâmetros de bloqueio de instruções de trabalho padronizadas (SOP), a variação manual pode ser reduzida e a consistência do lote pode ser melhorada.
Quais são os requisitos especiais para o tratamento de superfície na usinagem CNC de peças de aeronaves?
O impulsor da aeronave geralmente requer tratamento de anodização (alumínio) ou passivação (titânio/aço), e a superfície não deve ter rachaduras e arranhões no filme de óxido. Antes do tratamento, o óleo deve ser completamente removido e a descontaminação deve ser realizada. Após o tratamento, a espessura do filme e o teste de força de ligação devem ser realizados. Enquanto isso, a superfície deve manter um alto acabamento de acabamento para evitar danos à precisão da linha de perfil por tratamento mecânico, como jateamento de areia.
Conclusão e call to action
A estratégia de acabamento da lâmina do impulsor de superfície curva complexa é essencialmente uma engenharia sistemática de características de material, processo multi-eixo e controle de processo. Através do planejamento razoável do caminho da ferramenta de 5 eixos, correspondência rigorosa de parâmetros e procedimentos de alívio de estresse, a taxa de qualificação e a estabilidade dimensional das peças aeronáuticas podem ser melhoradas significativamente. Se você está enfrentando o desafio de usinagem de peças aeronáuticas de precisão, como impulsores e pás de turbina, recomenda-se enviar desenhos e requisitos técnicos para nossa equipe de engenharia, e forneceremos o esquema de processo e cotação com base no princípio DFM para ajudá-lo a verificar a capacidade de fabricação e bloquear o prazo de entrega do lote.



