





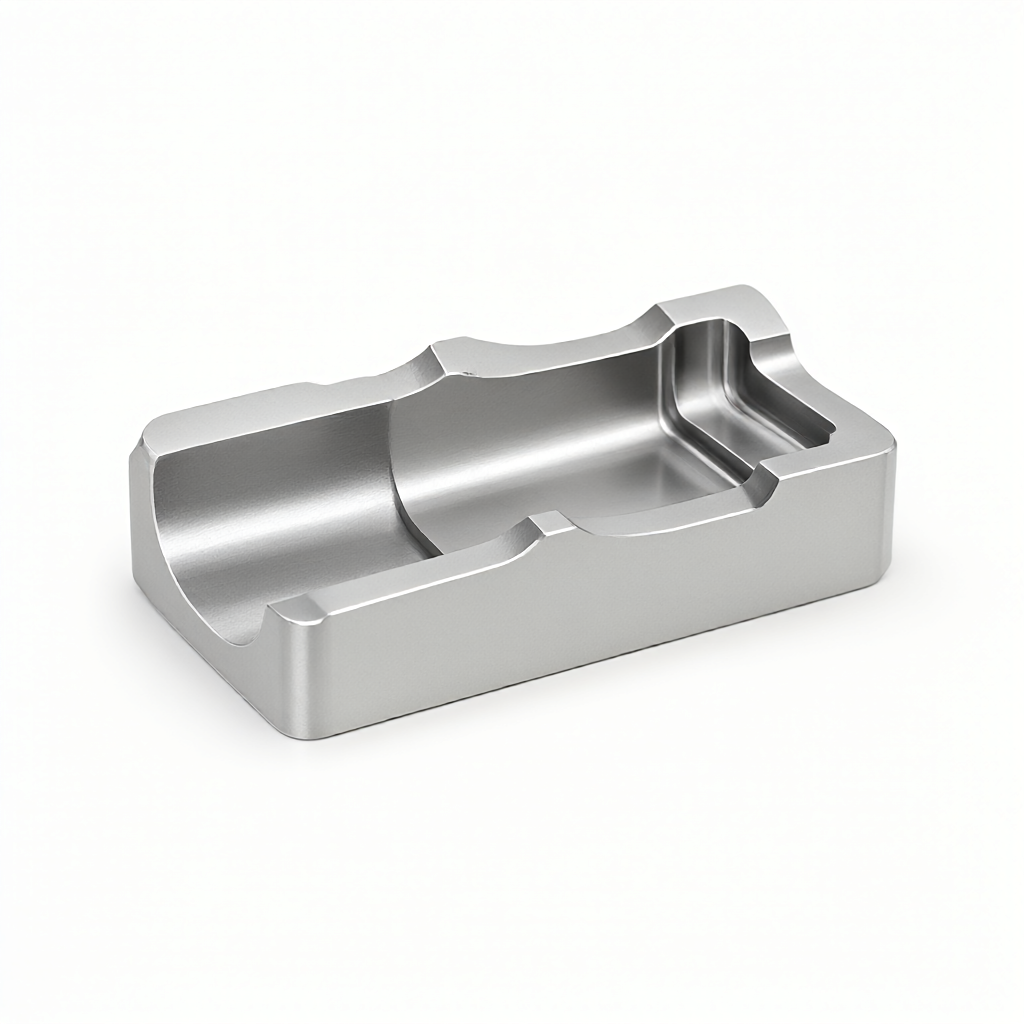
No campo aeroespacial, a precisão da fresagem de perfil da ranhura de vedação determina diretamente o risco de vazamento de sistemas hidráulicos e pneumáticos. Este artigo analisa o mecanismo de influência da tolerância geométrica e da rugosidade da superfície da ranhura de vedação na usinagem CNC de peças aeronáuticas e fornece um guia técnico completo, desde a seleção da ferramenta até os critérios de aceitação. Para os engenheiros responsáveis pelo projeto do caminho crítico do fluido, entender como obter uma vedação confiável com tolerância de ± 0,01 mm é a chave para evitar a falha da instalação.
Análise da causa raiz da falha da ranhura de vedação da aviação
A falha da ranhura de vedação geralmente resulta de erros geométricos e problemas de integridade da superfície. A usinagem tradicional de dois ou três eixos é propensa a deflexão da ferramenta ou deformação térmica, resultando em um fundo de ranhura desigual ao lidar com ranhuras estreitas com uma relação de aspecto de mais de 1:5.Modo de falha comum leak
- PRODUÇÃO Edge BurrsPequenas fibras permanecem na área de corte que quebram a vedação estática do O-ring ou da junta de metal.
- Slot Width ExcessoLargura muito grande causará compressão excessiva da vedação, deformação a longo prazo após a taxa de compressão exceder 40%; força de pré-aperto insuficiente se muito estreita.
- Superfície micro-crackQuando a liga de alumínio duro (por exemplo, 7075-T6) é moída em alta velocidade, se o resfriamento for insuficiente, a parede da ranhura é fácil de produzir micro-rachaduras, que se propagam para o canal de vazamento sob a pressão de circulação.
Melhoria da precisão do tipo de ranhura por ligação de 5 eixos
Para ranhuras não retas, ranhuras helicoidais ou ranhuras de vedação em superfícies curvas complexas, o centro de usinagem CNC de 5 eixos é o equipamento central para garantir a precisão. Com a função RTCP (controle de ponto de ferramenta em tempo real), a zona de corte é mantida sempre em um bom ângulo.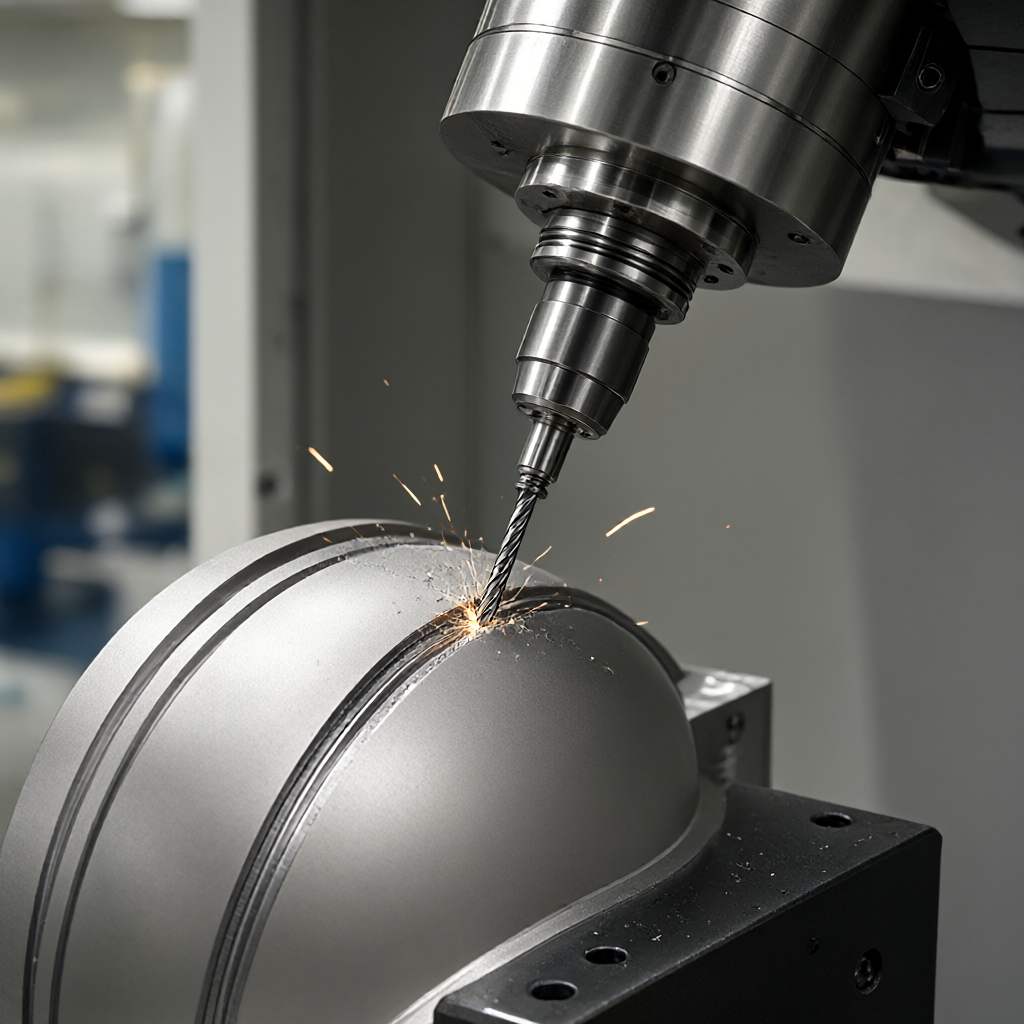
Comparação de Parâmetros Críticos de Processo
| Esquema de usinagem | Rudeza da superfície típica (Ra) | Tolerância à largura do slot (±) | Materiais aplicáveis | Limitações |
|---|---|---|---|---|
| Alimentação vertical de três eixos | 1.6-3,2 milhões | 0.05 em mm | Alumínio comum/aço | A parede lateral da cavidade profunda requer múltiplas trocas de ferramentas e as marcas de corte afetam a vedação |
| Moagem lateral de quatro eixos | 0.8 1,6 milhões | 0.02 em mm | Liga de titânio/aço inoxidável | Slots extremamente longos precisam de várias emendas devido ao raio de giro |
| Inclinação dinâmica de cinco eixos | ≤ 0,8 µm | 0.01 em mm | Inconel/Superligas | Precisa de ATC de alta precisão e biblioteca de ferramentas, grande quantidade de computação de programação |
Os dados mostram que, ao usinar a ranhura de vedação Inconel 718 com ligação de 5 eixos, a rugosidade da superfície pode ser reduzida de Ra 3,2 para Ra 0,8, mantendo o ângulo entre o eixo da ferramenta e a normal da superfície da peça de trabalho constante, reduzindo significativamente a perturbação da microprotrusão na superfície de vedação.
Influência direta da seleção de ferramentas na qualidade da parede do slot
A geometria da ferramenta é um ponto de verificação avançado para controlar a precisão do perfil da ranhura. Para ranhuras de vedação estreitas (largura)<2mm),建议使用整体硬质合金立铣刀,刃数3-5刃,螺旋角45°左右。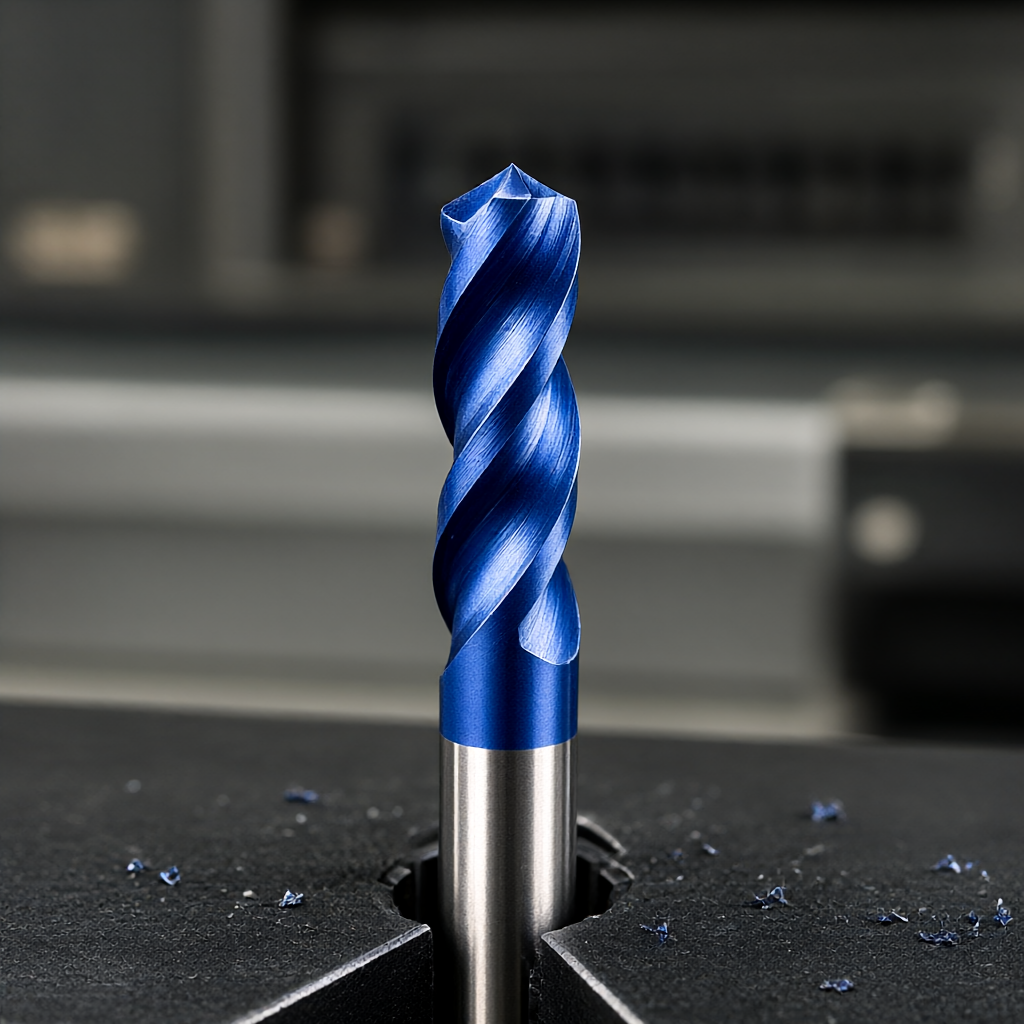
Estratégia de velocidade de alimentação e corte
- Alumínio de alta velocidadeCom o 7075-T6, a velocidade do fuso pode chegar a 8000-12000 rpm, a velocidade de alimentação é de 3-5 m/min e uma grande profundidade de corte é usada para remover o estresse.
- Liga de titânio Ti-6Al-4VPara evitar o endurecimento do trabalho, use uma pequena profundidade de corte (0,2 - 0,5 mm/rev), baixa velocidade (5000-7000 rpm) e alta alimentação para evitar a sobrecarga da ponta da faca.
- Gestão de RefrigeranteO espaço estreito na ranhura de vedação geralmente leva ao resfriamento insuficiente. Recomenda-se o uso de lubrificação mínima (MQL) ou ferramentas de resfriamento interno de alta pressão para controlar a temperatura da área de corte abaixo de 50℃.
Tolerâncias empilhadas e considerações de design de superfície de acoplamento
Quanto maior a precisão da usinagem CNC, melhor. A análise de empilhamento de tolerância precisa ser realizada com base nas características da vedação. Tomando os O-rings como exemplo, a norma ISO 3601-1 tem recomendações claras para a largura e profundidade gerais da ranhura.Princípio da distribuição de tolerância
Com uma tolerância geral de ± 0,01 mm, as tolerâncias devem ser atribuídas principalmente às dimensões mais sensíveis à função de vedação. Por exemplo, a tolerância de profundidade da ranhura controla o encolhimento da pré-carga e a tolerância de largura da ranhura controla o espaço de movimento radial. Se a tolerância de profundidade da ranhura for definida como ± 0,02 mm, a tolerância de largura da ranhura pode ser estendida para ± 0,03 mm para reduzir a dificuldade de usinagem. Deve-se notar que o raio angular da base da ranhura R deve ser ≥ 0,5 mm, caso contrário, o fator de concentração de tensão Kt aumentará significativamente e reduzirá a vida útil da fadiga.
Integridade da superfície e processo de rebarbação
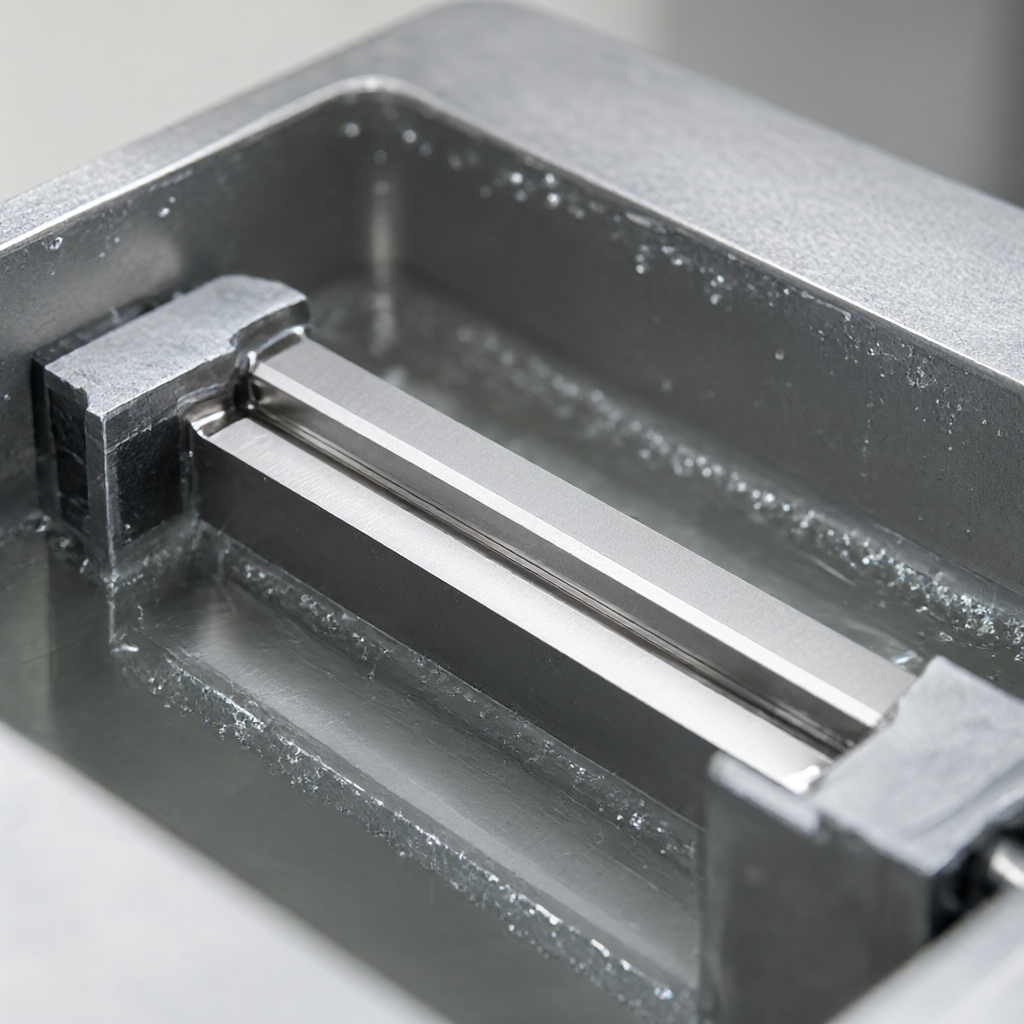
Após a fresagem de ranhura de precisão, rebarbas ou fibras residuais de 0,05 - 0,1 mm ainda podem estar presentes na superfície. Esta é uma causa comum de "vedação falsa, vazamento verdadeiro".Comparação de protocolos de rebarbação
- Mecânico DebringUse um arquivo de forma especial ou pedra oleosa que corresponda à forma da ranhura. A vantagem é que não há danos, a desvantagem é que a eficiência é baixa e o tamanho da largura da ranhura é fácil de alterar.
- Debroca Eletroquímica (ECC)É muito eficaz para rebarbas de ranhura de vedação que são difíceis de alcançar dentro de peças metálicas usando o princípio da dissolução eletroquímica. Pode manter o tamanho original e não tem camada de endurecimento de trabalho a frio na superfície. Recomendado para liga de titânio e aço inoxidável.
- Vibração GrindingAdequado para peças de pequeno lote de tamanho não crítico, o tempo de moagem deve ser estritamente controlado para evitar o desgaste excessivo das paredes da ranhura.
Para componentes aeroestruturais, o ECC é preferido, pois não apenas remove rebarbas, mas também elimina tensões de tração residuais causadas pelo corte, melhorando assim a resistência à corrosão e à fadiga da superfície de vedação.
Métodos de ensaio e critérios de aceitação
A precisão do perfil da ranhura de vedação não pode ser detectada com pinças convencionais. A combinação dos seguintes meios de detecção é necessária:Principais indicadores de detecção
- Máquina de medição por coordenadas (CMM)Use uma sonda para escanear o lado da ranhura para avaliar a largura, profundidade e retidão da ranhura. O diâmetro da sonda deve ser menor que 1/5 da largura da ranhura. Normalmente, uma ponta de 0,8 mm ou menor é selecionada.
- Aparelho óptico de rugosidade de superfícieFaça medições sem contato no fundo da ranhura e na superfície de acoplamento principal, registre a distribuição do valor Ra e garanta que não haja pontos altos anormais locais.
- Detecção de vazamento (teste de pressão)Antes da montagem, realize o teste de retenção de pressão de nitrogênio ou ar nas peças com vedações instaladas, aumente a pressão para 1,5 vezes a pressão de trabalho e mantenha a pressão por 30 minutos; a queda de pressão não deve exceder 1% para ser qualificada.
Perguntas Frequentes
Qual é a largura mínima para o processamento de ranhuras de vedação de aviação?
Limitada pela resistência e vibração da ferramenta, a largura mínima da ranhura de vedação no fresamento CNC convencional é de cerca de 0,5 mm. Para espaços mais estreitos, o corte a laser ou a usinagem por descarga elétrica (EDM) são recomendados como alternativas.
Como garantir que o Ra da ranhura de vedação de liga de alumínio 7075 seja de 0,4 μm?
Use ferramentas de carboneto revestido (por exemplo, revestimento TiAlN), fresagem de acabamento em pequenos passos (0,1 - 0,2 mm) e polimento no processo final. Certifique-se de que o fluxo de refrigerante seja suficiente para evitar a deriva dimensional devido à deformação térmica.
A rebarbação ECC afeta as tolerâncias das ranhuras?
O ECC é principalmente um processo de dissolução eletroquímica com um leve desbaste uniforme de superfícies desprotegidas (geralmente<0.02mm)。因此,在加工前需预留此余量,或在去毛刺后进行尺寸复核。
O tratamento térmico é necessário após o processamento da ranhura de vedação de titânio?
Geralmente não é necessário. A liga de titânio é sensível ao calor e pode ser tratada por recozimento de alívio de tensão se a deformação for grande após a usinagem CNC. No entanto, o tamanho da ranhura de vedação deve ser estabilizado após o recozimento. Recomenda-se que toda a usinagem seja concluída primeiro, seguida de tratamento térmico e, finalmente, acabamento da superfície de vedação.
Como manter a consistência das ranhuras de vedação na produção em massa?
A chave é o gerenciamento da vida útil da ferramenta. O desgaste da ferramenta é modelado e a ferramenta é substituída ou re-moída a cada 50-100 usinas.A largura e a profundidade da ranhura são monitoradas usando o SPC (Controle Estatístico de Processo) com um Cpk alvo ≥ 1,33 para garantir a consistência do lote.



