





Na fabricação de peças de aviação,Avaliação de risco de micro-rachaduras após polimento de superfície espelhada em usinagem CNC de peças aeronáuticas;É o elo central do controle de qualidade. Para a estrutura de paredes finas de liga de titânio e liga de alumínio, se o processo de polimento não for controlado adequadamente, é fácil deixar tensão de tração na superfície e induzir fragilização por hidrogênio ou craqueamento por corrosão sob tensão (SCC). Com base na ciência dos materiais e na tecnologia de usinagem de precisão, este artigo analisará profundamente a causa, o método de detecção e a estratégia de prevenção de riscos de micro-rachaduras em toda a cadeia, desde a usinagem de acabamento bruto CNC até o polimento espelhado, para ajudar engenheiros e compradores a estabelecer critérios rigorosos de aceitação.
A causa e o mecanismo de micro-rachaduras no polimento de espelhos de grau aeronáutico
O polimento do espelho não é apenas um corte físico, mas envolve um processo composto de "moagem mecânica + passivação química". Para a liga de alumínio 7075-T6 ou a liga de titânio Ti-6Al-4V comumente usada na aviação, o risco de microfissuras decorre principalmente dos três mecanismos físicos a seguir:
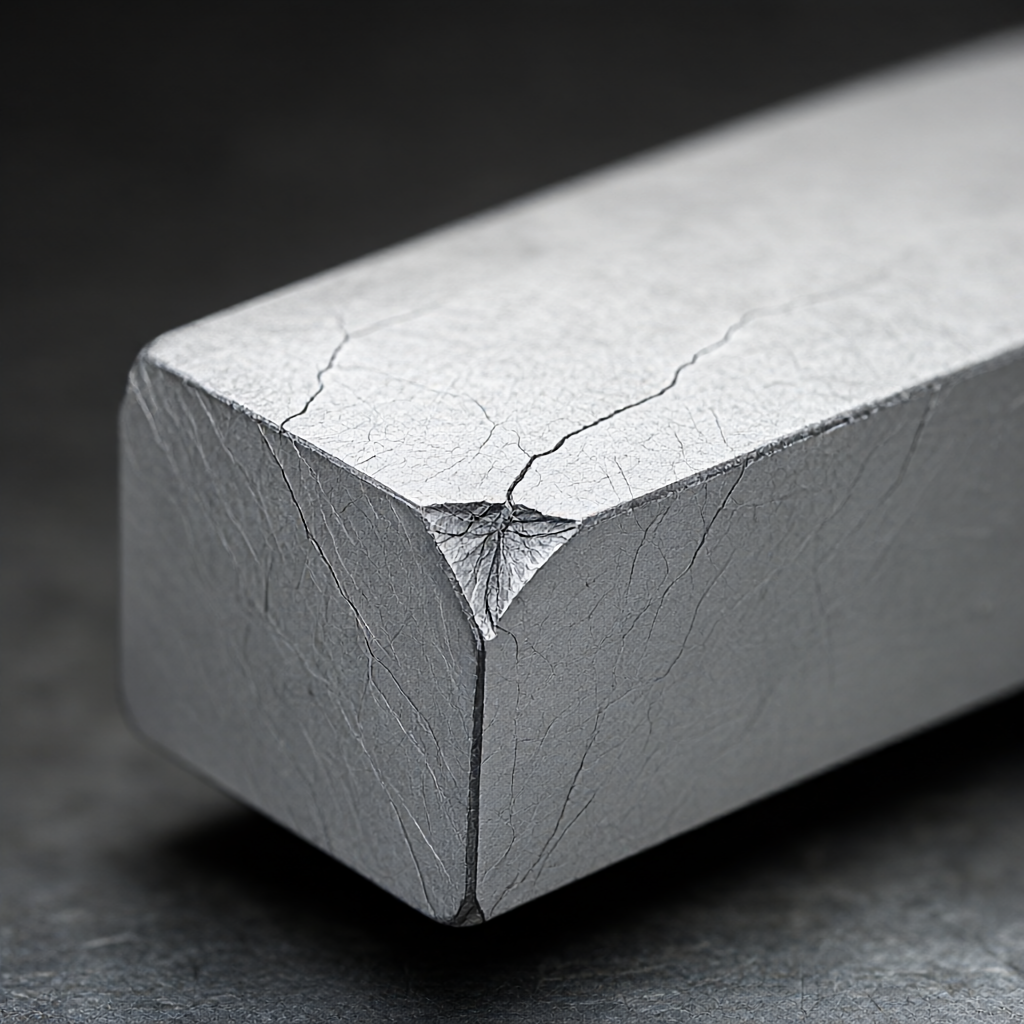
- Acumulação de tensão residualApós o acabamento CNC, a tensão de tração geralmente existe na superfície. Se a força de polimento for muito grande, a camada de deformação plástica formada pela incorporação de grãos abrasivos na superfície aumentará ainda mais a tensão de tração. Quando a tensão local exceder a resistência ao escoamento do material (por exemplo, cerca de 505MPa para 7075-T6), o micro-rasgo será formado.
- Efeito de distorção térmicaO calor é gerado por fricção na cabeça da máquina de polimento de alta velocidade. Se o líquido de resfriamento for insuficiente, o aumento instantâneo da temperatura local fará com que o material se expanda e contraia de forma desigual, resultando em rachaduras por estresse térmico.
- Permeação de hidrogênio do material (para liga de titânio)No polimento eletrolítico ácido ou no polimento químico inadequado, os átomos de hidrogênio penetram no limite da rede, o que reduz a tenacidade do material e forma rachaduras latentes de fragilização por hidrogênio.
Comparação da sensibilidade de diferentes materiais ao polimento de microfissuras
A resistência a danos na superfície varia muito entre os diferentes tipos de metais aeronáuticos. A tabela a seguir compara as características de risco e a sensibilidade dos parâmetros do processo durante o polimento espelhado entre dois materiais aeronáuticos convencionais:
| Designação de materiais | Principais modos de falha | Parâmetros sensíveis do processo | Mídia de polimento recomendada | Nível de risco |
|---|---|---|---|---|
| Alumínio 7075-T6 | Corrosão devido a rasgo de superfície e quebra de filme passivo. | Pressão de polimento> 0,5 MPa; velocidade>6000 rpm | Eletrólito forte neutro + pasta de alumina | Médio |
| Discussão: Ti-6Al-4V | Fragmentação de hidrogênio, corrosão por pite, corrosão sob tensão cracking | pH da solução de polimento ácido<2;抛光时间>30 segundos | Polimento químico neutro ou moagem assistida por ultrassom; | Alto |
Nota: A liga de titânio é muito sensível ao hidrogênio, a preparação da solução de polimento químico e o tempo de imersão devem ser verificados por testes rigorosos de suspensão.
Otimização do caminho do processo: do acabamento áspero ao acabamento espelhado
A fim de minimizar o risco de microfissuras, o projeto do caminho do processo deve seguir o princípio de "alívio de estresse em primeiro lugar". ShowyMetal na produção em massa de peças aeroespaciais, geralmente usa a seguinte combinação de processos:
- Reserva de fresagem de precisãoUma margem de polimento de 0,05 - 0,1 mm deve ser reservada na dimensão final, mas a rugosidade da superfície deve ser controlada para não exceder Ra1,6 μm, de modo a evitar o corte excessivo no polimento subsequente.
- Vibração Stress ReliefO tratamento de envelhecimento por vibração deve ser realizado nas peças antes do polimento para eliminar o estresse interno residual da usinagem CNC, de modo que as peças não sejam fáceis de deformar e rachar sob a força de polimento.
- Polimento em faseUse 600 #, 1000 #, 2000 #e 5000 #pasta de moagem por sua vez. Limpe entre cada nível para evitar arranhões causados por partículas abrasivas grosseiras misturadas no próximo nível. O fundo do arranhão é muitas vezes a fonte de rachaduras.
Principais meios de detecção: como identificar com precisão as microfissuras
Para peças de espelho, o olho humano e a inspeção visual de rotina (VT) são difíceis de detectar rachaduras de nível submicrométrico.
- Teste de penetração fluorescente (PT)Para rachaduras abertas na superfície. Use a ação capilar para penetrar o agente fluorescente nas micro-rachaduras e observe sob a lâmpada UV. Para ligas de titânio, deve-se tomar cuidado especial para que o agente penetrante não cause a penetração de hidrogênio.
- Teste de partículas magnéticas (MT)Aplica-se apenas a peças de aço aeronáutico ferromagnético (por exemplo, A286 e Inconel 718 não são aplicáveis em um estado de recozimento específico, e a propriedade magnética deve ser confirmada).
- Observação metalográfica sob microscópio ópticoA amostra metalográfica deve ser cortada na superfície polida da peça de teste de amostragem e a espessura da camada de deformação e a rachadura devem ser observadas sob ampliação de 200x-500x. A espessura da camada de deformação deve ser controlada dentro de 50μm.
- Ultrassom (UT)É adequado para inspeção de rachaduras próximas à superfície e internas, mas é difícil encontrar micro-rachaduras muito rasas na superfície do espelho. Geralmente usado em combinação com PT.
Critérios de Aceitação e Sugestões Práticas de Prevenção de Riscos
Ao assinar o acordo técnico, o comprador deve definir claramente os indicadores quantitativos e evitar descrições vagas de "sem rachaduras".
- Duplo controle da rugosidadeNão só o brilho da superfície do espelho (Ra≤ 0,2 μm) é necessário, mas também o valor de Rz (diferença de altura de dez pontos) deve ser medido simultaneamente para evitar a existência de poços profundos locais (danos de moagem).
- Correlação de teste de névoa salinaSe o ambiente de trabalho da peça contiver névoa salina, recomenda-se realizar um teste de névoa salina (ASTM B117) na superfície polida por 480-960 horas.
- Teste de corrosão sob tensão (SCC)Para as peças de liga de titânio em estado de alta tensão, o teste de SCC potenciostático deve ser realizado de acordo com ASTM G36 para garantir que a superfície polida não tenha defeitos que induzam aberturas.
O fornecedor deve fornecer registros completos de controle de processo "pré-polimento-pós-polimento", incluindo o número de grãos de moagem, o lote de composição da solução de polimento, a pressão de contato e o perfil de tempo para rastrear o tamanho do lote em caso de microfissuras.
Perguntas Frequentes (FAQ)
Por que as peças de liga de alumínio são fáceis de corroer após o polimento da superfície do espelho?
O processo de polimento danificará o filme de óxido natural na superfície do alumínio. Se a solução de polimento for fortemente ácida ou não for neutralizada e passivada no tempo após o polimento, a superfície perderá a proteção e será fácil de ser corroída em ambiente úmido.
O processo de polimento eletrolítico pode ser usado para polimento de liga de titânio?
Sim, mas a temperatura do eletrólito (geralmente ≤60℃) e a tensão devem ser estritamente controladas. Superaquecimento ou tensão excessiva podem fazer com que o titânio absorva hidrogênio e cause rachaduras de fragilização por hidrogênio. Células termostáticas são recomendadas e a densidade de corrente é monitorada.
Como distinguir um arranhão de polimento de um microcrack?
Os arranhões são lineares, unidirecionais e geralmente se estendem por toda a superfície, enquanto as microfissuras são bifurcadas, reticuladas ou irregulares e muito rasas em profundidade. A penetração das rachaduras é geralmente mais fina e intermitente do que os arranhões, conforme detectado pela penetração de fluorescência (PT).
Como garantir a estabilidade da qualidade de polimento na produção em massa?
O gráfico SPC (Controle Estatístico de Processo) é estabelecido para monitorar a tendência do valor Ra e Rz da rugosidade após o polimento. A inspeção de amostragem de penetração de fluorescência deve ser realizada na primeira e última peças de cada lote. Uma vez que a flutuação excede o limite de controle, pare imediatamente para ajustar a pressão e o tempo de polimento.
A rugosidade da superfície Ra0,4 μm é suficiente como critério de aceitação do espelho?
Ra0,4 μm é uma classe óptica de alta precisão, mas é fácil ignorar Rz concentrando-se apenas em Ra. Recomenda-se que os critérios de aceitação sejam definidos como Ra≤ 0,4 μm e Rz≤ 0,8 μm, e confirmar a ausência de bandas de microdeformação com um microscópio metalográfico de 500x.
Conclusões e recomendações de ação
A usinagem CNC e o polimento de superfícies espelhadas de peças aeronáuticas são essencialmente o gerenciamento integrado da tenacidade e do estado de tensão do material. O risco de microfissuras não é incontrolável, mas depende dos parâmetros do processo. Como fabricante de precisão, a ShowyMetal conta com 72 equipamentos CNC multi-eixo e rigoroso sistema de inspeção óptica e de três coordenadas para garantir a precisão dimensional de ± 0,01 mm, evitando efetivamente os defeitos latentes na superfície polida através da confirmação do primeiro artigo e inspeção de processo.
Se você está procurando um parceiro de usinagem com tratamento de superfície completo e capacidade de inspeção para estruturas de liga de titânio ou alumínio de grau aeronáutico, envie desenhos e especificações para nossa equipe de engenharia. Com base nas propriedades do material, personalizaremos o processo completo, incluindo desestressar, polimento graduado e inspeção de penetração, e forneceremos um relatório de inspeção de acordo com os padrões aeronáuticos.



