





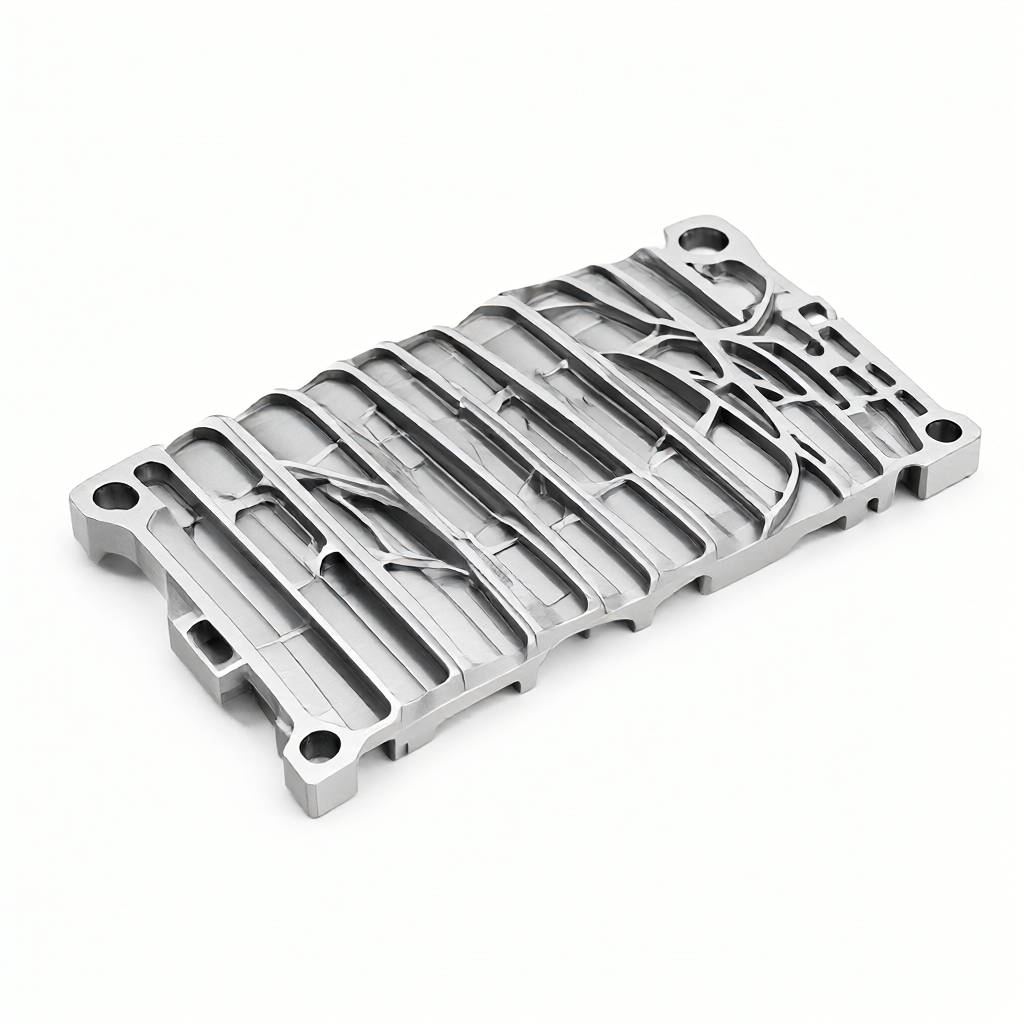
Dificuldades de controle de deformação na usinagem de peças de aeronaves com nervuras finas
No campo aeroespacial, a estrutura de nervuras de parede fina com alta relação de reforço é frequentemente usada para montagem de motores e peças de conexão de trem de pouso, etc. Essas peças são geralmente cortadas de alumínio ou liga de titânio, a espessura da nervura é geralmente entre 1,5 mm e 3mm, e a altura entre as nervuras pode ser superior a 80 mm. Durante a usinagem dessas peças, a força de corte e a liberação de tensão residual geradas pela fresagem CNC podem facilmente causar deformação ou distorção da parede fina, resultando em superdimensionamento final. Devido à negligência do efeito cumulativo da cadeia de processo na deformação, a má consistência aparece na produção em massa em muitas etapas de fabricação.
Para resolver este problema, o núcleo é entender a resposta do material sob a ação de acoplamento "força-calor-tensão". A deformação não pode ser completamente evitada apenas pela seleção da ferramenta, e todo o processo, desde o modo de fixação, a estratégia de corte profundo até os parâmetros do processo de usinagem, deve ser otimizado sistematicamente. O objetivo deste artigo é discutir como controlar a deformação de usinagem da placa de nervura fina por meios de engenharia e fornecer referência de parâmetros para compradores técnicos e engenheiros.
Princípios de Engenharia de Liberação de Tensão Residual e Seleção de Materiais
Designação de materiais e estado de tensão
Os materiais comumente usados para peças de parede fina de aviação incluem 7075-T651, 6061-T6 e Ti-6Al-4V, etc. Entre eles, a liga de alumínio 7075 tem alta dureza, mas maior tensão interna. O estado T651 tem menor nível de tensão residual do que o estado T6, que é mais adequado para usinagem de parede fina. Se o 7075-T6 for usado, recomenda-se organizar o tratamento de envelhecimento antes da usinagem de acabamento para estabilizar o estado de tensão. Para a folha de liga de titânio, devido à sua baixa condutividade térmica (cerca de 6,7 W/m·K), o acúmulo de calor de corte é grave, o que é fácil de causar deformação a quente, por isso é necessário reduzir muito a velocidade de alimentação e fortalecer o resfriamento.
A seleção de materiais deve combinar resistência e usinabilidade. Se a espessura da nervura for inferior a 2mm, recomenda-se que o 6061-T6 seja preferido para melhor usinabilidade. Embora sua resistência seja ligeiramente inferior à do 7075, ele oferece vantagens significativas de estabilidade de usinagem e pode reduzir a taxa de rejeição em estruturas de suporte de carga não principais.
Estratégia de fixação: evitar a deformação do aperto
A fixação da placa de nervura fina é um ponto de verificação avançado para o controle de deformação. A fixação direta da placa fina por alicates de boca plana tradicionais pode levar à depressão local e ao rebote após a descarga, resultando em planicidade excessiva. Na prática de engenharia, recomenda-se o uso de ferramentas de adsorção a vácuo ou fixação pneumática personalizada.;
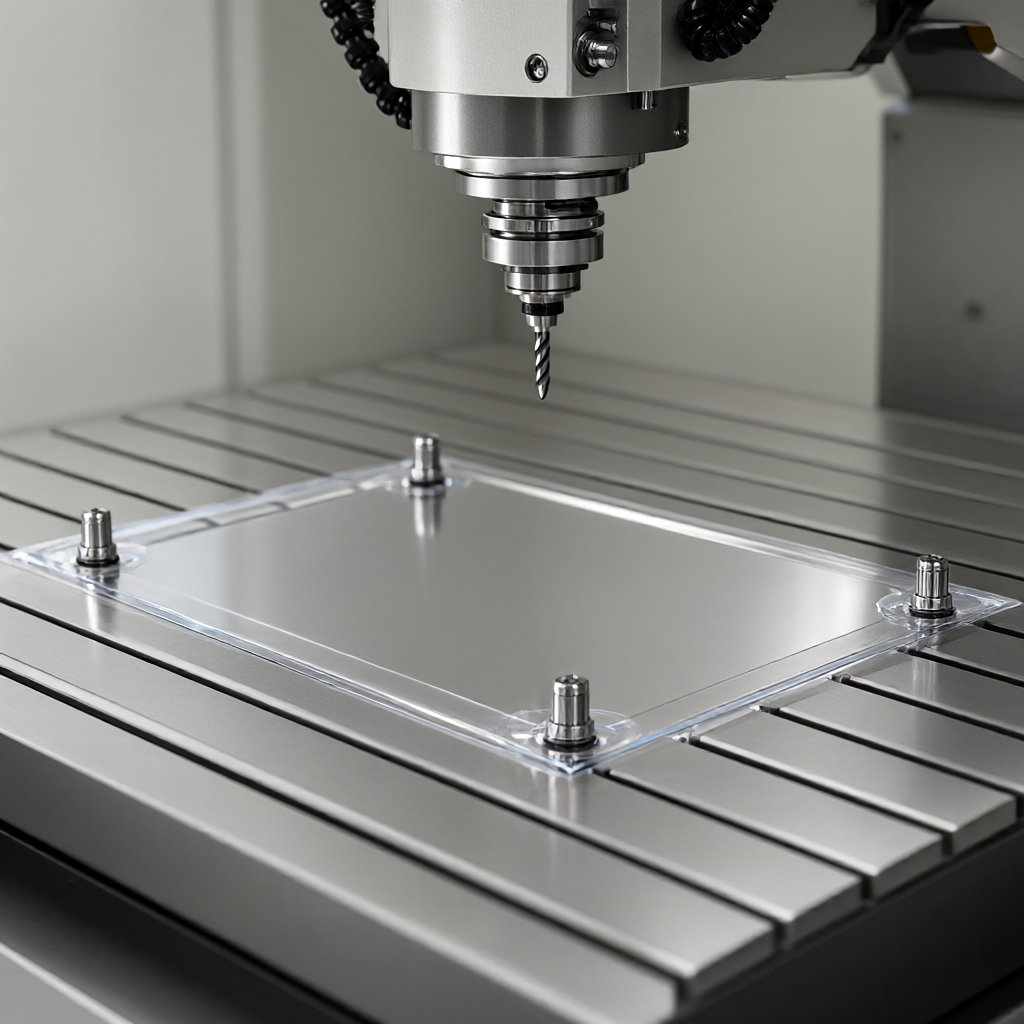
- Adsorção a vácuo:É adequado para a placa com superfície plana e espessura uniforme, e a força de adsorção é distribuída uniformemente, o que pode efetivamente eliminar a deformação do ponto de aperto. Certifique-se de que a superfície inferior da peça de trabalho seja selada para evitar que a força de adsorção insuficiente seja causada por vazamento de ar.
- Fixação pneumática:A pressão é equilibrada por sopro de ar microporoso multiponto para evitar a concentração de tensão em um único ponto. A densidade e o diâmetro dos poros devem ser calculados com precisão para evitar a vibração da parede fina causada pelo impacto do fluxo de ar.
- Apoio auxiliar:Adicione pinos de localização ou suporte de bloco em V na parte de trás da placa de nervura para converter a força de fixação em carga distribuída. A posição do ponto de suporte deve evitar a área de usinagem e garantir a altura de suporte consistente com o erro controlado dentro de ± 0,02 mm.
O teste de tensão deve ser realizado antes da fixação: após o teste de fixação, meça a planicidade da superfície não processada. Se a deformação exceder 0,05 mm/100mm, ajuste a estrutura de suporte ou adicione a junta de amortecimento.
Otimização de parâmetros de corte: reduzindo o calor e as forças de corte
A chave para a usinagem de nervuras finas com alta relação de passo de reforço é a pequena profundidade de corte, alta velocidade de rotação e baixa alimentação. Ao reduzir a espessura de corte única (a profundidade de corte do eixo Z ap é controlada em 0,5 - 1,0 mm), a força de corte radial é reduzida e a deformação lateral da parede fina é reduzida.
Intervalos de parâmetros recomendados (liga de alumínio 7075 como exemplo)
Processamento de nervuras de 2mm de espessura para fresas de extremidade de 3 lâminas Φ8mm:
- Velocidade de rotação do eixo principal: 8000-10000 rpm, para manter a descarga suave dos chips finais.
- Velocidade de alimentação: 150-250 mm/min, certifique-se de que a quantidade de alimentação f/z de cada dente esteja entre 0,03 - 0,06 mm.
- Profundidade de corte axial: fresagem em camadas, cada camada é de 0,5 mm para evitar alívio instantâneo de tensão causado por um corte único.
- Modo de resfriamento: Lubrificação de micro-lubrificação de alta pressão (MQL) ou resfriamento interno de alta pressão, controle a temperatura do fluido de corte abaixo de 40℃ para evitar a deformação térmica.
Para placas finas de liga de titânio, a velocidade de rotação precisa ser reduzida para 3.000-4.000 rpm, a velocidade de avanço é reduzida em 50% e o fluido de corte estável em alta temperatura é usado para manter a vida útil da ferramenta e controlar a entrada de calor.
Projeto de roteamento: sinergia multiaxial e alívio de tensão;
A deformação acumulada não pode ser eliminada em um único processo, portanto, uma cadeia de processo de "usinagem áspera-liberação de tensão-usinagem de acabamento" deve ser projetada. Para nervuras complexas, recomenda-se adotar um centro de usinagem de 5 eixos para otimizar a postura da ferramenta, ajustando o ângulo de inclinação do eixo principal para evitar a interferência da haste da ferramenta e melhorar a remoção de cavacos. Na usinagem multiaxial, um bom ângulo de contato (cerca de 15°-30°) entre a ferramenta e a superfície de corte pode ser mantido para melhorar o acabamento da superfície abaixo de Ra0, 8 μm.
Após o desbaste, o envelhecimento natural (24-48 horas) ou o recozimento de alívio de estresse a baixa temperatura (200-250℃/4 horas) são organizados para aliviar as tensões residuais internas e, em seguida, a usinagem de acabamento é realizada para garantir a estabilidade dimensional.
Comparação de protocolos: usinagem integral de 5 eixos vs. splicing multi-processo
| Contraste Dimensões | 5 eixos de usinagem integral | Splicing multi-processo (3 eixos + flip) |
|---|---|---|
| Quantidade de clipping | 1 vez (posicionamento geral) | 2-3 Tempo (posição invertida) |
| Erro acumulado | Baixa, sem necessidade de reposicionamento | Alta, depende da precisão do pino de localização |
| Eficiência de usinagem | Alto, curto tempo de substituição | Moderado, leva muito tempo para mudar |
| Requisitos de equipamentos | Requer capacidade de ligação de 5 eixos | Uma máquina-ferramenta padrão de 3 eixos é suficiente |
| Risco de deformação | Baixo, um processamento de cada vez | Multi-clamp médio aumenta a perturbação do estresse |
A usinagem integral de 5 eixos tem vantagens significativas no controle de deformação para peças complexas com alta relação de reforço e distância, especialmente para cenários com alta consistência de lote.
Testes de qualidade e análise de falhas
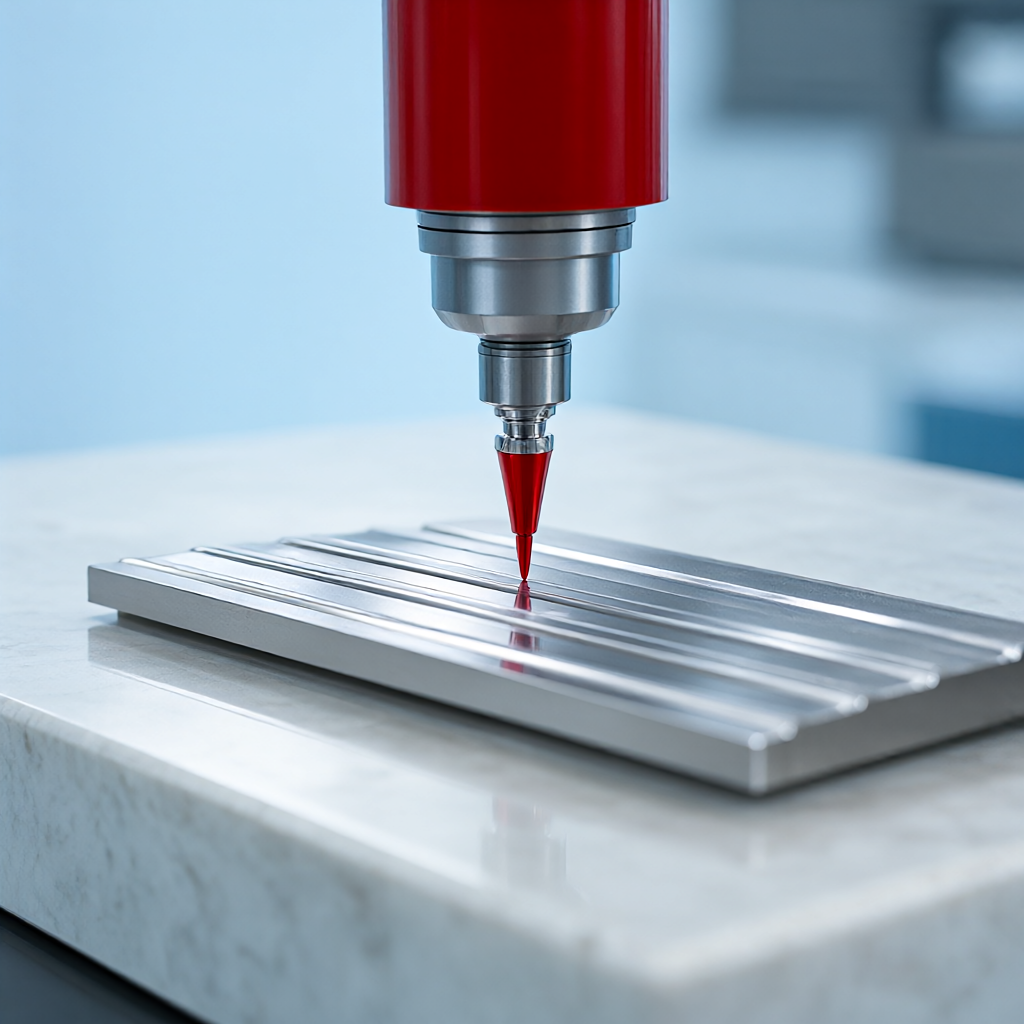
A verificação final da prevenção de deformação está na inspeção. Recomenda-se que uma máquina de medição por coordenadas (CMM) seja usada para coletar dados em grande escala em pontos críticos, com foco na altura da nervura, planaridade e perfil do furo. Para superfícies altamente reflexivas, a varredura a laser ou a medição de luz estruturada podem ser usadas para evitar a perfuração de paredes finas com sondas de contato.
Em caso de falha de deformação, o software de análise térmica deve ser usado para rastrear o processo de corte para identificar áreas de acúmulo de calor. Os modos de falha comuns incluem deformação arqueada no meio da nervura (aquecimento desigual) e elevação final (alívio desigual da tensão de fixação). As trajetórias de desgaste da ferramenta para cada lote são registradas para fornecer base para o ajuste de parâmetros para o próximo lote.
Perguntas Frequentes
Como equilibrar a eficiência e o controle de deformação na fabricação de chapas de aço finas aeroespaciais?
Recomenda-se adotar a estratégia de "0,1 mm de reserva de semi-acabamento + desestressar + acabamento", sacrificando uma pequena quantidade de tempo em troca da estabilidade dimensional e evitando o reaming repetido.
É necessário um resfriamento especial para o processamento de chapas de liga de alumínio 7075?
Recomenda-se o uso de resfriamento interno de alta pressão para manter o fluxo de fluido de corte acima de 20L/min e evitar a deformação térmica causada pela temperatura da área de corte superior a 150℃.
Como a usinagem de 5 eixos afeta a rugosidade superficial de peças de parede fina?
O ângulo de atitude razoável pode estabilizar a rugosidade dentro de Ra0, 8 μm, o que é melhor do que o Ra1, 6 μm da usinagem tradicional de 3 eixos, e reduzir o processo de moagem subsequente.
Como determinar se a peça sofreu deformação de relaxamento de tensão?
Após a usinagem de acabamento, a dimensão deve ser retestada após ficar parada por 48 horas. Se a mudança de dimensão exceder ± 0,02 mm, é necessário adicionar um link de alívio de tensão ou ajustar a reserva do processo.
Como garantir a consistência de 72 equipamentos na produção em massa?
Estabelecer um pacote de parâmetros de processo padrão, calibrar regularmente o salto de diâmetro da ferramenta (≤5μm) e o salto do fuso e usar o mesmo lote de ferramentas para garantir o estado de corte consistente.
Conclusões e sugestões de cooperação
Para controlar a deformação de usinagem da placa de nervura fina com alta relação de reforço para distância, é necessário aplicar de forma abrangente o pré-tratamento do material, a fixação flexível, a usinagem multiaxial de pequena profundidade de corte e a tecnologia de alívio de estresse de subseção. Através das medidas de engenharia acima, a precisão dimensional da peça de parede fina pode ser estabilizada em ± 0,01 mm e a rugosidade da superfície pode atingir Ra0, 4 μm, atendendo aos requisitos rigorosos da peça de estrutura da aviação. Nosso cluster de 72 unidades de 3/4/5 eixos na personalização de peças CNC de precisão oferece um serviço único, desde recomendações de DFM, simulação de processo até controle de consistência de lote. Se você está enfrentando problemas de deformação de usinagem de peças de parede fina, por favor, forneça desenhos ou amostras, vamos desenvolver um plano de processo exclusivo para você com base nas condições reais e apoiar a entrega rápida de lotes de 15 a 25 dias.



