





Análise das propriedades do material e dificuldades de corte do Inconel 718
O Inconel 718 é uma superliga à base de níquel que é amplamente utilizada em discos de turbinas de motores aeronáuticos, pás de compressores e conexões estruturais devido à sua excelente resistência à fluência e resistência à corrosão.o material tem uma resistência ao escoamento de cerca de 770 MPa à temperatura ambiente e uma forte resistência ao escoamentoTrabalho duro (Work Hardening)Efeito. Quando a temperatura da zona de deformação de corte aumenta, o limite de grão desliza e a dureza pode ser aumentada para mais de 600 HV. Se a camada endurecida permanecer muito, a força de corte subsequente aumentará e a borda da ferramenta entrará em colapso. Além disso, a condutividade térmica do Inconel 718 é apenas cerca de um décimo da do alumínio puro, o calor de corte é difícil de ser transportado através da peça de trabalho ou do chip, e mais de 80% do calor de corte está concentrado perto da borda de corte da ferramenta, o que acelera o desgaste por difusão.
- Forte tendência a aderir:A alta temperatura, ferro, níquel e outros elementos são fáceis de difundir e aderir ao carboneto de tungstênio em carboneto cimentado, formando desgaste crescente.
- Concentrações de estresse térmico:A alta temperatura local tende a produzir tensão de tração residual na superfície da peça de trabalho, o que reduz a vida de fadiga, e as peças de grau de aviação são extremamente sensíveis a isso.
- Controle de tensão residual:A distribuição não uniforme da camada de endurecimento do trabalho pode resultar em deformação excessiva de peças de paredes finas durante o tratamento térmico subsequente.
Influência de diferentes estados de materiais no processo de fresagem
O estado metalúrgico inicial do Inconel 718 determina diretamente os limites superiores dos parâmetros de corte.Solution Annealed (Solução Annealada)、Solução sólida + envelhecimento (Age Hardened)E tambémForjado/Bar Suave。Diferença de parâmetros entre o estado de solução sólida e o estado de envelhecimento
O material envelhecido tem alta dureza (HRC 35-42) e alta resistência ao corte, portanto, a estratégia de "baixa velocidade, grande profundidade de corte e resfriamento forte" deve ser adotada; enquanto o material de solução sólida tem alta tenacidade e aderência grave, portanto, a taxa de alimentação deve ser aumentada adequadamente para facilitar a quebra de cavacos. Na produção real, se o estado dos desenhos não for claro, o número do forno e o registro de tratamento térmico do material devem ser confirmados antes da prova para evitar o retrabalho em lote.
| Condição material | Faixa de Dureza (HRC) | Taxa de corte recomendada (m/min) | Principais modos de falha |
|---|---|---|---|
| Solução Sólida (SA) | 25-30 | 80 - 120 milhões | Aderência da ponta da faca e desgaste crescente |
| Estado de envelhecimento (SA+Age) | 38-44 | 40 - 80 milhões | Desgaste por difusão, quebra mecânica |
Comparação da seleção de ferramentas e tecnologia de revestimento;
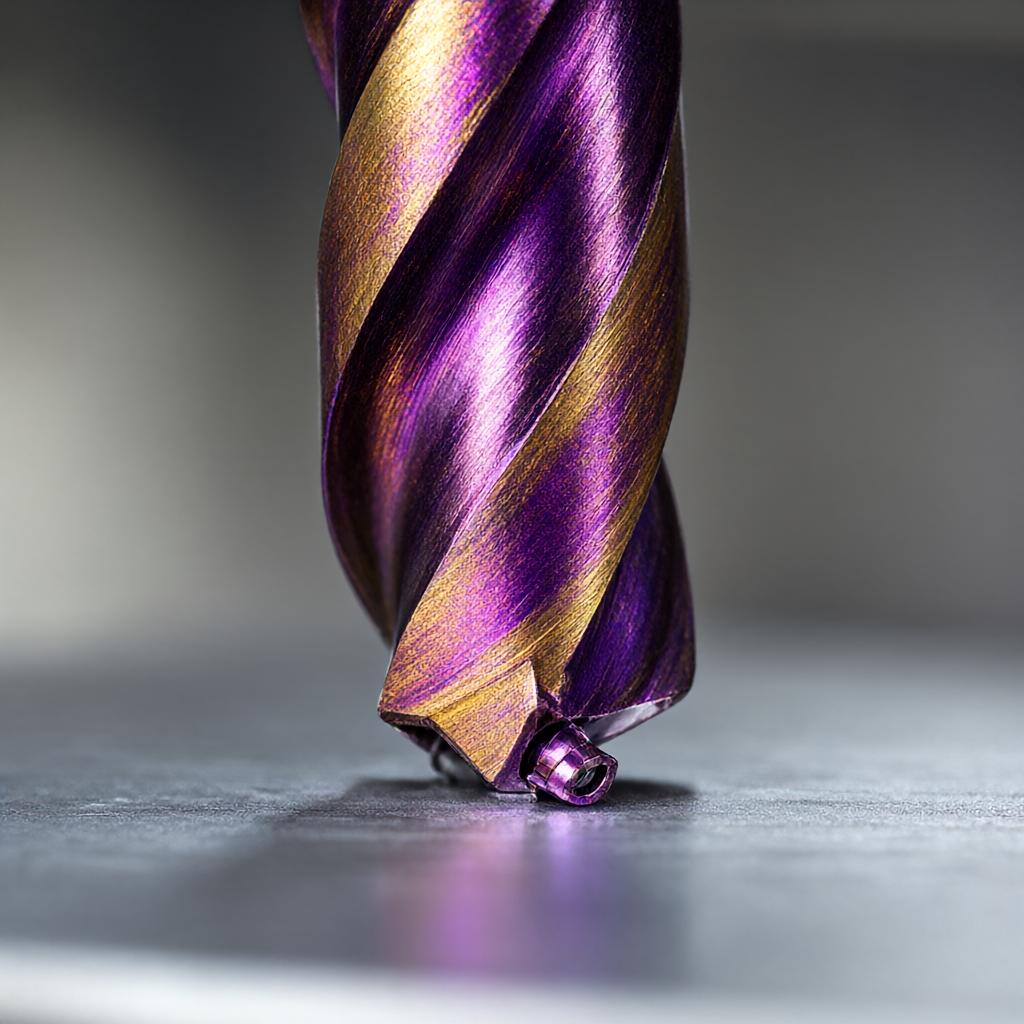
A ferramenta é a chave para controlar os custos de usinagem do Inconel 718.Ferramenta de corte de micropartículas de carboneto cimentado monolíticoCoordenaçãoCotação TiAlNO revestimento TiAlN pode formar uma camada protetora de óxido de alumínio passivado a alta temperatura, e a temperatura anti-oxidação pode chegar a mais de 800℃, prolongando significativamente a vida útil da ferramenta. Para cavidade profunda ou peças de ligação multi-eixo, recomenda-se escolher um grande ângulo de hélice (30°-40°) moinho final para melhorar a capacidade de remoção de cavacos e reduzir a força de corte axial.
- Carboneto comum:Adequado para usinagem áspera ou condições de trabalho de temperatura média, alto custo e desgaste rápido.
- TiAlN revestido carboneto:Adequado para usinagem de acabamento médio, equilibrando resistência ao desgaste e eficiência de corte, é a primeira escolha para produção em massa.
- PCD/CBN Ferramenta Superdura:O Inconel 718 é um metal, o PCD (diamante) sofre uma reação de grafitização e é estritamente proibido de usar; o CBN (nitreto de boro cúbico) está disponível, mas é caro e é adequado apenas para cenários de acabamento extremo.
Estratégia de otimização de parâmetros de corte: baixa velocidade e grande profundidade de corte
A estratégia tradicional de "alta velocidade e pequena profundidade de corte" geralmente falha no Inconel 718. Devido à dificuldade de dissipação de calor, o aumento da velocidade de rotação aumentará o aquecimento da ferramenta e acelerará o desgaste.Baixa RPM com alta carga de ChipA estratégia pode manter a temperatura da zona de corte relativamente estável e, ao mesmo tempo, obter um melhor efeito de quebra de cavacos usando uma grande espessura de cavaco.
Para o moinho final de 10mm de diâmetro, recomenda-se que a velocidade de rotação do fuso seja controlada entre 4000-6000 rpm e a taxa de alimentação por dente (fz) seja definida entre 0,15 - 0,25 mm/z ao usinar o Inconel 718 envelhecido. Neste momento, a temperatura de corte pode ser controlada e a vida útil da ferramenta pode ser aumentada em mais de 30%.
Lubrificação de resfriamento e garantia de integridade de superfície
O resfriamento não é apenas para resfriamento, mas também para reduzir o coeficiente de atrito. Recomendado para peças aeronáuticas sensíveis à tensão de tração residual superficialFluido de corte solúvel em água totalmente sintéticoouFluido de corte semi-sintético de micro-óleoO corte a seco (Dry) é adequado apenas para usinagem áspera, e o acabamento deve ser mantido úmido para evitar marcas de faca e arranhões.
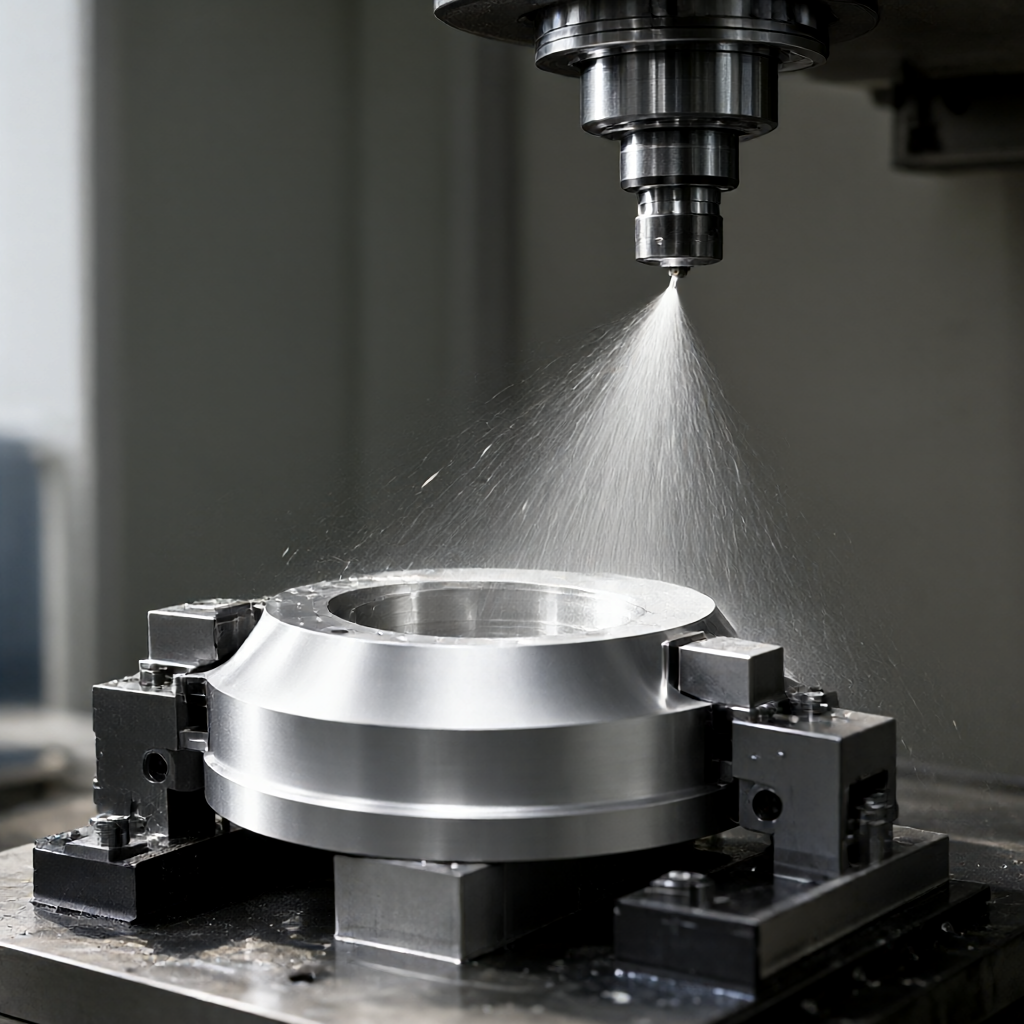
- Direção de fluxo de lubrificação:Certifique-se de que o fluido de corte impacte diretamente na aresta de corte para evitar o desgaste secundário causado pela lavagem na superfície usinada.
- Controle de tensão residual:A redução da força de corte no estágio de acabamento ajuda a controlar a tensão residual da superfície na faixa de tensão de compressão, atendendo aos requisitos do NADCAP para peças aeronáuticas.
- Superfície rugosidade:Através da combinação de processos acima, o acabamento de Ra 0,4 - 0,8 μm pode ser alcançado, o que atende à maioria dos padrões de máscara de aviação e peças estruturais.
Padrão de teste e controle de consistência de tamanho de lote
Na produção em massa, realizamos um sistema de controle de qualidade de três níveis de "confirmação do primeiro artigo-inspeção do processo-inspeção completa da remessa".
Dimensões críticas de detecção
- Precisão Dimencional:As principais características são amostradas usando uma máquina de medição por coordenadas (CMM) com tolerância controlada dentro de ± 0,01 mm.
- Superfície rugosidade:O medidor de rugosidade do tipo stylus é usado para detectar principalmente o canto da cavidade interna e a área de parede fina, de modo a evitar o resíduo da marca da faca.
- Microestrutura:Se necessário, faça uma observação metalográfica microscópica para garantir que a espessura da camada endurecida pelo trabalho seja uniforme e não haja descoloração por superaquecimento.
- Ensaios não destrutivos:Forneça um relatório de teste de partículas magnéticas (MT) ou teste de penetração (PT) para excluir microfissuras de superfície, conforme exigido pelo desenho.
Perguntas Frequentes (FAQ)
Como melhorar a vida útil da ferramenta na fresagem Inconel 718?
Sugere-se verificar se os parâmetros de corte são muito altos, reduzir adequadamente a velocidade de rotação e aumentar a taxa de alimentação por dente; e confirmar se o tipo de revestimento corresponde, o revestimento TiAlN é melhor do que o TiCN na liga à base de níquel.
Como evitar a deformação da superfície após a fresagem do Inconel 718?
A deformação é causada principalmente pelo alívio de tensão residual e deformação térmica. Antes do acabamento, é necessário garantir que o produto semiacabado seja completamente desestressado. Durante o acabamento, os parâmetros de baixa força de corte devem ser adotados e o refrigerante deve ser suficientemente lubrificado para evitar o superaquecimento local.
Qual é a diferença entre os parâmetros de moagem do Inconel 718 em solução sólida e envelhecido?
Alta dureza no estado de envelhecimento, menor velocidade de rotação (4000-6000 rpm) e menor taxa de alimentação; alta tenacidade no estado de solução sólida, fácil de aderir à faca, taxa de alimentação ligeiramente maior para quebra de chips, mas resfriamento aprimorado para evitar a adesão.
Por que o Inconel 718 não pode ser usinado com ferramentas diamantadas?
O Inconel 718 contém elementos metálicos, como ferro e níquel, que reagem quimicamente com diamante (carbono) a alta temperatura, resultando em queda rápida do revestimento da ferramenta. Portanto, é estritamente proibido usar ferramentas PCD, e carboneto cimentado ou CBN devem ser selecionados.
Como a produção em massa garante a consistência do acabamento superficial?
As flutuações de Ra podem ser controladas dentro de ± 0,2 μm por programação padronizada, monitoramento fixo da vida útil da ferramenta (com base no monitoramento da carga do fuso), uso de bibliotecas de fuso de troca automática (TSP) e validação da rugosidade do primeiro artigo por lote.
Conclusões e sugestões de inquérito
A fresagem da superliga Inconel 718 não é um problema de processo único, mas uma engenharia sistemática de materiais, ferramentas, parâmetros e resfriamento. Dominar a estratégia central de "baixa velocidade e grande profundidade de corte", juntamente com ferramentas revestidas com TiAlN e resfriamento eficiente, é a chave para equilibrar o custo da ferramenta com a qualidade da superfície.Se você tiver requisitos de usinagem para peças Inconel 718 de grau aeronáutico, recomendamos que você forneça desenhos e descrição do estado do material. Com base em suas características específicas (por exemplo, paredes finas, cavidades profundas, superfícies curvas complexas), podemos fornecer avaliações gratuitas do processo DFM e previsões de vida útil da ferramenta para ajudá-lo a otimizar o custo da BOM e o prazo de entrega. Envie desenhos para a equipe de engenharia e forneceremos sugestões de parâmetros de corte específicos e cotações de volume.



