





Na usinagem CNC de peças aeronáuticas, o controle da força de fresagem e a supressão da deformação térmica da superfície de referência são os principais problemas tecnológicos que determinam a precisão da montagem. Com base em um cluster de 72 equipamentos CNC, a ShowyMetal controla de forma estável a rugosidade da superfície de tais datums de precisão dentro de Ra0, 4 μm, otimizando a carga de corte e os parâmetros de corte, e garante a consistência do lote através de inspeções rigorosas do processo. Para os compradores no setor aeroespacial, entender o mecanismo de recuperação elástica e microdeformação devido à força de fresagem é um indicador-chave para avaliar a capacidade do processo do fornecedor. Do ponto de vista da demonstração de engenharia, este artigo analisará o comportamento mecânico, o esquema de prevenção de deformação e os critérios de aceitação na fresagem de superfície de referência de alta precisão, de modo a ajudar a equipe técnica a bloquear com precisão os recursos de usinagem que atendem aos requisitos rigorosos de tolerância na fase de consulta.
Fonte de força de corte e mecanismo de efeito térmico na fresagem de superfície de referência
Influência do componente de força de corte na microdeformação
em alumínio de aviação (Por exemplo, 7075-T6) Durante o processo de fresagem, a força de corte principal Fc e a força normal Fn determinam diretamente o estado de tensão da peça de trabalho. Quando a quantidade de alimentação da ferramenta excede 0,5 mm, a proporção de deformação elástica e deformação plástica muda significativamente. Se o caminho de alimentação da ferramenta não for alocado adequadamente, a liberação de tensão residual local levará ao desvio de planicidade superior a 0,015 mm. A usinagem de precisão requer que a força de alimentação lateral seja controlada fora da frequência crítica de vibração, geralmente é necessário prever a área de concentração de tensão através da simulação de elementos finitos e ajustar a proporção de fresagem para frente e para trás para minimizar a flutuação da força de corte.
Efeito de superposição da deformação térmica e do desgaste da ponta da faca
O calor de corte gerado pela fresagem de alta velocidade é acumulado principalmente na superfície da peça de trabalho. Se o resfriamento não for suficiente, a diferença do coeficiente de expansão térmica causará deslocamento de nível micrométrico. Enquanto isso, a força de corte pode ser aumentada em cerca de 15% para cada aumento de 0,1 mm no desgaste da face traseira (valor VB). A ShowyMetal adota o monitoramento on-line de quebra de cavacos e o sistema de gerenciamento de vida útil da ferramenta na produção em massa. Através da compensação de desgaste predefinida, a tolerância de forma e posição da superfície de referência é mantida dentro dos limites superior e inferior da especificação durante o ciclo de vida da ferramenta, de modo a evitar a mudança de referência causada pelo retoque posterior.
Restrição da escolha do material e da estratégia de fixação na precisão
Peças de aviação comumente usadas 6061-T6, 7075-T6 e ligas de titânio (Ti-6Al-4V). A condutividade térmica de diferentes materiais é muito diferente. A baixa condutividade térmica da liga de titânio faz com que a temperatura da zona de corte seja extremamente alta, o que é fácil de produzir endurecimento do trabalho. O modo de fixação afeta diretamente a consistência da superfície de referência de posicionamento: embora a braçadeira pneumática tenha forte força de fixação, ela é fácil de produzir deformação elástica na estrutura de parede fina; o mandril de vácuo é adequado para peças planas, mas sua adaptabilidade a peças complexas com chefe é limitada. Recomenda-se o uso de mandril autocentrante hidráulico ou ferramentas especiais para aliviar o estresse residual através da pré-carga para garantir que a superfície de referência mantenha o estado de "tensão zero" durante o processamento.
Comparação e seleção de esquemas de fresagem para superfície de referência de alta precisão
Existem diferenças significativas no custo, precisão e eficiência entre diferentes rotas de processo para usinagem de superfície de referência do mesmo suporte aeronáutico. A tabela a seguir lista a comparação dos parâmetros de engenharia entre os dois esquemas principais para referência de tomada de decisão pelas equipes de compras e técnicas.
| Processo Routing | Equipamento Tipo | Tolerância Capacidade | Nível de Roughness | Cenários aplicáveis |
|---|---|---|---|---|
| Opção A: fresagem de alta velocidade de 3 eixos | Centro de Maquinação Vertical | 0,01 mm em | 0,8 µm em | Peças padrão com alta planicidade e estrutura simples |
| Opção B: acabamento de ligação de 5 eixos | Centro de usinagem de ligação de cinco eixos | ± 0,005 mm em | 0,4 µm | Componentes aeroestruturais com fachadas laterais e superfícies curvas complexas; |
A opção A é adequada para peças de grande volume e estrutura regular, com alta eficiência; a opção B pode reduzir significativamente os tempos de fixação e reduzir o erro de conversão de referência, especialmente para componentes aeronáuticos de alto valor e baixo volume. A ShowyMetal tem capacidade de usinagem de 5 eixos, otimiza automaticamente o caminho da ferramenta de acordo com a topologia da peça, reduz o risco de corte excessivo e, ao mesmo tempo, completa a usinagem multifacial com uma fixação, eliminando o erro acumulado da fonte.
Influência indireta da morfologia do chip e do controle de quebra de chip na qualidade da superfície
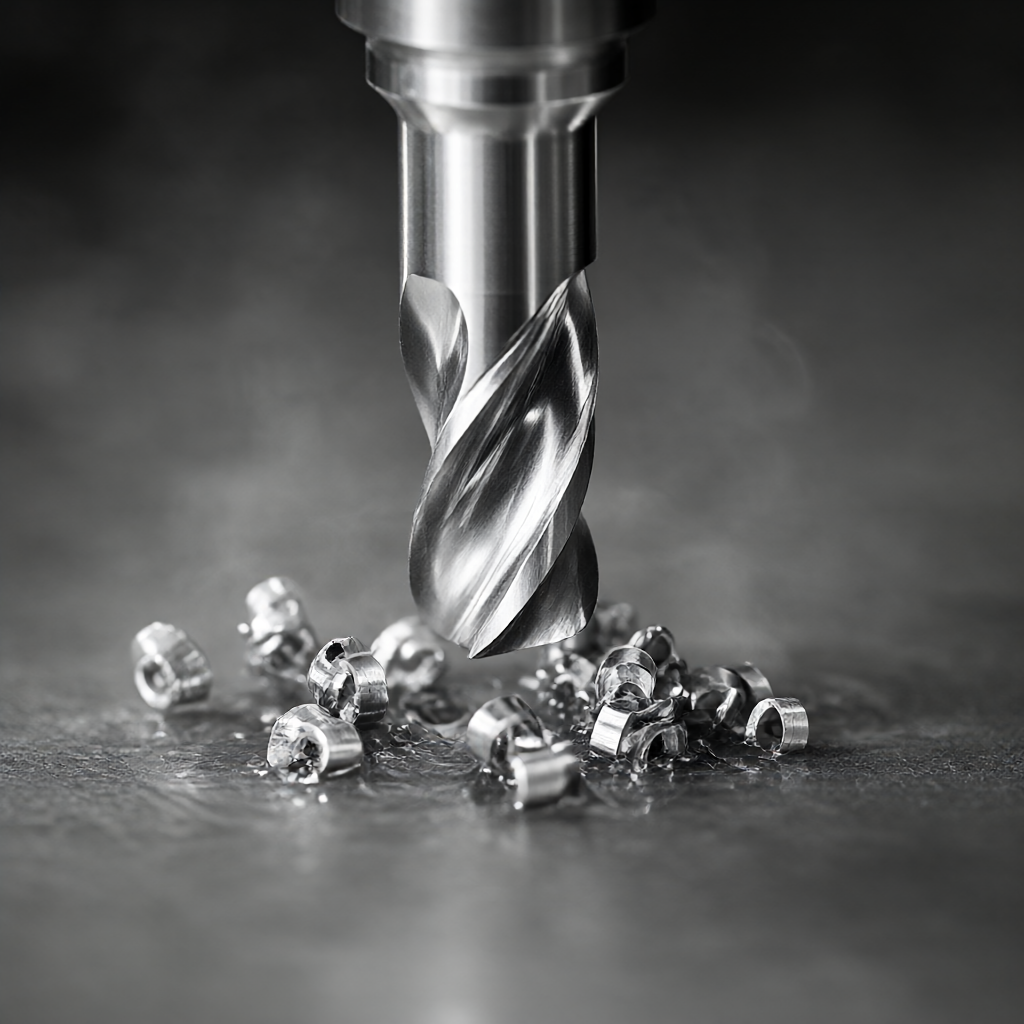
Na fresagem de alta velocidade, o chip pode ser forçado a se curvar e quebrar ajustando a alimentação do cortador para 0,1 - 0,2 mm por dente. Para peças de paredes finas, a ondulação da planicidade pode exceder 2μm devido à microvibração causada pelo raspagem do chip. Sugere-se adotar a estratégia de usinagem de microalimentação e ajustar a velocidade de rotação do fuso para controlar o comprimento do chip entre 5-10mm, de modo a garantir a descarga suave do chip e evitar arranhões na superfície. Além disso, o calor transportado pelo chip também é uma das principais causas de deformação, e a melhoria da capacidade de quebra do chip é útil para manter a estabilidade da temperatura na área de corte.
Supressão de deformação e controle de consistência na produção em massa
As peças de aviação têm requisitos muito altos para a consistência do lote, e a qualificação de uma única peça não significa estabilidade do lote. ShowyMetal implementa o sistema de inspeção de qualidade de três níveis de "Confirmação do Primeiro Artigo-Inspeção de Processo-Inspeção Completa de Envio". Para o ciclo de entrega de 15-25 dias para o lote, introduzimos o SPC (Controle Estatístico de Processo) para monitorar as principais dimensões e definir os limites superior e inferior do gráfico de controle. Quando os dados de monitoramento da força de fresagem se desviarem da média ±3σ, um alarme será acionado automaticamente e o estado da ferramenta será verificado. Este modelo de controle baseado em dados reduz a probabilidade de desvio dimensional devido ao desgaste da ferramenta ou à deriva térmica para uma faixa aceitável, garantindo que a primeira e a milésima peça permaneçam consistentes em micrômetros na altura do datum.
Fatores ambientais e compensação térmica de máquinas-ferramenta
Flutuações de temperatura (>±1℃/h) na oficina de usinagem podem causar alongamento térmico do corpo da máquina-ferramenta, o que afeta diretamente a precisão do posicionamento. Centros de usinagem de ponta estão equipados com modelos de erro térmico que corrigem automaticamente as coordenadas de acordo com a temperatura ambiente. Para clientes aeroespaciais, recomenda-se marcar os requisitos de temperatura (por exemplo, 20±1℃) nos desenhos e esperar que a peça de trabalho seja aquecida à temperatura ambiente antes da medição durante a inspeção, a fim de eliminar os efeitos térmicos residuais. A temperatura e a umidade constantes da oficina ShowyMetal, combinadas com o sistema de controle de circuito fechado, garantem que o impacto dos fatores ambientais na dimensão final seja inferior a ± 0,002 mm.
Análise dos critérios de inspeção e pontos de aceitação
A aceitação da superfície de referência não depende apenas da planicidade, mas também da integridade da superfície. Os métodos de inspeção comuns incluem a medição da planicidade e do perfil por máquina de medição por coordenadas (CMM), a medição da ondulação da superfície por instrumento de plano óptico e a medição do valor Ra por instrumento de rugosidade. Para peças aeronáuticas, a inspeção visual (VT) também é necessária para verificar se há linhas de faca, arranhões ou descoloração da zona afetada pelo calor. Se houver camada endurecida ou tensão residual na superfície, ela pode se tornar a fonte de trincas por fadiga. Tolerância de planicidade, limite superior de rugosidade e padrão visual sem defeitos visíveis. ShowyMetal fornece relatórios de inspeção CMM com rastreabilidade de dados para ajudar os clientes a concluir rapidamente as inspeções de entrada.
Lista de verificação de evasão de modo de falha comum
- A faixa de vibração é causada pelo acoplamento entre a frequência natural da máquina-ferramenta e a velocidade de rotação do fuso, portanto, é necessário evitar a zona de velocidade de rotação de vibração e reduzir a quantidade de corte traseiro.
- Arranhões de superfície: causados por quebra de cavacos ruim ou contaminação do refrigerante, o tipo de ranhura de quebra de cavacos deve ser otimizado e o refrigerante deve ser mantido limpo.
- Crack de tensão residual: causado por moagem excessiva ou tratamento térmico inadequado, a rota de usinagem deve ser padronizada e o procedimento de remoção de tensão deve ser reservado.
Perguntas Frequentes
Como equilibrar a eficiência com a precisão de ± 0,01 mm na fresagem de superfícies de referência de peças aeronáuticas?
Sugere-se adotar a estratégia de "reserva de fresagem áspera + fresagem de precisão de uma ferramenta", a quantidade de alimentação da fresagem de precisão é controlada em 0,05 - 0,1 mm, a taxa de alimentação é reduzida para 30% da convencional, com corte de alta velocidade e resfriamento forçado, pode garantir a precisão, mantendo um ritmo razoável.
O processamento de superfície de referência de liga de titânio é fácil de produzir alta temperatura, que esquema de resfriamento eficaz?
A liga de titânio tem baixa condutividade térmica e é recomendada para lubrificação mínima (MQL) ou refrigerante de alta pressão e baixa temperatura (



