





No processamento de peças de liga de alumínio de aviação, a seleção do estado do material determina diretamente a resistência, a vida útil da fadiga e a eficiência de processamento. T6 e T73 são os dois estados de tratamento térmico mais comumente usados para as ligas de alumínio da série 2024 e 7075. Existem diferenças significativas entre eles na resistência ao escoamento, resistência à corrosão sob tensão e janela de usinagem. Se os engenheiros não especificarem o estado do material no estágio DFM, as peças podem ser deformadas ou falhar precocemente após a montagem. Com base nos parâmetros de corte CNC, controle de tolerância e padrões de teste, este artigo analisa a diferença de desempenho e a base de seleção dos dois estados e ajuda o pessoal técnico de aquisição e P & D a tomar decisões precisas de materiais.
A diferença de desempenho do núcleo entre as ligas de alumínio de aviação T6 e T73
O estado T6 (solução tratada + envelhecimento artificial) destina-se a alcançar um estado de equilíbrio universal de alta resistência, cuja característica central é a resistência à tração de pico. O 7075-T6 comumente usado, por exemplo, tem uma resistência à tração de 570 MPa, uma resistência ao escoamento de 503 MPa e um alongamento de cerca de 11%. No entanto, o estado T6 retém uma grande quantidade de deslocamentos de alta densidade na rede cristalina, tornando-o suscetível ao craqueamento por corrosão sob tensão (SCC), especialmente em atmosferas marinhas ou ambientes úmidos contendo íons cloreto.
O estado T73 (sobreenvelhecimento) oferece excelente resistência à corrosão sob tensão, sacrificando ligeiramente a resistência. O 7075-T73 tem uma resistência à tração de aproximadamente 540 MPa e uma resistência ao escoamento de 490 MPa, mas sua resistência ao SCC é uma ordem de magnitude maior do que a do T6. Em estruturas aeroespaciais, o T73 é frequentemente obrigatório em locais sujeitos a altas tensões residuais para evitar a propagação catastrófica de trincas durante o serviço. Para a série 2024, o estado T73 (2024-T73) também exibe melhor resistência à fadiga de corrosão do que o T6.
Comparação dos principais parâmetros mecânicos
| Parâmetros Indicadores | Discussão: 7075-T6 | Discussão: 7075-T73 | Iluminação da seleção de projetos |
|---|---|---|---|
| Resistência à tração (MPa) | 570 - 590 milhões | 530 - 550 milhões | T73 é um pouco menor em força e precisa recalcular o fator de segurança |
| Resistência ao escoamento (MPa) | 503 ao 517 | 480 - 500 milhões | O ponto de rendimento é ligeiramente reduzido e a plasticidade é melhorada devido ao envelhecimento excessivo. |
| Alongamento (%) | 11 | 13 - 15 milhões | T73 é mais resistente e mais resistente ao impacto |
| Resistência à corrosão sob tensão (SCC); | Sensível | Alta resistência | T73 é preferido para áreas de alta tensão residual |
| Relaxamento do stress | Pobre | Excelência | O T73 é mais adequado para retenção de forma após a montagem de precisão |
Desempenho de usinagem CNC e estratégia de ajuste de parâmetros
A mudança do estado do material afetará diretamente a força de corte, a vida útil da ferramenta e a integridade da superfície. A dureza da liga de alumínio no estado T6 é ligeiramente maior (cerca de 95-105 HB), o que aumenta a probabilidade de produzir lascas contínuas em forma de fita durante o corte. No entanto, devido ao espessamento da fase precipitada do envelhecimento excessivo, as lascas são mais fáceis de produzir durante o corte e a resistência ao corte é relativamente pequena. Na usinagem CNC de precisão, se os parâmetros de T6 forem aplicados diretamente às peças T73, a alimentação muito rápida pode causar Chatter ou rugosidade da superfície excessiva.
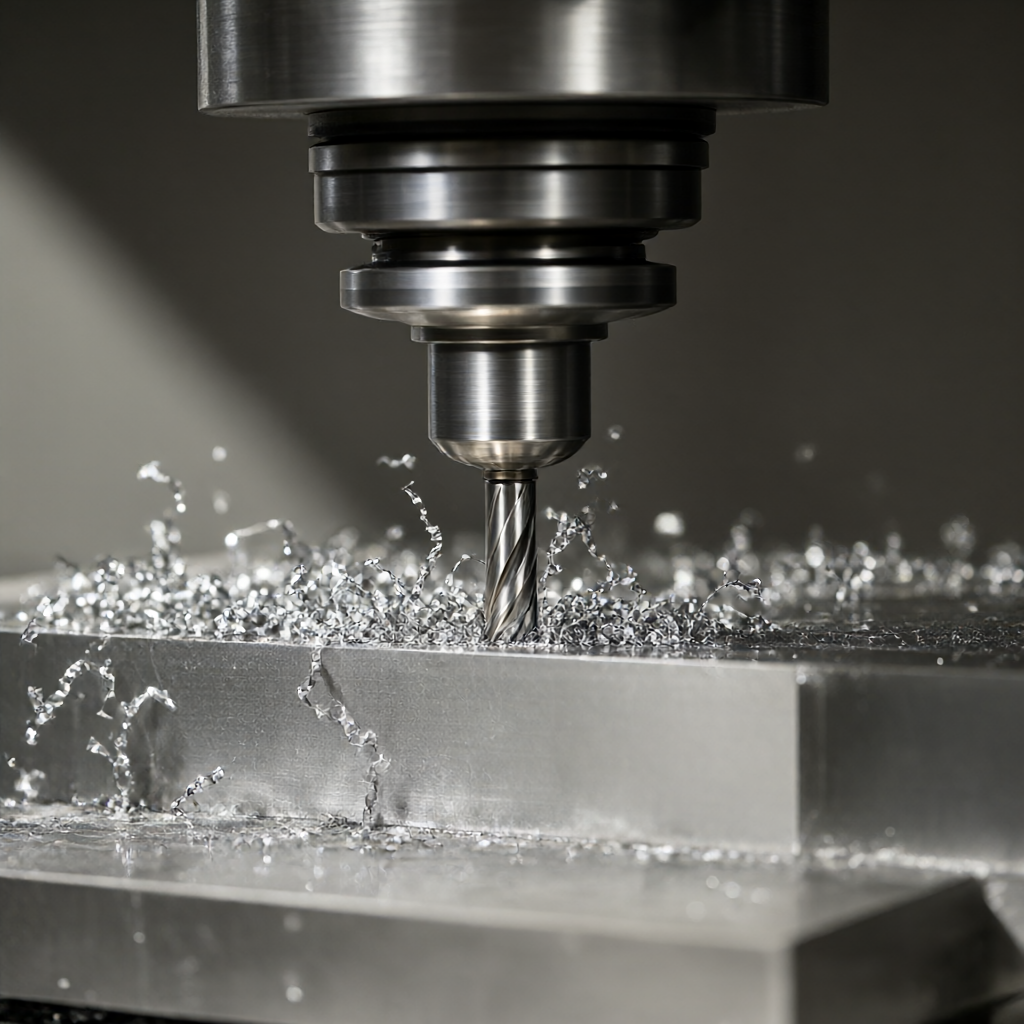
Para as peças 7075-T73, recomenda-se reduzir a velocidade de rotação do fuso em 10%-15%, ajustar a velocidade de alimentação para restringir a deformação de alívio de tensão causada pelo calor de usinagem. Na seleção de ferramentas, o moinho de extremidade de carboneto com raio de filete de aresta de corte de 0,2 - 0,3 mm pode efetivamente melhorar o acabamento superficial do estado T73. Ao mesmo tempo, a deformação de fixação do material T73 é cerca de 20% menor que a do T6 devido ao equilíbrio de tensão interna durante o corte, o que fornece uma janela de processo mais favorável para o controle de tolerância de ± 0,01 mm.
Esquema de alívio de tensão e prevenção de deformação para usinagem
O ponto de dor central do processamento de peças de alumínio de aviação é "mudar após o corte". O material do estado T6 após a destensão de usinagem, a estabilidade dimensional é melhor do que o T73, mas o T73 após o excesso de envelhecimento já está no ponto de equilíbrio termodinâmico metaestável, a tensão residual é muito baixa. Portanto, o material T73 após o acabamento ou fresagem, não precisa passar por um longo envelhecimento natural ou recozimento de destensão de baixa temperatura como o T6 pode alcançar a estabilidade dimensional. Para a produção em massa, o T73 reduz o tempo de processamento e reduz o risco de deriva dimensional devido ao envelhecimento.
Na operação prática, a estratégia de "deixar 2mm de margem para usinagem áspera + usinagem de acabamento" ainda é recomendada para a estrutura de parede grossa do T73. Durante a usinagem de acabamento, a profundidade de corte deve ser garantida para não exceder 0,5 mm para evitar deformação plástica local causada pelo calor de corte. O uso de fluido de corte de temperatura constante (20±1℃) em combinação com o processo de micro-lubrificação (MQL) pode controlar ainda mais a rugosidade da superfície dentro de Ra0, 4 μm para atender aos requisitos de aparência de alto acabamento.
A diferença de adaptabilidade entre T6 e T73 no tratamento de superfície
A anodização é o processo de proteção de superfície mais comum para peças de alumínio de aviação. T6 e T73 no desempenho do filme de anodização existem pequenas diferenças. T6 material devido ao alto grau de distorção da rede, na taxa de corrosão do eletrólito de anodização é um pouco mais rápido, se a espessura do filme de óxido é necessária mais de 25μm, a borda é fácil de aparecer "sobre-corrosão" fenômeno preto. A estrutura de grãos do T73 é mais uniforme e a densidade de crescimento do filme de óxido é melhor. Para as peças que exigem alta qualidade de vedação e longo período de serviço, a força de ligação entre o filme de óxido e o substrato do T73 é mais estável.
Além disso, o estado T73 tem uma distribuição de dureza superficial mais uniforme durante o jateamento de areia e o desenho de arame, e não é fácil causar a propagação de arranhões devido à concentração de tensão local. Para as peças de aparência aérea que exigem superfície brilhante e sem arranhões, a perda de polimento do T73 no processo de polimento subsequente é cerca de 15% menor do que a do T6, o que é útil para manter a consistência da aparência do lote.
Proposta de engenharia DFM e processo de validação do estado do material
Na fase de Revisão de Desenho (DFM), o engenheiro deve especificar o status do material. Se o desenho indicar apenas "7075", mas não T6 ou T73, o tratamento padrão é T6. No entanto, T73 deve ser obrigatório para estruturas de suporte de força, ambiente de alta vibração ou áreas sensíveis à corrosão. O sistema de rastreabilidade do status do material deve ser estabelecido para aquisição e P & D, e o fornecedor deve fornecer o Relatório de Teste de Moinho correspondente ao número do forno para especificar a temperatura da solução e a curva de envelhecimento do tratamento térmico.
- Ambiente de alta tensão/alta corrosão:O T73 é preferido, sacrificando uma pequena quantidade de força para a vida de fadiga e SCC.
- Construção genérica/sensível ao custo:O T6 é selecionado, o fornecimento de material é mais suficiente e a maturidade dos parâmetros de processamento é alta.
- Peças de ajuste de precisãoO T73 é dimensionalmente mais estável e adequado para superfícies de acoplamento críticas que exigem tolerância de ± 0,01 mm.
Critérios de inspeção e pontos-chave de controle de qualidade de embarque
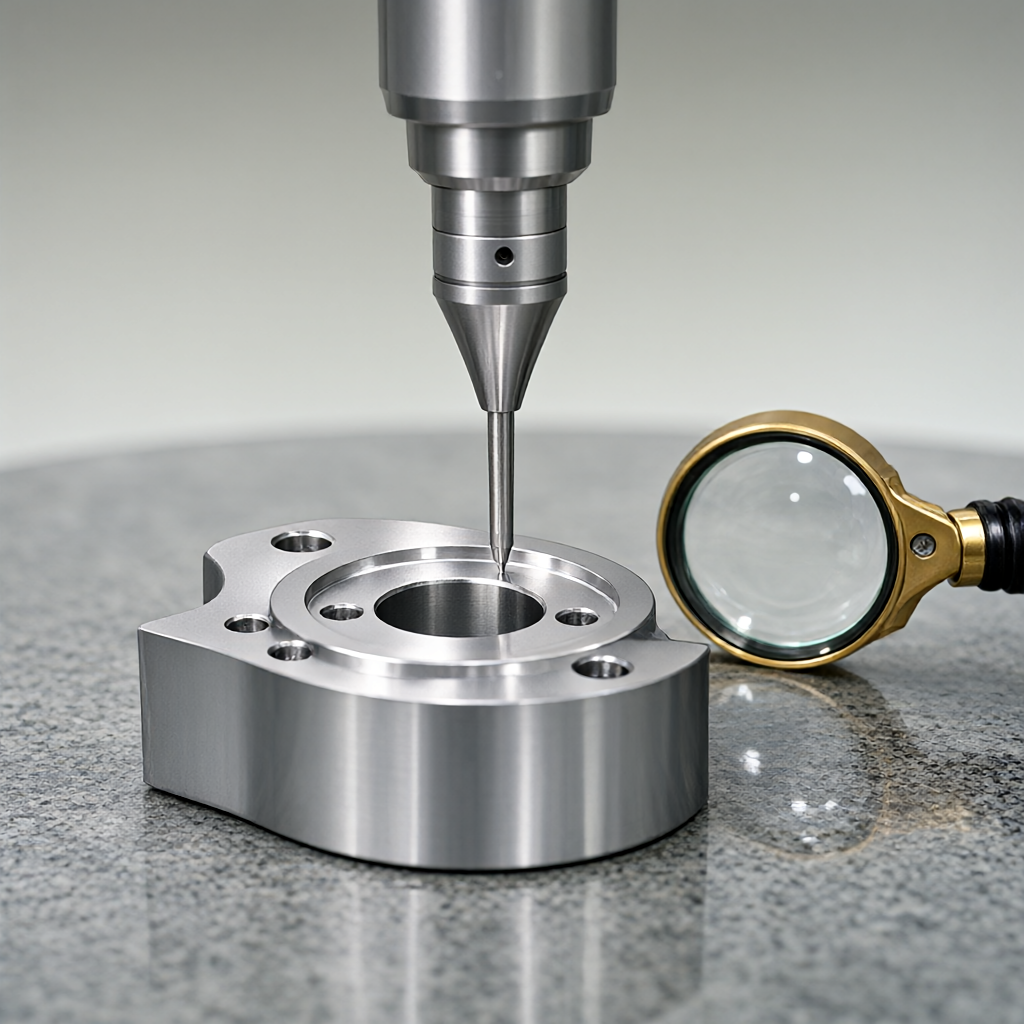
Além dos testes dimensionais e de rugosidade de rotina, o teste de corrosão macroscópica e o teste de corrente de Foucault (CE) devem ser adicionados para as peças de aviação T73. O teste de corrente de Foucault pode identificar rachaduras próximas à superfície sem danos e é particularmente adequado para encontrar micro-rachaduras que podem ocorrer após a usinagem das peças T73. Antes do envio, é necessário realizar 100% de inspeção em tamanho real e a máquina de medição por coordenadas (CMM) é usada para testar novamente as principais superfícies de acoplamento para garantir que a tolerância de forma e posição esteja dentro de ± 0,01 mm. A aparência da superfície deve ser inspecionada visualmente com uma lupa de 5X para garantir que não haja arranhões, manchas de oxidação e atenda aos critérios de entrega de alto acabamento.
Modos de falha comuns e evasão
- Stress Corrosion Cracking (em inglês):T6 peças em ambiente úmido serviço>5 anos é fácil de ocorrer, a solução de evasão é mudar para T73 e fazer anodização de filme espesso.
- Processamento de deformação:Parede fina (espessura da parede)



