





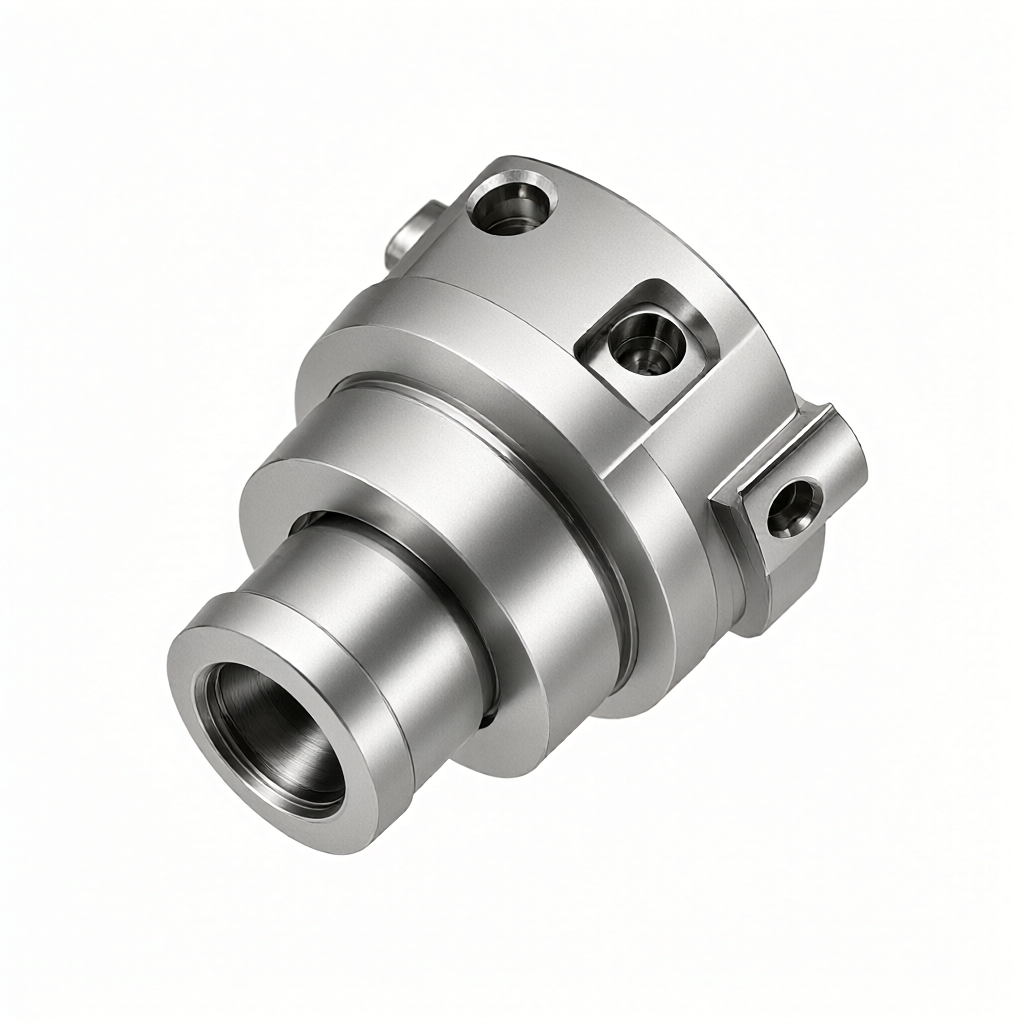
Na usinagem CNC de peças aeronáuticas, a integração de vários processos é a estratégia chave para controlar o erro acumulado e encurtar o tempo de entrega. Para peças estruturais de precisão, as operações de torneamento, fresagem, perfuração e batida podem ser concluídas em um processo de fixação, o que pode reduzir significativamente a sobreposição de erros devido ao posicionamento múltiplo e reduzir o tempo de rotatividade. Este artigo analisa profundamente a seleção de processos de usinagem de ligação de 5 eixos, torneamento e fresagem e fixação de divisão. Através de parâmetros e casos específicos, mostra como realizar a dupla garantia de aparência e função sob a exigência de precisão de ± 0,01 mm.
A principal influência da integração de vários processos na precisão das peças aeronáuticas
nesse processo disperso tradicional, o erro de posição é introduzido a cada re-fixação, o que pode levar à supertolerância da superfície de acoplamento após o acúmulo repetido. o processamento integrado pode reduzir o número de fixação, unificar a referência e tornar a distribuição na faixa de tolerância mais concentrada. no campo aeroespacial, as peças geralmente envolvem superfícies curvas complexas e estruturas de paredes finas, e a rigidez é pobre, e a fixação repetida pode facilmente levar à deformação. A formação de uma vez ou a fixação de tempos mínimos, juntamente com a compensação de pré-compressão do gabarito, podem efetivamente restringir a deriva dimensional causada pela liberação de tensão residual, que é a base para garantir a precisão da montagem final.
- Redução de erro de posicionamentoO erro de fixação única é geralmente controlado dentro de 0,02 mm e o acúmulo de fixação múltipla pode chegar a 0,05 - 0,08 mm.
- Unidade de benchmarkEstabelecer um sistema de coordenadas unificado para evitar o desvio direcional causado pela conversão de dados entre diferentes processos.
- Controle de deformaçãoReduz a variação da tensão de fixação e reduz a instabilidade dimensional final causada pela deformação de alívio de tensão de peças de parede fina.
Seleção do caminho do processo de combinação de ligação de 5 eixos e torneamento e fresagem
Para peças aeroestruturais complexas, a escolha do caminho do processo determina diretamente a eficiência de usinagem e a qualidade da superfície. O centro de usinagem de 5 eixos pode realizar a ferramenta sempre perpendicular à superfície de corte, manter o ângulo de envolvimento da ferramenta constante, evitar o problema da ferramenta inferior e melhorar o acabamento. O composto de torneamento e fresagem é adequado para peças com características complexas (como lâminas e furos inclinados) do corpo rotativo, que podem ser usinadas com o corpo rotativo e o corpo não rotativo em uma única fixação.
| Tipo de processo | Características das peças aplicáveis | Principais benefícios | Limitações |
|---|---|---|---|
| 3 eixos multi-processo | Tipo de placa, corpo simples | Equipamentos populares e programação simples | Não é possível usinar furos angulares, paredes laterais de cavidades profundas |
| Moagem de ligação de 5 eixos | Impulso, suporte de forma especial, superfície curva complicada | Otimização da postura da ferramenta e conclusão de características complexas de um lado | Alta dificuldade de pós-processamento e alto custo do equipamento |
| Rotação e fresagem composta | Shaft com furo oblíquo/lâmina | Alta eficiência, fixação única para completar todo o processo | alta exigência de rigidez da máquina-ferramenta e alto risco de interferência |
Na usinagem de 5 eixos, a interferência entre a haste da ferramenta e a peça de trabalho e a fixação deve ser verificada por simulação cinemática, especialmente na usinagem de cavidade profunda, a acessibilidade da ferramenta de suspensão curta é a restrição chave.
Propriedades do material e otimização de parâmetros de corte
Materiais aeronáuticos comumente usados, como Inconel 718, Ti-6Al-4V e Al-7075, têm grande diferença na condutividade térmica e resistência à tração, o que afeta diretamente a vida útil e a integridade da superfície da ferramenta. A baixa condutividade térmica da liga de titânio e a alta temperatura na zona de corte podem facilmente levar ao desgaste adesivo da ferramenta, portanto, a estratégia de baixa velocidade de corte (30-50 m/min) e grande profundidade de corte deve ser adotada.
- Inconel em 718Recomenda-se uma velocidade de moagem de 80-120 m/min, alimentação de 0,05 - 0,1 mm/rev, uso de ferramentas de carboneto cimentado de grão fino, escolha de revestimento TiAlN ou AlTiN.
- Discussão: Ti-6Al-4VRecomenda-se uma velocidade de fresagem de 30-60 m/min, com lubrificação mínima (MQL) para evitar queimaduras na superfície da peça de trabalho causadas por má dissipação de calor.
- Discussão: Al-7075A velocidade pode chegar a 300-600 m/min. Preste atenção à remoção de cavacos e rebarbas. Sugere-se polir a aresta de corte para evitar a adesão de cavacos de alumínio.
Estratégia de fixação e tecnologia de supressão de deformação
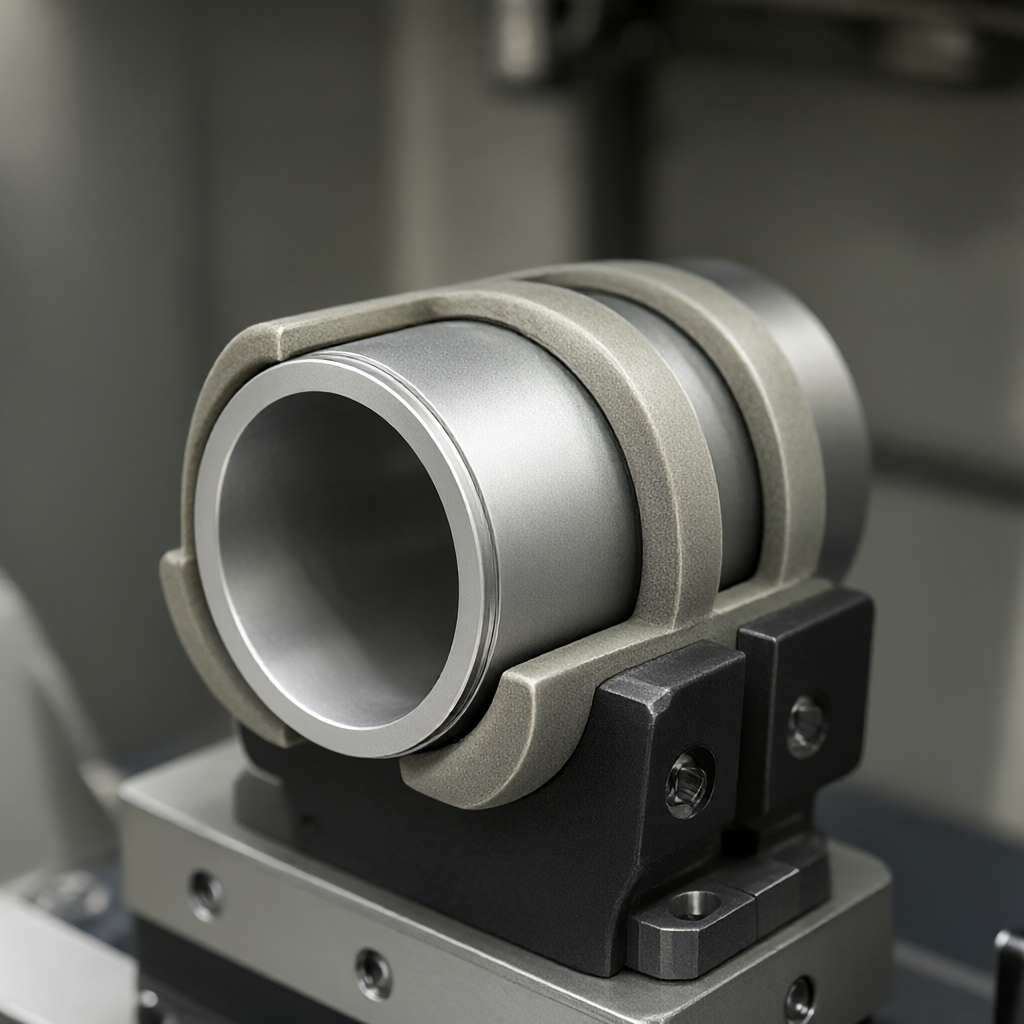
Na usinagem integrada, a rigidez e o estresse devem ser minimizados. Para peças de paredes finas, sugadores de vácuo, garras macias ou grampos flexíveis personalizados são recomendados para evitar a deformação causada pela alta pressão local. Para usinagem multifacial, é necessário planejar um plano de referência uniforme e usar furos de pinos de posicionamento de precisão para garantir que a precisão de posicionamento repetida da fixação secundária esteja dentro de 0,01 mm. O cálculo da força de fixação deve ser baseado na força de escoamento da seção mínima da peça de trabalho, que geralmente é controlada abaixo de 50% da força de escoamento.
Moagem de mandíbula macia e controle de pré-aperto
No processo composto de torneamento e fresagem, o uso de garras macias de moagem fina pode melhorar significativamente a concentricidade das peças rotativas. A precisão de moagem das garras macias deve ser de 0,005 mm e uma força de pré-aperto constante deve ser aplicada durante o processo de fixação. Para eixos longos e finos com relação de aspecto maior que 8, recomenda-se usar uma estrutura central ou suporte para suporte auxiliar, mas deve-se prestar atenção à influência do atrito do suporte na qualidade da superfície e, se necessário, aplicar graxa na superfície de contato.
Controle de Qualidade de Superfície e Conformidade Cosmética
As peças aeronáuticas não se concentram apenas no tamanho, mas também na integridade da superfície. A superfície após a usinagem deve estar livre de queimaduras, rachaduras e estrias óbvias. A rugosidade de Ra 0,4 - 0,8 μm pode ser obtida controlando a resistência dinâmica ao mínimo, otimizando a velocidade de alimentação e a velocidade de rotação do fuso. A consistência do lote de aparência é a chave para a entrega, a configuração automática da ferramenta e a lógica de compensação de tamanho devem ser incorporadas ao programa e o monitoramento SP C (Controle Estatístico de Processo) deve ser realizado regularmente usando um instrumento de medição por coordenadas. Em caso de desvio de tendência de tamanho, ajuste o valor de compensação da ferramenta a tempo de evitar a sucata do lote.
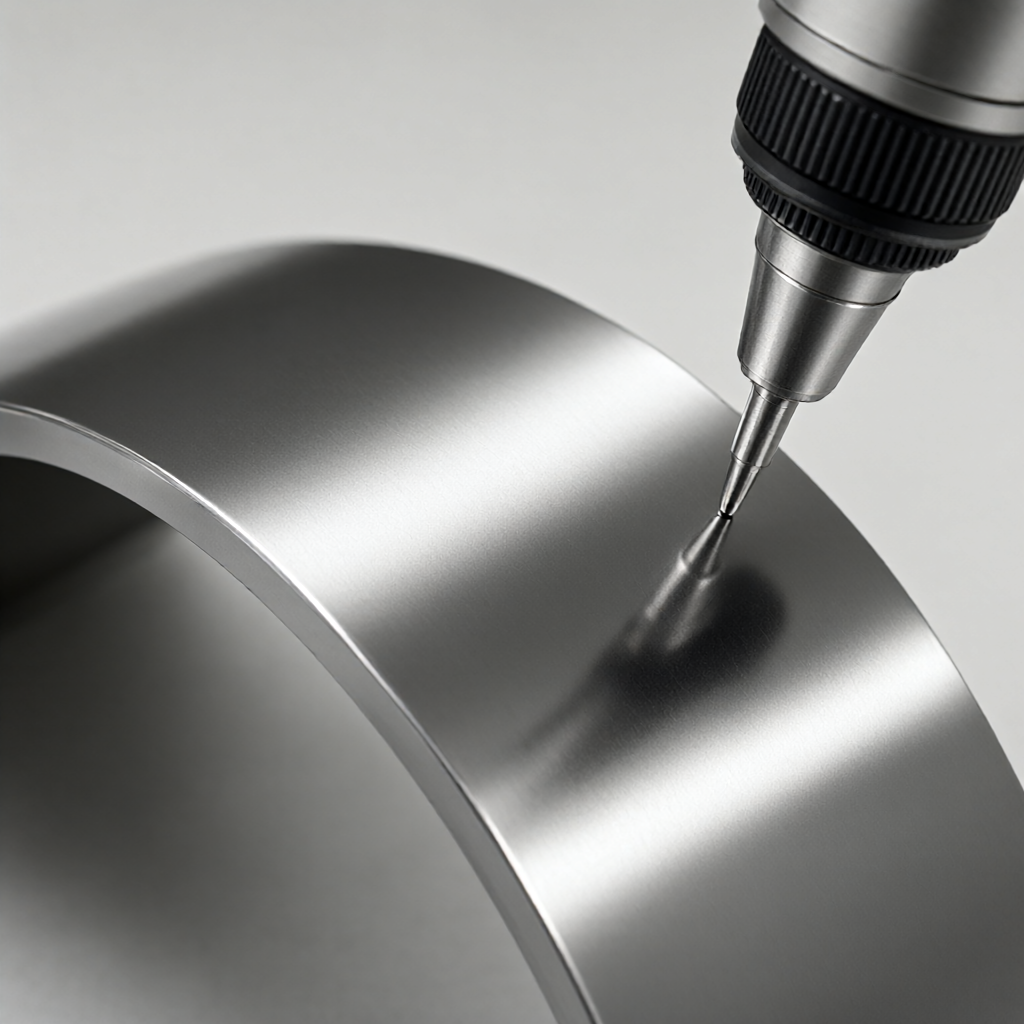
- Supressão de flautaEvite o uso de velocidades de alimentação dentro da faixa de frequência de ressonância e determine a janela de alimentação de segurança através de testes de corte.
- Tratamento de stressingApós o processamento, recomenda-se o envelhecimento ou o recozimento de alívio de estresse, especialmente para ligas de titânio e aços de alta resistência, para aliviar o estresse residual.
Método de ensaio e critérios de aceitação
A aceitação não se limita à aparência, mas depende de testes de precisão. As principais superfícies de acoplamento são totalmente inspecionadas em três coordenadas (CMM) e as dimensões gerais são amostradas com pinças ou medidores go/no-go. Para cavidades internas, a profundidade do furo cego e o diâmetro do furo podem ser medidos usando programação de sonda. A rugosidade da superfície é medida usando um medidor de rugosidade do tipo stylus com um comprimento de amostragem L= 12,5 mm e um comprimento de avaliação Lr=63 mm. Todos os dados devem ser registrados para formar um relatório de teste completo para garantir a rastreabilidade.
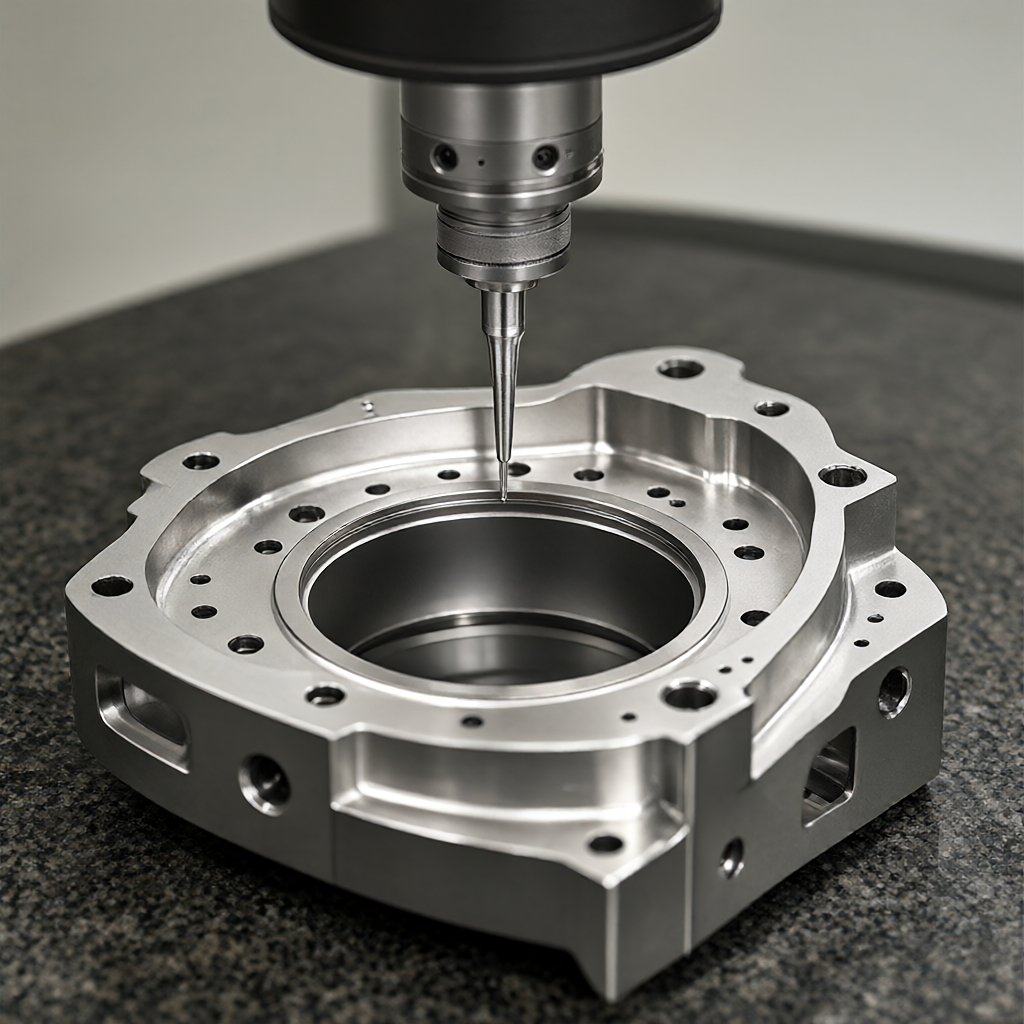
Na produção em massa, a Qualificação do Primeiro Artigo (FAI) é crítica. As características críticas são 100% inspecionadas em tamanho real de acordo com a AS9102 ou conforme exigido pelo cliente. Lotes subsequentes podem ser amostrados de acordo com o AQL 2.5, mas recomenda-se que a inspeção completa seja mantida para superfícies críticas de acoplamento para reduzir o risco de montagem.
Perguntas Frequentes
Como reduzir o erro cumulativo na usinagem integrada de peças aeronáuticas
Todos os procedimentos de trabalho foram concluídos por fixação única, o que eliminou o erro aleatório causado pelo posicionamento repetido. A precisão do posicionamento repetido da fixação foi controlada dentro de 0,01 mm usando gabarito de alta precisão e mandíbula macia para garantir a uniformidade da referência.
Como evitar queimaduras superficiais na usinagem CNC de liga de titânio
Use óleo de corte de baixa temperatura ou micro-lubrificação MQL para reduzir a velocidade de corte para 30-50 m/min para evitar a passivação da ferramenta e otimizar a taxa de alimentação para evitar o acúmulo de calor de fricção devido à dificuldade de quebra de cavacos.
Quais tipos de componentes aeroestruturais são adequados para usinagem combinada de torneamento e fresagem
Adequado para peças de eixo com características complicadas, como furos inclinados, lâminas, chaveamento, etc., como eixo de turbina, seção de suporte de trem de pouso, pode completar as operações de torneamento, fresagem, perfuração e batida em uma única fixação.
Como garantir a consistência da aparência na produção em massa
Estabelecer o controle do processo SPC para monitorar as principais tendências dimensionais em tempo real. Unificar a estratégia de gerenciamento e compensação de ferramentas, substituir regularmente ferramentas desgastadas e reduzir a interferência humana com o carregamento automático.
Quais são os principais desafios da usinagem de 5 eixos em peças de parede fina
O principal desafio é a vibração e a deformação causadas pela rigidez insuficiente da peça de trabalho. É necessário otimizar o caminho da ferramenta, adotar uma pequena profundidade de corte e vários cursos e verificar o efeito da força de corte na estabilidade da aderência na simulação.
Conclusões e sugestões de cooperação
A fabricação de precisão de peças aeronáuticas depende da integração sistemática de processos, materiais e testes. A integração de vários processos não é apenas uma melhoria na eficiência, mas também uma garantia de precisão. A ShowyMetal possui 72 máquinas CNC, cobrindo 3/4/5 eixos e máquinas compostas de torneamento e fresagem, que suportam o processamento de alumínio, aço, aço inoxidável e plásticos de engenharia. Estamos comprometidos em ajudar nossos clientes a reduzir as taxas de sucata e os prazos de entrega por meio de recomendações rigorosas de DFM, otimização precisa de parâmetros e inspeção em grande escala. Se você tem a necessidade de processamento em lote de peças de aviação, bem-vindo a fornecer desenhos e especificações técnicas, forneceremos análise de viabilidade detalhada e cotação com base na capacidade de processo real.



