





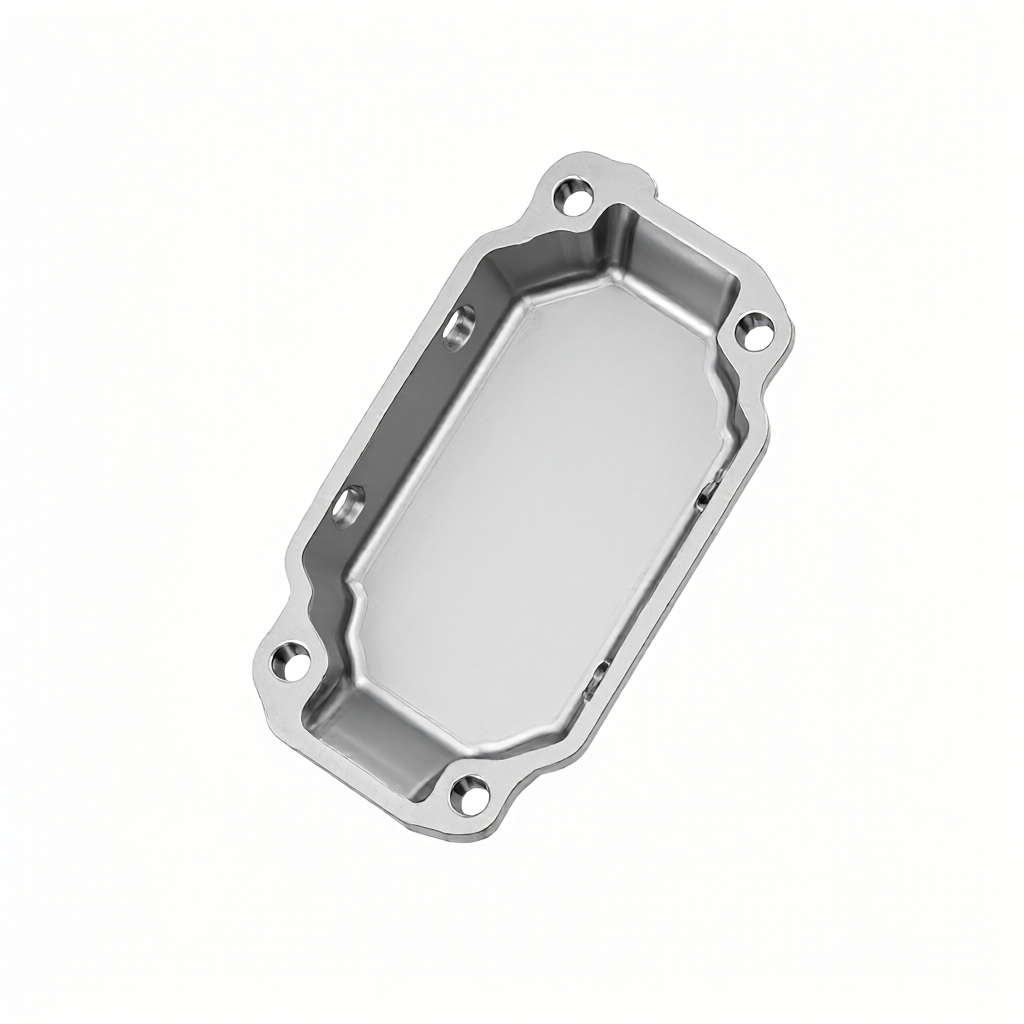
Causas e estratégias de supressão de estrias na usinagem CNC de peças de parede fina aerotransportadas
nesse campo aeroespacial, a estrutura de paredes finas de liga de alumínio (por exemplo, carenagem do motor, estrutura da fuselagem, divisórias do tanque de combustível) são extremamente sensíveis ao peso e rigidez, e a espessura da parede é geralmente controlada na faixa de 1,5 - 4 mm. Tais peças são propensas a chatter devido à rigidez insuficiente do sistema de fixação de ferramentas na fresagem CNC, que se manifesta como amassados periódicos e deterioração da ondulação da superfície (WR > 6,3 μm), e até mesmo o tamanho excede ± 0,05 mm. As estrias não só afetam a qualidade da superfície aerodinâmica e a vida de fadiga, mas também levam ao aumento da taxa de sucata em massa e ao aumento do custo de retrabalho. O mecanismo central é que a força de corte é periodicamente excitada perto da frequência natural do sistema (fn), quando a relação de amortecimento ζ< 0.05 时,振幅发散形成稳定 chatter。抑制路径并非单一“放慢转速”,而需从刀具参数、夹持方案、加工顺序三端协同优化。本文基于 ShowyMetal 72 台 CNC 设备群中 5 轴中心机对航空铝薄壁的量产经验,给出可复现的工程解法,帮助采购方在技术协议中明确验收基准。
Design de fixação: lógica de aumento de rigidez de "pressão pontual" para "colagem de superfície"
Limitações do pino convencional + fixação espaçadora
A maioria das plantas de usinagem usa a combinação de pinos de aço de 8×40 mm + espaçadores de cobre de 0,1 mm para aplicar uma força descendente de 2,5 kN a um painel de liga de alumínio 6061-T6 de 3 mm de espessura. O modelo FEA medido mostra que, sob excitação de 8 kHz, o coeficiente de concentração de tensão na raiz do pino Kt = 2,8 e o deslocamento da junta de 0,02 mm ocorre quando três peças de deformação plástica local são acumuladas, o que leva diretamente ao paralelismo X-Y fora da tolerância. A questão mais oculta é: A superfície de contato entre o pino e a peça de trabalho é o contato aproximado entre a superfície e a linha, e a área de suporte efetiva real é< 15%,其余区域悬空,刀具高速飞切时薄壁段像“簧片”般颤动。这种夹具仅适用于厚壁(≥8 mm)或低转速(< 3000 rpm)粗加工场景,对航空薄壁精加工(转速 8000–15000 rpm,切深 ae ≤ 0.8 mm)几乎必然触发振纹。
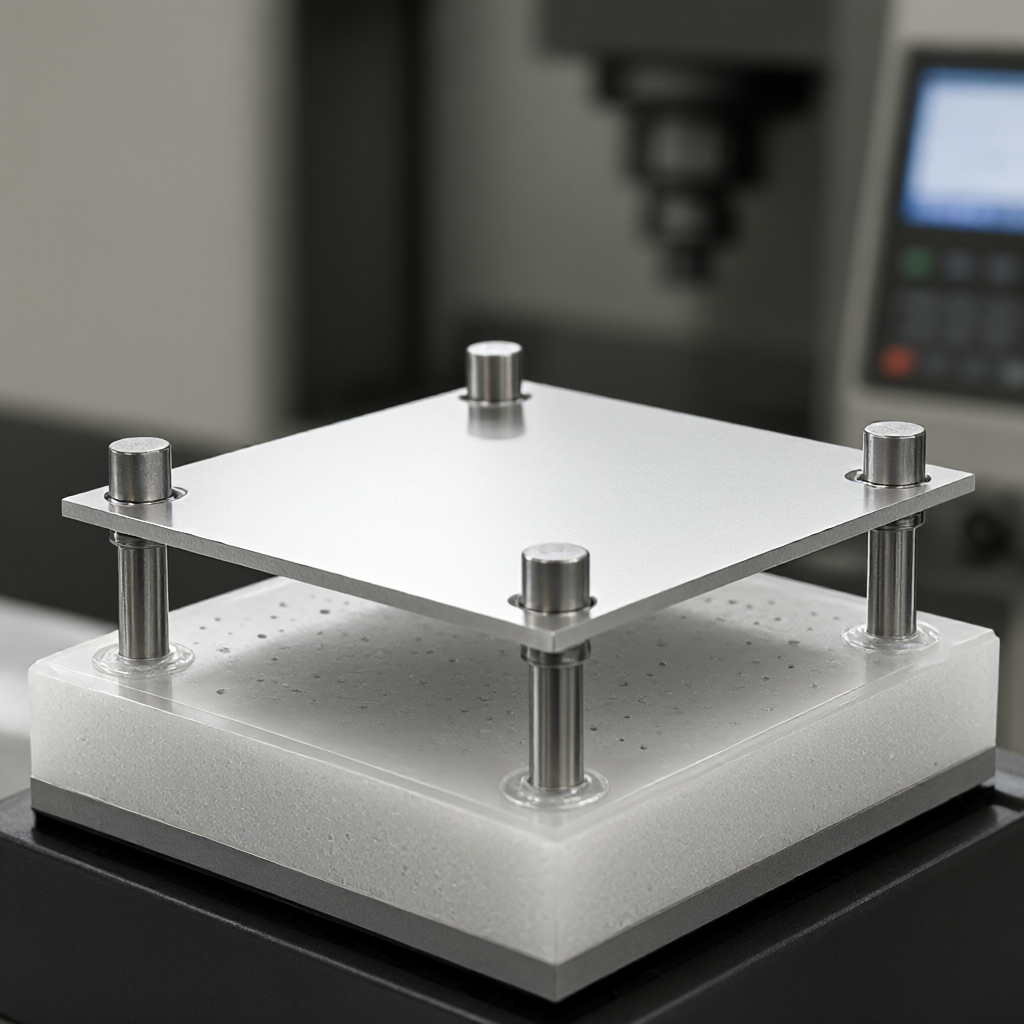
Um esquema composto de adsorção a vácuo e suporte local
Para peças de parede fina do tipo placa plana de 2 - 4 mm de espessura, promovemos o uso de "sucção a vácuo + pinos discretos". A camada inferior é uma matriz de furos de Ø2 mm Almofada de poliuretano (espaçamento de furos de 12 mm, cobertura de 8%), coberta com uma camada de isolamento de PTFE de 0,5 mm de espessura, que adsorve o painel como um todo através de uma pressão negativa de 60 kPa; 4 - 6 pinos resilientes de Ø5×20 mm permanecem sob os quatro cantos e as principais características (Material 17-7PH H900, módulo de elasticidade correspondente), apenas para posicionamento e prevenção de deformação, não sujeito a grandes forças descendentes. Esta construção aumenta a frequência natural do sistema fn de 3,2 kHz para 9,8 kHz, evitando a faixa de frequência principal da transmissão do fuso para a ferramenta (5 - 8 kHz) e aumentando o limiar do batedor em cerca de 40%. O espaçador 7075-T7351 de 2,8 mm de espessura foi medido e fresado com precisão sob as condições de 12000 rpm, ae= 0,5 mm e f= 0,12 mm/rev na máquina central de 5 eixos. A ondulação da superfície WR foi estável em 2,1 - 2,8 μm, o paralelismo ≤ 0,008 mm e o CPK ≥ 1,33 para o lote de 200 peças. Esta solução é especialmente adequada para peças de estrutura com vários furos de montagem e características densas de nervuras, que precisam ser confirmadas com o projetista na fase DFM para evitar a área de contato de montagem subsequente.
Parâmetros de ferramentas e estratégias de corte: uma abordagem quantitativa para evitar a zona de ressonância;
A supressão de vibração não pode ser separada da "zona de corte estável"(Domínio de Maquinação Estável) Conceito de ajuste cego de parâmetros. Em operação, a frequência do batedor fc de uma combinação específica de cortador e máquina deve ser calibrada com uma sonda de 0,2 mm ou interferômetro a laser e, em seguida, a janela de velocidade de rotação segura deve ser deduzida de acordo. Fórmula empírica: nsafe ∈ [fc/40, fc/25] × 60 rpm, arredondado para evitar a banda de frequência de ±10%. Por exemplo, uma máquina central de 5 eixos para um moinho de extremidade de carboneto cimentado revestido de Ø10 mm, fc = 7,5 kHz, a velocidade de rotação segura é de cerca de 11250 - 18000 rpm, abaixo de 10000 rpm é fácil de cair na zona de batedor subharmônico. A seleção de alimentação f deve atender a: f ≥ 0,05 × Dc mm/rev (Dc é o diâmetro da ferramenta) para evitar a ressonância "número de dentes-frequência de pulso".
- Ferramenta: Ø6-Ø8 mm fresadora revestida com microdiâmetro (TiAlN ou AlTiN), número de arestas 4E, tipo de ranhura com ângulo de inclinação positivo de 15°, nitidez Ra ≤ 0,2 μm
- Velocidade de rotação n: 10000 - 14000 rpm (ajuste fino de acordo com o resultado da calibração fc)
- Profundidade de corte ae: 0,3 - 0,6 mm (o último corte da fresagem de acabamento não deve exceder 0,5 mm)
- Profundidade de corte axial ap: ≤ 0,8 × Dc, evite cantilever muito profundo
- Alimentação f: 0,08 - 0,15 mm/rev, garantindo um corte adequado por dente, mas sem rasgar
Principais detalhes: Antes da fresagem final de peças de paredes finas, a fresagem de semi-acabamento deve ser realizada com uma margem de 0,2 - 0,3 mm, e o caminho da ferramenta deve adotar a estratégia mista de "altura igual + auto-adaptação" para manter a carga de corte uniforme. Para a entrada/saída da ferramenta, use o arco circular R ≥ 1,5 mm ou a transição B-spline, e o corte direto da linha G01 é proibido para evitar o choque instantâneo que causa vibração local. Recomenda-se usar MQL de micro-lubrificação (atomização de óleo 0,1 - 0,3 L/h) em vez de resfriamento por água para evitar a deformação da parede fina da liga de alumínio devido à mudança de temperatura (ΔT > 15°C, ou seja, a deformação possível de 0,01 - 0,02 mm/100mm de extensão).
Sequência de usinagem e procedimento de recozimento: controle de deformação acumulada
A maioria das peças de parede fina aerotransportadas são ranhuras após fresagem integral ou soldagem do esqueleto, e a distribuição de tensão interna é desigual.(Deixe uma margem de 0,8 - 1,2 mm) → Desestressar em pé (Envelhecimento natural 24h ou artificial 175°C×2h) → Moagem semi-acabada (0,2 - 0,3 mm de reserva) → fresagem de acabamento (último 0,1 - 0,15 mm). Após cada fresagem, detecte a variação do comprimento da diagonal de três vias X-Y-Z. Se ΔL/L > 0,005%, é necessário um tempo adicional de repouso ou ajuste dos parâmetros de corte. Para a liga de alumínio reforçada 7075-T7351, o ae pode ser relaxado para 1,0 - 1,5 mm durante a fresagem áspera, mas a mudança abrupta na profundidade de corte (como a raiz da placa de reforço) deve ser cortada em 3 camadas de 0,5 mm cada, de modo a evitar a iniciação de trincas causada pela concentração de tensão. A ShowyMetal realiza quatro portões de "inspeção de entrada → confirmação do primeiro artigo → inspeção de processo → inspeção completa de entrega" na produção em massa. Na primeira fase do artigo, o CMM de três coordenadas deve ser usado para medir a posição da superfície de montagem chave. Se a diferença exceder ± 0,015 mm, pause imediatamente e rastreie a pré-carga do acessório ou o viés da ferramenta para evitar a sucata do lote.
Comparação de diferentes esquemas de fixação: cenários aplicáveis e custo-eficácia
| Protocolo | Espessura de parede aplicável (mm) | Velocidade máxima segura (rpm) | Corrugação típica WR (μm) | Custo amortizado de uma peça de fixação (valor relativo) | Consistência de tamanho de lote CPK | Modo de falha típico |
|---|---|---|---|---|---|---|
| Pin + Espaçador | ≥ 8 milhões | ≤ 4000 milhões | 4.5 - 8.0 milhões | 1.0 | 1.0 ao 1.2 | Lavadora desalinhada, deriva de posicionamento |
| Absorção a vácuo + pino elástico | 2 ao 6 | 10.000 - 15.000 milhões | 1.8 ao 3.2 | 3.5 | ≥ 1,33 milhões | Contaminação da superfície de adsorção, envelhecimento do revestimento de PTFE |
| Vácuo de ajuste flexível + inflação local | 1.5 - 4 milhões | 12.000 - 18.000 milhões | 1.2 - 2.0 milhões | 5.0 | ≥ 1,5 milhões | Válvula de inflação bloqueada, vedação degradada |
Nota: O custo relativo é de 1,0 com base no pino + gaxeta;WR é o valor médio medido da fresagem de acabamento de 12000 rpm;CPK é baseado em 200 peças de dados de produção em massa. O esquema de vácuo de ajuste flexível requer fixação personalizada, e o custo do molde é alto na fase inicial, mas é adequado para um único número de material a longo prazo; se o período do projeto for curto e o número de material for variado, a adsorção a vácuo + pino elástico é o ponto de equilíbrio. Durante a tomada de decisões de compra, recomenda-se especificar WR ≤ 3,0 μm e paralelismo ≤ 0,01 mm como o limite de aceitação no acordo técnico e concordar com a proporção de amostragem de três coordenadas (por exemplo, inspeção completa de 10% das dimensões críticas).
Critérios de aceitação e meios de detecção: para tornar a vibração "visível"
As marcas de vibração não devem ser julgadas apenas visualmente e devem ser quantificadas. Recomenda-se a combinação de testes:
- Superfície ondulação WRInterferômetro de luz branca ou profilômetro de varredura a laser, comprimento de amostragem de 10 mm, espaçamento de amostragem de 0,01 mm, relatório WRmax e WRavg. Os padrões de aviação geralmente exigem WRavg ≤ 3,2 μm (superfície de fresagem fina) e superfície de montagem de alto acabamento ≤ 2,0 μm.
- Paralelismo/PlanicidadeMeça pelo menos 9 pontos com o CMM de três coordenadas e o desvio máximo após o ajuste do plano. As peças de parede fina são propensas a desvio "em forma de tambor" devido à deformação da braçadeira, por isso é necessário relatar o valor máximo/mínimo em vez do valor médio.
- Tolerâncias dimensionaisA posição do orifício de instalação chave deve ser marcada de acordo com GD&T (por exemplo, Ø 0,02 A B C) e testada em grande escala com CMM; dimensões não críticas podem ser monitoradas on-line com medidor pneumático e CPK ≥ 1,33 pode ser liberado.
- Stress residual internoA tensão de tração residual da peça de parede fina da liga de alumínio 7075 deve ser determinada por difração de raios X (XRD) para a camada de 20 - 50 μm na superfície.< 100 MPa,否则后续服役中可能应力腐蚀开裂。
Antes do envio, a ShowyMetal deve realizar 100% de inspeção visual completa (superfície brilhante, sem arranhões, sem defeitos)+100% de inspeção em grande escala das principais dimensões +5% de inspeção de ondulação, relatório de inspeção CMM e dados do medidor de rugosidade devem ser anexados. O comprador pode concordar com o direito de reinspeção de terceiros no contrato, e a medição do árbitro prevalecerá em caso de disputa.
FAQ em
Qual é a espessura mínima da parede para usinagem CNC de peças de parede fina aeronáutica?
A fresagem convencional de 3/5 eixos pode processar de forma estável a liga de alumínio 7075 ou 6061 de 1,5 mm de espessura. Quando a adsorção a vácuo + fixação de ajuste flexível é adotada, o limite inferior pode chegar a 1,0 mm. No entanto, é necessário combinar baixa velocidade de rotação (≤ 8000 rpm) e lubrificação MQL. Recomenda-se cortar 3 peças para verificar a deformação primeiro.
Como prever o risco de gravação a partir da fase de desenho e escrever no protocolo técnico?
Todas as espessuras de parede são anotadas durante o estágio DFM< 4 mm 的特征为“敏感面”,要求供应商提交夹具方案图与 chatter 频率标定报告;技术协议中明确 WR ≤ 3.0 μm、平行度 ≤ 0.01 mm、CPK ≥ 1.33 为验收硬指标,并约定 CMM 报告随货提供。
O dispositivo de sucção a vácuo é adequado para peças aéreas com cavidades profundas ou estruturas fechadas?
Não diretamente aplicável. Peças de cavidade profunda precisam de "pressão pontual + inflação" esquema misto: adsorção de vácuo fora do plano da cavidade, inflação local dentro da cavidade do saco de ar para cima. Este esquema precisa de fixação personalizada, o custo de amortização é alto, apenas recomendado quando o número de material único consumo anual> 500 peças.
Quais são as diferenças nos parâmetros de corte entre as peças de parede fina 7075-T7351 e 6061-T6?
7075 é mais duro (HRC 35 - 40), cortadores resistentes ao desgaste são recomendados com CBN ou PCD end-mill, ae reduzido para 0,3 - 0,5 mm, f tomado como 0,06 - 0,10 mm/rev;6061 tem boa tenacidade e pode ser revestido com carboneto cimentado, ae relaxado para 0,5 - 0,8 mm.
Como planejar o tempo de entrega e o ciclo de inspeção de 200 peças de parede fina de aviação em lote?
O lote ShowyMetal é entregue em 15 - 25 dias, incluindo testes. Recomenda-se reservar 3 dias para a confirmação do primeiro artigo, 2 dias para depuração de fixação e 1 dia para inspeção de amostragem e re-inspeção. Se o WR estiver fora de tolerância, o ciclo de retrabalho é de cerca de 2 - 3 dias (re-corte + re-inspeção), portanto, o retrabalho em lote pode ser evitado aceitando o primeiro artigo com WR ≤ 3,0 μm.
Conclusões e propostas de ação
A essência do tratamento de vibração de peças de parede fina da aviação é a engenharia de sistemas: a rigidez da braçadeira determina o limite superior, os parâmetros da ferramenta determinam a eficiência, a sequência de usinagem determina a deformação e os meios de detecção determinam a credibilidade. Se um dos quatro estiver faltando, a consistência do lote entrará em colapso. Como fornecedor, a ShowyMetal possui máquina central de 5 eixos, adsorção a vácuo + capacidade de personalização de fixação flexível, precisão ± 0,01 mm, Ra0, 4 μm, entrega em lote de 15 a 25 dias. Se você tiver peças de aviação 7075 ou 6061 de 2 - 4 mm de espessura para produção em massa, envie o modelo 3D (STEP) e o desenho (PDF). Nós forneceremos feedback DFM e esboço do esquema de fixação dentro de 24 horas. Após a confirmação do processo, a produção e a prova podem ser agendadas. Após a confirmação do primeiro artigo, o lote será seguido.



