





Lógica de projeto e limite de precisão para fixação de montagem a quente de peças de revestimento de aeronaves
Durante a usinagem de peças de manga de precisão aeroespacial (por exemplo, mancais de rolamento, buchas de guia e cilindros de parede fina), a força de fixação do mandril frio convencional geralmente leva à deformação radial da peça de trabalho e ao rebote após a usinagem, o que resulta em erro de arredondamento ou desvio de concentricidade. A fixação a quente usa o princípio de "encolhimento de aquecimento-expansão de resfriamento" para realizar a centralização sem deformação, substituindo a força de fixação mecânica pelo estresse térmico.Avião Precision Set A seleção do tipo, os parâmetros do processo e o esquema de prevenção de falhas durante o processamento ajudam os engenheiros e os compradores a estabelecer um sistema de avaliação técnica verificável.
Princípio de funcionamento e mecanismo de correspondência de material de fixação de montagem a quente
O núcleo da braçadeira de montagem a quente é usar a diferença do coeficiente de expansão térmica e contração térmica (CTE) do metal para gerar força de aperto. Durante a operação, o corpo da braçadeira é aquecido a 200℃-400℃, seu diâmetro interno se expande e, em seguida, a peça de trabalho com temperatura mais baixa é coberta. Com o resfriamento e contração da braçadeira, o diâmetro interno se torna menor, formando uma força de envelope radial uniforme no círculo externo da peça de trabalho.
Para garantir que a força de aperto seja suficiente e não danifique a peça de trabalho, o coeficiente de expansão térmica do material da braçadeira deve ser ligeiramente maior ou igual ao do material da peça de trabalho, e ambos não devem produzir tensão residual excessiva após a queda de temperatura.
- Fixação Al6061-T6 + peça de trabalho Al7075Combinação de alumínio-alumínio, coeficiente de expansão térmica próximo (cerca de 23,6 vs 23,4 μm/m·K), interferência de 0,05 - 0,1 mm a 300℃, adequado para peças de parede fina de rigidez média.
- Fixação Invar36 + peça de trabalho de liga de aço/titânioA liga Invar tem um CTE muito baixo (12 μm/m·K) e precisa ser aquecida a mais de 300℃ para encolher e apertar o aço (CTE ~12 μm/m·K). É adequado para peças de revestimento pesado de alta rigidez e grande diâmetro.
- Fixação de aço + peça de trabalho de alumínioCTE de aço ~12 μm/m·K, alumínio ~24 μm/m·K. As peças de aço são expandidas após o aquecimento, e as peças de alumínio resfriadas são revestidas, e as peças de aço são resfriadas e encolhidas para envolver as peças de alumínio. Adequado para mangas de alumínio de grande diâmetro, mas deve-se notar que o aumento da temperatura das peças de alumínio não deve ser muito alto para evitar o recozimento.
Os principais indicadores de design sãoInterferência mínima(δ_min). A interferência insuficiente pode levar ao afrouxamento quando o coeficiente de atrito flutua, enquanto a interferência excessiva pode levar ao rasgo da peça de trabalho macia. Geralmente é necessário que δ_min ≥ (μ·τ_w·d)/ΔT_eff, onde τ_w é o limite de resistência ao cisalhamento da peça de trabalho.
Fixação quente versus chuck de fixação fria: comparação de precisão e adequação
A tabela a seguir compara o desempenho do dispositivo de montagem a quente com o mandril convencional de três/quatro mandíbulas em indicadores-chave com base na experiência de processo real de uma jaqueta de alumínio de parede fina típica de aviação (espessura de parede 3-5mm, diâmetro 80-150mm):
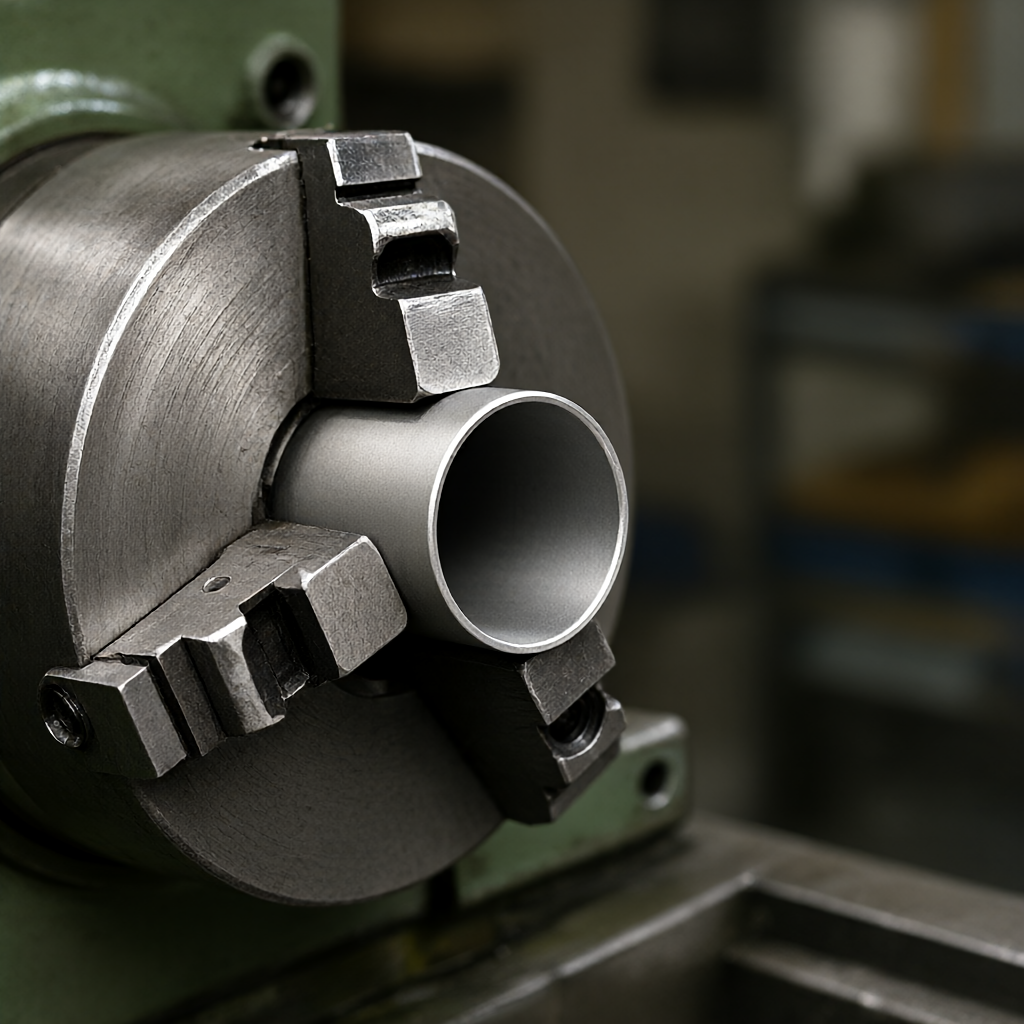
| Dimensão comparativa | Fixação de montagem a quente (Heat-Shrink) | Chuck frio (3-Jaw Chuck) | Coleira de Primavera (Spring Collet) |
|---|---|---|---|
| Manutenção de Roundness | Ra 0,4 - 0,8 μm, desvio de arredondamento< 0.005 mm | Deformável, desvio de arredondamento 0,01 - 0,02 mm | Bom, mas não rígido o suficiente para grandes diâmetros |
| Coaxialidade | Melhor que 0,005 mm (autocentrado) | Dependente da precisão do mandril, geralmente 0,01 mm | 0,01 - 0,02 mm em |
| Tempo de fixação | Longo (ciclo de aquecimento + resfriamento 10-20 min) | Curto (segundo nível) | Médio |
| Relação espessura/diâmetro da parede aplicável | Parede muito fina (t/D)< 0.05) | Peças mais rígidas (t/D 0,15) | Pequeno Diâmetro Shaft |
| Principais modos de falha | Fratura por tração da peça de trabalho e rachadura por fadiga térmica | Deformação, springback, scratch | Decaimento da força de preensão, runout |
ConclusãoQuando o kitEspessura da parede inferior a 3mm ouRelação altura/diâmetro (L/D) maior que 5 A deformação da braçadeira a frio geralmente excede o limite de tolerância de 30%, e a braçadeira de montagem a quente é necessária para garantir0,01 mm em Tolerância de comprimento total vs.0,4 µm Para mangas sólidas com maior rigidez, a fixação a frio combinada com o acabamento de mandíbula macia ainda é uma escolha eficiente.
Parâmetros críticos do processo: temperatura de aquecimento, interferência e taxa de resfriamento
Na produção real, três parâmetros determinam diretamente a taxa de sucesso:
- Controle de temperatura de aquecimentoUse aquecedor de indução ou forno de resistência do tipo caixa. O gradiente de temperatura deve ser uniforme. O superaquecimento local (ponto quente) causará deformação local do dispositivo elétrico e a interferência não será distribuída uniformemente após o resfriamento. Recomenda-se que a taxa de aquecimento seja ≤ 50℃/min para evitar choque térmico.
- Design de margem de interferênciaO coeficiente de atrito (μ= 0,15 - 0,25 para metal-metal) e o fator de segurança K= 1,5 devem ser considerados para a interferência de projeto. Por exemplo, a tensão de contato de 5MPa deve ser gerada, μ= 0,2, a força de aperto F = μ·σ_c·A. A interferência é pequena (< 0.02mm)在机床振动下易松脱;过大(> 0,15 mm) peças de alumínio que são difíceis de montar e desmontar e fáceis de rasgar.
- Modo de resfriamento e taxa:
- Refrigeração naturalA uniformidade é a melhor, mas o ciclo é longo (30-60 min), adequado para peças de alto valor em pequenos lotes.
- Refrigeração a ar/Air CoolingCiclo de 10-20 min, certifique-se de que o fluxo de ar seja simétrico para evitar deflexão causada por têmpera unilateral.
- Banho de água geladaextremamente rápido, mas propenso a rachaduras por estresse térmico local,ProibidoUsado diretamente em peças de liga de alumínio (que podem causar microfissuras ou deformação).
Regra do polegarPara a combinação alumínio-alumínio, a diferença de temperatura teórica calculada pela diferença de temperatura ΔT = (δ·E)/(α·d) geralmente requer uma margem de segurança de 20-30% para compensar a redução da área de contato real causada pela rugosidade da superfície.
Modos de falha comuns e esquemas de prevenção de engenharia
Apesar das vantagens óbvias do dispositivo de montagem a quente, os seguintes riscos de falha ainda são enfrentados na produção em massa real e devem ser evitados na fase de projeto:
- Marcas de tração/peeling na superfície da peça de trabalho
RazãoA rugosidade Ra da parede interna do dispositivo elétrico é muito grande, ou o atrito deslizante relativo é gerado durante a montagem e desmontagem.
Evasão: A parede interna da fixação é moída paraRa0.2-0.4µm (em inglês)O cone guia (manga de Taper) deve ser usado durante a carga e descarga para evitar o aparafusamento direto; a graxa lubrificante de baixo coeficiente de atrito deve ser pré-revestida (apenas na interface de carga e descarga, e a área de processamento deve ser mantida limpa). - Força de aperto insuficiente levando à expulsão da peça de trabalho
RazãoO cálculo da interferência não leva em conta as flutuações de temperatura ou a redução do coeficiente de atrito.
EvasãoFaça antes da produção em massaTeste de Fricção do Primeiro ArtigoO torque necessário é medido e a interferência mínima é extrapolada; o banco de dados de interferência de temperatura é estabelecido; para peças de alto valor, o design de "interferência dupla" é adotado (centralização dupla de cartão quente e frio externo). - Fadiga térmica Cracking
RazãoRepetição de têmpera e têmpera, especialmente acima de 300℃.
EvasãoControle a taxa de resfriamento; escolha aço resistente ao calor de alta resistência ou Invar36 como material de fixação; detecte regularmente a mudança de diâmetro da parede interna da fixação (monitorada pelo sensor de deslocamento a laser ou pelo instrumento de estanqueidade ao ar) e repare a moagem quando estiver fora da tolerância.
Aceitação de qualidade e pontos-chave de teste
A aceitação da fixação de montagem a quente não deve ser baseada apenas na aparência, mas deve se concentrar na tensão interna e na precisão de centralização.
- Teste de precisão de centralização estática: Use o auto-alinhador a laser ou o medidor de salto de alta precisão, coloque o dispositivo elétrico na peça padrão e meça o salto da face final e do lado.Runout da face final ≤ 0,005 mm,Remoção lateral ≤ 0,003 mm。
- Verificação de interferência: Use o Sensor de deslocamento a laser para medir a folga entre a parede interna do dispositivo elétrico e o diâmetro externo da peça de trabalho. À temperatura ambiente, a folga deve ser negativa (interferência). Registre os dados de distribuição de 90° em 3 seções e calcule a interferência máxima δ_max e a interferência mínima δ_min para garantir que δ_min seja> 0.
- Teste de ciclo de vida: Simule 50-100 ciclos de aquecimento e resfriamento e monitore a taxa de decaimento da interferência. Se o decaimento de δ_min exceder 10% do valor inicial, o acessório deve ser reparado ou descartado.
- Integridade da superfície do trabalhoInspeção em grande escala pós-usinagem (CMM)Aparelho de rugosidadeCertifique-se de que as áreas de fixação e não fixação estejam livres de raspagem e deformação. Para peças aéreas, também é necessário realizarEddy Current (Corrente de Eddy)ouDetecção de Partículas MagnéticasElimine as microfissuras.
Esses dados de teste devem ser arquivados com o lote e alimentados de volta ao RD como DFM (Design for Manufacturing) para otimizar o excesso de projeto subsequente.
FAQ: Perguntas frequentes sobre o processo de montagem a quente de peças de manga de precisão
Qual é a espessura mínima da parede da manga de alumínio de parede fina usinada por fixação de montagem a quente?
Teoricamente, não há limite inferior, mas é recomendado em engenharia.Espessura mínima da parede ≥ 2mmQuando a espessura da parede é inferior a 2mm, a peça de trabalho é fácil de sofrer deformação plástica instantânea durante o processo de montagem e desmontagem, resultando em coaxialidade excessiva. Se a espessura da parede for de 1,5 -2mm, é necessário cooperar com ventosas de vácuo para suporte auxiliar ou aumentar o comprimento da manga guia para dispersar o estresse.
Como calcular a interferência mínima entre a peça de trabalho de alumínio e o gabarito de alumínio
A fórmula básica é δ_min = (d·μ·τ_w)/(E·ΔT_eff), onde d é o diâmetro nominal, μ é o coeficiente de atrito (0,2), τ_w é a resistência ao cisalhamento da peça de trabalho (por exemplo, cerca de 250 MPa para 7075-T6), E é o módulo de elasticidade e ΔT_eff é a diferença de temperatura efetiva.
O dispositivo de carregamento a quente é adequado para mangas de liga de titânio?
Adequado, mas com cautela. Liga de titânio tem baixo módulo de elasticidade (~100 GPa vs alumínio ~69 GPa, aço ~200 GPa) e diferentes estados de tensão sob a mesma interferência. RecomendadoInvar36 Fixture + peça de trabalho de titânioCombinado, porque o CTE muito baixo de Invar precisa ser encolhido a alta temperatura, mas a resistência a alta temperatura da liga de titânio diminui menos, não é fácil de ser rasgado. A temperatura de aquecimento é geralmente controlada na faixa de 250-300℃ para evitar a oxidação da liga de titânio.
Como garantir a consistência e a eficiência do volume de negócios do dispositivo de carregamento a quente na produção em massa?
AdoçãoProcesso Bit Paralelo Duplex: Os grampos do Grupo B são fixados/usinados para reduzir o tempo de espera durante os ciclos de aquecimento/resfriamento dos grampos do Grupo A. Um aquecedor de indução automático é fornecido para controle preciso de temperatura e aquecimento rápido. Um livro de grampos é estabelecido para monitorar a deriva dimensional após cada ciclo e os grampos fora de tolerância são reparados ou re-moídos para garantir a consistência do lote.
As superfícies de fixação de montagem a quente requerem um revestimento especial?
Revestimentos resistentes à abrasão geralmente não são necessários devido à distribuição uniforme da tensão de contato e à ausência de deslizamento relativo (ideal), mas podem ser considerados para aplicação na parede interna da braçadeira se as condições de trabalho forem complicadas.Carbono semelhante a diamante (DLC)Revestimento para reduzir o coeficiente de atrito e melhorar a resistência à corrosão. No entanto, deve-se notar que a espessura do revestimento (~1-2μm) afeta o cálculo da interferência e deve ser subtraída da tolerância.
Conclusões e recomendações de ação
A fixação de montagem a quente é um método de engenharia para resolver o problema de "deformação-rebote" de peças de revestimento de parede fina de precisão aeronáutica, e seu valor central está emAutocentramentoCaracterísticas do Swap0,01 mm em A tolerância do comprimento total é0,4 µm No entanto, seu sucesso depende de cálculos térmicos precisos e controle dimensional rigoroso. Para compradores e engenheiros, recomenda-se intervir na revisão do DFM no início do projeto para determinar a espessura da parede, o lote de material e as bandas de tolerância e especificar o processo de verificação de interferência para a primeira montagem de teste.
Se você está lidando com deformação de usinagem ou excesso de coaxialidade de peças de manga de parede fina, por favor, forneça desenhos (CAD/PDF) e designação de material. Com base na experiência de linha de produção de 72 equipamentos CNC, podemos avaliar a viabilidade de fixação de montagem a quente, margem de projeto de interferência e prazo de entrega em lote (15-25 dias) para você e fornecer um relatório de aceitação completo, incluindo inspeção de três coordenadas. Envie desenhos para obter o plano de processo preliminar.



