





Lógica de engenharia para controle de espessura de filme de óxido anódico na usinagem de peças aeronáuticas
na fabricação de componentes estruturais de precisão aeroespacial,Maquinação de peças de aviaçãoO pós-tratamento de superfície geralmente determina diretamente a vida útil dos componentes. Como o principal meio de proteção contra corrosão para alumínio e suas ligas, a qualidade do filme de oxidação anódica não está apenas relacionada à consistência da aparência, mas também à resistência à corrosão rigorosa. Para engenheiros e compradores, entender os parâmetros completos do pré-tratamento para o controle de espessura do filme é a chave para evitar a rejeição do lote posterior. Com base na experiência real de usinagem CNC e tratamento de superfície, este artigo desmonta os detalhes técnicos do controle de uniformidade da espessura do filme e define o limite de julgamento do teste de resistência à névoa salina, o que ajuda a equipe técnica a estabelecer uma expectativa precisa no processo de assinatura e aceitação de desenhos.
Variáveis do processo central que afetam a espessura do filme de óxido
O crescimento do filme de óxido anódico não é um processo linear simples, mas o resultado da interação da densidade de corrente, temperatura do eletrólito e forma de onda de tensão.
- Densidade atualGeralmente controlado dentro da faixa de 1,0 - 2,0 A/dm². Densidade muito baixa resulta em filme solto com alta porosidade; muito alta resulta em superaquecimento local, resultando em queima de filme ou fragilização do filme. Para peças de paredes grossas e finas, a homogeneização deve ser alcançada por blindagem catódica.
- Temperatura eletrolíticaA anodização do tipo ácido sulfúrico é geralmente realizada a 15 - 25°C. Cada aumento de temperatura de 5°C, a dureza do filme diminui em cerca de 10%-15%, e a cristalinidade aumenta, reduzindo significativamente a resistência à corrosão. É necessário um sistema de circulação de água fria no verão e uma temperatura constante no inverno.
- Forma de onda de tensão versus pulsoA retificação de tensão constante convencional é adequada para a maioria das peças padrão. Se a densidade do filme precisar ser aumentada, o processo de anodização AC ou pulsada pode ser usado para eliminar o aprisionamento de gás no filme através do meio ciclo negativo, de modo a tornar a estrutura do filme mais compacta e, assim, aumentar a resistência à névoa de sal.
Após a usinagem de precisão CNC, a rugosidade superficial Ra da peça afetará a distribuição de corrente. Se a linha de corte residual da usinagem for muito profunda (Ra> 1,6 μm), o campo elétrico se concentrará no pico e o filme local ou sobrequeima será facilmente formado. Portanto, recomenda-se adicionar um processo de polimento leve ou polimento no estágio de pré-tratamento para controlar a superfície Ra entre 0,8 e 1,2 μm, o que é útil para obter uma distribuição uniforme da espessura do filme.
Método de ensaio da espessura do filme e padrão de interpretação de dados
Os dados precisos da espessura do filme são a base da aceitação. O método de medição elétrica (medidor de espessura) e o método de micrótomo são adotados principalmente na indústria. Ambos têm cenários aplicáveis, e o comprador deve selecionar de acordo com os requisitos de precisão e custo.
| Método de ensaio | Breve descrição dos princípios | Precisão/Erro Típico | Cenários aplicáveis e vantagens e desvantagens |
|---|---|---|---|
| Eletrometria (Eddy Current/Beta Ray) | Medição da espessura do revestimento em substratos não magnéticos usando indução eletromagnética ou atenuação de raios beta; | ± 0,5 a 2,0 µm | Rápido e sem perdas, adequado para inspeção completa de fábrica, mas pode haver áreas cegas de medição para peças pequenas ou superfícies curvas complexas, portanto, é necessário fazer medições em vários pontos para obter o valor médio |
| Método do micrótomo (observação metalográfica) | amostra embutida, a espessura da seção transversal da camada de filme é medida diretamente sob o microscópio após o polimento da moagem | ± 0,1 a 0,5 µm | Teste destrutivo, alta precisão, para arbitragem de disputas ou confirmação do primeiro artigo, permitindo a observação simultânea da porosidade do filme e da profundidade de corrosão |
| Método de perda de peso (dissolução ácida) | imergir essa peça de óxido em ácido diluído e converter o volume e a espessura do filme pela mudança de peso | ± 1,0 a 3,0 µm | O custo é baixo e é adequado para amostragem em massa, mas não pode fornecer informações sobre a distribuição local da espessura do filme e é facilmente afetado pelo enchimento de poros. |
Na aceitação real, sugerimos que os parâmetros do processo sejam confirmados pelo método de micrótomo para o primeiro artigo e o método eletrométrico para cada 5 peças para lotes de produção em massa, e os valores máximo, mínimo e médio sejam registrados. Se a espessura do filme for indicada como 10±2 μm nos desenhos, os dados de amostragem devem atender ao índice de capacidade do processo Cp≥ 1,33 para garantir que a distribuição da espessura do filme esteja concentrada na faixa alvo e evitar que a névoa de sal não atenda ao padrão devido ao filme de borda muito fino.
Correlação entre a espessura do filme e a resistência à névoa salina
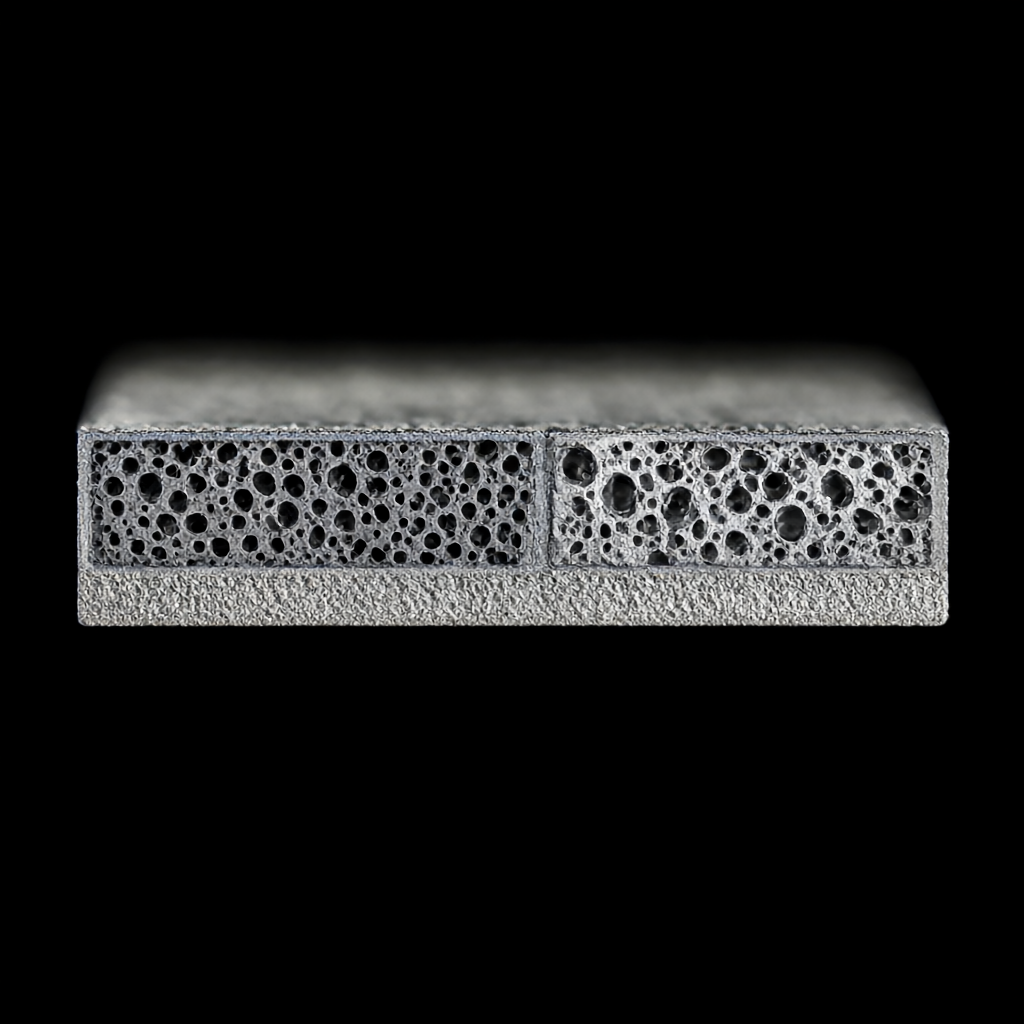
A espessura do filme não é melhor. Camada de filme muito espessa (como>30μm) porosidade é relativamente alta, se o selo não é bom, torna-se o canal de penetração do meio corrosivo. Para peças de alumínio de aviação, a espessura do filme de óxido duro convencional é de 25 - 35μm, a espessura do filme de óxido resistente à corrosão comum é de 8 - 15μm. A resistência à névoa salina depende do valor abrangente de "espessura do filme × porosidade × qualidade do selo", em vez de um único índice de espessura do filme. Portanto, a taxa de fechamento do poro deve ser confirmada antes do teste de névoa salina, geralmente exigindo menos de 10 poros/cm².
Especificação de teste de resistência à névoa salina e análise de modo de falha
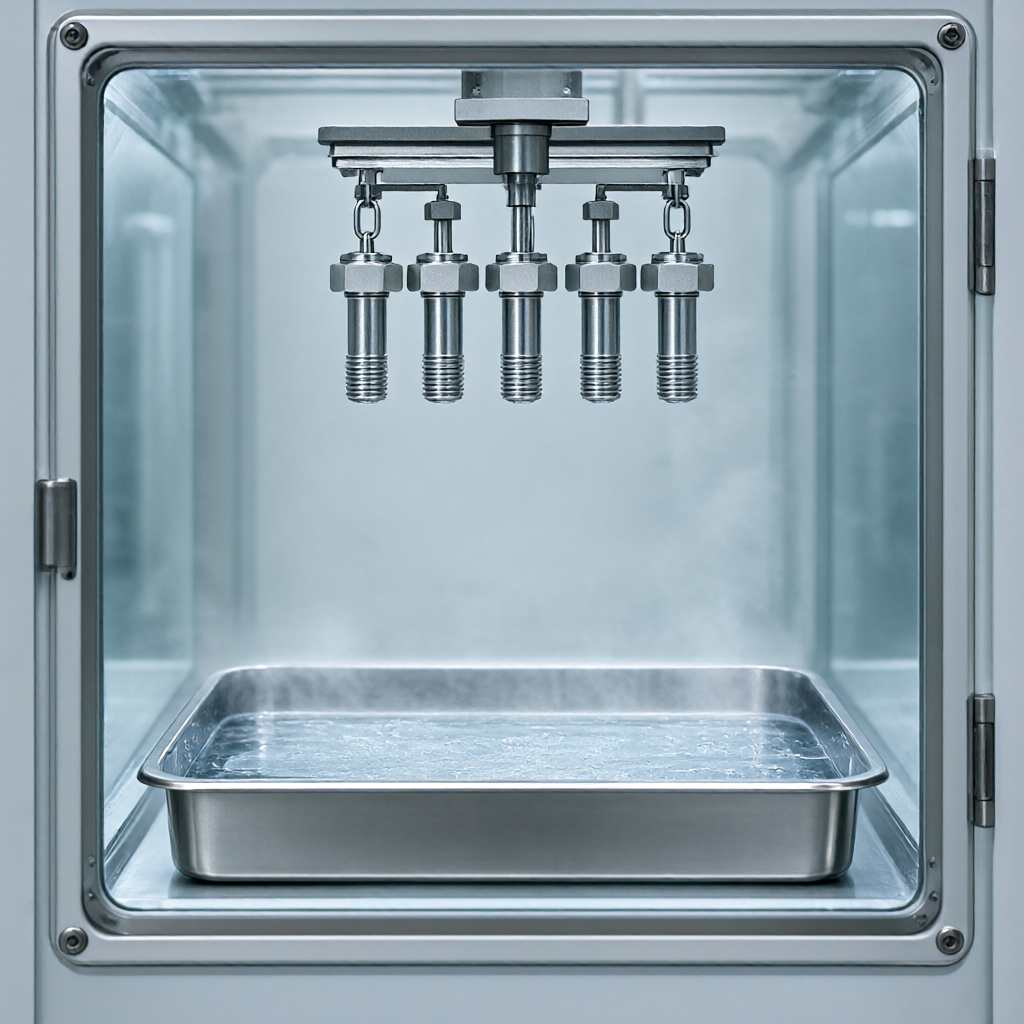
O teste de névoa salina (NSS) é um teste acelerado padrão para simular a corrosão atmosférica marinha, com padrões comumente usados, incluindo ASTM B117, ISO 9227 e MIL-STD-810. Para peças de aviação, a duração do teste geralmente varia de 96 a 500 horas, dependendo do ambiente de aplicação.
Modos de falha comuns:
- Efeito Edge CorrosãoA camada de filme é mais fina nos cantos das peças, e a névoa de sal primeiro borbulha nos cantos afiados e se infiltra no interior ao longo das lacunas.
- Pitting (Pitting)(Tradução)Defeitos microscópicos ou vedação incompleta da camada de membrana, a infiltração de íons cloreto forma uma região catódica local, o que leva à deposição de geada branca (Al(OH)Cl).
- PRODUÇÃO Layer PeelO desengorduramento do pré-tratamento não é limpo ou a força de ligação da camada de filme é insuficiente, e a camada de filme borbulha e cai na névoa salina, expondo a matriz.
Para evitar a falha acima, duas medidas são frequentemente tomadas na engenharia: uma é adicionar o tratamento de pré-filme (filme de conversão química) para formar uma camada de passivação densa antes da oxidação anódica, bloqueando o contato direto entre o substrato e a camada de filme; a outra é otimizar o processo de vedação, adotando vedação de água quente (90 - 100 °C) ou vedação a vapor (>100°C), de modo que o hidrato de aluminato de cálcio preencha os poros e reduza a absorção de água da camada de filme.
Estratégia de Controle de Consistência de Espessura de Filme na Produção em Massa
A consistência da espessura do filme é um ponto problemático de qualidade em cenários de usinagem de peças CNC em lote. Diferenças na microestrutura intergranular de diferentes lotes de barras de alumínio e diferentes resíduos de escala na superfície usinada podem levar a flutuações na eficiência da corrente de oxidação. ShowyMetal estabeleceu um rastreamento de dados de circuito fechado entre o cluster de 72 equipamentos CNC e a oficina de tratamento de superfície: Antes de cada lote de peças ser armazenado, registre o estado da superfície usinada (valor Ra, com ou sem corte). Durante o tratamento de superfície, ajuste o valor de referência da densidade de corrente de acordo com o lote e monitore a deriva da espessura do filme usando um medidor de espessura em três estágios: primeiro, meio e último.
- Segregação BatchDiferentes graus de alumínio (como 6061-T6 e 7075-T6) não devem ser oxidados na mesma ranhura, e a velocidade de formação do filme é muito diferente devido à estrutura de rede diferente.
- Tanque de manutençãoA concentração de ácido sulfúrico e a acidez livre devem ser testadas regularmente, e a água deionizada deve ser suplementada uma vez a cada 200 dm² de área de superfície produzida, e a concentração de íons de impureza (especialmente cobre e ferro) deve ser controlada abaixo de 50 ppm.
- Design do HangerAdote o cabide de liga de titânio com boa condutividade elétrica e aplique adesivo isolante resistente a altas temperaturas no ponto de contato para evitar que o ponto de cabide se torne uma área local de baixa corrente.
Através do controle acima, o desvio padrão da espessura do filme do mesmo lote pode ser controlado dentro de ± 1,5 μm para garantir a estabilidade dos resultados do teste de resistência à névoa salina. Para itens com requisitos de alta consistência, recomenda-se especificar "requisitos de uniformidade da distribuição da espessura do filme" nos desenhos, por exemplo,"a diferença de espessura do filme entre quaisquer dois pontos da mesma peça não deve exceder 5μm", de modo a otimizar a pertinência no final da produção.
Análise de problemas comuns
Por que às vezes é necessário polir quimicamente e depois anodizar após o processamento de peças aeronáuticas?
Se a aparência da peça exigir uma superfície brilhante (por exemplo, Ra)



