Otimização do caminho de corte de furos especiais e ranhuras de cavidade profunda em usinagem CNC de peças aeronáuticas
Estratégia de otimização de caminho de corte para furos de forma especial e ranhuras de cavidade profunda em usinagem CNC de peças aeronáuticas
De acordo com os requisitos rigorosos para peças CNC de precisão no campo aeroespacial, a otimização do caminho de corte de furos de perfil e ranhuras de cavidade profunda é o elo central para equilibrar a eficiência de usinagem, a vida útil da ferramenta e a precisão geométrica. O planejamento eficaz do caminho pode reduzir significativamente a rugosidade da superfície e melhorar a estabilidade dimensional da estrutura de cavidade profunda. Para peças que precisam atingir a tolerância de ± 0,01 mm e o acabamento superficial de Ra0, 4 μm, o projeto científico do caminho da ferramenta determina diretamente a taxa de aceitação do produto final.
Geometrias complexas desafiam a usinagem tradicional
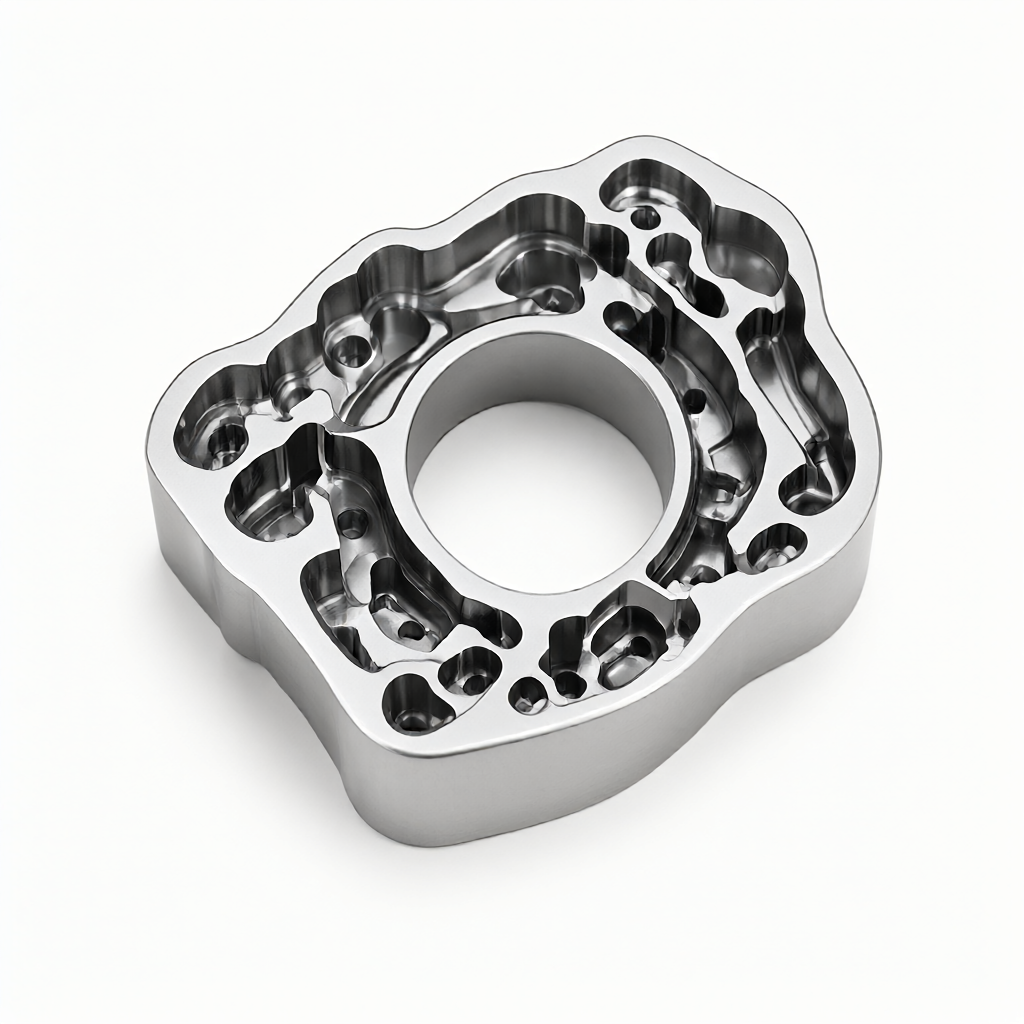
Os furos de forma especial de grau de aviação são frequentemente acompanhados por perfis assimétricos, ranhuras estreitas de pequeno ângulo e estruturas de furos cegos extremamente profundos. Ao lidar com essas estruturas, as estratégias tradicionais de fresagem a jusante ou a fresagem reversa geralmente resultam em folga da ferramenta e afetam a verticalidade da parede do furo devido à força lateral desigual da ferramenta. Enquanto isso, a ranhura de cavidade profunda é fácil de causar desgaste térmico ou quebra da ferramenta se a taxa de alimentação do caminho não for ajustada passo a passo sob o ambiente de remoção de cavacos. Ao avaliar os fornecedores, os compradores precisam se concentrar em sua capacidade de simular a ligação de múltiplos eixos para essas dificuldades, em vez de confiar apenas em uma tabela de parâmetros comum.
Influência da ligação multi-eixo e rigidez da haste na eficiência de corte
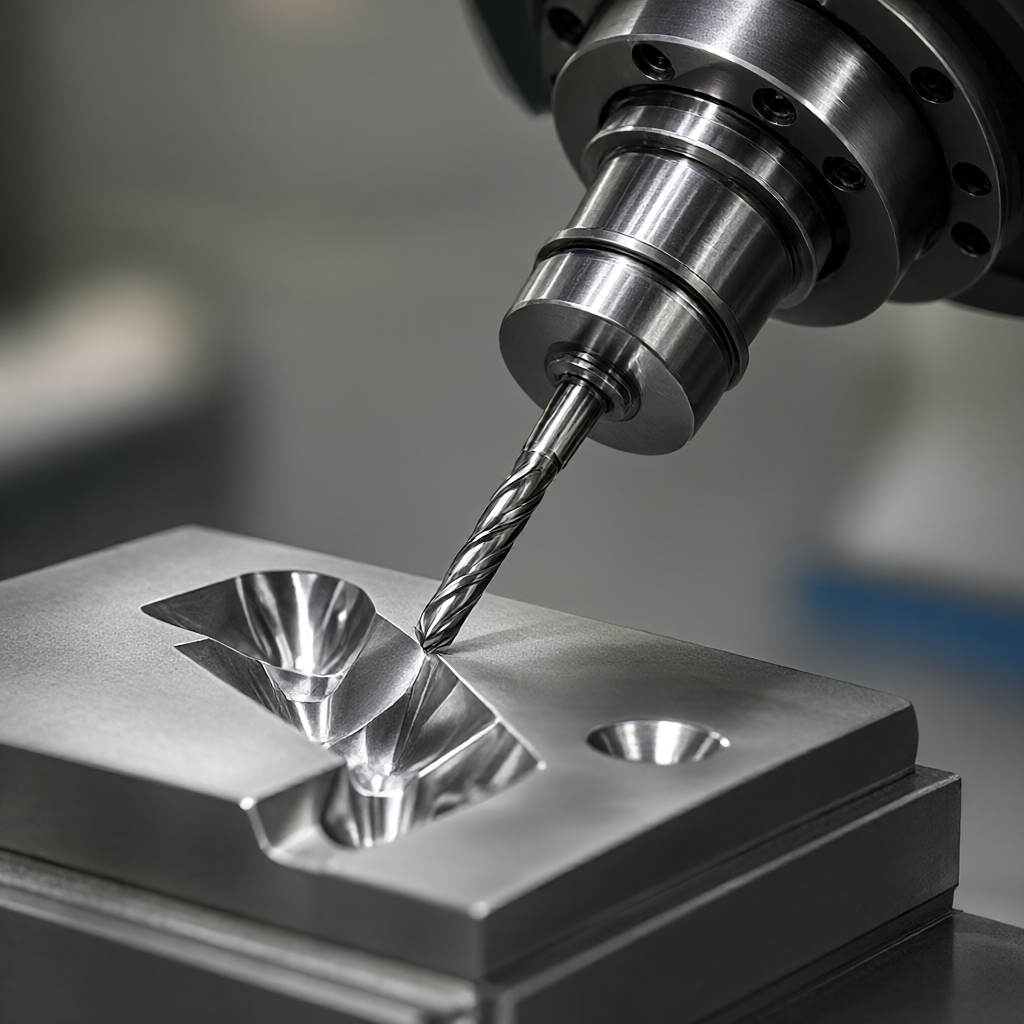
O uso de um centro de usinagem de 4 ou 5 eixos é um pré-requisito para uma otimização eficiente. A ligação de múltiplos eixos permite que a ferramenta mantenha sempre um ângulo de corte ideal e reduza a saliência, o que aumenta muito a rigidez na usinagem de ranhuras de cavidade profunda. Por exemplo, ao usinar cavidades profundas com superfícies inclinadas, uma máquina-ferramenta de 5 eixos minimiza o ângulo entre o eixo da ferramenta e a normal para a superfície usinada inclinando o eixo principal, reduzindo efetivamente a vibração.
Elevação da rigidez da ranhura da cavidade profunda por ligação de cinco eixos
Parâmetros críticos para a seleção de material e revestimento de ferramentas de corte
Materiais de carboneto duroAdequado para fresagem de precisão de alta velocidade, resistência ao desgaste, adequado para peças de alumínio e liga de alumínio.
Aço de alta velocidade contendo cobaltoBoa tenacidade, resistência ao impacto, adequado para o desbaste de furos de perfil complexo.
Tecnologia do CoatingO revestimento TiAlN pode melhorar a resistência a altas temperaturas e é adequado para materiais difíceis de processar, como o aço inoxidável; o revestimento DLC reduz o coeficiente de atrito e ajuda a melhorar o acabamento da superfície.
Alimentação escalonada e gerenciamento de dissipação de calor do caminho de corte de ranhura de cavidade profunda
Na usinagem de ranhuras de cavidade profunda (relação de aspecto maior que 10), o calor é acumulado devido ao corte de profundidade total de passagem única. A estratégia ideal é dividir a profundidade total em etapas e resfriar adequadamente cada camada após o corte.
PRODUÇÃO Screw CutterEm comparação com o eixo Z direto, o caminho helicoidal pode evitar a concentração de tensão no ponto de partida e proteger o cortador de ângulo ligeiramente obtuso.
Margem adaptativaAjuste dinamicamente a profundidade de corte do próximo procedimento de trabalho de acordo com a área processada para garantir uma quantidade uniforme de corte e evitar sobrecarga local.
Projeto de flauta de chip e ângulo de pulverização de fluido de corte
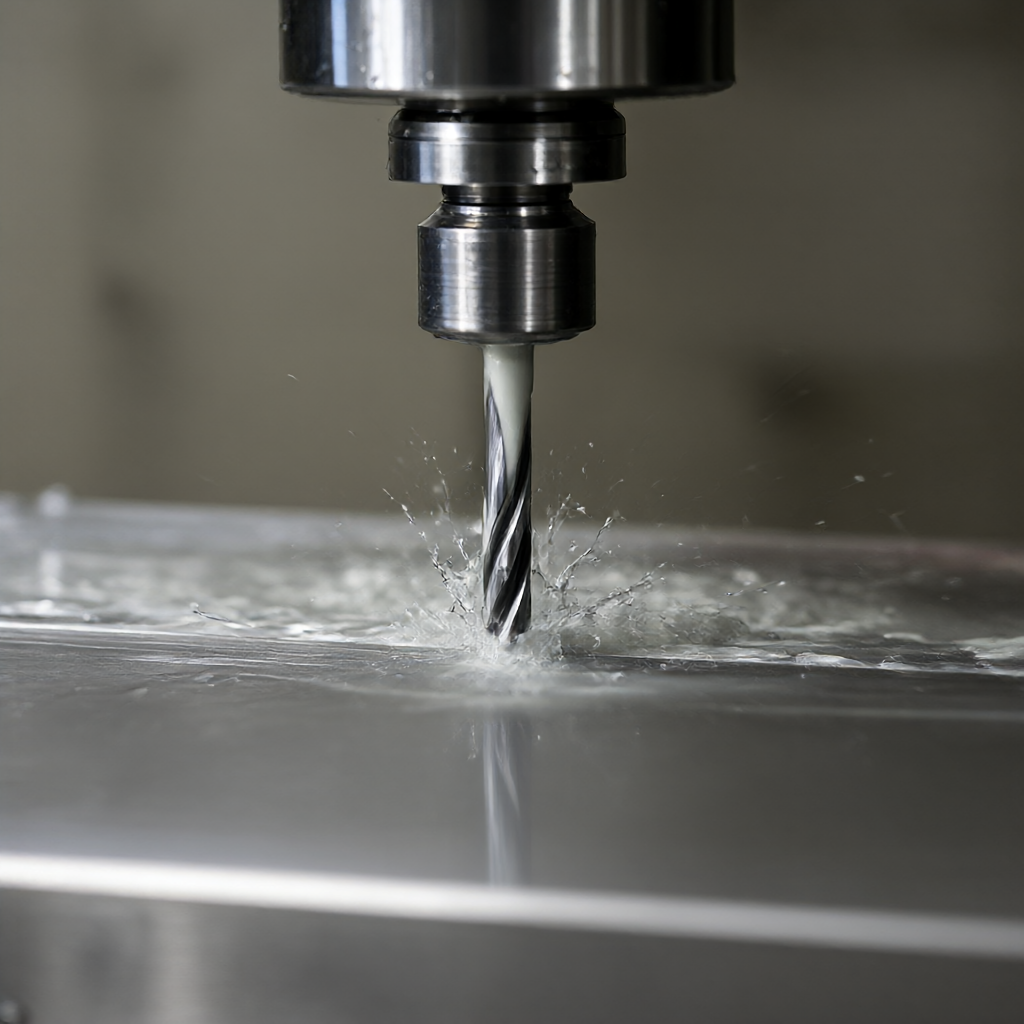
O design razoável do espaço de descarga de cavacos pode evitar que os cavacos se enrolem na ferramenta. Durante a programação CNC, o espaço de descarga lateral suficiente deve ser reservado. Ao mesmo tempo, o bocal de fluido de corte direcional deve ser usado para pulverizar o refrigerante diretamente no ponto de contato entre a aresta de corte e a peça de trabalho, de modo a remover os cavacos e reduzir o aumento da temperatura, o que é muito importante para manter o acabamento de Ra0,4 μm.
Otimização da remoção de cavacos e resfriamento por pulverização direcional
Controle de integridade de superfície para acabamento de perfil de furo de perfil
A integridade da superfície, incluindo tensão residual, micro-rachaduras e acabamento, é considerada no estágio de acabamento de furos de perfil. O endurecimento secundário causado pela deformação plástica pode ser efetivamente suprimido usando uma estratégia de micro-corte com pequena profundidade de corte (por exemplo, 0,1 - 0,2 mm) e alta velocidade de rotação (acima de S12000).
Acabamento Ra0.4μm por micro-corte
Verificação do caminho de balanço da ferramenta e do overcut
A trajetória de oscilação da ferramenta é gerada usando a função de pós-processamento de 5 eixos do software CAM. Ao lidar com a área de transição do ângulo R, a simulação do caminho da ferramenta deve ser realizada para eliminar o caminho que pode causar sobre-corte ou interferência. Para o furo de forma especial com ranhura de corte de afundamento, é necessário usar uma faca de bola especial ou uma faca de limpeza de raiz para garantir que não haja material residual no fundo da ranhura e atenda aos requisitos de interferência de montagem.
Comparação de soluções de usinagem: a compensação entre fresamento e EDM
A seleção de um esquema de usinagem adequado para uma determinada estrutura de peças aeronáuticas afeta diretamente o custo e o tempo de entrega. A tabela a seguir compara o desempenho da fresagem CNC com o da usinagem de fio/faísca lenta na usinagem de ranhuras de cavidade profunda com furos de perfil:
Dimensões de avaliação
Moagem CNC de 5 eixos
Reprodução/Spark
Materiais aplicáveis
Alumínio, liga de titânio, superligas à base de níquel
Material condutor (incluindo carboneto cimentado e aço endurecido)
Qualidade de superfície
Ra0, 4 μm, sem zona afetada pelo calor
Superfícies microscópicas podem ter camadas de reformulação que requerem pós-tratamento
Capacidade de cavidade complexa
Limitado pela acessibilidade e rigidez do cortador
Pode processar qualquer cavidade condutiva de forma especial sem limitação de descarga de cavacos
Eficiência de usinagem
Velocidade média e alta, adequado para lotes
Baixa para peças pequenas ou protótipos de alta rigidez
Na produção prática, a fresagem de 5 eixos é geralmente adotada como o principal esquema para peças complexas contendo liga de titânio, enquanto a perfuração de descarga elétrica é usada como o método de usinagem de ranhura de alívio para ranhuras extremamente profundas e estreitas que são difíceis de serem alcançadas pela ferramenta de fresagem.
Critérios de aceitação de qualidade e meios de ensaio
Para garantir a entrega confiável de peças de aviação, é necessário estabelecer um sistema de inspeção de processo completo, desde a primeira peça até a entrega.
Dimensões de precisãoUse uma máquina de medição por coordenadas (CMM) para realizar inspeção em grande escala nas dimensões dos principais furos de perfil e ranhuras de cavidade profunda para garantir que a tolerância esteja dentro de ± 0,01 mm.
Superfície rugosidadeUse o medidor de rugosidade para testar a superfície acabada e verifique se ela atende ao requisito de Ra0.4μm.
Inspeção visualCertifique-se de que não há arranhões, rebarbas e descoloração térmica por inspeção visual e lupa para garantir a consistência do efeito de superfície altamente brilhante.
Conclusão e sugestões de cooperação
A excelente usinagem CNC não é apenas o empilhamento de equipamentos, mas também a integração profunda do caminho de corte, gerenciamento de ferramentas e parâmetros de processo. Para o desafio de furos de perfil e ranhuras de cavidade profunda, a adoção de alimentação escalonada, ligação multi-eixo e estratégia de remoção de cavacos finos é a única maneira de melhorar a qualidade. Se você tiver projetos de peças de aviação envolvendo cavidades complexas e furos de perfil multifacetado, recomenda-se fornecer desenhos para discutir o esquema específico do caminho da ferramenta e a seleção de materiais conosco. A interface de engenharia profissional pode ajudá-lo a evitar possíveis riscos de processamento e garantir precisão e consistência na entrega em massa. Bem-vindo ao envio de desenhos para avaliação detalhada do processo e cotações.
Envie seu desenho STEP / DWG / PDF e nossos engenheiros retornarão em 2 horas com um orçamento detalhado que inclui análise DFM gratuita e recomendações de processo — sem compromisso.
Envie seu desenho STEP / DWG / PDF e receba em 2 horas um orçamento detalhado com análise DFM gratuita e consultoria de processo. Sem pedido mínimo – a partir de 1 peça.