





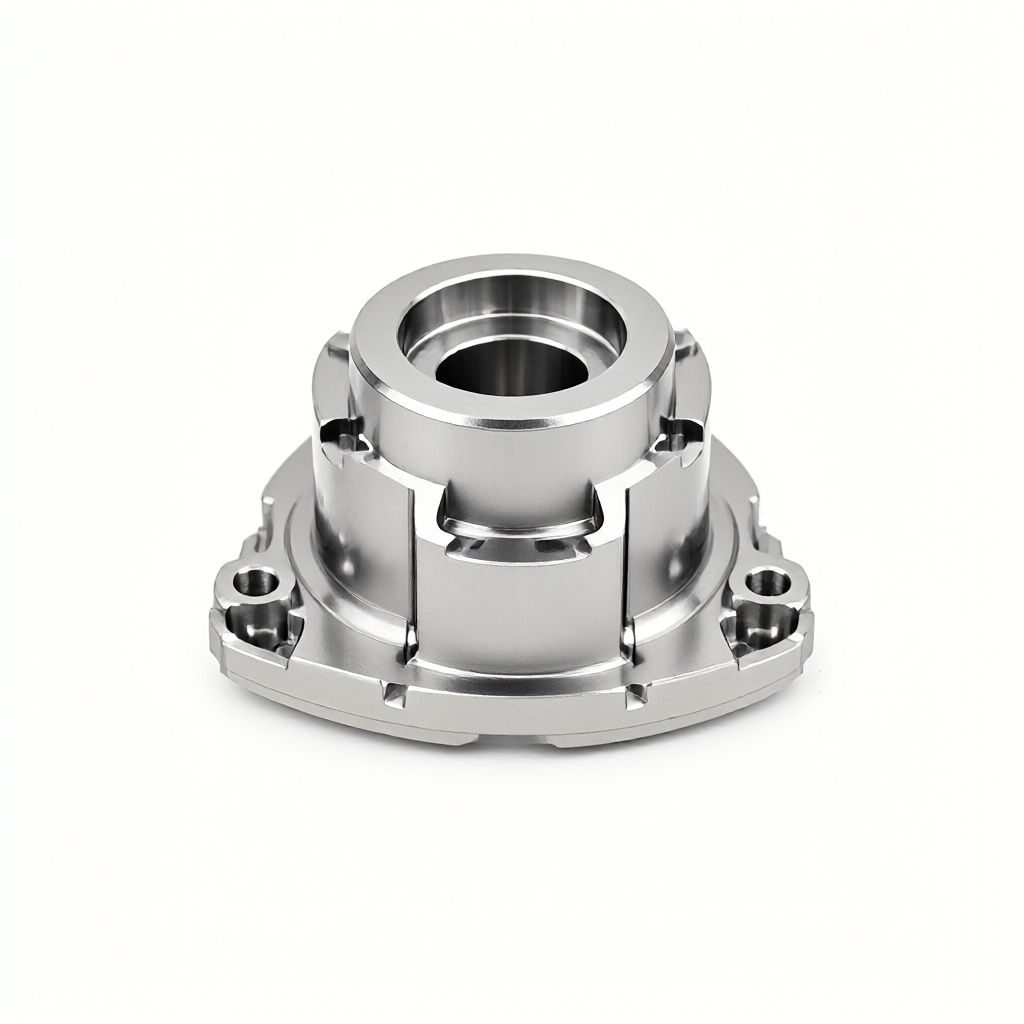
Papel central do FQC e especificação de registro de dados para inspeção de primeira peça de peças aeronáuticas;
Inspeção do primeiro artigo para usinagem CNC na fabricação de precisão aeroespacial; A Inspeção de Primeiro Artigo (FAI) e a Inspeção Final (FQC) são os principais elos de controle de qualidade para garantir a consistência do tamanho do lote e atender às especificações de fornecimento de aviação. O rigoroso registro de dados de padrões e especificações FQC pode não apenas detectar antecipadamente erros sistemáticos, como desgaste da ferramenta, deformação da braçadeira, etc., mas também é a pedra angular da confiança para passar na auditoria AS9100V ou NADCAP. Do ponto de vista da operação de engenharia, este artigo analisará o processo de inspeção de processo e o processo de inspeção de entrega de peças CNC de grau de aviação após a confirmação do primeiro artigo, esclarecerá os requisitos de parâmetros específicos para dimensões críticas, tolerância de forma e posição e teste de integridade de superfície e fornecerá um conjunto de especificações de modelo de registro de dados para ajudar os engenheiros de aquisição técnica e qualidade a estabelecer um ciclo fechado de qualidade rastreável.
Itens de teste FQC e critérios de tolerância para peças CNC de grau aeronáutico
As peças de aviação são extremamente sensíveis à estabilidade dimensional e à integridade da superfície. O FQC não é simplesmente uma "medição em escala completa", mas é controlado principalmente de acordo com o procedimento CMM (máquina de medição por coordenadas) e as características críticas para a qualidade (CTQ) marcadas no desenho. Para usinagem personalizada de peças CNC de precisão, os itens de inspeção geralmente cobrem as três dimensões a seguir:
- Principais dimensões e tolerâncias de forma:Para as principais características, como a superfície de acoplamento e o orifício de montagem, a precisão dimensional deve ser controlada dentro de ± 0,01 mm em geral; as tolerâncias de forma e posição, como coaxialidade e planicidade, devem ser implementadas de acordo com ASME Y14.5 ou ISO GD&T, e a planicidade da superfície de referência chave deve ser controlada dentro de 0,02 mm em geral para garantir a conformidade durante a montagem.
- Integridade da superfície e acabamento:As peças aeronáuticas geralmente envolvem considerações de vida de fadiga, e o FQC deve verificar a superfície para Ra (geralmente Ra0.4μm a Ra0.8μm), micro-rachaduras, marcas de faca e branqueamento por estresse. Para requisitos de superfície de alto brilho ou efeito de espelho, o teste de ponto fixo é realizado usando um medidor de rugosidade, complementado por inspeção visual manual para arranhões e imperfeições.
- Ensaios não destrutivos visuais (EQM):Dependendo das propriedades do material (por exemplo, ligas de titânio, aços de alta resistência ou plásticos de engenharia), o teste de partículas magnéticas (MT), o teste de penetração (PT) ou o teste ultrassônico (UT) podem ser envolvidos para excluir poros internos, inclusões ou defeitos próximos à superfície para garantir a segurança da construção.
Comparação dos pontos-chave do teste FQC de diferentes materiais e processos
As características de corte de diferentes materiais afetam diretamente a tensão residual e o risco de deformação após a usinagem, portanto, a ênfase do teste FQC deve ser ajustada de acordo.
| Materiais do tipo | Designação típica/características | Principais itens de teste do FQC | Modos de falha comuns e evasão |
|---|---|---|---|
| alumínio liga | 7075-T6 / 2024-T3 (em inglês) | Precisão dimensional (resistência à deformação), rugosidade superficial, espessura do filme de óxido anódico (se envolvido) | O estresse residual é causado pela má dissipação de calor no corte; a nitidez da ferramenta deve ser controlada e o tratamento de envelhecimento ou alívio de estresse deve ser realizado em tempo hábil após a usinagem |
| Titânio Alloy | Composição TC4 / Ti-6Al-4V | Microcrack, profundidade da marca da faca, mudança de cor térmica, verificação de dureza | Baixa condutividade térmica e fácil superaquecimento; pequena profundidade de corte e alta velocidade de rotação são necessárias, e o FQC precisa de um microscópio de alta potência para inspecionar a marca da faca e a zona afetada pelo calor |
| Aço de alta resistência/aço inoxidável | 17-4PH / 316L (tradução) | Teste de partículas magnéticas/penetrante, qualidade de rebarbação de superfície, tolerância dimensional | O endurecimento do trabalho é grave e a borda é fácil de entrar em colapso; o caminho da ferramenta deve ser otimizado e o FQC deve se concentrar na inspeção de bordas afiadas e pontos de concentração de tensão. |
Especificação de registro de dados FQC e requisitos de rastreabilidade
Na cadeia de suprimentos da aviação, a integridade e a rastreabilidade dos registros de dados estão no centro da auditoria. Um relatório FQC qualificado não é apenas um certificado de qualidade, mas também a base de dados para a otimização subsequente do processo. Os registros de dados padronizados devem atender aos seguintes critérios de engenharia:
- Dados de granulação:Em vez de registrar apenas "Pass/Fail", registre os valores medidos específicos. Por exemplo, registre não apenas se a abertura crítica atende aos padrões, mas também o diâmetro real medido pela CMM, o desvio de coaxialidade. Para o acabamento da superfície, registre os valores medidos de Ra em cada ponto de teste em vez da média de ponto único.
- Rastreabilidade ambiental e de equipamentos:Registre a temperatura ambiente durante o teste (a medição de precisão da aviação geralmente precisa ser realizada a uma temperatura constante de 20±2℃), bem como o período de validade de calibração e o número do CMM, rugômetro e outros equipamentos usados para garantir a repetibilidade dos dados em condições físicas.
- Registros de flutuação anormais:Um gráfico de tendência (dados do gráfico de controle do SPC) é necessário para tendências de deriva dimensional (por exemplo, mudanças graduais devido ao desgaste da ferramenta) em lotes sucessivos. Mesmo que uma única peça esteja dentro da faixa de tolerância, um aviso deve ser acionado e as ações de manuseio devem ser documentadas se houver uma tendência de queda contínua nos valores de CPK em direção ao limite de tolerância.
Lógica de patrulha FQC para confirmação do primeiro artigo para envio em massa
O controle de qualidade é um ciclo fechado dinâmico, desde o primeiro artigo (FAI) até o envio em massa (FQC). A confirmação do primeiro artigo verifica principalmente a correção do procedimento e o estado inicial das dimensões. O núcleo do FQC em massa é o "controle de consistência". Na produção em massa com 72 equipamentos CNC (incluindo centro de usinagem de 3/4/5 eixos, torno CNC, máquina de acionamento, torneamento e fresagem), a amostragem AQL (nível de qualidade aceitável) é geralmente combinada com inspeção 100% completa.
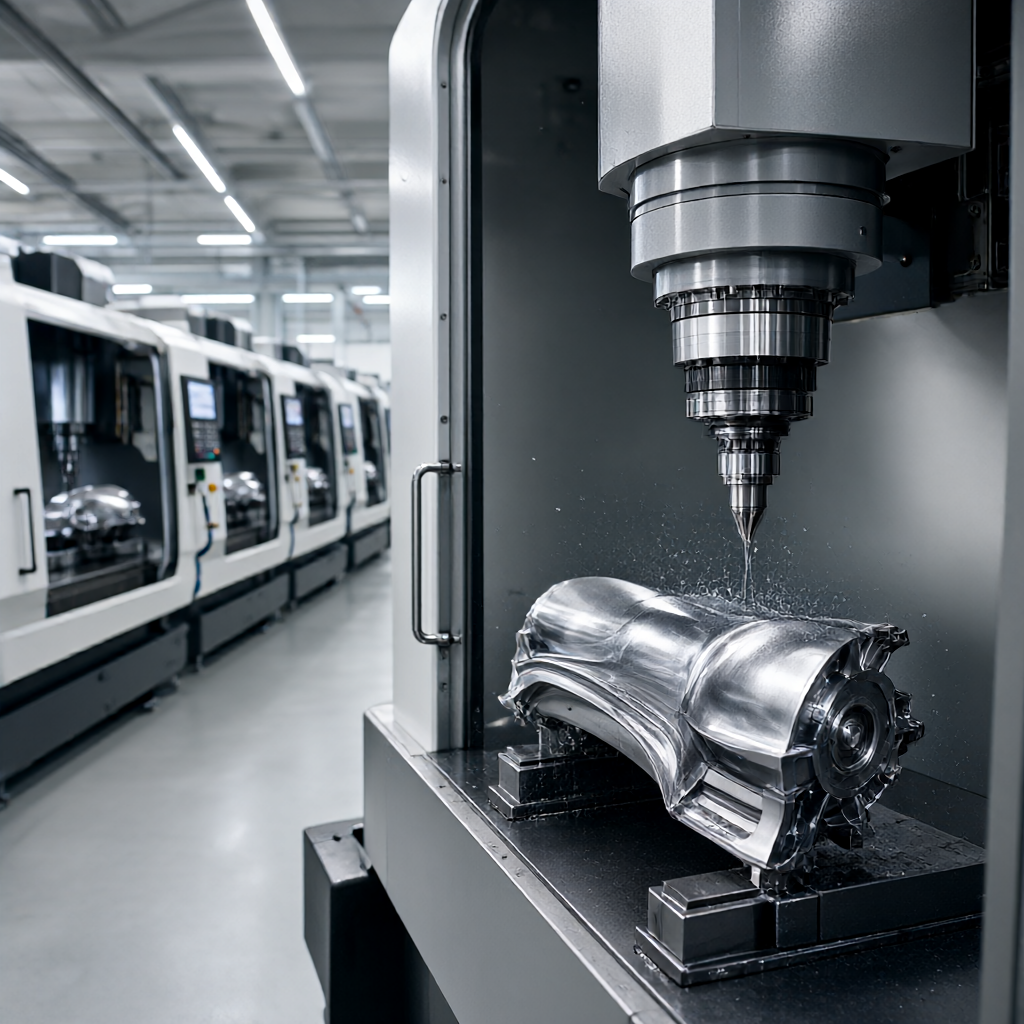
Para peças críticas de grau aeronáutico, 100% de inspeção em escala completa é normalmente realizada antes do envio. Além da aparência e dimensões de rotina, o acabamento é verificado durante a fase FQC Se a compensação dimensional após a anodização, galvanoplastia é precisa e se a superfície está livre de arranhões e defeitos. A linha de base é estabelecida através da validação do primeiro artigo. A inspeção periódica durante o processo monitora a condição da ferramenta e a flutuação do lote e, finalmente, é verificada pelo FQC de envio para garantir que cada produto dentro do prazo de entrega do lote (geralmente 15-25 dias para produção em massa) atenda aos padrões de desenho e especificação.
Modos de falha comuns do FQC e esquemas de evasão de engenharia
Na usinagem e inspeção CNC real, as falhas interceptadas pelo FQC geralmente se originam no front-end da cadeia de processo.
- Deformação de fixação e alívio de tensão:O alívio de tensão durante a remoção de peças de paredes finas leva a uma superação dimensional. Esquema de evasão: Aumentar o tempo de espera "estado livre" antes do FQC ou usar uma fixação flexível multiponto para dispersar a tensão e pré-determinar a quantidade de alívio de tensão para compensação do programa no estágio do primeiro artigo.
- Desgaste de ferramentas fora da tolerância:Na produção em massa, o aumento da força de corte no final da vida útil da ferramenta faz com que a dimensão se desvie para a direção de tolerância negativa. Esquema de evasão: Introduzir o sistema de gerenciamento de vida útil da ferramenta, monitorar o valor de Cpk em combinação com o SPC, mudar ativamente a ferramenta ou moer antes que o FQC encontre a mudança de tendência, em vez de descartar a ferramenta após a inspeção completa.
- Microdefeitos superficiais e arranhões secundários:Os defeitos de superfície encontrados pelo FQC geralmente não são defeitos de processamento em si, mas arranhões secundários no processo de rotatividade, rebarbação ou tratamento de superfície. Esquema de evasão: ventosas antiestáticas ou ferramentas macias são usadas em todo o processo para estabelecer padrões de proteção de superfície entre cada processo. O FQC deve distinguir entre "marca de faca de processamento" e "arranhão de rotatividade" e definir a rastreabilidade da responsabilidade.
FAQ: Padrões FQC e registro de dados para peças aeronáuticas
Quais são as tolerâncias dimensionais normalmente exigidas para as peças CNC de grau aeronáutico?
Depende dos requisitos de desenho específicos, mas as peças aeronáuticas de precisão geralmente exigem que a tolerância dimensional de ajuste chave esteja dentro de ± 0,01 mm, a tolerância de forma e posição, como planicidade e coaxialidade, esteja na ordem de 0,02 mm e o acabamento superficial Ra0,4 μm a Ra0,8 μm, que está sujeito aos desenhos de projeto e às especificações AS.
Qual é o papel do gráfico de controle SPC no registro de dados FQC?
O SPC é usado para monitorar a capacidade do processo (Cpk) e as tendências de flutuação dimensional durante a produção em massa. Durante a fase FQC, os dados do SPC permitem a identificação antecipada de desvios sistêmicos devido ao desgaste da ferramenta ou à deriva térmica do equipamento, evitando a sucata de todo o lote e permitindo o controle de qualidade preventivo.
Como se concentrar na inspeção da zona afetada pelo calor durante o FQC de peças aeronáuticas de liga de titânio?
A inspeção da mudança de cor térmica da superfície (o grau de mudança de cor reflete a temperatura local) e a profundidade da marca da faca microscópica devem ser enfatizadas. A integridade da superfície deve ser inspecionada com uma lupa de alta potência, combinada com o teste de dureza para verificar se há amolecimento excessivo ou efeito de têmpera na área local e, se necessário, o teste de penetração deve ser realizado para detectar microfissuras.
O FQC na produção em massa é uma inspeção completa ou uma inspeção aleatória?
Para peças críticas de segurança de grau aeronáutico, uma inspeção 100% em escala completa (inspeção completa) é normalmente realizada antes do envio, enquanto para peças padrão ou de baixa criticidade, a inspeção de amostragem pode ser realizada de acordo com os padrões AQL (por exemplo, AQL 0,65 ou 1,0), mas a inspeção completa e o registro de dados ainda são recomendados para dimensões críticas do CTQ.
Quais dimensões o FQC deve remedir após o tratamento de superfície (por exemplo, anodização)?
O método de tratamento de superfície pode alterar as dimensões geométricas das peças (por exemplo, a espessura do filme de óxido anódico é geralmente de 8-25μm em um lado). O FQC deve se concentrar em testar novamente as principais dimensões de ajuste e o diâmetro do furo (a camada de filme fará com que o furo se torne menor) para garantir que as dimensões após o tratamento ainda estejam dentro da faixa de tolerância do desenho e que a camada de filme seja uniforme na aparência, sem descamação ou espessura excessiva local.
Conclusão e sugestão de ação
As barreiras de qualidade na usinagem de peças aeronáuticas são essencialmente "rastreabilidade de dados" e "controle de processo". Um rigoroso conjunto de padrões FQC e especificações de registro de dados é a ponte entre o processo de fabricação e o desempenho final de segurança. Se você está procurando um parceiro de usinagem CNC com um rigoroso sistema de controle de qualidade para projetos de equipamentos aeroespaciais, aeroespaciais ou de alta precisão, é aconselhável preparar desenhos de projeto completos, especificações de materiais e descrições de características críticas (CTQ). Você pode enviar desenhos e requisitos técnicos para avaliação de processo com base na capacidade de usinagem de 3/4/5 eixos, recomendações de DFM e propostas de cotação personalizadas com itens detalhados de teste FQC e especificações de registro de dados para garantir qualidade consistente e estabilidade de entrega do projeto desde o primeiro artigo até o envio em massa.



