Deformação a quente CNC de peças de alumínio aeronáutico: de erro de 0,01 mm a lógica de controle repetível;
Durante a fresagem e torneamento CNC de peças estruturais aeronáuticas, suportes de motores e componentes compostos, o atrito da ferramenta, o aquecimento do fuso e a erosão do fluido de corte podem formar um campo de temperatura não uniforme dentro das peças, resultando em deformação elástica e plástica. Quando o erro térmico excede ± 0,01 mm, a faixa de tolerância projetada pode ser comprimida ou mesmo invertida. Com base na experiência de processamento em lote da ShowyMetal em peças de liga de alumínio 7075-T6, 6061-T6 e liga de titânio TC4, este artigo desmonta o mecanismo físico de deformação a quente, apresenta a solução de engenharia de "pré-tensão a frio + controle de temperatura zonal" e fornece parâmetros de processo e critérios de aceitação que podem ser implementados para ajudar os engenheiros a prever o risco de deformação na fase de cotação e programação.
O mecanismo físico da deformação térmica: por que "uma faca de moagem é torta"
As deformações térmicas na usinagem CNC resultam principalmente da superposição de três fontes de calor: o calor de fricção concentrado na zona de corte.(70%-85% da energia de corte), calor de condução do fuso e da haste da ferramenta e calor convectivo da remoção de cavacos. Para materiais como ligas de alumínio com alta condutividade térmica (cerca de 138 W/m·K para 7075-T6), mas também um coeficiente de expansão térmica relativamente grande (cerca de 23,6 μm/m·K), o gradiente de campo de temperatura é distribuído de forma instável em 30-120 segundos, resultando em uma mudança dimensional na superfície usinada durante o resfriamento.
- Dominância de deformação elásticaem estruturas de paredes finas (espessura da parede),< 2mm)中,温度差 ΔT 引起的应力 σ = E·α·ΔT 可达 15-30 MPa,卸载后产生 0.02-0.05mm 的宏观翘曲。
- Reorganização de stress residualO resfriamento rápido faz com que a martensita superficial ou a camada endurecida pelo trabalho retenham deslocamentos de alta densidade no estado de alta temperatura, e o desequilíbrio de tensão interna é liberado lentamente durante a usinagem ou montagem subsequentes.
- Deriva térmica da máquina-ferramentaO alongamento térmico do eixo principal (geralmente 8-15μm/°C) afeta diretamente a precisão geométrica e, se não for compensado, o erro se acumulará na peça.
A chave é que a direção e a magnitude da deformação térmica dependem da "direção do gradiente do campo de temperatura" e não apenas da temperatura, o que significa que a "alimentação lenta" sozinha não pode resolver o problema, mas deve começar com o estado inicial da tensão e o caminho de dissipação de calor.
O método de pré-tensão a frio: princípios fundamentais e limites aplicáveis
O pré-estresse a frio refere-se à introdução de tensão elástica controlada e oposta na superfície de uma característica crítica por meio de um projeto de fixação ou pré-carregamento local a uma temperatura ambiente padrão de 20±5°C, a fim de neutralizar a deformação reversa após a liberação de calor de corte subsequente.< 0.2%),且预加载力在退火/时效后能稳定保持。
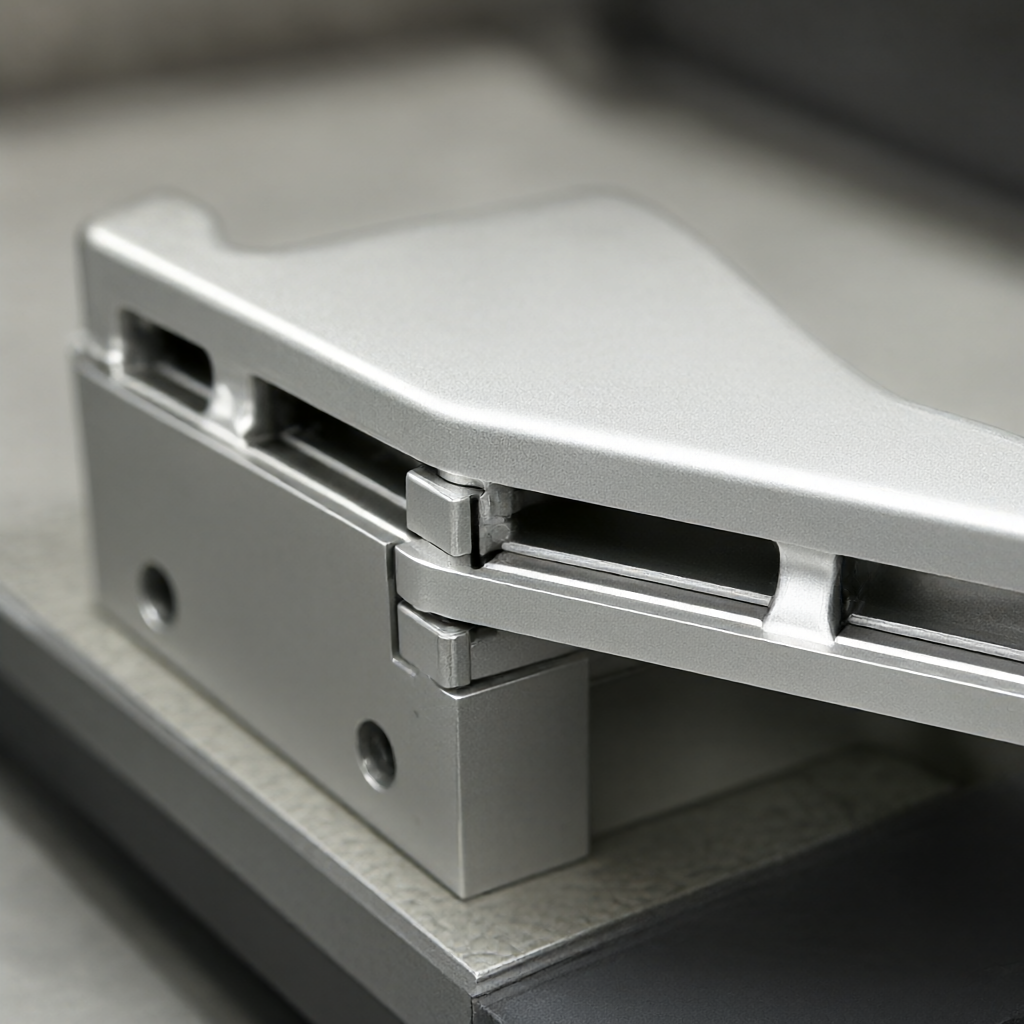
Pontos de operação e janela de parâmetros
- Cálculo do volume de pré-cargaCom base na simulação de acoplamento termo-mecânico de elementos finitos, o vetor de deslocamento da característica alvo no estado estacionário térmico é extraídoDA tensão pré-carregada de peças típicas de liga de alumínio é controlada em 0,05%-0,15%.
- Fixação Rigidez Match: O dispositivo de pré-carga deve ter uma rigidez local de>50 N/μm para evitar que a força de recuperação elástica seja absorvida pelo dispositivo. Recomenda-se o uso de liga de titânio ou bloco em V de aço com mecanismo de carregamento de mola.
- Janela do tempoO corte deve começar dentro de 30 minutos após a pré-carga, caso contrário, o relaxamento da tensão (cerca de 3% a 5% de atenuação por hora do alumínio) prejudicará a compensação.
- Materiais aplicáveis7075-T6 e 6061-T6 têm efeito significativo; liga de titânio TC4 precisa ser aumentada para 1,8 - 2,2 vezes o mesmo tamanho de peças de alumínio devido ao seu alto módulo elástico (110 GPa); aço inoxidável 304 é fácil de induzir rendimento local devido à sua alta taxa de endurecimento do trabalho e pré-carga, portanto, use com cautela.
Este método é particularmente eficaz em peças de estrutura de parede fina e grandes painéis, mas tem efeito limitado em peças de bloco de corpo grosso (espessura de parede>15mm) devido ao seu pequeno gradiente térmico, deformação 5:1, peças sensíveis à planicidade,
Proposta de estratégia de combinaçãoA combinação de "pré-tensão + caminho de corte simétrico" é usada para peças de estrutura de parede fina; a combinação de "resfriamento líquido zoneado + grande alimentação e curso curto" é usada para suportes de motor de parede grossa. Na linha de produção CNC de 72 unidades da ShowyMetal, os três primeiros esquemas melhoraram o rendimento médio em 18%, 12% e 9%, respectivamente, e a combinação pode aumentar o Cpk dentro do lote de 0,8 para mais de 1,33.
Pontos-chave da operação prática: Parâmetros de circuito fechado do desenho ao primeiro artigo
Janela de referência de parâmetros de corte (7075-T6, HSS/Carbide End Milling)
- Velocidade Spindle: 8000-12000 rpm (diâmetro da ferramenta 6-12mm), limitando a temperatura de corte a 80-120°C.
- Velocidade de alimentação: 200-400 mm/min, ap (profundidade de corte) ≤ 0,5 mm para reduzir a força de corte de lâmina única.
- Refrigeração modaFluxo de óleo MQL de 0,2 - 0,5 L/h para evitar choque térmico causado por inundação.
Inspeção de nós e registros de dados
- Inspeção em tamanho real da primeira peçaUse coordenadas tridimensionais (CMM) para medir imediatamente após a usinagem, registre o grau de posição da superfície de referência e do furo característico e arquive os dados.
- Deixe repousar por 4 horas e repita o teste: Em repouso à temperatura ambiente padrão (20±1°C), meça novamente, a diferença é a deformação de liberação de calor. Se> 0,015 mm, ajuste o coeficiente de pré-tensão ou o caminho de corte.
- Rudeza e integridade da superfície: Ra ≤ 0,8 μm (superfície acabada), sem cruzamento de lâmina, sem micro-rachaduras, amostrado em 3 áreas diferentes usando um medidor de rugosidade de superfície.
Na produção em massa, os dados de deformação estática devem ser verificados a cada 20 peças e o gráfico de controle deve ser desenhado. Se 3 pontos consecutivos excederem o limite de 3σ, pare imediatamente para verificar o fluxo de resfriamento ou o estado de aquecimento do dispositivo elétrico.
Critérios de Aceitação: Como provar à Parte A que a deformação foi controlada
Os clientes de aviação geralmente aceitam de acordo com o sistema de qualidade AS9100D e o controle de deformação térmica é refletido nos seguintes documentos de entrega:
- Relatório de Inspeção do Primeiro Artigo (FAI)Inclua a tabela de comparação entre a dimensão imediatamente após o processamento e a dimensão após 4 horas de repouso, e indique claramente a quantidade e a direção da deformação.
- Processo de controle de log: Registro de parâmetros de corte, curva de monitoramento de fluxo de resfriamento, registro de torque de fixação pré-tensionada.
- Batch Cpk RelatórioÍndice de capacidade de processo de dimensões críticas (por exemplo, localização do furo de montagem, planicidade) ≥ 1,33.
Recomenda-se que o cliente especifique "tolerância dimensional após o equilíbrio térmico" em vez de "tolerância dimensional imediata" nos requisitos técnicos do desenho para evitar disputas de aceitação, por exemplo,"planicidade ≤ 0,02 mm após 4h a 20°C" em vez de "planicidade ≤ 0,02 mm" sem condições.
FAQ: 5 perguntas frequentes sobre deformação térmica feitas por engenheiros
O método de pré-tensão a frio é adequado para todas as classes de tolerância dimensional no processamento de peças de liga de alumínio de aviação?
N/A. A capacidade de pré-tensão para compensar a tolerância de nível de TI 5 (± 0,005 mm) é limitada, pois as flutuações de relaxamento de tensão (± 0,002 mm) podem consumir 40% da margem de tolerância. Recomenda-se que a pré-tensão seja priorizada para tolerâncias de TI 6 e acima (± 0,01 mm e acima), com tolerâncias mais rigorosas combinadas com controle de temperatura zoneado ou refinamento em várias etapas.
Como o custo do controle de deformação térmica é refletido na cotação para peças estruturais aeronáuticas de 500 peças em lote?
O custo é principalmente devido à personalização de acessórios (¥5000-15000/set), homem-hora de simulação (2-4 homem-dia) e frequência de inspeção aprimorada. No modelo de cotação da ShowyMetal, esta parte é listada como "taxa de desenvolvimento de processo", e o custo de uma única peça aumenta em cerca de ¥15-30 após a amortização do lote, geralmente representando 8%-12% do custo de usinagem da peça.
Como posso saber se a minha peça precisa de controle de temperatura zoneado em vez de pré-tensão?
O principal critério é a relação "espessura da parede/gradiente térmico". Se a espessura máxima da parede for>8mm ou se houver uma cavidade profunda (profundidade>30mm), o calor interno não pode ser dissipado através da superfície, o gradiente de temperatura é grande e a eficiência do resfriamento líquido zonal é maior. Se a espessura da parede for maior, a eficiência do resfriamento líquido zonal é maior.