





Lógica de engenharia para realizar a rugosidade da superfície Ra0.2 na usinagem CNC de peças aeronáuticas
Para peças de precisão de grau aeronáutico, a rugosidade da superfície de usinagem CNC Ra0.2 não é apenas um valor numérico, mas um resultado de controle sistemático dos parâmetros de corte, estado da ferramenta, propriedades do material e rigidez da máquina-ferramenta. Na maioria dos casos, esse índice aparece na superfície de vedação, superfície de acoplamento do rolamento e estrutura hermética de liga de titânio, aço de alta resistência ou liga especial de alumínio. O núcleo da realização de Ra0.2 é restringir o resíduo da linha de corte e a micro-vibração, o que requer um caminho de processo claro desde o estágio de projeto do DFA. A seguir, as principais variáveis que afetam esse parâmetro são desmontadas e um esquema de comparação de processo viável é fornecido.
Quatro variáveis principais que afetam a qualidade da superfície de usinagem de precisão CNC
Muitos engenheiros culpam a precisão da máquina-ferramenta por valores de Ra excessivos, mas, na verdade, o acoplamento entre o estado da ferramenta e os parâmetros de corte é mais pronunciado.
- Ângulo de inclinação da ferramenta e raio da ponta da ferramenta: O raio da ponta da faca pequena é fácil de quebrar, o raio da ponta da faca grande permanece ondulação teórica grande. Ra0.2 geralmente recomenda R0.5-R1.0mm, e o ângulo de inclinação deve ser ajustado de acordo com a plasticidade do material, o ângulo de inclinação da peça de alumínio é grande, o ângulo de inclinação da liga de titânio é médio.
- Alimentação e velocidade de rotação: A rugosidade da superfície é diretamente proporcional à quantidade de alimentação, e a redução da alimentação é o meio mais direto de melhorar o acabamento, mas a velocidade de rotação deve ser aumentada simultaneamente para manter a velocidade de corte em uma faixa ideal (por exemplo, o Vc da liga de titânio TC4 é geralmente de 15-30m/min).
- Micro-lubrificação (MQL) ou concentração de fluido de corte: O corte a seco ou o MQL são comumente usados em peças aeroespaciais para reduzir a contaminação por névoa de óleo, mas é necessário garantir que o revestimento da ferramenta seja resistente ao atrito a seco, como o revestimento TiAlN, que é estável sob corte a seco.
- Deformação térmica e vibração da máquina-ferramenta: O alongamento a quente do eixo principal sob usinagem de alta velocidade levará a erros de nível de mícron, que precisam ser pré-resfriados por mais de 1 hora para reprocessar a superfície chave; o padrão de vibração causado pela rigidez insuficiente do gabarito é um assassino invisível comum para Ra exceder o padrão.
Ra0.2 Comparação de Rotas de Processo: Moagem de Precisão e Usinagem de Superacabamento
Existem dois caminhos principais para Ra0.2: fresagem de acabamento direto com uma única formação ou fresagem de acabamento seguida de um processo de superacabamento (como moagem ou torneamento de superacabamento).
| Contraste Dimensões | Opção A: fresagem de acabamento de alta velocidade | Opção B: fresagem + moagem de precisão |
|---|---|---|
| Geometria adequada | 3 eixos acessíveis planos, passos, superfícies simples | Cavidade profunda fechada, superfície curva complexa de cinco eixos, peça de carboneto cimentado |
| Parâmetros Típicos | Alimentação ≤ 0,1 mm/rev Spindle≥8000rpm | O diâmetro do grão abrasivo é inferior a 1μm e é moído por resfriamento. |
| Custo do Cutter | Alto (multi-edge revestido carboneto end-mill) | Médio (consumíveis de rebolo relativamente baixos, mas alta depreciação do equipamento) |
| Limitações materiais | Liga de alumínio 7075, Al7075, aço comum | Liga de titânio TC4, aço resistente ao calor Inconel718 |
| Cenário recomendado | Superfície de aparência e superfície de acoplamento, lote de mais de 1000 peças | Superligas, anéis de vedação, pequenos lotes ou planicidade extremamente alta |
Principais pontos de operação para configuração de parâmetros de corte e seleção de ferramentas
Tomando o alumínio de aviação 7075-T6 como exemplo, um moinho de extremidade de 4 lâminas de carboneto cimentado integral com chanfro D8mm e R1mm é usado e o revestimento é TiAlN. Os parâmetros específicos para Ra0.2 são: velocidade do fuso 12.000 rpm, velocidade de alimentação 400mm/min (ou seja, 0,033 mm/rev) e profundidade de corte não superior a 0,5 mm. Se o material for substituído por liga de titânio TC4, a velocidade de rotação deve ser reduzida para 2.000 rpm, a alimentação para 100mm/min e o fluxo de resfriamento deve ser aumentado para evitar a formação de tumores.
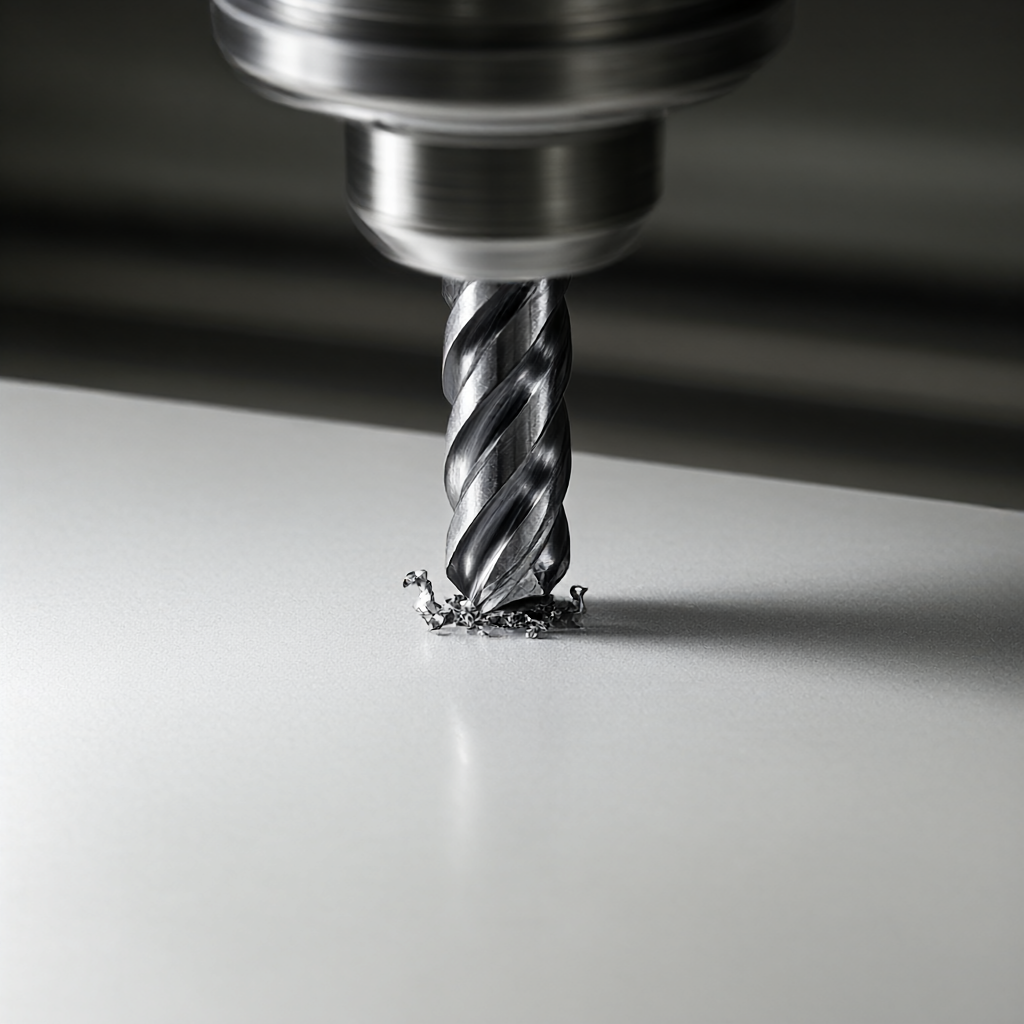
O ponto é,Optimização do caminho da ferramentaPara evitar pausas em mudanças abruptas na superfície curva, o tempo de permanência da ponta da ferramenta pode ser reduzido usando uma estratégia de interpolação helicoidal. Para fresagem de cavidade profunda, recomenda-se o corte em camadas com profundidade de corte não superior a 20% do diâmetro da ferramenta para controlar a força radial e a vibração. Se forem detectadas ondulações periódicas na superfície, a ferramenta deve ser inspecionada imediatamente quanto a micro-cavitação e re-moída ou substituída se o tamanho da cavitação exceder 20μm.
Método de ensaio de superfície e execução dos critérios de aceitação
Ra0.2 é uma rugosidade de alta precisão, e o método de contato óptico (por exemplo, medidor de rugosidade) é o método de teste padrão, mas preste atenção à direção de medição. Peças aeronáuticas geralmente exigem medição em várias direções de textura e calcule a média. Recomenda-se que a inspeção seja realizada antes que a peça não seja revestida e polida posteriormente para evitar obscurecer o verdadeiro padrão de usinagem.
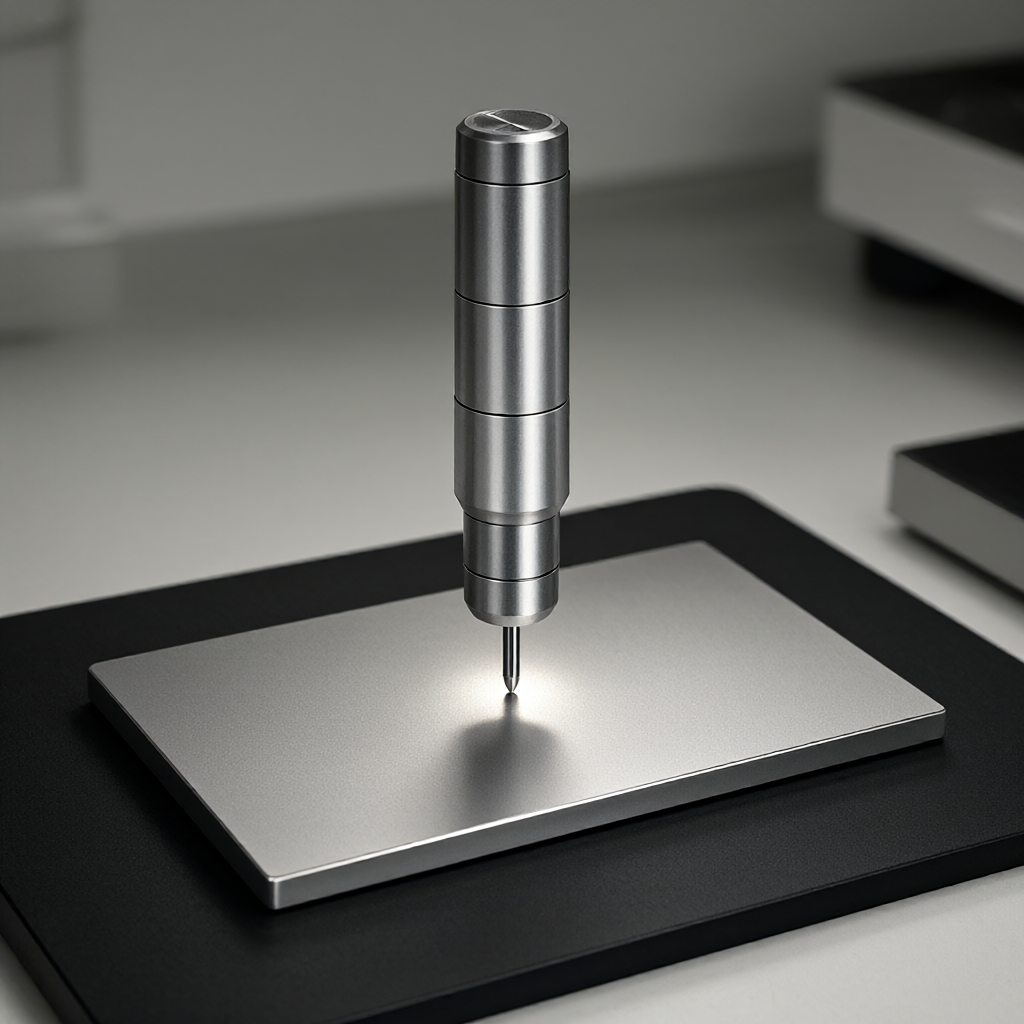
Modos de falha comuns incluem:
- Depressão local: É causado principalmente por lavagem ou colisão de fluido de corte. Verifique a posição do bocal.
- Ciclos da faca: Se o balanço dinâmico do fuso for anormal ou o jitter da ferramenta for superior a 5μm, o jitter do fuso deve ser detectado.
- Resíduos Burr: Se a última ferramenta de fresagem de acabamento não estiver no lugar, a altura de elevação da ferramenta no final do caminho da ferramenta deve ser otimizada.
FAQ: Perguntas frequentes sobre Ra0.2 em usinagem CNC aeronáutica
A usinagem CNC de titânio pode atingir Ra0.2?
A liga de titânio TC4 tem baixa condutividade térmica e é fácil de acumular nódulos. É necessário resfriamento a frio de baixa velocidade e alta resistência ao desgaste da ferramenta. Recomenda-se usar ferramentas CBN ou carboneto cimentado de alta dureza e tecnologia de micro-lubrificação.
Qual é a diferença entre Ra0.2 e Ra0.4 em peças aéreas?
Ra0.2 é geralmente usado para superfície de vedação, pista de rolamento ou superfície pneumática de alta precisão, e os requisitos são mais rigorosos;Ra0.4 é usado principalmente para superfície de acoplamento geral ou superfície de aparência. Se não for indicado nos desenhos, Ra1.6 é usado por padrão, mas as principais superfícies funcionais devem ser claramente marcadas com Ra0.2 e método de teste.
Como evitar o aparecimento de marcas de vibração na superfície usinada CNC?
As contramedidas incluem: modificar o ângulo de alimentação para evitar uma única frequência, reduzir os parâmetros de corte, aumentar a rigidez da fixação, usar um revestimento de material de amortecimento ou prever a frequência modal e evitar a zona de ressonância no software de simulação.
Quais dos 72 equipamentos CNC são adequados para usinagem Ra0.2?
Nem todas as máquinas-ferramentas podem atingir consistentemente Ra0.2.Selecione um centro de usinagem de 5 eixos com alta rigidez, alta velocidade (≥ 10.000 rpm) e melhor runout do eixo principal de 5μm. A ShowyMetal possui 72 unidades, incluindo modelos de 5 eixos de alta configuração, que atendem aos requisitos de acabamento de grau aeronáutico, combinando o equipamento com o tamanho e a complexidade da peça.
O prazo de entrega de 15-25 dias pode incluir o acabamento Ra0.2?
Sim. O prazo de entrega de 15-25 dias para a produção em massa já inclui o tempo de acabamento e inspeção. Se a geometria da peça for complexa, tempo adicional deve ser reservado para verificação do processo e confirmação do primeiro artigo. Recomenda-se comunicar os requisitos de aspectos-chave com antecedência.
Conclusões e propostas de ação
A realização da rugosidade da superfície de usinagem CNC Ra0.2 é essencialmente uma engenharia de sistemas de parâmetros, ferramentas, materiais e testes, em vez de uma única capacidade de máquina-ferramenta. Com base em um cluster de 72 equipamentos, a ShowyMetal tem capacidade de gerenciamento e controle de todo o processo de 3 a 5 eixos, desde a fresagem até a fresagem por torneamento, com tolerância de ± 0,01 mm, suportando tratamento de superfície subsequente, como anodização e jateamento. Se você tem peças de liga de titânio ou liga de alumínio de grau aeronáutico que precisam de acabamento Ra0.2, recomenda-se fornecer desenhos CAD e requisitos técnicos, forneceremos sugestões e planos de processo DFM gratuitos para ajudá-lo a alcançar consistentemente o índice de acabamento na produção em massa. Envie desenhos agora para obter cotação específica e avaliação de processo.



