





Lógica subjacente da superação de tamanho na usinagem CNC de peças aeronáuticas
No setor aeroespacial, a estabilidade dimensional da usinagem CNC de precisão está diretamente relacionada à segurança de voo e à confiabilidade da montagem. Muitos engenheiros descobriram que, mesmo quando as tolerâncias de desenho são claramente marcadas, as variações dimensionais são frequentes na produção real. Alumínio de grau aeronáutico (por exemplo, 7075-T6) com liga de titânio (Por exemplo, Ti-6Al-4V) é altamente rígido, mas facilmente deformável, e a falha em prever corretamente o calor de corte e o rebote após o alívio da tensão de fixação pode facilmente levar a desvios dimensionais finais dos valores teóricos. Portanto, entender as causas sistêmicas da superação dimensional é mais crítico do que simplesmente ajustar os parâmetros da máquina-ferramenta. Para os fabricantes que realizam componentes estruturais críticos, um sistema de circuito fechado, desde o gerenciamento de lotes de material até a inspeção em grande escala, é a pedra angular para garantir que cada peça de aviação atenda aos rigorosos critérios de aceitação.
Mecanismo de deformação do material e alívio de tensão de corte
Deformação não linear devido ao alívio de tensão residual;
As peças estruturais aeronáuticas são frequentemente forjadas com paredes grossas ou fundidas em branco, e há uma distribuição de tensão residual complexa dentro delas. Quando o material da superfície é removido por fresagem CNC, o equilíbrio de tensão original é destruído. Quando a peça é removida do gabarito, a tensão residual é redistribuída, resultando em flexão ou torção da peça. Esta deformação é geralmente não linear e se acumula com o aumento da profundidade de usinagem.; Por exemplo, no processamento de grandes nervuras de liga de alumínio, se muita margem for removida de uma só vez, a liberação de tensão inferior pode fazer com que a parte da raiz da asa se levante, resultando no tamanho da ponta da asa excedendo o limite superior. Para evitar esse risco, a estratégia de fresagem em camadas deve ser adotada, a margem total será dividida em três estágios de grosso, semi-fino e fino, e 2-5mm de "camada tampão de tensão" deve ser reservada entre cada camada, de modo a permitir que a peça de trabalho se estabilize totalmente antes de prosseguir para a próxima camada de corte.
Efeitos sequenciais do tratamento térmico e da usinagem;
O grau do material determina sua sensibilidade à deformação. O estado 7075-T651 é anisotrópico e, se o recozimento de alívio de tensão for necessário após a usinagem, a mudança dimensional aumentará significativamente. Geralmente, recomenda-se que o acabamento seja realizado após o tratamento de alívio de tensão para eliminar a deriva dimensional causada pelo tratamento térmico. Para peças de liga de titânio, devido à sua baixa condutividade térmica, o calor gerado pelo atrito de corte tende a se acumular, resultando em expansão térmica local. Se a taxa de alimentação for muito alta ou a profundidade de corte for muito grande, a amplitude de deformação térmica pode chegar a dezenas de mícrons, o que excede em muito a faixa de controle de nível de mícron necessária para matrizes de precisão.
Análise de interferência de fixação e deformação de fixação
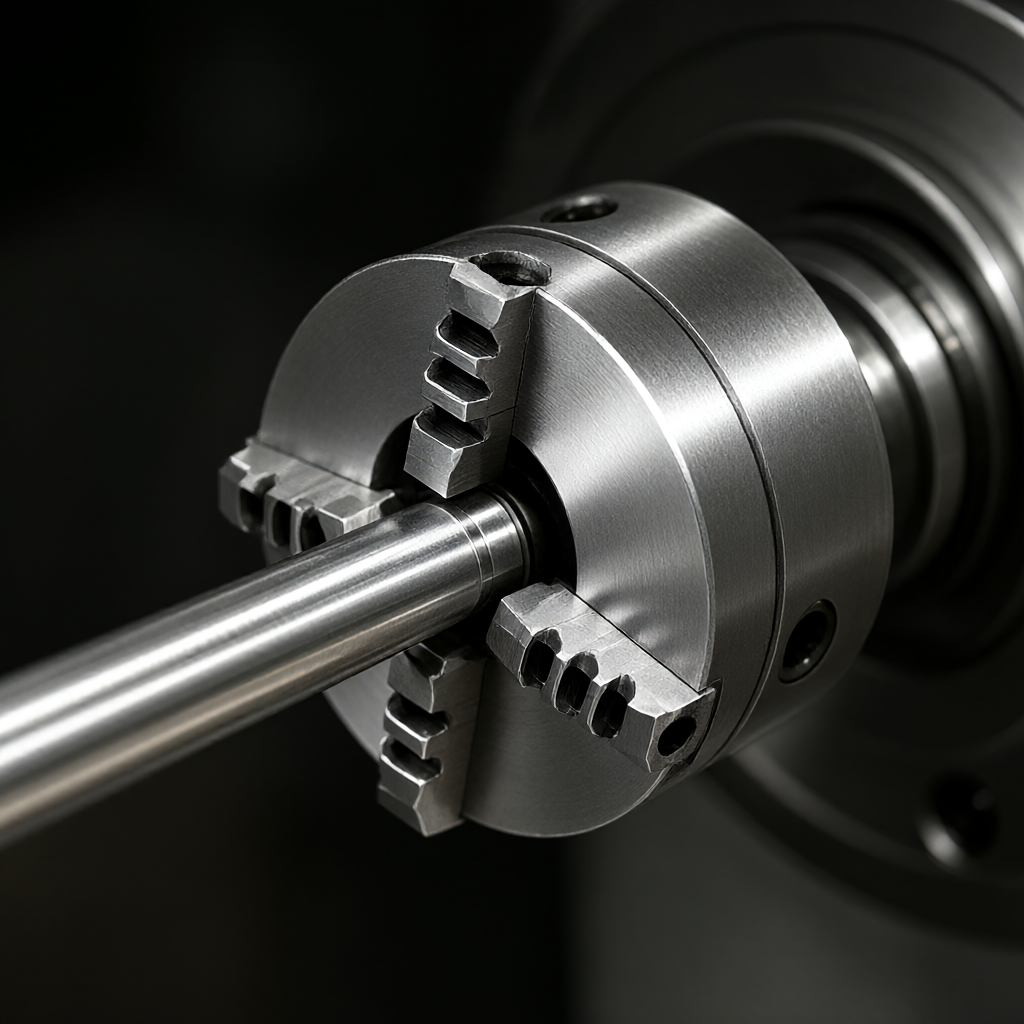
As peças de aviação são complexas em forma, muitas vezes precisam de processamento de giro multi-face. O design inadequado da braçadeira é a razão comum para a superdimensionalidade. A braçadeira com rigidez insuficiente ou superfície de contato desigual produzirá deformação elástica sob a ação da força de corte. Esta deformação não só afeta o processo atual, mas também se tornará a fonte de erro da superfície de referência após o giro, ou seja,"erro de conversão de referência". Por exemplo, se um mandril de três mandíbulas é usado para prender peças de eixo longas e finas, a retidão das peças de eixo é facilmente afetada pela força de fixação desigual devido à limitação de coaxialidade do próprio mecanismo de três mandíbulas e poucos pontos de contato dos peões. Recomenda-se usar um gabarito hidráulico ou um gabarito personalizado especial para controlar a deformação de fixação dentro de 0,005 mm por meio de pressurização uniforme multiponto ou sucção a vácuo. Enquanto isso, a superfície de contato entre o gabarito e a peça de trabalho deve ser mantida limpa para evitar o deslocamento do eixo Z causado pela espessura inconsistente da junta. Para peças de caixa de parede fina, o uso de mandris infláveis para suportar a parede interna do furo pode efetivamente neutralizar a deformação de encolhimento causada pela força de corte externa e garantir a uniformidade da espessura da parede.
Estratégia de compensação de desgaste de ferramentas e parâmetros de corte
Otimização do caminho da ferramenta e compensação de desgaste dinâmico
As ferramentas de corte se desgastam continuamente durante o processo de corte de alta velocidade, especialmente a rachadura microscópica da aresta de corte e a descamação do revestimento. Para ligas de alumínio aeronáutico, o equilíbrio dinâmico inadequado da haste da ferramenta pode causar vibração de alta frequência, acelerar o desgaste da ferramenta e deixar marcas de vibração na superfície. Durante a fase de programação, a estratégia de fresagem para a frente deve ser adotada para reduzir a mudança abrupta da espessura de corte e evitar o estresse excessivo da ferramenta. Os sistemas CNC modernos suportam a compensação do raio da ferramenta e a compensação do desgaste da ponta da ferramenta, mas o operador precisa ajustar o valor de compensação em tempo real de acordo com os resultados reais do corte. O modelo de monitoramento da vida útil da ferramenta é proposto para prever a vida útil restante com base na corrente do fuso ou no sinal de emissão acústica e substituir a ferramenta antes que o desgaste atinja o valor crítico, em vez de depender apenas de uma contagem fixa. Para o processo de acabamento, uma margem de 0,01 - 0,02 mm é geralmente reservada para garantir o limite inferior de tamanho através do acabamento da última nova faca. Esta estratégia de "margem de segurança" pode efetivamente proteger as flutuações dimensionais causadas pelo desgaste da ferramenta.
Erro do sistema NC e tecnologia de compensação térmica
O erro geométrico e o erro térmico da máquina-ferramenta NC são os assassinos invisíveis da supertolerância dimensional. O erro térmico é causado principalmente pelo deslocamento axial causado pelo atrito do motor do fuso, do trilho guia e da mudança de temperatura do óleo lubrificante. Durante o processamento a longo prazo, o aumento da temperatura do fuso pode chegar a 10-20℃, o que leva ao desvio sistemático do erro de posicionamento do eixo Z. O sistema avançado de compensação térmica usa interferômetro a laser ou sensor de temperatura para monitorar a temperatura do trilho guia de cada eixo em tempo real e corrigir dinamicamente os valores de coordenadas por meio de algoritmos de software. Para equipamentos mais antigos, defina um procedimento de aquecimento de inicialização estável (por exemplo, 30 minutos de operação contínua) para trazer a máquina para o estado de equilíbrio térmico. Além disso, o erro de acompanhamento do sistema CNC (Servo Lag) O erro de perfil pode ser causado durante a aceleração e desaceleração. O efeito do erro de rastreamento na precisão de superfícies complexas pode ser reduzido reduzindo o ponto de ajuste de aceleração ou otimizando o parâmetro de avanço de velocidade. Na usinagem de peças aeronáuticas, especialmente quando a configuração pentaédrica complexa está envolvida, recomenda-se que o teste de Rayleigh seja realizado regularmente para avaliar a perpendicularidade entre eixos e garantir que o erro geométrico esteja dentro da faixa permitida.
Comparação de causas comuns de superação e esquema de correção
A tabela a seguir resume a análise de causa raiz e as soluções específicas para quatro tipos de superação de tamanho típica na usinagem CNC aeronáutica, para referência do engenheiro de processo:
| Fenômenos de falha | Principais raízes | Características típicas | Alteração do protocolo e do método de validação |
|---|---|---|---|
| Deformação de arco em estado livre | Alívio de tensão residual desigual | Planicidade excessiva após flipping, convexo central | Moagem por etapas + envelhecimento natural; usinagem com suporte de bloco em V; inspeção em escala completa de três coordenadas |
| O tamanho do lote está aumentando gradualmente | Acumulação de desgaste de ferramentas | A primeira peça do mesmo lote é qualificada e a última peça está fora de tolerância | Implementar o aviso de vida útil da ferramenta; reservar a permissão de acabamento; verificar as principais dimensões uma vez a cada 10 peças |
| O tamanho é normal após a fixação e fora da tolerância após a remoção da fixação | Força de preensão excessiva ou deformação elástica | Diferença de coaxialidade entre a braçadeira e a peça de trabalho | Otimização da rigidez da braçadeira; adoção de braçadeira hidráulica/vácuo; cálculo da deformação da braçadeira e compensação reversa |
| Erro periódico de localização específica | Runout radial do eixo principal ou pré-aperto do rolamento | Superfície periodicamente ondulada | Detectar o erro axial/radial do eixo principal com interferômetro a laser; re-moer ou substituir o rolamento; verificar a limpeza da superfície cônica da haste da ferramenta |
Detecção de precisão e sistema de controle de qualidade de circuito fechado
Medição por coordenadas e validação do primeiro artigo
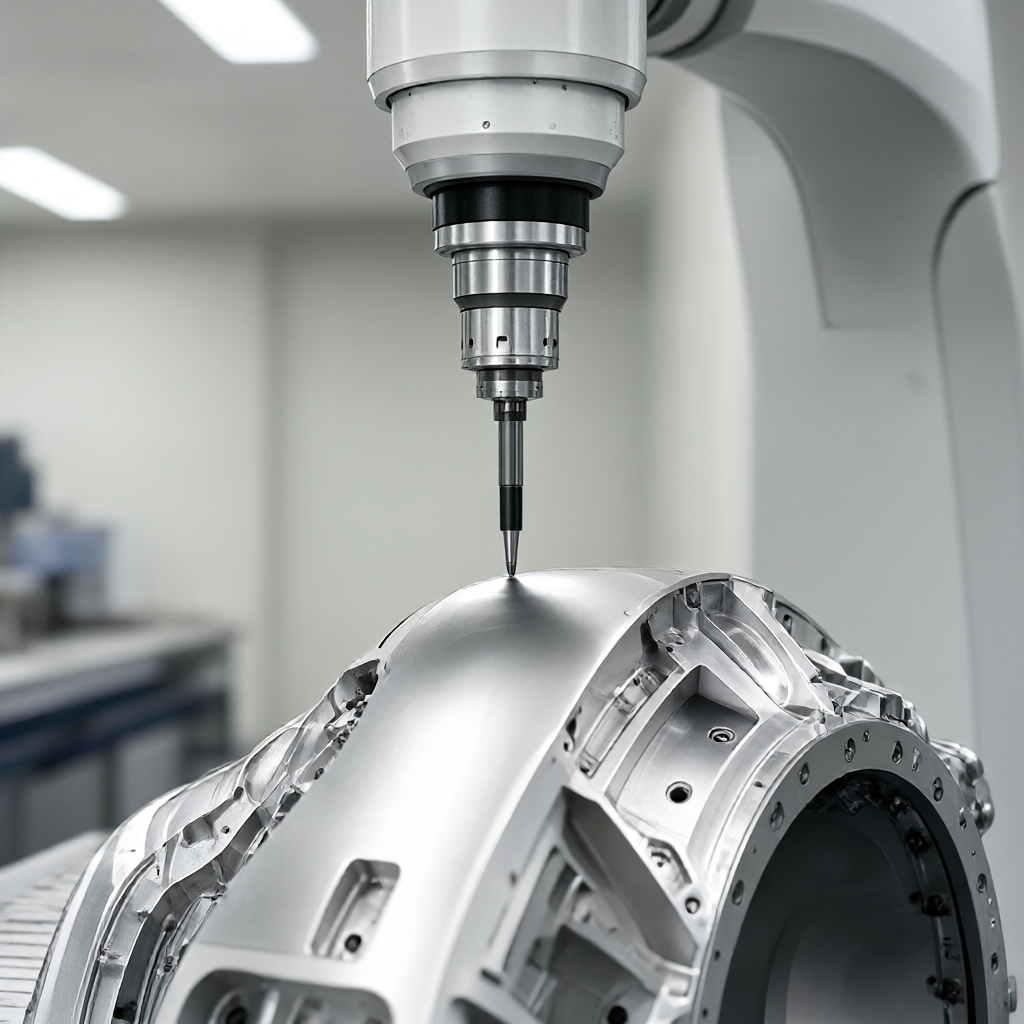
A aceitação de peças aeronáuticas é geralmente realizada de acordo com os requisitos do sistema AS9100, com 100% de inspeção completa das principais características (KC). O uso de CMM de ligação de cinco eixos (máquina de medição por coordenadas) é um meio confiável para verificar dimensões espaciais complexas. A temperatura constante deve ser controlada antes da medição e a diferença de temperatura ambiente deve ser controlada dentro de ± 0,5 ℃ para evitar erros adicionais devido à expansão térmica e contração térmica. A inspeção do primeiro artigo não é apenas uma verificação dimensional, mas também uma avaliação abrangente da correção do caminho da ferramenta, do risco de interferência da braçadeira e da qualidade da superfície. Sugere-se que os pontos de medição de dimensão crítica sejam solidificados no sistema de coordenadas programado para realizar a detecção automática e reduzir o erro de leitura artificial. Para recursos ocultos internos, os dados da nuvem de pontos podem ser obtidos combinando a tecnologia de varredura óptica, e a imagem da nuvem de desvio pode ser comparada com o modelo CAD, de modo a exibir visualmente a área de superação local e fornecer suporte de dados para a melhoria do processo.
Consistência do tamanho do lote e índice de capacidade do processo
Confiar apenas na inspeção final não é suficiente; deve-se prestar atenção ao Índice de Capacidade do Processo (Cpk). Para peças críticas de aviação, um Cpk≥ 1,33 é geralmente necessário.(por exemplo, variação de lote de ferramenta, flutuação de dureza do material). ShowyMetal na produção em massa, através de instruções de trabalho padronizadas (SOP) para bloquear os parâmetros de corte e estabelecer um banco de dados de correlação de dureza do material e vida útil da ferramenta. Quando uma mudança na tendência do processo é detectada, o sistema aciona automaticamente o mecanismo de re-teste de desligamento. Esse controle de qualidade preventivo baseado em dados bloqueia efetivamente o risco de desvio dimensional antes do envio, garantindo um alto grau de consistência e rastreabilidade para cada lote de peças de aviação entregues aos clientes.
Perguntas frequentes sobre o tamanho do CNC aeronáutico
Qual é a faixa normal de rebote dimensional após a fresagem de peças de alumínio aeronáutico?
A quantidade de rebote depende do espaço em branco, da espessura da parede e do tempo de resfriamento. Geralmente, o tamanho é estável após 24 horas de fresagem de acabamento. Se o recozimento de alívio de tensão não for realizado, a quantidade de rebote da peça de parede fina pode chegar a 0,02 - 0,05 mm. Sugere-se estabelecer o coeficiente de rebote da forma específica por corte experimental da primeira peça e compensá-lo no processo subsequente.
Como evitar o corte excessivo do centro de usinagem de cinco eixos na usinagem de superfícies complexas de aviação?
O corte excessivo é frequentemente causado por erros na definição do comprimento da base da ferramenta ou interferência do ângulo de fuga. O software CAM deve ser usado para realizar uma simulação de colisão rigorosa para verificar o ângulo entre a superfície esférica da ferramenta e a normal da peça de trabalho. Certifique-se de que o parâmetro do comprimento da base seja maior que a extensão da ferramenta sob as condições de trabalho mais desfavoráveis e realize a verificação de funcionamento a seco antes da usinagem real, especialmente o caminho de entrada perto do canto da cavidade.
Quais são os principais fatores que causam a supertolerância dimensional no processamento de liga de titânio?
O principal problema da liga de titânio é a deformação a quente e o desgaste da ferramenta. A baixa condutividade térmica leva a altas temperaturas na zona de corte e à expansão térmica local significativa da peça de trabalho. Ao mesmo tempo, o desgaste da ferramenta é rápido e a estabilidade dimensional é pobre. É necessário usar um refrigerante forte (ligeiramente solúvel em água ou ligeiramente lubrificado com água) e reduzir a velocidade de corte e aumentar os tempos de acabamento para controlar o erro térmico e o acúmulo de desgaste.
A usinagem CNC pode ser reparada após o tamanho fora da tolerância?
Peças críticas aeronáuticas não devem ser reparadas à vontade. Desvios dimensionais geralmente significam falha do processo. Pequenos cortes (camadas superficiais) podem ser cobertos por polimento ou jateamento de areia, mas os desvios dimensionais funcionais que afetam a resistência ou o ajuste devem ser descartados e refeitos. Reparos cegos podem destruir a distribuição de tensão original e a vida útil da fadiga das peças, violando os regulamentos de segurança da aviação.
Como garantir a consistência dimensional em pequenos lotes de peças de aviação?
Pequenos lotes enfrentam o problema de gerenciamento da vida útil da ferramenta. Recomenda-se adotar a estratégia de "uma ferramenta, uma inspeção", cada nova ferramenta é processada uma peça e inspecionada em tamanho real, registrando a tendência de desgaste. Ou deixe a margem grande, use a última ferramenta de alta estabilidade para acabamento unificado. Ao mesmo tempo, fortaleça a detecção de precisão de posicionamento repetida do gabarito para garantir a consistência da fixação múltipla.
Conclusão e suporte profissional
Para resolver o problema da supertolerância dimensional na usinagem CNC de peças aeronáuticas, é necessária a cooperação multidisciplinar da ciência dos materiais, engenharia de fixação, sistema CNC e inspeção de precisão. Se você está enfrentando desafios de estabilidade dimensional na produção em massa de peças estruturais aeronáuticas, bem-vindo ao envio de desenhos e especificações técnicas. Nossa equipe de engenharia combinará 72 clusters de equipamentos CNC de alto desempenho e experiência em controle de qualidade de processo completo para desenvolver um plano de usinagem de precisão, incluindo recomendações de DFM, design de fixação e prevenção de riscos, para ajudar a entrega de alta qualidade do projeto dentro do cronograma.



