





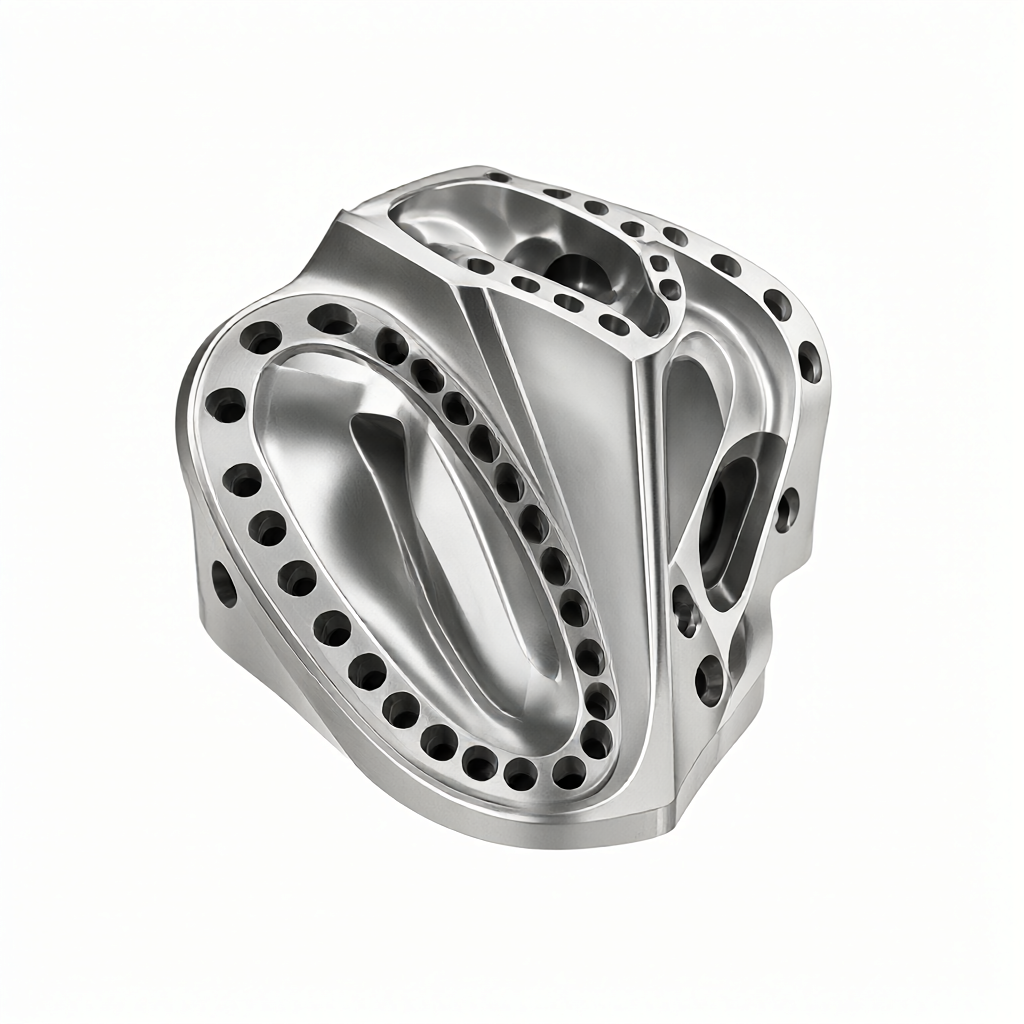
A ligação de cinco eixos e a estratégia de fixação são as principais tecnologias para a fabricação de peças de parede fina, de forma especial e de cavidade profunda com alta eficiência e precisão na usinagem CNC de peças estruturais aeronáuticas complexas. Para materiais difíceis de usinar, como liga de titânio e liga de alta temperatura, a usinagem tradicional de três eixos geralmente enfrenta o problema de supertolerância dimensional causada pela interferência da ferramenta, marcas de ferramentas residuais, deformação de fixação e liberação de tensão. A usinagem de ligação de cinco eixos pode manter o ângulo de corte ideal entre a ferramenta e a peça de trabalho através do movimento coordenado da ferramenta ao longo de cinco graus de liberdade, otimizando significativamente as condições de corte, melhorando o acabamento da superfície e encurtando o tempo de troca da ferramenta. Este artigo analisa profundamente como alcançar alta consistência e alta confiabilidade na produção em massa a partir de quatro dimensões: planejamento do caminho do processo, projeto de fixação, compensação de erros e critérios de aceitação, e ajuda engenheiros e compradores a avaliar a força técnica dos fornecedores.
Princípio de usinagem de ligação de cinco eixos e vantagens tecnológicas de peças estruturais aeronáuticas
Os componentes estruturais aeroespaciais, como a estrutura da fuselagem, o suporte do trem de pouso e o invólucro do acessório do motor, geralmente têm características complexas de superfície de forma livre e sistema de orifícios densos.
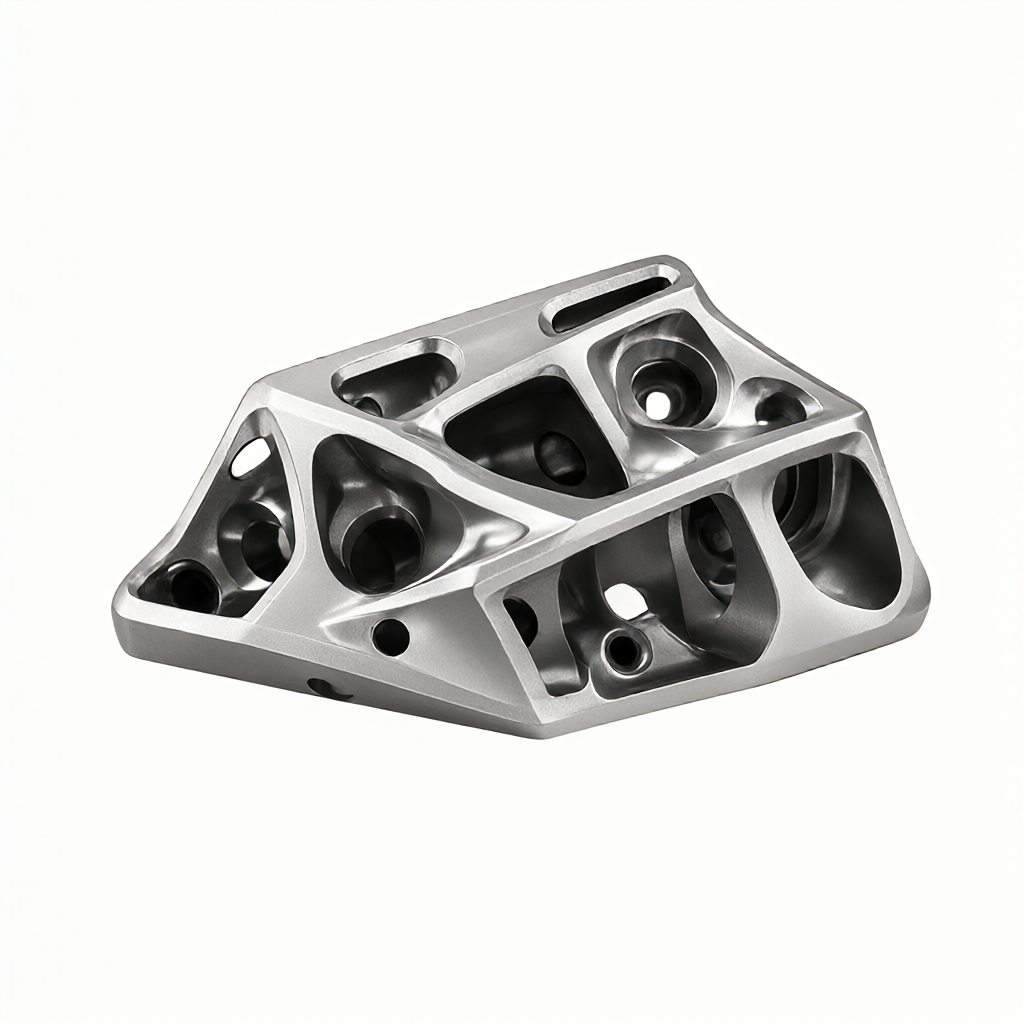
O sistema de usinagem de cinco eixos consiste em três eixos lineares (X, Y, Z) e dois eixos rotativos (geralmente rotulados como eixos A/C ou B/C)."Corte constante"Capacidade. O eixo da ferramenta pode sempre apontar na direção normal da superfície da peça de trabalho ou manter um ângulo fixo para evitar que a lâmina ou a haste colidam com a superfície não usinada da peça de trabalho. Este modo de movimento traz os seguintes benefícios de engenharia:
- Melhorar a qualidade da superfície:Ao manter o ângulo de corte constante, a espessura de corte é uniforme e a ondulação causada pela variação da profundidade de corte é reduzida. A rugosidade da superfície Ra geralmente pode ser controlada dentro de 0,8 μm e pode chegar a Ra0,4 μm com acabamento.
- Otimização da vida útil da ferramenta:Evitar a interferência da alça permite que o cortador se estenda mais curto, com melhor rigidez, desgaste mais uniforme do cortador e vida útil total prolongada de 30% a 50%.
- Redução do número de clipes:A usinagem multi-face é realizada por fixação única, o que elimina o erro acumulado causado pelo posicionamento múltiplo, o que é especialmente importante para a estrutura integral.
Para materiais difíceis de usinar, como Inconel 718 ou Ti-6Al-4V, o resfriamento adequado e a remoção suave de cavacos devido à ligação de cinco eixos reduzem ainda mais o risco de endurecimento do trabalho e garantem a estabilidade dimensional.
Estratégias críticas de fixação: rigidez, posicionamento e controle de alívio de estresse
A ligação de cinco eixos resolve o problema de "pode ser usinado", e a estratégia de fixação determina "se a precisão do processamento pode ser mantida." Os materiais de peças aeronáuticas estão principalmente em estado de recozimento de alívio de estresse, se o processo de processamento não for fixado corretamente, a liberação de estresse residual levará à deformação das peças após a desfixação, que é a principal razão para a sucata em massa.
Uma estratégia eficaz de fixação deve ser seguida"Seis pontos de posicionamento"Princípio e ajuste em combinação com as propriedades do material:
- Adsorção a vácuo combinada com compactação mecânica:Para peças de paredes finas, a compactação mecânica simples pode facilmente levar à depressão da superfície. Sugere-se que o disco de adsorção a vácuo seja usado como suporte de fundação para eliminar o estresse na parte inferior. Apenas um pequeno número de blocos de compactação mecânica deve ser usado na direção perpendicular à força de corte. A força de compactação deve ser simulada pelo FEM e geralmente controlada entre 0,5 - 1,5 MPa.
- Utilização de Soft Clamp:Para peças que exigem alto acabamento e não permitem marcas de pinça, a posição reservada da braçadeira macia pode ser fresada antes do corte experimental da primeira peça. Na fase de acabamento, a braçadeira macia fresada é usada em vez da placa de prensa dura para garantir a precisão do posicionamento e evitar danos à superfície usinada.
- Gestão da zona afetada pelo calor:O calor é gerado pelo atrito da ferramenta e pela deformação do material durante o processo de usinagem. Para peças de caixa de grande porte, recomenda-se pulverizar diretamente o ponto de corte com refrigerante e limitar a potência do fuso a menos de 80% do valor nominal, de modo a reduzir a influência da deformação térmica na precisão dimensional.
Ao selecionar o gabarito, a faixa de eixo de rotação da máquina-ferramenta de cinco eixos também deve ser considerada. Para evitar a interferência entre a ferramenta e o gabarito no ângulo limite, é necessário realizar uma simulação completa de detecção de colisão de gabarito no software CAM.
Planejamento de caminho CAM: otimização de caminho de ferramenta e verificação de simulação
A vantagem da ligação de cinco eixos depende em grande parte da escolha da estratégia e da configuração de parâmetros do software CAM.
| Nome da política | Características aplicáveis | Análise de vantagens e desvantagens |
|---|---|---|
| Acabamento de superfície rotativa (Swarf) | Superfícies de forma livre, formas complexas | Excelência:O caminho é suave, sem faca residual e a qualidade da superfície é alta;Ausência de:O tempo de computação é longo e a topologia do modelo é necessária. |
| Acabamento poliédrico | Estrutura predominantemente plana com pequenos cantos arredondados | Excelência:Alta eficiência e programação simples;Ausência de:A marca de contato pode aparecer no canto arredondado, que precisa de acabamento subsequente. |
| Perfuração e perfuração (Drill/Bore) | Buraco profundo, furo inclinado, furo de posição | Excelência:Posicionamento automático de cinco eixos, alimentação vertical da ferramenta, evitando o desvio da broca, bom acabamento da parede do furo;Ausência de:Requisitos para o espaço de abertura da braçadeira. |
| Processamento de ângulo limpo | Ângulo direito interno, sulco profundo | Excelência:Certifique-se de que os cantos estejam completamente limpos e livres de resíduos;Ausência:Use faca de pequeno diâmetro, rigidez pobre, fácil de quebrar a faca, controle cuidadosamente a alimentação. |
Antes de realizar o processamento, ele deve ser"Verificação de simulação offline".. não só para verificar a colisão da ferramenta com a peça de trabalho, mas também para verificar a interferência física da ferramenta, alça, fixação com a própria máquina-ferramenta (incluindo o fuso, slide, eixo rotativo). Para lotes críticos, recomenda-se gerar um arquivo de trajetória de tempo com curva de alimentação e realizar a verificação de execução a seco na máquina-ferramenta para garantir a lógica correta do código G.
Meios de ensaio e critérios de aceitação de tolerância
A aceitação após a conclusão do processamento é a chave para confirmar a eficácia do processo. Para o requisito de alta precisão de ± 0,01 mm, o paquímetro convencional não pode mais atender ao requisito e os seguintes meios de teste devem ser invocados:
- Máquina de Medição por Coordenadas (CMM):Para inspeção em grande escala, concentrando-se na planicidade, concentricidade do furo e tolerância de forma e posição. Para superfícies usinadas de cinco eixos, um caminho de sonda denso, incluindo pontos de contorno e pontos internos, é necessário para capturar a deformação da superfície.
- Scanner a laser:É adequado para a comparação de contorno global de grandes peças de parede fina. Os dados da nuvem de pontos são sobrepostos ao modelo de desenho para gerar o cromatograma e identificar rapidamente o ponto quente de deformação local.
- Aparelho de rugosidade superficial:Medir diretamente o valor de Ra da superfície de acoplamento chave. A superfície de vedação pneumática em peças aeronáuticas geralmente requer Ra≤ 0,8 μm, que deve ser estável e até o padrão quando combinada com a lâmina de corte de cinco eixos.
Durante a fase de produção em massa, recomenda-se a implementação"Inspeção completa do primeiro artigo + inspeção de amostragem do processo"Estratégia: O primeiro artigo deve ser verificado item por item pelo engenheiro de qualidade de acordo com os desenhos da GD&T e o relatório de teste deve ser mantido; na produção em massa, a inspeção completa da CMM deve ser realizada a cada certa quantidade (por exemplo, a cada 50 peças), e as dimensões críticas restantes devem ser amostradas de acordo com o padrão AQL para equilibrar a eficiência e o risco de qualidade.
Recomendações da DFM e pontos-chave da avaliação técnica do fornecedor
Para o comprador, a comunicação DFM (Design for Manufacturing) com o fornecedor antes de comissionar a usinagem é de extrema importância. Para avaliar a capacidade de produção em massa de uma planta CNC para peças aeroespaciais complexas, deve-se prestar atenção aos seguintes indicadores técnicos:
- Configuração do equipamento:Existe um centro de usinagem de cinco eixos, em vez de apenas um centro de fresagem lateral de quatro eixos? A verdadeira ligação de cinco eixos requer dois eixos rotativos que se movem simultaneamente para obter alisamento de superfície complexo? A ShowyMetal tem a base de hardware para essas peças complexas com 72 máquinas CNC, incluindo centros de usinagem de 3/4/5 eixos e máquinas de torneamento e fresagem.
- Procedimentos de pós-processamento:Diferentes marcas de máquinas-ferramenta (DMG, Okuma, Haas, etc.) têm diferentes formatos de código G, e se o fornecedor possui um pós-processador perfeito para um modelo específico determina diretamente a eficiência e a segurança da programação.
- Experiência com materiais:Os parâmetros de corte (velocidade, alimentação, profundidade de corte) para materiais difíceis de usinar exigem um acúmulo de dados significativo. Um fornecedor estabelecido pode fornecer um manual de corte dedicado para TC4, Inconel 718 e demonstrar a consistência do tamanho do lote.
Além disso, a capacidade de aparência do fornecedor também é um importante indicador de diferenciação. Peças CNC de precisão geralmente precisam de anodização, jateamento de areia e outros tratamentos de superfície. Se houver marcas de pinça ou arranhões na superfície, o processo subsequente de galvanoplastia ou oxidação ampliará os defeitos. Portanto, examinar sua capacidade de proteger a aparência durante o processamento é a chave para garantir o rendimento do produto final.
Como é fácil deformar peças de parede fina de usinagem de cinco eixos?
A solução é principalmente através da otimização do modo de fixação (como a adsorção a vácuo para aliviar o estresse local) e reservando a margem do processo. Recomenda-se realizar uma têmpera de alívio de estresse antes da usinagem de acabamento e adotar a estratégia de "profundidade de corte simétrica" na CAM para reduzir a força de corte unilateral.
A usinagem de cinco eixos é adequada para pequenas quantidades de peças estruturais complexas?
Embora a programação de cinco eixos seja mais cara, ela pode reduzir drasticamente o tempo de fixação e o tempo de intervenção manual para peças complexas e, em vez disso, pode oferecer vantagens de eficiência em cenários de baixo volume.
Como verificar se a capacidade de usinagem de cinco eixos do fornecedor é real?
O fornecedor é obrigado a fornecer vídeo de simulação (como vídeo Vericut) contendo o caminho da ferramenta, ou fornecer peças reais de desbaste/acabamento com movimento do eixo rotativo para verificar se o traço de recebimento da ferramenta na junta do filete é óbvio, que é a base intuitiva para julgar a ligação de cinco eixos.
Qual é o nível de rugosidade da superfície da usinagem de cinco eixos?
Em boas condições de ferramenta e parâmetros corretos, o valor de Ra de acabamento geralmente pode ser estabilizado entre 0,4 μm e 0,8 μm. Se for necessária uma qualidade mais alta, um processo de acabamento pode ser adicionado, evitando mudanças significativas no ângulo do eixo da ferramenta para evitar marcas de corte.
Como controlar a consistência da usinagem de cinco eixos na produção em massa?
O núcleo é a padronização e automação de grampos. Use grampos autocentrados ou eixos infláveis e estabeleça um gerenciamento rigoroso da vida útil da ferramenta (troca forçada de ferramentas de acordo com o número de peças ou o tempo) para garantir que o estado de corte de cada peça esteja na melhor faixa de desgaste da ferramenta.
A usinagem de peças aeroestruturais complexas não é apenas uma competição entre ferramentas e máquinas-ferramentas, mas também uma competição entre o acúmulo de dados do processo e o sistema de controle de qualidade. Se você tiver requisitos de produção em massa para essas peças difíceis, recomenda-se enviar desenhos e requisitos específicos do processo para uma equipe especializada para revisão DFM. Ao demonstrar desafios específicos de tolerância e propriedades do material, você pode obter rapidamente soluções técnicas específicas e avaliações de cotação para reduzir os custos de tentativa e erro e garantir a entrega do projeto dentro do cronograma.



