





Seleção de refrigerante e estratégia anticorrosiva para usinagem CNC de peças aeronáuticas de liga de titânio
Na fabricação aeroespacial, as ligas de titânio, como Ti-6Al-4V, são amplamente utilizadas devido à sua alta relação resistência-peso e propriedades de resistência à fadiga, mas sua baixa condutividade térmica (cerca de 6-7 W/m·K) e atividade de reforço são tais queSeleção de refrigerante para usinagem CNCO fluido de resfriamento errado pode levar ao desgaste rápido da ferramenta, deformação térmica excessiva da peça de trabalho e, mais seriamente, à falha oculta, como fragilização por hidrogênio ou corrosão intergranular. Com base na força de corte, fluxo de calor e mecanismo de corrosão do material, este artigo discute o esquema de resfriamento adequado para usinagem CNC de precisão de liga de titânio e analisa o fluxo de tratamento anticorrosivo correspondente para ajudar os engenheiros a equilibrar a eficiência da usinagem, a manutenção da precisão e o custo na produção em massa.
Lógica subjacente das características de corte da liga de titânio para requisitos de resfriamento;
As dificuldades de corte da liga de titânio são principalmente devido às suas propriedades únicas do material. Em primeiro lugar, o titânio é um forte elemento absorvente de hidrogênio, fácil de reagir com produtos químicos no fluido de corte ou umidade ambiental a alta temperatura, resultando em infiltração nos limites dos grãos.Fragmentação de hidrogênioEm segundo lugar, a condutividade térmica da liga de titânio é apenas 1/8 da do aço, o calor de corte é concentrado principalmente na área frontal da ferramenta e na camada fina da superfície da peça de trabalho, se o resfriamento for insuficiente, a temperatura local pode subir rapidamente acima do ponto de transformação de fase, alterar a estrutura metalográfica da camada superficial e introduzir tensão de tração residual.
- A gestão térmica é uma prioridade:O líquido de resfriamento deve ter alta capacidade de calor específico para remover rapidamente o calor da área de corte e evitar a falha de calor vermelho da ferramenta.
- Inércia química:A fórmula deve ser neutra ou alcalina, de modo a evitar que ácidos fortes ou compostos contendo enxofre e cloro ataquem a matriz de titânio e evitem rachaduras por corrosão sob tensão.
- Equilíbrio de lubrificação e refrigeração:Embora as ligas de titânio dependam principalmente do resfriamento e não da lubrificação solúvel em óleo, os aditivos de pressão extrema ajudam a reduzir o desgaste adesivo.
Comparação e análise de tipos comuns de refrigerante na usinagem de liga de titânio
Para a usinagem CNC de titânio, os meios de resfriamento comuns incluem fluidos de corte solúveis em água, micro lubrificação (MQL) e fluidos de corte totalmente sintéticos. A seleção não deve ser baseada apenas no desempenho antiferrugem, mas também nos dados de corrosão para o metal titânio. A tabela a seguir compara o desempenho dos três principais esquemas na usinagem Ti-6Al-4V:
| Tipo de Mídia | Composição típica/concentração. | Eficiência de dissipação de calor (W/m2 K) | Risco de corrosão para o titânio | Cenários aplicáveis, vantagens e desvantagens |
|---|---|---|---|---|
| Fluidos de corte semi-sintéticos/totalmente sintéticos solúveis em água | Inibidor de ferrugem contendo cloro, concentração de 5-10% | Tamanho (500-1000) | Alto risco (se contiver cloro livre) | O resfriamento mais rápido é adequado para fresagem de 5 eixos de alta velocidade. No entanto, a fórmula livre de cloro ou com baixo teor de cloro deve ser selecionada, caso contrário, a corrosão por pite é facilmente causada. |
| Micro-lubrificação (MQL) | Base de óleo vegetal + partículas de névoa fina, taxa de fluxo 10-50ml/h | Médio (principalmente dissipação de calor pelo fluxo de ar) | Baixo risco | Amigável ao meio ambiente, sem custo de descarte de resíduos, mas com capacidade de resfriamento limitada, apenas para perfuração de baixa velocidade ou fresagem de perfil. |
| Óleo de corte não solúvel em água totalmente sintético | Aditivos de pressão extrema, óleo puro | Baixa (50 a 100) | Baixo risco | Excelente lubricidade, mas pobre dissipação de calor, não é adequado para ranhura de alta carga ou processamento de cavidade profunda, precisa ser combinado com resfriamento a ar. |
Recomenda-se o uso de componentes estruturais críticos para a aviação.Líquido de processamento de liga de titânio especialEste tipo de líquido é geralmente à base de inibidores de ferrugem orgânicos livres de cloro, o pH é controlado entre 8,5 - 9,5, não só para garantir a proteção passivante do titânio, mas também tem desempenho de pressão extrema suficiente. É estritamente proibido usar nitrito contendo óleo antiferrugem universal, porque o nitrito sob alta temperatura e alta pressão irá reagir com o titânio para formar compostos instáveis.
Especificações para tratamento anticorrosivo e limpeza durante o processamento
Após a conclusão do processamento, se o fluido de corte residual na superfície das peças de titânio não for removido a tempo, ele formará uma bateria de corrosão eletroquímica nas lacunas, especialmente em ambiente úmido.
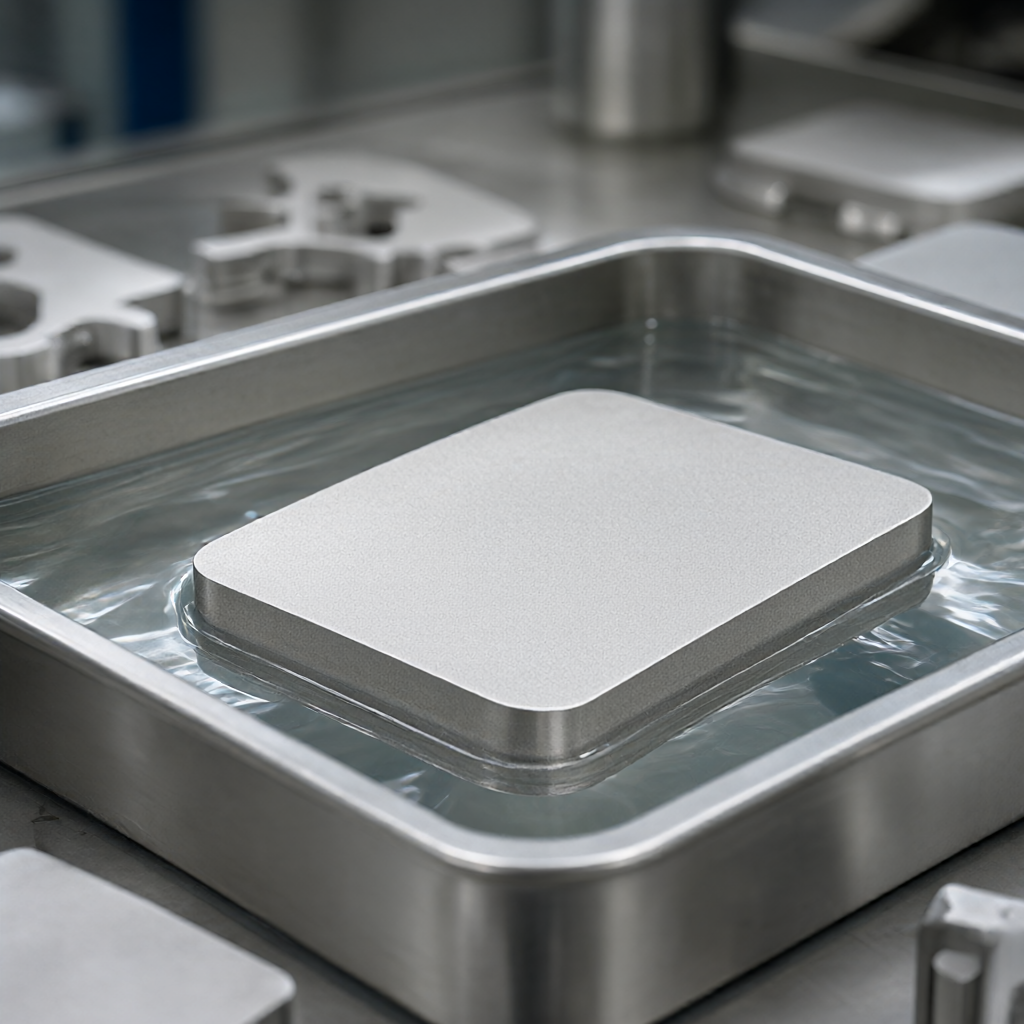
- Ultrassom para remoção de óleo:Limpeza ultra-sônica a 40-60°C usando um desengordurante neutro ou alcalino para remover resíduos de fluido de corte presos dentro de microporos e roscas.
- Lavagem com água pura:A água deionizada com resistividade superior a 1 MΩ·cm deve ser usada para enxaguar, de modo a evitar que os íons de cálcio e magnésio na água da torneira formem uma camada de incrustação na superfície do titânio.
- Secagem em fase gasosa/secagem ao ar:Evite a secagem natural ao ar, deixando marcas de água. Recomenda-se secar com ar comprimido ou ar quente a baixa temperatura para evitar a retenção de água.
- Passivação opcional:Para peças em estoque por um longo tempo ou expostas a ambientes corrosivos, o ácido crômico ou a solução de passivação livre de cromo podem ser aplicados para formar um filme de passivação transparente para melhorar a resistência à névoa salina.
Atenção especial:Não use escova de arame ou pano abrasivo.As peças de titânio devem ser limpas à mão, pois os detritos de desgaste, se incorporados na superfície, podem ser um concentrador de estresse e um ponto de partida para a corrosão.
Influência da seleção do refrigerante na precisão dimensional e na rugosidade da superfície
A eficiência de resfriamento afeta diretamente o alongamento térmico da ferramenta de corte. Embora o coeficiente de expansão térmica da ferramenta de corte seja pequeno na usinagem de liga de titânio, a alta temperatura local pode levar a um pequeno recuo ou desgaste da aresta de corte, o que afeta a estabilidade dimensional. O uso de refrigerante de alta eficiência pode prolongar a vida útil da ferramenta de corte em 30%-50%, mantendo o nível de rugosidade da superfície de Ra 0,4 - 0,8 μm mais estável.;
Na usinagem real, recomenda-se monitorar a temperatura do fluido de corte. Se a temperatura de circulação do fluido de resfriamento exceder 40°C, a eficiência de dissipação de calor diminuirá. Neste momento, o fluxo deve ser aumentado ou o layout da tubulação de resfriamento deve ser melhorado para garantir que o bocal esteja diretamente alinhado com o ponto de corte. Para usinagem precisa de ligação de cinco eixos, use o método de controle de fluxo de fluido de corte.Refrigeração Direcional de Alta Pressão(Pressão>70 bar) Evacuação eficaz de cavacos e redução do coeficiente de atrito, reduzindo significativamente a ondulação da superfície (valor Wt).
Critérios de Aceitação e Evasão de Modo de Falha Comum
Antes da entrega de peças aeronáuticas, além da inspeção dimensional de rotina, uma inspeção não destrutiva (NDI) deve ser realizada para identificar possíveis defeitos:
- Inspeção por amostragem metalográfica:As seções críticas devem ser eletrolisadas e gravadas para verificar se há rachaduras induzidas por hidrogênio ou se a camada endurecida pelo trabalho é muito espessa. A profundidade da camada endurecida pelo trabalho deve ser controlada dentro de 20-50 μm, o que aumenta o risco de iniciação de trincas por fadiga.
- Teste do spray de sal:Se a peça exigir resistência à corrosão, o teste de spray de sal neutro (NSS) deve ser realizado, geralmente 48-96 horas de pulverização contínua sem ferrugem vermelha. As peças de titânio não passivadas devem ter um desempenho melhor neste teste do que o aço carbono, mas se a limpeza não for completa, a costura pode corroer primeiro.
- Detecção de Fluorescência Penetrante (FPI)Usado para encontrar microfissuras superficiais, especialmente para rachaduras intergranulares causadas por estresse térmico.
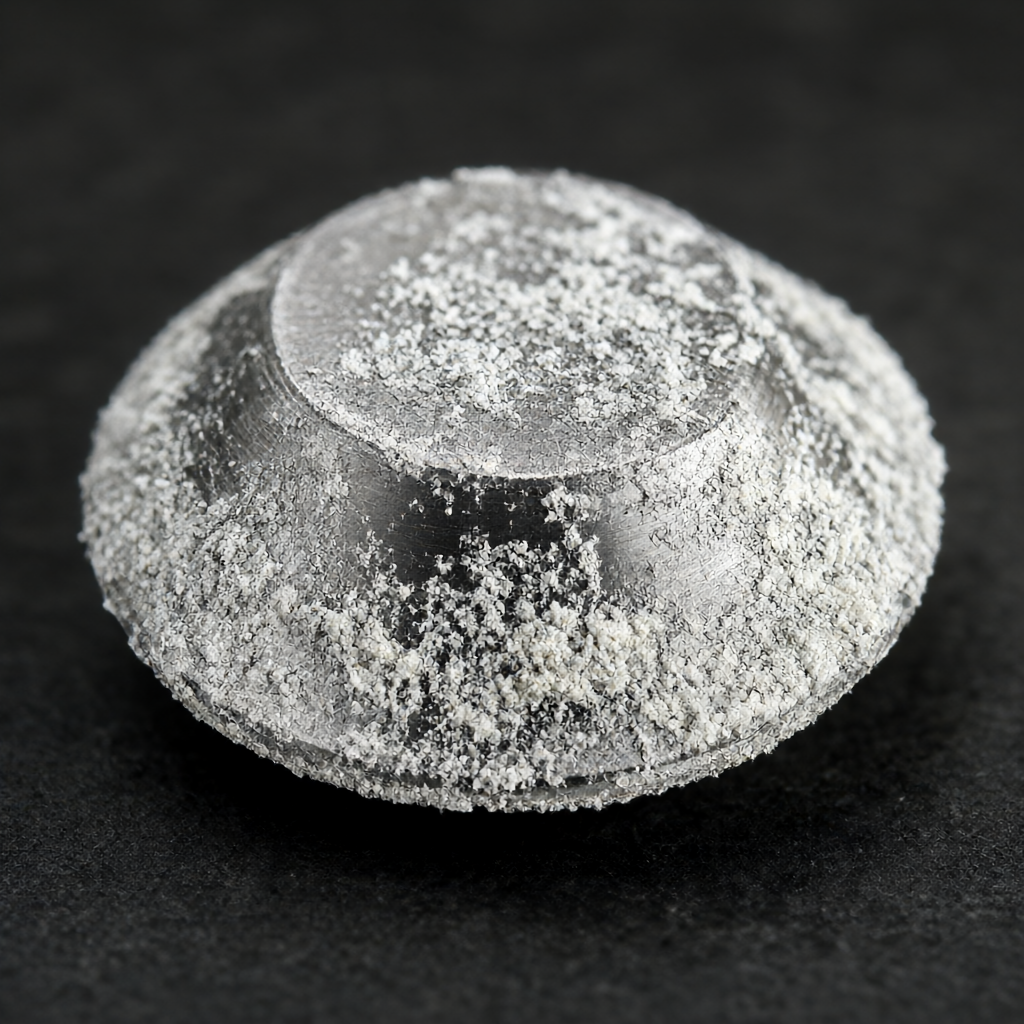
A presença de produtos de corrosão em pó branco (comumente conhecidos como "geada de titânio") na superfície da peça é geralmente causada por contaminação misturada com refrigerante ou limpeza incompleta. Neste momento, a limpeza química e a passivação devem ser realizadas novamente. Não polir muito profundamente para evitar danificar a espessura da parede do projeto.
Perguntas Frequentes (FAQ)
O fluido de corte contendo cloro pode ser usado no processamento de liga de titânio?
Recomenda-se fortemente evitar. Embora o fluido de corte contendo cloro seja eficaz para o aço, o íon cloreto livre é muito corrosivo para o titânio, o que pode facilmente levar à corrosão por pite e à corrosão sob tensão. O fluido de usinagem de liga de titânio especial sem cloro deve ser usado.
A micro-lubrificação (MQL) é adequada para fresagem de alta velocidade de ligas de titânio?
O MQL é menos dissipador de calor do que o resfriamento líquido e não é adequado para operações de fresagem de alta carga e alta velocidade. É mais adequado para perfuração ou torneamento de baixa velocidade e requer um controle rigoroso do fluxo de pulverização e atomização, caso contrário, o resfriamento insuficiente pode resultar em passivação rápida da ferramenta.
Como as peças de titânio usinadas são armazenadas por um longo período de tempo para proteção contra corrosão?
As peças de titânio devem ser mantidas secas e limpas. Recomenda-se envolvê-las em papel ou filme à prova de ferrugem e armazená-las em um ambiente com umidade relativa inferior a 40%. Evite o contato direto com outros metais, como cobre e alumínio, para evitar a corrosão galvânica.
Como monitorar a concentração de refrigerante com mais precisão?
Recomenda-se o uso de um refratômetro para monitorar a concentração do concentrado, em vez de depender apenas da condutividade, e o pH deve ser medido diariamente e o fluido de corte deve ser ajustado ou substituído em caso de desvio de ± 0,5 do valor de referência para evitar que o desequilíbrio ácido ou alcalino corroa o substrato de titânio.
Em que condições a fragilização do hidrogênio ocorre mais facilmente?
A fragilização por hidrogênio ocorre principalmente durante o tratamento térmico pós-usinagem ou durante a fase de limpeza. Se as peças forem deixadas por muito tempo durante a limpeza com água de alta temperatura e alta pressão ou não forem desestressadas após a soldagem/usinagem, os átomos de hidrogênio podem penetrar nos limites dos grãos. A prática padrão é limpar e secar completamente imediatamente após a usinagem e, se necessário, realizar recozimento a vácuo para difundir o hidrogênio.
Conclusões e propostas de ação
A qualidade da usinagem de peças aeronáuticas de liga de titânio depende em três partes do cortador e em sete partes do sistema de resfriamento e limpeza. A seleção do refrigerante livre de cloro correto e a implementação de um processo de limpeza anticorrosivo padronizado são fundamentais para eliminar falhas ocultas e garantir a consistência do lote. Para pedidos de lote que buscam alta precisão (± 0,01 mm) e alto acabamento (Ra 0,4 μm), é essencial estabelecer um arquivo de gerenciamento de refrigerante rastreável.
Se você está desenvolvendo componentes de liga de titânio ou enfrentando desafios de consistência de processamento, envie desenhos e requisitos técnicos para nossa equipe de engenharia. Com base na geometria específica da peça (por exemplo, cavidades profundas, paredes finas), recomendaremos soluções de resfriamento e processos de pós-tratamento correspondentes para fornecer suporte técnico em todo o processo, desde a validação do corte piloto até a produção em massa.



