





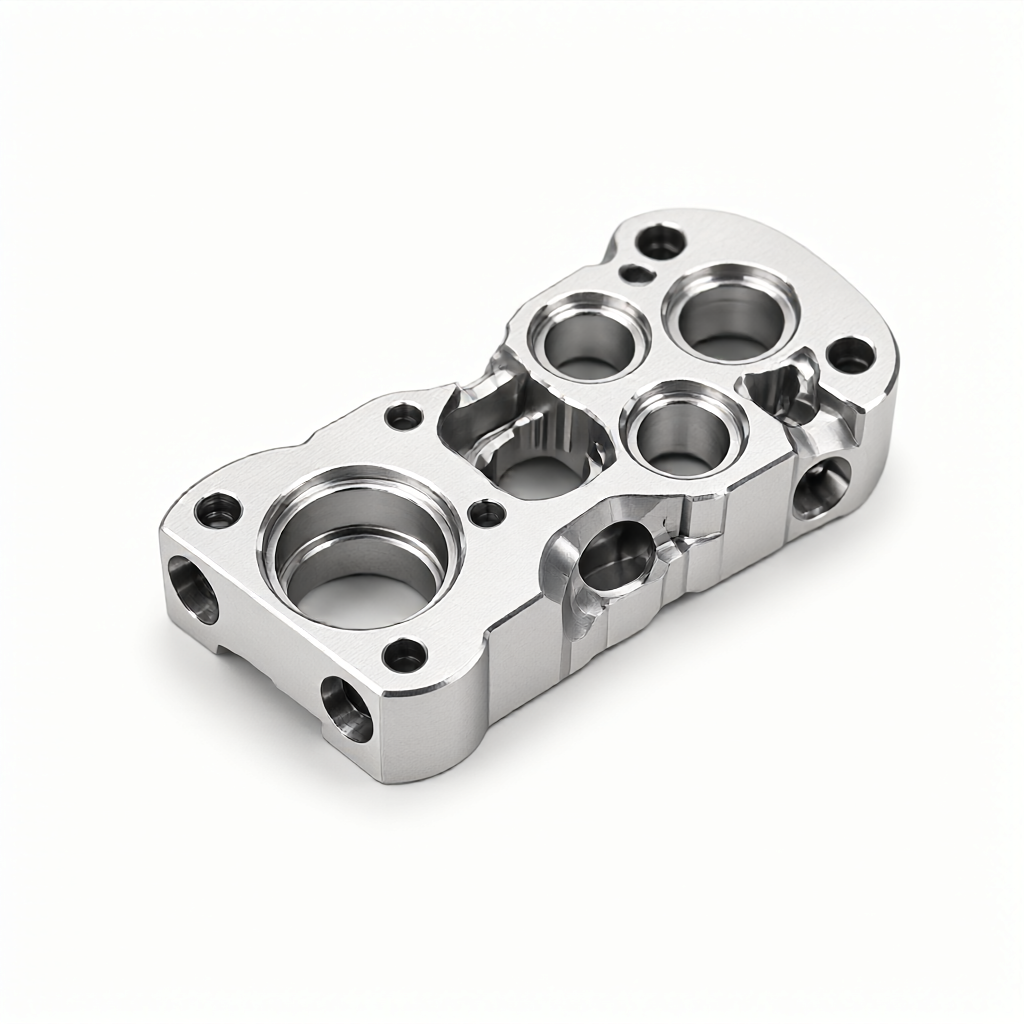
Características de corte e mecanismo de desgaste da ferramenta da liga de alumínio 7075
A liga de alumínio 7075-T6 é amplamente utilizada em estruturas aeroespaciais devido à sua excelente resistência específica. No entanto, sua dureza (cerca de 150 HB) e tenacidade apresentam um desafio para o corte. O principal modo de falha não é simplesmente desgaste mecânico, mas a combinação de corrosão química e desgaste físico. Os átomos de alumínio se difundem facilmente em ferramentas de carboneto cimentado a alta temperatura, resultando em desgaste adesivo e micro-colapso da ponta da ferramenta.
Além disso, a condutividade térmica do 7075 é alta, o que é benéfico para a transferência de calor de corte, mas se a taxa de alimentação for muito grande ou a borda da ferramenta for passiva, os chips são fáceis de produzir o fenômeno de "aderência de alumínio" na superfície usinada, ou seja, os chips raspam a superfície brilhante novamente, causando arranhões. Esse microdano leva diretamente à diminuição do acabamento superficial, o processo de moagem precisa ser adicionado posteriormente, afetando a eficiência da produção em massa e a consistência da aparência.
Efeito da forma do chip na vida útil da ferramenta
O chip de alumínio 7075 ideal deve ser uma fita contínua enrolada com um comprimento de quebra controlável. Se o chip estiver em forma de pó, isso indica baixa velocidade de corte ou desgaste severo da ferramenta. Se o chip estiver enrolado no eixo principal ou bloqueando o sistema de remoção de chips, há risco de interferência da ferramenta. O engenheiro deve observar a cor do chip ao ajustar os parâmetros: se estiver em ouro escuro ou preto, isso indica que a temperatura de corte está muito alta e o revestimento está falhando. Reduza a velocidade de corte ou substitua a ferramenta imediatamente.
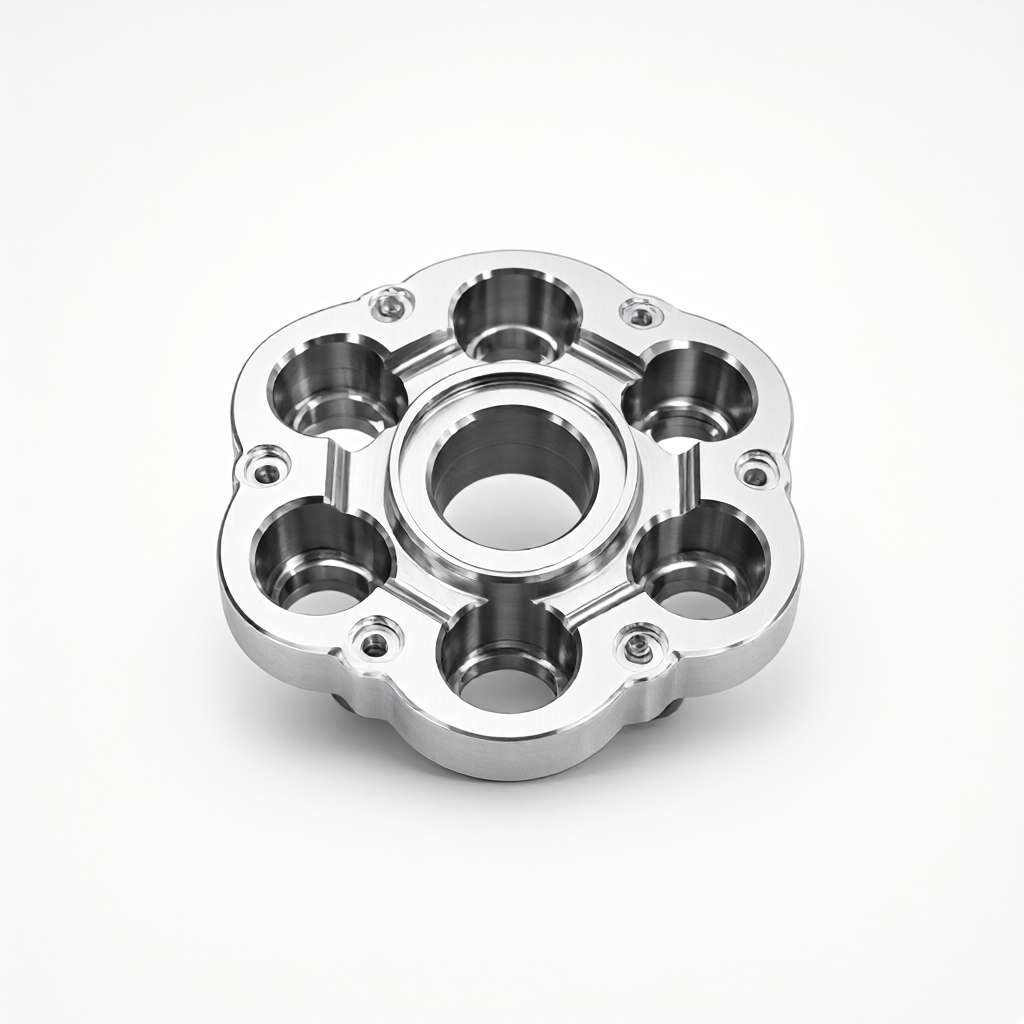
Estratégia de otimização de parâmetros de corte central: comparação entre fresagem e torneamento;
Na usinagem CNC em lote, a lógica paramétrica para fresagem (eixo 3/4/5) é muito diferente da do torneamento (torno CNC/motor). A fresagem concentra-se na profundidade de corte e na alimentação por ferramenta, enquanto o torneamento equilibra a quantidade de alimentação e a velocidade do fuso. A tabela a seguir fornece intervalos de parâmetros empíricos de 7075-T6 com base em ferramentas convencionais revestidas de carboneto (AlTiN ou TiSiN) para referência do engenheiro:
| Tipo de processo | Velocidade de corte (VC) | Velocidade de alimentação (FZ) | Faca radial (AP) | Axial Eating (Tradução) | Cenários aplicáveis |
|---|---|---|---|---|---|
| Moagem vertical/horizontal | 300 - 500 m/min em | 0.15-0,25 mm/dente | Composição D/2 - D | Tamanho 1 - 5 mm | Cavidade, Contorno, Thin Wall |
| Máquina de torneamento/acionamento CNC | 250 - 400 m/min em média | 0.20-0,35 mm/rotação | 0.5 Tamanho: 2,0 mm | - | Eixo, manga e grande relação comprimento/diâmetro |
Parâmetros de interpretação: se essa quantidade de alimentação for muito pequena (Fz), a resistência do material de alumínio é alta durante a fresagem 7075< 0.1 mm/齿),刀具会在材料中犁耕,导致涂层刮伤与发热;若进给过大,则切削力激增,易引发震纹。车削时,走心机因刚性限制,通常采用较小背吃刀量,但可提高主轴转速以补偿效率。
Análise de seleção de material de ferramenta e tecnologia de revestimento
No processamento de liga de alumínio 7075, a escolha do material da ferramenta determina diretamente a base da vida útil da ferramenta. O carboneto cimentado tradicional não revestido tem uma vida útil mais curta no processamento de alumínio, principalmente por causa da afinidade do alumínio com o carboneto de tungstênio. Recomenda-se usar ferramentas CBN (nitreto de boro cúbico), mas o custo é maior, geralmente usado apenas para processamento de espelho de precisão 7075 ou após tratamento térmico de alta dureza.
- Cotação tipo:TiSiN (nitreto de silício e titânio) ou AlTiN (nitreto de alumínio e titânio) são as principais opções. AlTiN forma uma camada de óxido de alumínio a altas temperaturas, impedindo a difusão de alumínio e é adequado para usinagem áspera em altas velocidades de corte. TiSiN é extremamente duro e resistente ao desgaste mecânico, tornando-o adequado para usinagem de acabamento.
- Tratamento de borda:Para a liga de alumínio, a aresta de corte passiva (Nose Radius 0,05 - 0,1 mm) é mais durável do que a aresta de corte afiada, pode resistir ao impacto e evitar a quebra da aresta de corte. No entanto, se for necessário um acabamento inferior a Ra0, 4 μm, a aresta de corte afiada ou a ferramenta de polimento especular devem ser usadas.
- Ângulo geométrico da lâmina:A inserção de ângulo de ataque negativo pode aumentar a força da aresta de corte na fresagem e é adequada para usinagem áspera; a inserção de ângulo de ataque positivo é adequada para usinagem de acabamento de peças de parede fina para evitar a deformação térmica.
Controle de qualidade de superfície e colaboração de design DFM
As peças aeronáuticas exigem integridade de superfície rigorosa. Além dos parâmetros da ferramenta, a intervenção na fase DFM (Design for Manufacturing) é crítica. Por exemplo, se houver um ângulo agudo (R0) nos cantos internos da peça, a ferramenta CNC não pode entrar, resultando em concentração de tensão e dificuldades de acabamento tardio. Recomenda-se que o chanfro interno seja alterado para R0.5 ou maior na fase de desenho para se adequar à prática do processo e reduzir a taxa de desgaste da ferramenta.
Na produção em massa, a consistência da aparência é o ponto de dor. O 7075 é propenso a "smear", ou seja, marcas deixadas pelos chips na superfície. Aumentando a velocidade do fuso (dentro da faixa permitida pela máquina) e otimizando a proporção de refrigerante (usando fluido de corte solúvel em água com aditivos de pressão extrema, pH 8,5 - 9,5), a aderência da ferramenta de alumínio pode ser significativamente reduzida. Além disso, a usinagem de ligação de cinco eixos evita a interferência da ferramenta, mantém o vetor de corte constante e melhora o acabamento da superfície.
Modos de falha comuns e esquemas de evasão
Na operação real da oficina, um sistema de gerenciamento de vida útil da ferramenta deve ser estabelecido. Três modos de falha típicos e suas contramedidas são listados abaixo:
- Cadeira (Chipping):A maioria deles ocorre no momento da partida da ferramenta ou quando a ferramenta é retirada da ranhura de corte. Esquema de evasão: adotar o modo de entrada de inclinação para evitar o impacto vertical; no processamento de máquina/torno, use o mandril de mola em vez de rigidez de alto nível, de modo a aumentar a flexibilidade.
- Delaminação de revestimento (Coating Delamination)Geralmente é causado por choque térmico ou choque mecânico. Verifique a direção do impacto do refrigerante para evitar o impacto direto na aresta de corte. Certifique-se de que os parâmetros de corte sejam estáveis e evite o desligamento para resfriamento no meio.
- Deformação Plástica (Plastic Deformation):A passivação da ferramenta ocorre sob alta temperatura e alta pressão. Ocorre principalmente quando a quantidade de corte é muito grande no estágio de acabamento. Contramedidas: reduzir a profundidade de corte, dividir a usinagem por várias ferramentas; substituir a marca de inserção de maior resistência.
Normas de inspeção de qualidade e processo de aceitação
Para garantir que as peças de liga de alumínio 7075 atendam aos padrões de grau de aviação, o processo de inspeção deve cobrir as dimensões e a superfície. Para precisão dimensional, recomenda-se que a tolerância da superfície de acoplamento chave seja controlada dentro de ± 0,01 mm e a máquina de medição por coordenadas (CMM) deve ser usada para inspeção em grande escala. Para rugosidade superficial, o microscópio de comparação óptica ou o medidor de rugosidade de toque devem ser usados para inspeção, e o valor Ra alvo é geralmente definido em 0,4 - 0,8 μm.
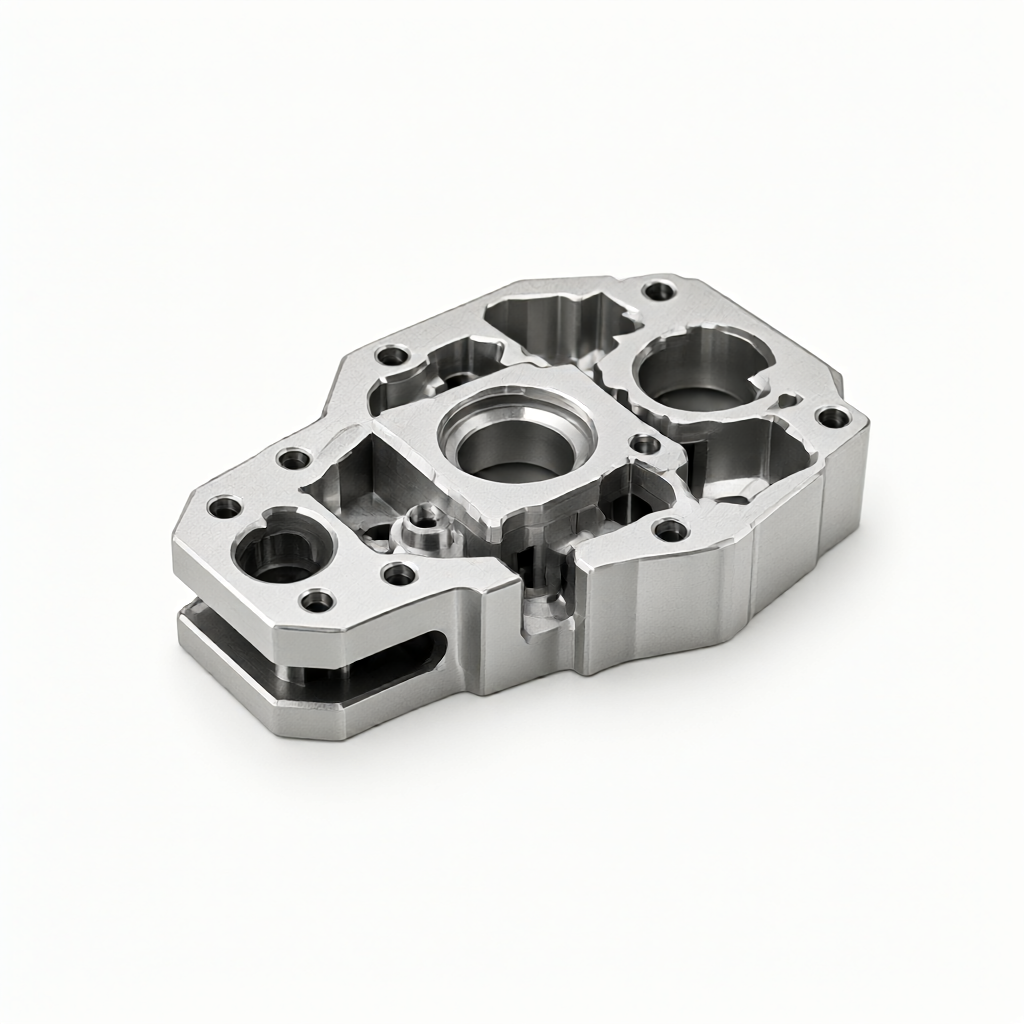
Além da inspeção de rotina, recomenda-se a introdução da inspeção de "consistência visual". Para pedidos em massa, uma inspeção de 100% ou AQL 2.5 é realizada a cada 50 peças, com foco em arranhões, rebarbas e marcas de caminho de ferramenta. Através de um sistema de controle de três níveis de confirmação do primeiro artigo, inspeção de processo e inspeção de entrega, o risco de devolução pode ser bastante reduzido para garantir que as peças entregues mantenham um alto padrão de aparência e desempenho.
Perguntas Frequentes (FAQ)
Quanto maior a velocidade de corte, melhor ao fresar liga de alumínio 7075?
Não é assim. Embora o aumento da velocidade de corte possa reduzir a hora-homem, a velocidade excessiva pode levar a um desgaste acelerado do revestimento da ferramenta e ao risco de deformação térmica. Um melhor equilíbrio entre eficiência e vida útil deve ser encontrado na faixa de 300-500 m/min, dependendo da rigidez da máquina, do diâmetro da ferramenta e das limitações de potência.
Como evitar o enrolamento de sucata de alumínio ao girar o 7075?
As lascas de alumínio são fáceis de aderir, por isso é necessário usar fluido de corte de alto fluxo e alta pressão para perfurar as lascas, ou usar ferramentas de torneamento com ângulo de inclinação negativo e grande ângulo de desvio principal para descarregar as lascas em forma de rolo curto. Enquanto isso, certifique-se de que o ejetor de lascas funcione normalmente e limpe regularmente as lascas dentro da torre de corte.
Como garantir que a peça de parede fina 7075 não seja deformada ao usinar a máquina?
A rigidez da peça de parede fina é pobre, portanto, recomenda-se adotar a estratégia de micro-corte multi-ferramenta para reduzir a quantidade de corte na parte de trás; usar o suporte de acompanhamento ou o suporte de cauda hidráulico para aumentar a rigidez; controlar a entrada de calor de corte para evitar a supertolerância dimensional causada pela expansão térmica do material. Após o processamento, é necessário resfriar naturalmente até a temperatura ambiente antes da medição.
Revestimento AlTiN ou revestimento TiSiN, qual é mais adequado para acabamento 7075?
O TiSiN tem maior dureza e maior resistência ao desgaste mecânico, o que o torna adequado para cenários de acabamento com alta exigência de acabamento e velocidade de corte moderada. O AlTiN tem melhor estabilidade térmica e é adequado para cenários de usinagem áspera ou de alta velocidade. A seleção de revestimento para diferentes processos pode ser ajustada dinamicamente de acordo com os dados de monitoramento da vida útil da ferramenta.
Como posso avaliar se a vida útil da ferramenta atende às expectativas?
Estabeleça o livro de uso da ferramenta e registre o número de peças de usinagem ou o tempo de corte de cada ferramenta. Quando a ferramenta tiver quebra de borda óbvia, descamação de revestimento ou queda de acabamento superficial de mais de 20%, a vida útil será determinada. Combinado com os dados de inspeção de três coordenadas, analise a tendência de desgaste da ferramenta e substitua-a com antecedência para evitar sucata em massa.
Conclusões e propostas de ação
O núcleo da usinagem da liga de alumínio 7075 é equilibrar os parâmetros de corte, a seleção da ferramenta e a qualidade da superfície. Ao definir razoavelmente a velocidade de corte e a taxa de alimentação, selecionar a ferramenta de revestimento AlTiN ou TiSiN correspondente e cooperar com o design fino do DFM e o rigoroso processo de inspeção de qualidade de três níveis, a vida útil da ferramenta pode ser efetivamente prolongada e a consistência do lote pode ser melhorada. ShowyMetal tem 72 equipamentos CNC e sistema de teste perfeito, pode fornecer engenharia de aviação, automóvel e outras indústrias desde a prova até a produção em massa de suporte preciso. Se você tem 7075 ou outras necessidades de processamento de alumínio de aviação, bem-vindo a enviar desenhos e requisitos técnicos, forneceremos conselhos detalhados de DFM e cotação rápida.



