





Na área aeroespacial,Processamento de peças de liga de titânio;O controle de tolerância e a qualidade da camada de óxido de superfície determinam diretamente a precisão da montagem e a vida útil da fadiga.(Ti-6Al-4V), por exemplo, o controle de deformação a quente, o desgaste da ferramenta e a uniformidade da espessura do filme após o tratamento da superfície são os principais índices que os compradores técnicos e os pesquisadores prestam mais atenção. Com base na experiência de fabricação real, este artigo analisa profundamente a estratégia de gerenciamento de tolerância da matéria-prima ao produto acabado e como garantir a consistência e a resistência à corrosão da camada de óxido na superfície curva fina ou complexa por meio da otimização do processo, que fornece base técnica verificável para a seleção do projeto e a avaliação da cotação.
Influência das propriedades do material de liga de titânio na tolerância de usinagem de precisão
Dificuldades de corte e risco de desvio de tolerância da liga TC4;
TC4 (Ti-6Al-4V) é a liga de titânio mais amplamente utilizada na indústria aeroespacial. Sua condutividade térmica é apenas cerca de 1/7 da do aço. O acúmulo de calor de corte pode facilmente levar ao aumento da temperatura local da peça de trabalho e, em seguida, causar deriva dimensional. Em alta temperatura, a liga de titânio tem forte afinidade com a ferramenta de corte, o que pode facilmente levar ao fenômeno de aderência da ferramenta de corte, o que leva à aceleração do desgaste da ferramenta de corte e à diminuição da integridade da superfície. Para a peça de estrutura da aviação com requisitos rigorosos de tolerância, se os parâmetros de corte não forem adequados, o desvio dimensional de nível micro se acumulará com o lote e afetará a montagem final.
- Requisitos de rigidez;Ao processar peças de parede fina (espessura da parede <2 mm), é necessário usar gabaritos e suportes de alta rigidez para evitar a planicidade ou perpendicularidade excessiva causada pela deflexão causada pela força de corte.
- Seleção de ferramentas:Sugere-se usar ferramentas de carboneto cimentado monolíticas e escolher TiN ou AlTiN como revestimento para reduzir o coeficiente de atrito e reduzir a interferência da força de corte na precisão dimensional.
- Reserva de tolerância:Recomenda-se reservar 0,02 - 0,05 mm de permissão de moagem ou acabamento com base nos desenhos para dimensões críticas, de modo a eliminar a tensão residual de deformação térmica após a fresagem.
Estratégias de alívio de estresse e estabilização de tolerância
Existe uma grande tensão residual dentro de peças forjadas ou fundidas de liga de titânio, e se não for liberada a tempo após o processamento, o relaxamento de tensão lenta ocorrerá dentro de várias semanas a vários meses, resultando em deformação de peças. Para peças aeronáuticas de alta precisão, recomenda-se adotar o processo de "usinagem áspera-tratamento de envelhecimento-acabamento-reenvelhecimento-acabamento final". Através do tratamento térmico intermediário, mais de 80% da tensão é liberada, a estabilidade dimensional final pode ser controlada dentro de ± 0,01 mm, atendendo aos rigorosos requisitos de montagem aeronáutica.
Padrão para Controle de Oxidação de Superfície de Grau Aeroespacial;
Função da camada de óxido e base de seleção da espessura do filme
A camada de óxido natural (passivação) da liga de titânio é resistente à corrosão, mas é facilmente danificada em altas temperaturas, alta umidade ou ambientes de impacto. A anodização fornece resistência adicional ao desgaste e isolamento através do espessamento eletroquímico da camada de óxido. Em componentes aeroespaciais, a seleção da espessura do filme é geralmente baseada nos requisitos de isolamento ou resistência ao desgaste:
- Membrana padrão (tipo II):Espessura de cerca de 5 - 25 μ m, principalmente para melhorar a resistência à corrosão, adequada para peças condutoras não isoladas.
- Oxidação dura (Tipo III):A espessura pode chegar a 50 - 250 μ m, a microdureza é obviamente melhorada, é adequada para peças de alto atrito e desgaste, mas deve-se prestar atenção à fragilidade do filme.
Deve-se notar que a espessura da camada de óxido é muito afetada pela temperatura do substrato. A liga de titânio conduz calor lentamente e, se a circulação do líquido do tanque for ruim ou a densidade de corrente for muito alta, o superaquecimento local pode levar a um filme solto, poroso e até mesmo amolecer o substrato. Portanto, peças grandes precisam usar corrente pulsada ou tecnologia de resfriamento dinâmico para garantir a uniformidade da espessura do filme.
Prevenção de defeitos e controle de qualidade da camada de óxido
Os defeitos comuns da camada de óxido incluem carbonização, formação de bolhas, descamação e cor desigual, que são causados principalmente por pré-tratamento incompleto, impurezas excessivas no banho de oxidação ou blindagem de corrente entre as peças.
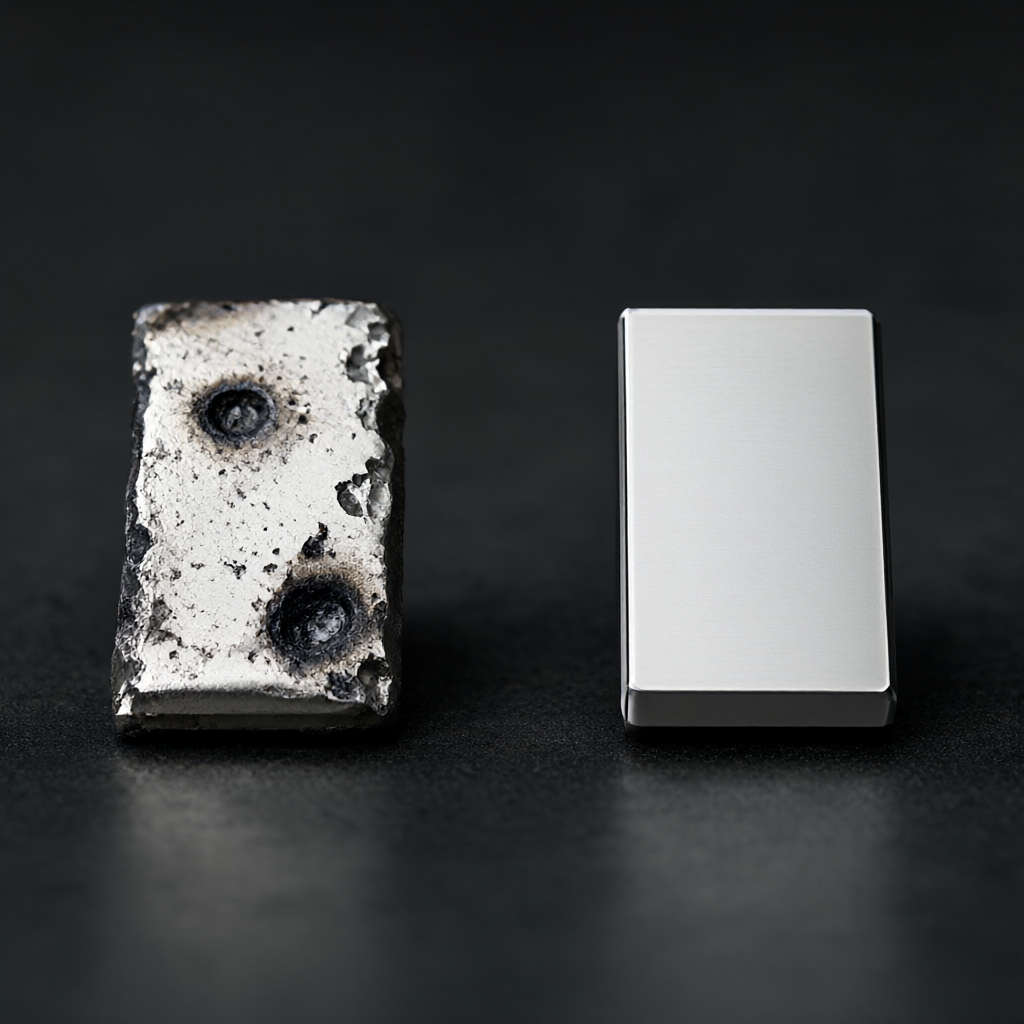
- Chave de pré-processamento:O óleo e o filme de passivação devem ser completamente removidos. Recomenda-se usar lavagem alcalina + decapagem ácida + processo de passivação para garantir a atividade de superfície consistente.
- Fixação de design:O grampo condutor deve ter área de seção transversal suficiente para evitar alta densidade de corrente local; a parte não condutora deve ser coberta com material isolante para evitar a ablação por curto-circuito.
- Monitoramento do processo:A condutividade, o pH e a temperatura do banho devem ser monitorados para cada lote de produção, e a curva de voltagem-tempo deve ser registrada durante o processo de oxidação para garantir que a espessura do filme esteja em conformidade com a tolerância de desenho.
Parâmetros críticos do processo para tolerância/correspondência de rugosidade
Diferentes estágios de usinagem e processos de tratamento de superfície têm um impacto direto nas tolerâncias finais e na rugosidade da superfície. As seguintes faixas de parâmetros recomendadas para a liga de titânio TC4 para usinagem típica de peças aeronáuticas podem ser usadas como referência para avaliação de DFM e planejamento de processos:
| Fase de processamento | Parâmetros Chave/Range | Impacto na tolerância/qualidade | Cenários aplicáveis |
|---|---|---|---|
| PRODUÇÃO Rough Milling | Quantidade de corte traseiro ap 1,5-2,5 mm, avanço f 0,1-0,15 mm/dente | A maior parte da margem é removida e a flutuação dimensional é grande no estágio inicial do alívio da tensão. | Bar/Forjamento |
| Moagem de semi-acabamento/moagem de acabamento | O peso da faca na parte de trás é ap 0,1 - 0,2 mm, e a alimentação é f 0,05 - 0,1 mm/dente. | O tamanho tende a ser estável e a relação de profundidade de corte deve ser controlada para evitar a vibração, que pode chegar a Ra 1,6 - 0,8 μm | Superfície não correspondente e superfície estrutural geral |
| Finalização/Grinding | Alimentação f ≤ 0,05 mm/rev, grande quantidade de resfriamento do fluido de corte | Elimina a deformação de fresagem, estabiliza a dimensão em ± 0,01 mm, acabamento Ra 0,4 - 0,2 μm | Superfícies de ajuste de precisão, como posição do rolamento e superfície de vedação |
| Anodização | Tensão 10-20V, temperatura 20- 3 - 5 °C, densidade de corrente 3-5 A/dm² | A espessura do filme é aumentada em 0,2 - 0,5 mm (precisa ser reservada), a dureza da camada de filme é aumentada e o isolamento é aprimorado. | Conector de isolamento e membro estrutural resistente ao desgaste |
Nota: A espessura da camada de óxido será adicionada ao tamanho da peça, o desenho do projeto deve especificar o tamanho "antes da oxidação" ou "após a oxidação" e reservar a permissão de processamento correspondente. Geralmente, a permissão unilateral de 0,5 - 1,0 mm deve ser reservada para oxidação dura e 0,2 - 0,5 mm para filme padrão.
Método de ensaio e análise do modo de falha
Dimensões críticas e métodos de teste de espessura de filme
Para garantir a qualidade das peças aeronáuticas, é necessário estabelecer um sistema de inspeção multinível:
- Teste de dimensão:A inspeção em grande escala é realizada usando uma máquina de medição por coordenadas (CMM), com medidores pneumáticos ou projetores ópticos usados para superfícies de acoplamento críticas, garantindo a rastreabilidade da tolerância de ± 0,01 mm.
- Teste de Espessura do Filme:Use o medidor de espessura de corrente de Foucault (não destrutivo) para fazer a medição em várias posições da peça (incluindo canto e ranhura) e tome o valor mínimo para julgar, que está em conformidade com o padrão AMS 2472.
- Teste de força de ligação:Para o filme de óxido duro, o teste de flexão ou o teste de cem barras devem ser realizados para garantir que o filme não descasque.
Modos de falha comuns e esquemas de evasão
- Crack do filme:É visto principalmente após a oxidação dura, devido à fragilidade do filme e ao encolhimento do resfriamento. Evasão: Reduzir a tensão de oxidação, introduzir o filme em seções e aumentar o tempo de resfriamento lento; evitar a usinagem subsequente a alta temperatura.
- Ablação de camada de óxido:Devido à alta densidade de corrente local ou contato de peças. Evasão: Otimize o isolamento da braçadeira e use corrente pulsada para garantir a circulação adequada do fluido do tanque.
- Dimensões fora de tolerância:Deformação a quente de processamento ou reserva insuficiente de permissão de oxidação. Evasão: implementação de envelhecimento intermediário, revisão da permissão de oxidação no estágio DFM e confirmação em tamanho real do primeiro artigo.
Comparação de esquemas: fresagem CNC vs. torneamento
Para as peças de liga de titânio aeronáutico com características de eixo, a escolha de fresagem de 3 eixos/5 eixos ou fresagem de torneamento afeta diretamente a capacidade de controle de tolerância e a eficiência da produção.
| Dimensões de avaliação | Moagem CNC de 3/5 eixos | Composto de torneamento e fresagem (eixo giratório/rígido) |
|---|---|---|
| Capacidade de controle de tolerância | Bom em perfis complexos, a superfície de acoplamento precisa de fixação secundária e o erro acumulado é ligeiramente maior | O giro, a fresagem, a perfuração e o ataque são concluídos com uma única fixação, e a coaxialidade e a posição são melhores |
| Superfície Finish | O caminho do cortador de esferas/moinho final é limitado, Ra geralmente 0,8 - 1,6 μm | O caminho de torneamento é contínuo, Ra pode atingir 0,4 - 0,8 μm, mais adequado para superfícies de vedação |
| Pré-tratamento oxidativo | A marca da ferramenta deve ser evitada e os requisitos de limpeza do pré-tratamento são altos. | Superfície de corte compacta, menos difícil de limpar e camada de filme mais uniforme |
| Tipo de peça aplicável | Costelas, juntas, conchas complexas, estruturas de forma especial | Eixo de disco de turbina, corpo de válvula hidráulica, eixo de transmissão, junta de precisão |
| Consistência de tamanho de lote | Dependente do programa e da repetibilidade de fixação, a flutuação é ligeiramente maior em grandes lotes | Alta rigidez, melhor consistência do lote, adequado para peças de precisão de alto volume |
Conclusão: Para o tipo de eixo e as peças aeronáuticas com requisitos extremamente altos de coaxialidade e acabamento, a fresagem de torneamento é preferida; para as peças estruturais de forma especial complexa, a fresagem de 3/5 eixos é mais flexível. Na produção real, o processo misto de "torneamento de base + fresagem de acabamento" pode ser considerado para equilibrar eficiência e precisão.
Principais pontos de avaliação de compras e FAQ
Como avaliar as capacidades de controle de tolerância dos fornecedores de processamento de ligas de titânio?
O fornecedor é obrigado a fornecer o relatório CPK (índice de capacidade de processo) para a dimensão crítica CPK≥ 1,33; verificar se o fornecedor tem capacidade de tratamento de envelhecimento intermediário e equipamento de detecção de três coordenadas; confirmar o gerenciamento de solução de tanque de oxidação e registro de inspeção de amostragem de espessura de filme.
A espessura da camada de óxido está incluída no tamanho total da peça?
Sim. A camada de óxido é anexada ao substrato. O desenho deve especificar a dimensão "antes da oxidação". Normalmente, uma permissão de oxidação deve ser reservada na superfície de acoplamento, caso contrário, a oxidação causará interferência ou interferência de acoplamento.
O filme de óxido duro afeta a condutividade elétrica?
O filme de óxido duro (Tipo III) é extremamente isolante. Se as peças forem condutoras, o filme padrão (Tipo II) deve ser selecionado e a espessura do filme deve ser controlada dentro de 10μm, ou a camada de óxido deve ser removida localmente na superfície de contato.
Quanto tempo após a usinagem, a deformação por estresse ocorre em peças de titânio de parede fina?
Forjados não envelhecidos podem sofrer deformação significativa dentro de 1-4 semanas após o processamento. Recomenda-se que o envelhecimento a vácuo seja realizado imediatamente após o processamento e mantido estável por 72 horas antes do acabamento e teste.
Quais são as limitações do acabamento superficial na espessura mínima da parede?
A oxidação dura é adequada para peças com espessura de parede>2mm; o filme padrão é adequado para espessuras de parede>1 mm. Para peças de paredes muito finas (<1mm), recomenda-se o revestimento PVD ou o resfriamento aprimorado antes da anodização para evitar danos térmicos.
Conclusão
A qualidade de usinagem das peças de liga de titânio aeroespacial depende do controle sistemático das propriedades do material, parâmetros de processo e tratamento de superfície. Desde a reserva de margem no estágio DFM, passando pelo alívio de tensão durante a usinagem, até o gerenciamento do banho de oxidação, cada etapa afeta a tolerância final e a integridade do filme. Ao selecionar fornecedores com capacidade de usinagem multiaxial, processo de envelhecimento intermediário e sistemas rigorosos de inspeção de espessura do filme, o risco do lote pode ser efetivamente reduzido para garantir a confiabilidade das peças em ambientes de serviço rigorosos.
Se o seu projeto envolve peças de precisão de liga de titânio ou controle de camada de óxido de superfície, por favor, envie desenhos e requisitos técnicos, forneceremos recomendações e propostas de cotação de DFM direcionadas com base na viabilidade do processo e capacidade de tolerância.



