





No campo aeroespacial, as peças de liga de alumínio são frequentemente submetidas a cargas alternadas complexas, e o estresse residual gerado durante a usinagem é a principal causa de deformação, deriva dimensional e até mesmo falha por fadiga precoce.Recozimento de alívio de estresse para usinagem CNC de peças aeronáuticas de liga de alumínioEste artigo analisa a janela de temperatura, o controle da taxa de resfriamento, o método de detecção de tensão residual e a estratégia de integração com o processo CNC para ajudar os engenheiros e compradores a desenvolver rotas de processo robustas para garantir a estabilidade dimensional e a confiabilidade dos componentes estruturais durante todo o ciclo de vida.
Mecanismo Físico e Alvo Central do Annealing de Desestressar
Durante o processo de fresagem e torneamento da liga de alumínio, o contato de alta velocidade entre a ferramenta e a peça de trabalho produzirá deformação plástica local e zona de alta temperatura. Para ligas de alumínio de grau aeronáutico (por exemplo, 7055, 2024, 6061, etc.), se essas tensões excederem 20%-30% do limite de rendimento do material, elas podem facilmente levar à iniciação de trincas sob a superposição de carga de serviço.
- Redução do pico de tensão internaO material entra na região de recuperação dinâmica por aquecimento, de modo que a distorção da rede é eliminada e o nível de tensão é geralmente reduzido em 80% a 95%.
- Proteção contra distorção de usinagemElimine o desequilíbrio de tensão, garanta a precisão dimensional da superfície do perfil de precisão após a usinagem de acabamento e evite a distorção de mais de 0,02 mm nos meses subsequentes.
- Melhora a vida de fadigaEliminar a fonte de tensão de tração e melhorar o desempenho anti-fadiga é um dos principais índices de aceitação de peças estruturais aeronáuticas.
Nota: O recozimento de alívio de estresse geralmente não é usado para alterar as propriedades mecânicas macroscópicas das ligas de alumínio (como a resistência à tração), e seu núcleo é "manter o tamanho" e "manter a segurança", em vez de fortalecer o material.
Janela de temperatura de alívio de estresse para ligas de alumínio aeronáutico comumente usadas;
A sensibilidade ao tratamento térmico varia muito entre os diferentes tipos de ligas de alumínio. Temperaturas erradas podem resultar em envelhecimento natural excessivo (para ligas endurecíveis por idade) ou grãos grossos. Os seguintes parâmetros de alívio de estresse recomendados para várias ligas de alumínio de aviação convencionais:
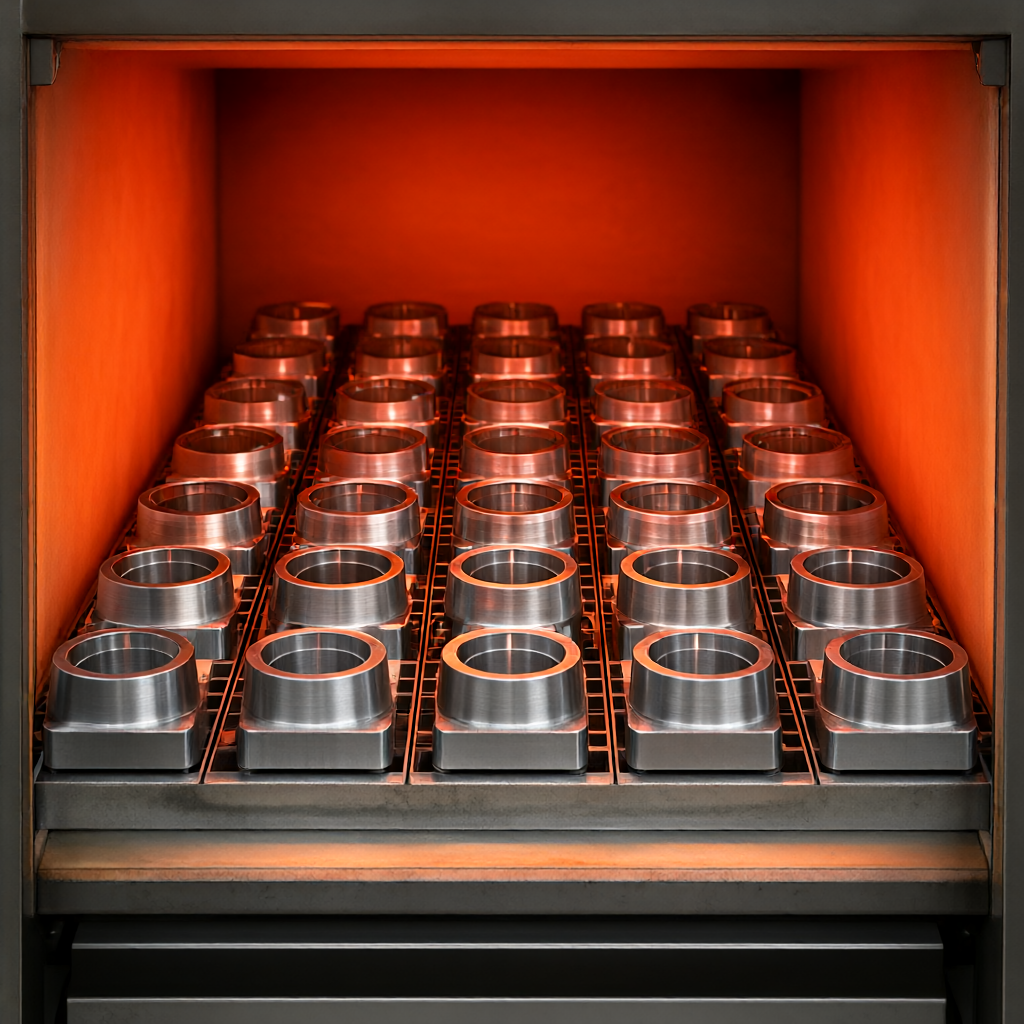
- Série 2xxx (por exemplo, 2024-T3)Temperatura recomendada: 250°C ± 10°C. Esta liga contém cobre e é sensível à temperatura. Não exceda 260°C, caso contrário, causará corrosão nos limites de grão e reduzirá a resistência à fadiga de corrosão. O tempo de retenção é geralmente de 1 hora/polegada de espessura.
- Série 6xxx (como 6061-T6) 400°C)Resfrie com o forno ou controle a velocidade do ventilador para garantir que a temperatura do núcleo não exceda 15°C de diferença de temperatura da superfície.
- Zona de resfriamento rápido (temperatura 100 pcs.)
Elimine completamente o estresse de corte; tamanho de usinagem de acabamento estável; adequado para produção em massa Redução da dureza após o recozimento, desgaste rápido da ferramenta de acabamento; possível necessidade de re-fixação, risco de erro cumulativo Esquema B: recozimento local após semi-acabamento bruto Corte → grosso/semi-fino → alívio de tensão local (baixa temperatura e curto prazo) → fino liga de alumínio 7xxx de alta dureza, peças de alto valor de pequeno lote Retenção da maior parte da resistência T6/T7; pouca mudança no desempenho de corte; alta precisão O alívio de tensão não é completo; se houver uma zona de transição de espessura, a peça ainda pode ser deformada; a janela de processo é estreita e a padronização é difícil Cenário C: Recozimento alternativo de prensagem a frio blanking → desbaste → rolo profundo/shot peening → acabamento Buraco de parafuso de suporte de força, peça de alta fadiga introdução de tensão compressiva benéfica; nenhum equipamento de tratamento térmico necessário; processo curto O estresse térmico global não pode ser eliminado; é adequado apenas para a área sensível à fadiga superficial; é difícil ajustar os parâmetros do processo Recomendado para a maioria dos acessórios de aviação em massa (por exemplo, suportes de sensores, conectores de tubulação) que a ShowyMetal realizaEsquema AEmbora a eficiência de acabamento diminua ligeiramente após o recozimento, o impacto pode ser compensado pela otimização do revestimento da ferramenta (por exemplo, PVD TiAlN) e da estratégia de microalimentação em troca de 100% de rendimento e estabilidade dimensional no produto final.
Perguntas frequentes (FAQ)
A liga de alumínio precisa de tratamento de envelhecimento após o recozimento de alívio de estresse?
Isso depende da família de ligas. Para as séries 1xxx ou 5xxx que não são endurecíveis por idade, não é necessário envelhecimento adicional após o alívio do estresse. Para as séries 2xxx, 6xxx, 7xxx que são endurecíveis por idade, o recozimento de alívio de estresse pode reverter parcialmente o efeito de fortalecimento se o material for usado nos estados T6 ou T73. Normalmente, o processo é definido como "preservação de calor-resfriamento lento" em vez de processo de precipitação completa. Se a força precisar ser restaurada posteriormente, o envelhecimento artificial deve ser realizado novamente, mas isso introduzirá estresse novamente. Portanto, a melhor estratégia é controlar a temperatura de recozimento para que a fase precipitada (área GP, etc.) não engrosse enquanto elimina o estresse interno, de modo a manter o nível de resistência original.
Como saber se o recozimento de estresse é "suficiente"?
Baseia-se principalmente em dois indicadores: um é se a tensão de tração residual da camada superficial detectada por difração de raios X é menor que o valor de especificação (geralmente



