





nesse desenvolvimento de semicondutores e equipamentos de diagnóstico médico, a usinagem de precisão de chips microfluídicos é o ponto difícil central.Maquinação CNC de cinco eixosEste artigo analisa como usar o centro de controle numérico de cinco eixos para realizar chanfragem de borda, fresagem de canal e controle de acabamento de superfície de chips microfluídicos, cobrindo seleção de materiais, parâmetros de processo, análise de falhas comuns e critérios de aceitação, fornecendo referência técnica para engenheiros e compradores.
Principais vantagens da usinagem CNC de cinco eixos de chips microfluídicos
O chip microfluídico é geralmente feito de silício, quartzo, vidro ou plástico de engenharia de alto desempenho, com características de tamanho pequeno, estrutura fina e tolerância estrita. O centro de usinagem de cinco eixos (se equipado com eixo rotativo A/eixo C) permite que a ferramenta e a peça de trabalho mantenham sempre um bom ângulo, evitando a vibração e a deformação causadas pela longa saliência da ferramenta, que é comum na usinagem de 3 eixos.
- Moagem de superfícies complexasPode processar o canal inclinado ou a microestrutura esférica de uma só vez, reduzir os tempos de fixação e reduzir o erro acumulado.
- Edge chanfro automaçãoPara bordas de bolacha de 100mm ou 200mm, a ligação de cinco eixos pode alcançar chanfros de profundidade de 0,1 mm a 0,5 mm e a rugosidade da parede lateral Ra pode ser controlada dentro de 0,4 μm.
- Alta rigidez e precisãoCoopera com a cabeça de máquina de alta velocidade (velocidade máxima de rotação 12000-24000 rpm), suporta ferramentas de micro-diâmetro de carboneto cimentado para fresagem de alta velocidade, melhora o acabamento da superfície e reduz os danos térmicos.
Para a produção em série, a usinagem de cinco eixos é mais consistente do que a chanfragem manual ou a fresagem lateral tradicional de 3 eixos. Com as recomendações do DFM (Design for Manufacturing), o caminho da ferramenta pode ser otimizado para evitar o desperdício de ferramentas em áreas de paredes finas.
Fluxo de processo e configuração de parâmetros para processamento de wafer;
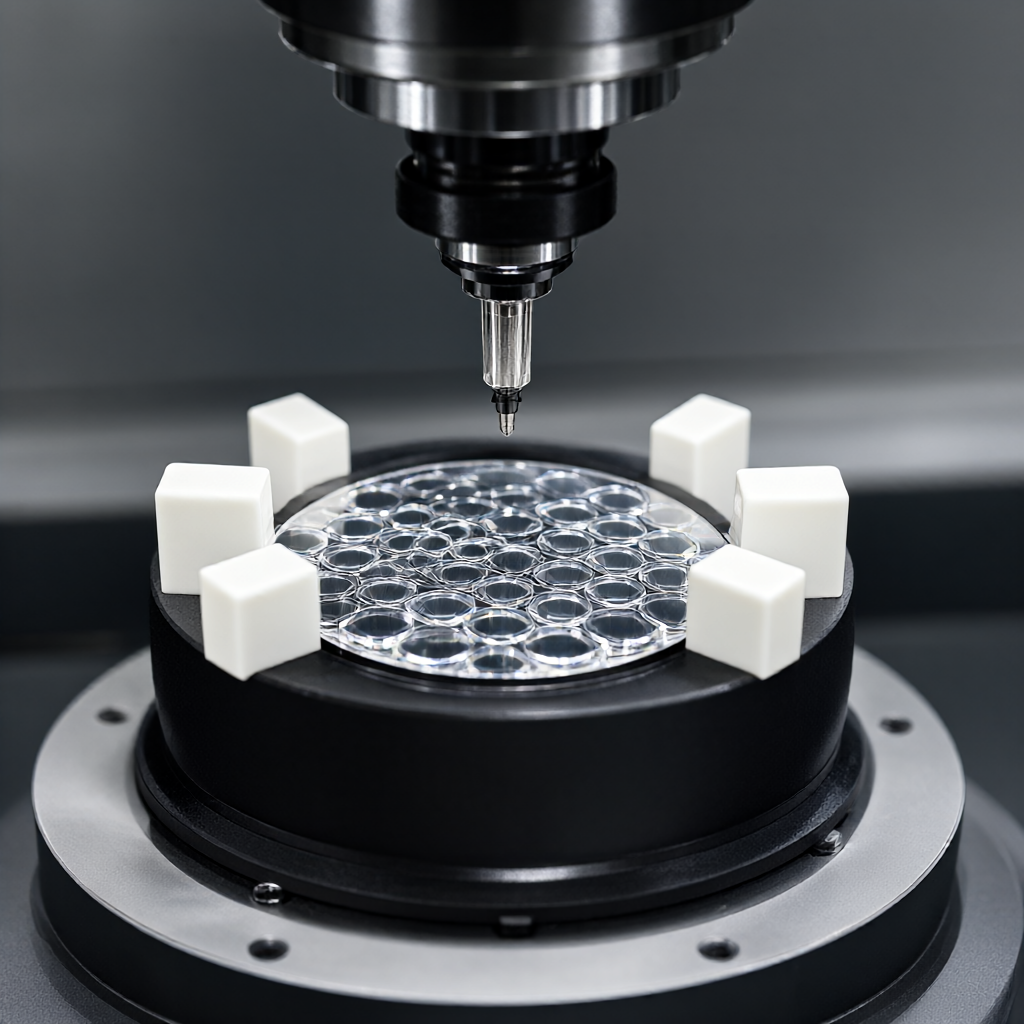
A estabilidade do mandril e o planejamento do caminho da ferramenta são fundamentais para o processamento em nível de wafer. Normalmente, a bolacha é mantida em um disco de sucção a vácuo ou em um gabarito personalizado. A máquina de cinco eixos é girada no eixo C ou inclinada no eixo A para alimentar a ferramenta ao longo da borda da bolacha na direção normal.
Parâmetros críticos do processo
- Velocidade SpindleDe acordo com o ajuste do diâmetro da ferramenta, ferramentas de micro-diâmetro (por exemplo, 0,5 mm-2mm) geralmente requerem corte de alta velocidade de 15000-24000 rpm.
- Velocidade de alimentaçãoA alimentação do eixo Z é de 5-10 mm/min para fresagem áspera e reduzida para 0,1 - 0,5 mm/rev para chanfragem de borda de fresagem fina para garantir um acabamento suave.
- Ferramenta de seleçãoRecomenda-se o uso de um moinho de extremidade de carboneto revestido ou um cortador de cabeça de esfera em miniatura com um diâmetro de 0,5 -3mm e uma relação de comprimento de aresta L/D ≤ 3 para reduzir a vibração de suspensão.
Ao trabalhar wafers de silício, deve-se tomar cuidado especial com o uso de refrigerante (micro-lubrificação MQL) para evitar o desgaste excessivo da ferramenta devido ao corte a seco. Para materiais de vidro ou cerâmica, use micro-brocas de diamante ou ferramentas especialmente revestidas e ajuste a taxa de alimentação para acomodar características de alta dureza.
Controle de qualidade de chanfragem de borda e tratamento de superfície
O chanfro de borda do chip microfluídico não é apenas para remover o cortador de borda afiada, mas também para a viabilidade do processo de ligação ou embalagem de wafer subsequente. O ângulo de chanfro é geralmente de 45° ou 60° e a profundidade é de 0,1 - 0,3 mm. A vantagem da usinagem de cinco eixos é que a postura da ferramenta pode ser ajustada dinamicamente para garantir uma transição suave da raiz do chanfro sem flash residual.
Roughness e teste de superfície
- Requisito de rugosidade: A parede interna do canal Ra ≤ 0,4 μm e a planicidade da superfície ≤ 2μm (para bolachas de 100 x 100 mm).
- Meios de detecçãoUse um medidor óptico de rugosidade de superfície (como KLA-Tencor) para realizar a varredura de superfície completa; use uma máquina de medição por coordenadas (CMM) para verificar aleatoriamente as principais dimensões de recursos com tolerância controlada dentro de ± 0,01 mm.
- Inspeção visualVerifique a borda chanfrada sob um microscópio de alta potência para bordas quebradas, arranhões ou marcas de faca pegajosas para garantir que não haja defeitos.
A integridade da superfície deve ser reavaliada após o tratamento da superfície (por exemplo, limpeza a plasma, anodização ou chapeamento). Para chips microfluídicos com substratos de liga de alumínio, a anodização pode melhorar a resistência à corrosão, mas deve-se prestar atenção ao risco de entupimento de microporos, recomenda-se a oxidação de camada fina para tamanhos de poros maiores que 50μm.
Seleção de materiais e comparação de propriedades de corte
O silício tem excelente condutividade térmica e estabilidade química, mas alta dureza (Hv 1000+) e alto custo de processamento; a liga de alumínio é leve e fácil de processar, mas precisa de tratamento de isolamento de superfície; polímeros como poliimida (PI) são adequados para microfluídica flexível, mas têm resistência limitada à temperatura.
| Designação de materiais | Dureza (Hv) | Ferramentas recomendadas | Principais vantagens | Dificuldades de processamento e contramedidas |
|---|---|---|---|---|
| silício monocristalino/silício policristalino | 1000-1300 | Diamantes/ CBN | Alta condutividade térmica e boa biocompatibilidade | Grande força de corte, fácil de quebrar a borda; precisa de corte de baixa velocidade e alta rigidez, resfriamento suficiente. |
| 6061 liga de alumínio | 70-90 | Revestimento de carboneto/aço de alta velocidade | Fácil de processar, leve e anodizável | Risco de aderência da faca; lubrificado com MQL, a ferramenta é revestida com TiAlN para evitar a aderência. |
| Vidro de quartzo | 550-650 | Diamantes em micro-broca | Alta transmitância de luz, resistência à corrosão | Grande fragilidade, fácil de rachar; pequena profundidade de corte, mais faca para evitar a carga de impacto. |
| PEEK (poliéter éter cetona) | 200-300 | Carboneto cimentado/mudança rápida de ferramentas | Resistente a altas temperaturas, autolubrificante, grau médico | Grande deformação elástica; pré-aperto de fixação é necessário para evitar a influência de rebote na tolerância. |
Os materiais são selecionados em conjunto com o cenário de uso final, por exemplo, o equipamento médico de diagnóstico in vitro (POCT) é mais usado em PEEK ou quartzo devido à sua alta segurança biológica, enquanto os suportes de teste de semicondutores são preferidos em liga de alumínio ou aço para reduzir custos e garantir o desempenho elétrico.
Modos de falha comuns e esquemas de evasão
Na fabricação prática, os seguintes modos de falha geralmente ocorrem em chips microfluídicos:
- Oscilação da ferramenta (Chatter): Causa ondulação na parede do canal, a rugosidade excede o padrão. Evasão: Diminua a profundidade de corte ap, aumente a rigidez da ferramenta e otimize o comprimento de fixação da alça.
- Deformação térmicaO calor gerado pelo corte de alta velocidade causa deformação de wafer de parede fina. Evasão: Use lubrificação mínima (MQL) ou resfriamento de névoa de gás para evitar choque térmico causado por grandes quantidades de fluido de corte.
- Tensão e deformação de fixação: A força de fixação inadequada causa deformação da bolacha e a recuperação após o afrouxamento causa superação dimensional. Evasão: A força de fixação ideal é determinada pelo teste de pré-compressão usando sucção a vácuo ou fixação flexível.
- Flashing residualDetritos de metal permanecem na raiz do chanfro, afetando a soldagem subsequente. Evasão: Use ferramentas de alta tolerância para fresagem de acabamento, aumente os tempos de retirada da ferramenta ou use pós-tratamento de gravação química.
Estabelecer o mecanismo de validação do primeiro artigo (FAI), realizar a medição em grande escala e a inspeção de superfície nas três primeiras amostras antes da produção em lote para garantir que os parâmetros do processo sejam estáveis antes da produção.
Critérios de Aceitação e Recomendação DFM
Para garantir a qualidade dos chips microfluídicos, recomenda-se que sejam estabelecidos critérios de aceitação claros:
- Tolerâncias dimensionaisA largura do canal de fluxo crítico é de ± 0,01 mm; quando a relação de aspecto é ≥ 5:1, a largura do canal de fluxo crítico deve ser especificada separadamente e geralmente é permitida ± 0,02 mm.
- Qualidade de superfícieSem arranhões visíveis (sob microscópio de 10X), sem bordas quebradas, chanfro liso sem rebarbas.
- Teste de funcionalidade: Teste de estanqueidade ao ar (taxa de vazamento)< 10⁻⁶ mbar·l/s)及流体通过性测试,确保无堵塞。
Durante a fase DFM, o engenheiro de projeto deve considerar a acessibilidade da ferramenta. Por exemplo, evite projetar uma cavidade de ângulo reto de 90°, recomenda-se uma transição de arco circular com um raio R não menor que o raio da ferramenta. Para wafers espessos (>5mm), recomenda-se fresar o plano antes de chanfrar para reduzir a vibração do modilhão.
FAQ: Processamento de chips microfluídicos FAQ
Qual é o menor tamanho de recurso de um chip microfluídico usinado CNC de cinco eixos?
Dependendo do diâmetro da ferramenta e da rigidez da máquina-ferramenta, a largura mínima do canal pode ser usinada para 0,1 mm-0,2 mm em geral, com ablação a laser ou processos DRIE para profundidades mais profundas.
O chanfro da borda da bolacha de silício afeta a ligação da bolacha?
O chanfro adequado (0,1 - 0,3 mm) geralmente não afeta a ligação, mas ajuda no alívio da tensão e no alinhamento. No entanto, as bordas do chanfro devem estar livres de lascas e recomenda-se polir antes da ligação para garantir a planicidade da superfície Ra< 0.2μm。
Como controlar o desgaste da ferramenta na usinagem de 5 eixos?
O sistema de monitoramento de ferramentas on-line (por exemplo, sonda a laser) é usado para compensar as mudanças de comprimento e diâmetro da ferramenta em tempo real. A inspeção da ferramenta é realizada a cada 50-100 peças usinadas e a lâmina desgastada é substituída a tempo de evitar a deriva dimensional.
Que tipo de tratamento de superfície pode ser feito em chips microfluídicos de liga de alumínio?
A anodização (espessura 1-25μm), a oxidação por microarco (MAO) ou a anodização dura podem ser realizadas. Se o isolamento for necessário, recomenda-se que o níquel ou o ouro sejam galvanizados após a limpeza por jateamento de areia. Observe que o tratamento da superfície pode bloquear os poros e os furos cegos devem ser projetados com antecedência.
Qual é o prazo de entrega para a produção em massa de 1000 chips microfluídicos?
Dependendo da aquisição de material e da complexidade do processo, a produção em massa de peças de liga de alumínio ou plástico geralmente pode ser concluída em 15-25 dias; o tempo de entrega pode ser estendido para 30 dias para wafers de silício devido a ferramentas especiais e testes.
Conclusões e sugestões de inquérito
A usinagem CNC de cinco eixos fornece uma solução eficiente e de alta precisão para chanfragem de borda de nível de wafer de chips microfluídicos. Combinado com a seleção adequada de materiais e otimização de DFM, o risco de falha pode ser significativamente reduzido. Se você tiver chips microfluídicos ou necessidades de usinagem de wafer de precisão, por favor, forneça desenhos e especificações, forneceremos recomendações de DFM e cotações rápidas de acordo com seus materiais, tolerâncias e tamanhos de lote.



