





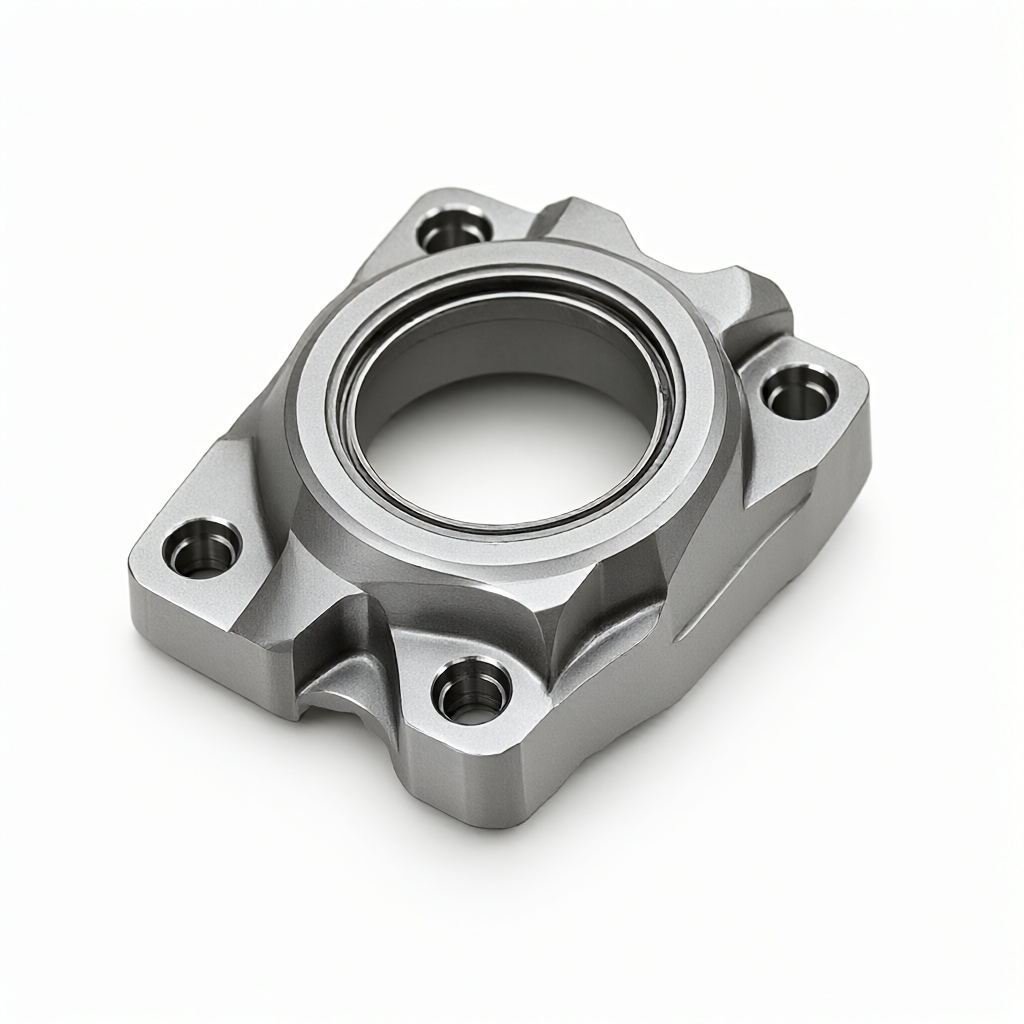
Maquinação CNC de peças aeronáuticas: análise da diferença de custo entre a produção em massa e a produção em pequena escala;
No campo da fabricação de aeronaves, a estrutura de custos da usinagem CNC de peças varia de forma não linear com a quantidade de pedidos. Os principais impulsionadores de custo (geralmente de 1 a 100) são o desenvolvimento de programas, o design de acessórios e a verificação do primeiro artigo, enquanto a produção em massa (mais de 100) reduz o custo unitário alocando custos fixos, otimizando o caminho de fabricação e permitindo a aquisição em larga escala. Para fabricantes como a ShowyMetal com 72 equipamentos CNC (incluindo centro de usinagem de 3/4/5 eixos e composto de torneamento e fresagem), as recomendações de DFM são fornecidas por meio de docking de engenharia, o que pode evitar perigos ocultos de produção em massa na fase de prova, controlando com precisão os custos do ciclo de vida.
Composição de custos e pontos problemáticos no estágio de prova de pequenos lotes
A primeira prioridade na fase de prova é "rápido", mas "rápido" é muitas vezes acompanhado por um alto prêmio. Para peças de grau de aviação, o custo de prova não é determinado apenas pelo material, mas consiste nos seguintes custos fixos:
- Programação e verificação de simulação: As peças de aviação têm estruturas geométricas complexas e geralmente envolvem processamento simultâneo de 5 eixos. Escrever código G e realizar detecção de colisão e análise de interferência geralmente leva de 8 a 40 horas. Esta parte do custo da mão-de-obra não pode ser efetivamente alocada em pequenos lotes.
- Design de ferramentas e fixação não padrão: Para garantir uma precisão de ± 0,01 mm, a fixação geral convencional pode não atender aos requisitos de rigidez ou posicionamento, portanto, é necessária uma fixação especial personalizada. Para ligas de titânio ou superligas, o projeto da fixação também deve considerar a compensação de deformação térmica.
- Corte de teste e otimização de parâmetrosO corte de teste deve ser realizado na primeira usinagem para verificar os parâmetros de corte (velocidade, alimentação, profundidade de corte). Se o acabamento da superfície da peça atingir Ra0.4μm, vários refinamentos podem ser necessários para aumentar o desgaste da ferramenta e as horas de trabalho.
Nesta fase, o comprador muitas vezes enfrenta a contradição entre "prazo apertado" e "processo estável". Se o fornecedor não tiver experiência, a prova bem-sucedida, mas a baixa consistência da produção em massa, levará ao risco de retrabalho subsequente mais caro.
Mecanismo central de redução de custos na fase de produção em massa;
Quando o volume de pedidos é aumentado para a produção em série (por exemplo, pedidos em massa com prazos de entrega de 15 a 25 dias), a estrutura de custos muda fundamentalmente, principalmente devido aos seguintes mecanismos:
- Alocação de custo fixoOs insumos únicos, como programação e design de acessórios, são compartilhados por centenas ou milhares de peças, e o custo de compartilhamento de peça única cai drasticamente.
- Bloqueio de parâmetros de processo e automaçãoOs parâmetros verificados pela prova são solidificados e os lotes subsequentes não precisam de corte de teste frequente. Com o sistema automático de carregamento e descarga, a intervenção manual pode ser reduzida e a estabilidade do tempo de ciclo pode ser melhorada.
- Efeito de escala de ferramentas e materiaisA compra em massa de ferramentas e barras pode obter espaço de negociação; Enquanto isso, o método de fixação padronizado reduz o tempo de mudança de forma (SMED) e melhora a taxa de utilização do equipamento.
Por exemplo, para uma peça complexa de estrutura de aviação de liga de alumínio, o custo de uma única peça de prova pode ser de ¥800, enquanto em 1000 peças produzidas em massa, o custo de uma única peça pode ser reduzido para cerca de ¥350.
Análise Comparativa de Parâmetros Chave entre Prova e Produção em Massa
Para uma compreensão mais intuitiva das diferenças, a tabela a seguir compara as principais dimensões de como a prova de pequenos lotes difere da produção em massa:
| Contraste Dimensões | Provas em pequenos lotes (1-50 peças) | Produção em massa (mais de 100 unidades) |
|---|---|---|
| Proporção dos principais custos | Programação/Design de Ferramentas> Custos de Processamento> Custos de Materiais | O custo do material/custo de processamento é o principal, e o custo fixo representa a proporção< 10% |
| Estratégia de seleção de equipamentos | Multi-purpose 3-axis/5-axis máquina, adaptação flexível | Máquina dedicada ou frota de alta velocidade para maximizar a eficiência do tempo |
| Foco do controle de tolerância | Verificação da cadeia de dimensões para confirmar a viabilidade do processo | Controle o valor de CPK 1,33 para garantir a consistência do lote |
| Método de inspeção | 100% de inspeção em escala completa (validação do primeiro artigo) | Inspeção por amostragem AQL ou 100% de inspeção completa de características-chave |
| Acabamento de superfície | Processamento de lotes pequenos, alto risco de aberração cromática de lotes | Tratamento de cilindro grande, cor consistente forte |
Deve-se notar que a consistência da superfície é um indicador-chave de peças de aparência de aviação. Quando a prova de pequeno lote, oxidação anódica ou galvanoplastia devido ao pequeno lote, fácil de aparecer desvio de cor; E quando a produção em massa, através de um grande número de processamento de cilindro, pode melhor garantir a estabilidade da qualidade da aparência de "superfície brilhante, sem arranhões".
Influência das características do material na variação de custos
Os materiais comuns para peças de aviação incluem alumínio de aviação (por exemplo, 7075), aço inoxidável (17-4PH, 316L), liga de titânio (Ti-6Al-4V) e superligas.
- alumínio ligaA redução de custos da prova para a produção em massa é geralmente tão alta quanto 50%-60%, porque o espaço de otimização do caminho do processo é grande.
- Titânio AlloyO acúmulo de cavacos e a deformação térmica devem ser estritamente controlados no estágio de prova, e a complexidade da ferramenta é alta. Durante a produção em massa, a redução de custos é relativamente pequena (cerca de 30%-40%), melhorando o modo de resfriamento e o gerenciamento da vida útil da ferramenta, mas o valor da consistência do lote é enorme.
- SuperligasEndurecimento de usinagem grave, desgaste rápido da ferramenta. O custo de prova é extremamente alto, limitado principalmente pelo custo da ferramenta e pelo tempo de usinagem. As vantagens da produção em massa são principalmente o desconto na compra de ferramentas e a economia de horas de trabalho trazida pela usinagem automática.
Para os engenheiros, a avaliação de materiais alternativos (por exemplo, substituição parcial de titânio por aço de alta resistência) durante a fase de prova pode ser um meio eficaz de reduzir o custo total do ciclo de vida, desde que as propriedades de resistência e fadiga atendam aos padrões da aviação por análise DFM, se as peças permitirem a substituição de materiais.
Como otimizar a estrutura de custos com recomendações de DFM
A mera comparação de preços unitários é unilateral, e uma estratégia de aquisição inteligente é intervir na fase de projeto.
- Características geométricas simplificadasAvalie se todas as cavidades profundas e os ângulos R internos devem ser usinados com 5 eixos? Se forem usinados com 4 eixos ou com peças separadas, os custos de ferramentas para prova e produção em massa serão bastante reduzidos.
- Optimização da zona de tolerânciaSuperfície de acoplamento não crítica: a tolerância é ampliada de ± 0,01 mm para ± 0,05 mm, o que pode aumentar a eficiência de processamento em mais de 20% e não tem impacto na função do produto acabado.
- Processo de Superfície UnificadoEvite o uso de vários tratamentos de superfície (como desenho de arame e anodização) para a mesma peça, o que não só aumenta o custo de comunicação da prova, mas também aumenta o tempo de espera do processo na produção em massa, afetando a capacidade de entrega rápida de 15-25 dias.
Fornecedores com equipes de engenharia especializadas podem identificar essas possíveis otimizações antes da prova, por exemplo, a ShowyMetal, ao personalizar desenhos, combinará dados de medição de três coordenadas e análise de simulação para propor melhorias na consistência do lote para garantir que não haja paradas frequentes devido a defeitos de projeto durante a produção em massa.
Perguntas Frequentes (FAQ)
Qual é o período normal de prova CNC para peças aeronáuticas?
Dependendo da complexidade, 3-5 dias para peças rotativas simples e 7-15 dias para estruturas complexas de 5 eixos. Se forem necessárias ferramentas personalizadas, o ciclo pode ser estendido para 2-3 semanas.
Um pequeno lote (por exemplo, 20 peças) é muito mais caro do que uma prova?
Sim. 20 peças ainda pertencem à categoria de "quase-prova", a alocação de custos fixos é insuficiente, o preço unitário é geralmente 40%-80% maior do que a produção em massa de mil peças. Sugere-se que, se o projeto for finalizado, tente consolidar o pedido.
Como garantir um acabamento de superfície consistente para a produção em massa?
A chave é o gerenciamento da vida útil da ferramenta e a padronização do processo de polimento. O CMM é usado para verificar a rugosidade da superfície Ra e estabelecer o modelo de limite de aparência da superfície como base de aceitação.
Quais são os maiores riscos de custo para a produção em massa de peças de liga de titânio?
É a flutuação da eficiência de usinagem causada pelo desgaste da ferramenta. Se a ferramenta falhar e não for substituída a tempo, ela pode levar a erros dimensionais em massa ou arranhões na superfície. Recomenda-se o monitoramento on-line da ferramenta ou a estratégia de substituição periódica.
O processo de tratamento de superfície para produção em massa pode ser testado durante a fase de prova?
Sim, mas preste atenção à diferença de efeito de tratamento de superfície entre pequenos lotes e grandes lotes (por exemplo, espessura do filme de óxido, uniformidade de cor). Sugere-se exigir testes de superfície de pequenos lotes simultaneamente durante a prova para prever o risco de aparência da produção em massa.
Conclusões e propostas de ação
A otimização de custos da usinagem CNC de peças aeronáuticas não é simplesmente reduzir o preço unitário, mas equilibrar a precisão, a aparência e o tempo de entrega através do gerenciamento de todo o processo de "verificação de prova-cura de processo-controle de lote".(por exemplo, medidor de rugosidade de três coordenadas) e o fornecedor que pode fornecer a recomendação da DFM pode efetivamente reduzir os custos ocultos causados por defeitos de projeto ou instabilidade do processo. Sugere-se que você mantenha os desenhos e a lista de materiais na mão e entre em contato com a equipe de engenharia profissional para estimativa de custos e análise de viabilidade do processo para obter uma proposta de cotação transparente para seus requisitos específicos de lote.



