





W badaniach i rozwoju półprzewodników i medycznego sprzętu diagnostycznego podstawową trudnością jest precyzyjne przetwarzanie chipów mikroprzepływowych. Tradycyjne frezowanie 3-osiowe jest trudne do obróbki fazowań krawędzi płytek i skomplikowanych zakrzywionych powierzchni.Obróbka CNC w pięciu osiachDzięki połączeniu wieloosiowemu osiągana jest dokładność przetwarzania na poziomie płytki mikronowej. W tym artykule przedstawiono dogłębną analizę wykorzystania pięcioosiowego centrum CNC do pełnego fazowania krawędzi, frezowania kanałów i kontroli wykończenia powierzchni chipów mikroprzepływowych, obejmującą wybór materiałów, parametry procesu, typową analizę awarii i kryteria akceptacji oraz zapewniając praktyczne odniesienia techniczne dla inżynierów i nabywców.
Podstawowe zalety pięcioosiowej obróbki CNC chipów mikroprzepływowych
Chipy mikroprzepływowe są zwykle wykonane z krzemu, kwarcu, szkła lub wysokowydajnych tworzyw konstrukcyjnych, charakteryzują się małymi rozmiarami, cienkimi strukturami i wąskimi tolerancjami. Pięcioosiowe centra obróbcze (takie jak wyposażone w obrotową oś A/oś C) pozwalają narzędziu i obrabianemu przedmiotowi zawsze utrzymywać lepszy kąt, unikając wibracji i deformacji spowodowanych nadmiernym wysięgiem narzędzia, który jest powszechny w obróbce 3-osiowej.
- Skomplikowane frezowanie powierzchniowe: Może jednocześnie obrabiać nachylone kanały lub mikrostruktury sferyczne, redukując liczbę czasów mocowania i redukując błędy skumulowane.
- Automatyzacja fazowania krawędzi: W przypadku krawędzi płytki o średnicy 100 mm lub 200 mm pięcioosiowe połączenie umożliwia uzyskanie fazowania na głębokość od 0,1 mm do 0,5 mm, a chropowatość ścianki bocznej Ra można kontrolować w zakresie 0,4 μm.
- Wysoka sztywność i precyzja: Dzięki wysokoobrotowej głowicy obrabiarki (maksymalna prędkość 12000-24000 obr/min) umożliwia frezowanie z dużą prędkością przy użyciu narzędzi z węglików spiekanych o mikrośrednicy, poprawiając wykończenie powierzchni i redukując uszkodzenia termiczne.
W przypadku produkcji seryjnej obróbka pięcioosiowa jest bardziej spójna niż ręczne fazowanie lub tradycyjne 3-osiowe frezowanie boczne. Dzięki zaleceniom DFM (Design for Manufacturing) ścieżki narzędzia można zoptymalizować, aby uniknąć ubytku narzędzia w obszarach cienkościennych.
Przebieg procesu i ustawienia parametrów dla przetwarzania na poziomie płytki
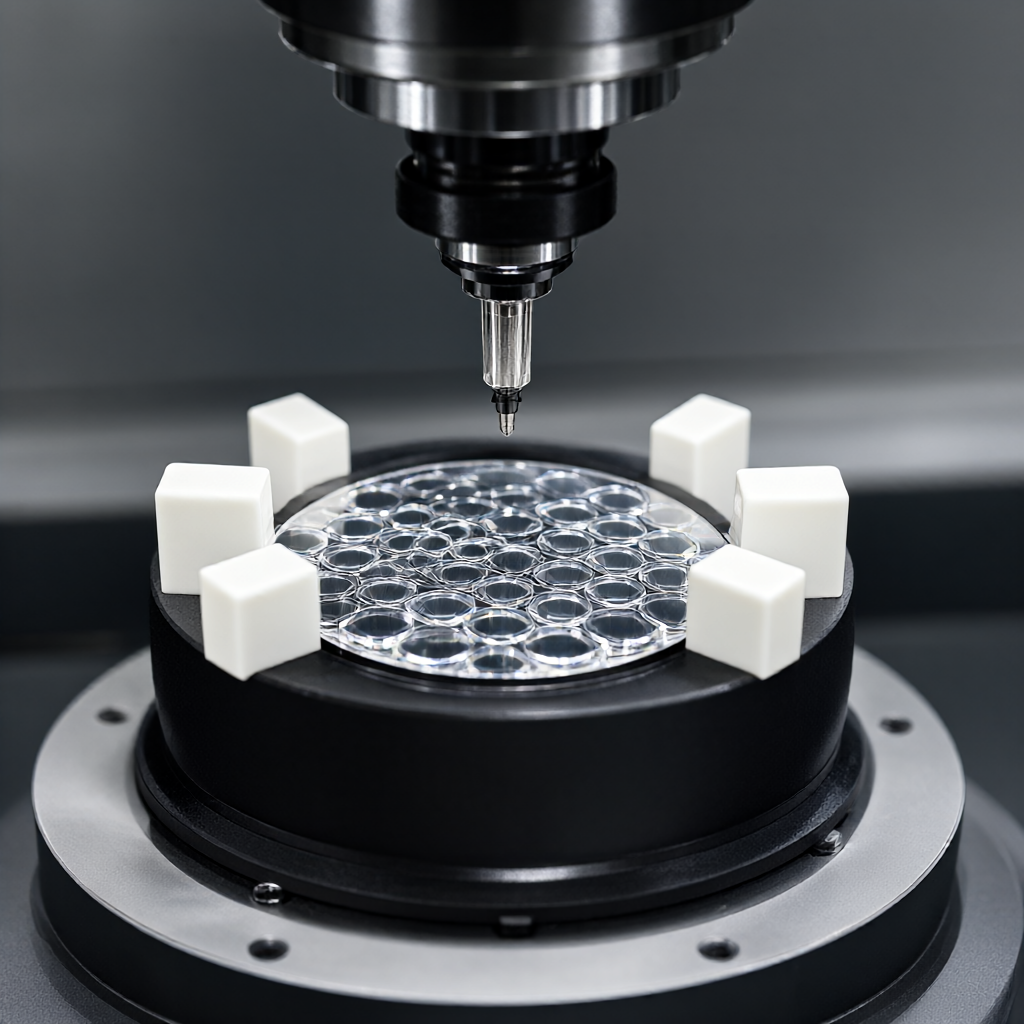
Istotą obróbki na poziomie płytki jest stabilność mocowania i planowanie ścieżki narzędzia. Zwykle do mocowania płytki stosuje się uchwyt podciśnieniowy lub niestandardowy uchwyt, a pięcioosiowa obrabiarka podaje narzędzie prostopadle do krawędzi płytki poprzez obrót w osi C lub przechylenie w osi A.
Kluczowe parametry procesu
- Prędkość wrzeciona: Dostosowane do średnicy narzędzia, narzędzia o mikrośrednicy (takie jak 0,5 mm–2 mm) zwykle wymagają obróbki z dużą prędkością 15 000–24 000 obr./min.
- Prędkość podawania: Posuw w osi Z wynosi 5-10 mm/min podczas frezowania zgrubnego i zmniejszany do 0,1-0,5 mm/obr podczas fazowania krawędzi podczas frezowania dokładnego, aby zapewnić gładkie wykończenie.
- Wybór narzędzia: Zaleca się stosowanie frezów palcowych z węglików spiekanych lub frezów z końcówką mikrokulistą o średnicy 0,5-3 mm i stosunku długości ostrza L/D ≤ 3, aby zredukować drgania na wysięgu.
Podczas obróbki płytek krzemowych należy zwrócić szczególną uwagę na stosowanie chłodziwa (smarowanie w minimalnej ilości MQL), aby uniknąć nadmiernego zużycia narzędzia spowodowanego skrawaniem na sucho. W przypadku materiałów szklanych lub ceramicznych użyj mikrowierteł diamentowych lub narzędzi ze specjalną powłoką i dostosuj prędkość posuwu, aby dostosować ją do właściwości o wysokiej twardości.
Kontrola jakości fazowania krawędzi i obróbki powierzchni
Fazowanie krawędzi chipów mikroprzepływowych nie tylko usuwa ostre krawędzie, aby zapobiec przecięciu dłoni, ale także poprawia wykonalność procesu późniejszego łączenia lub pakowania płytek. Kąt fazowania wynosi zwykle 45° lub 60°, a głębokość 0,1-0,3 mm. Zaletą obróbki pięcioosiowej jest to, że umożliwia ona dynamiczną regulację położenia narzędzia, aby zapewnić płynne przejście u nasady fazowania bez resztkowego wypływu.
Chropowatość powierzchni i kontrola
- Wymagania dotyczące szorstkości: Wewnętrzna ścianka kanału Ra ≤ 0,4μm, płaskość powierzchni ≤ 2μm (dla płytki 100x100mm).
- Oznacza wykrywanie: Do skanowania całej powierzchni należy używać optycznego miernika chropowatości powierzchni (takiego jak KLA-Tencor); użyj trójwymiarowej współrzędnościowej maszyny pomiarowej (CMM), aby punktowo sprawdzić wymiary kluczowych elementów, a tolerancja jest kontrolowana na poziomie ± 0,01 mm.
- Kontrola wyglądu: Użyj mikroskopu o dużej mocy, aby sprawdzić, czy na fazowanych krawędziach nie występują odpryski, zadrapania lub ślady klejenia, aby upewnić się, że są bezbłędne.
Po obróbce powierzchni (takiej jak czyszczenie plazmowe, anodowanie lub galwanizacja) należy ponownie ocenić integralność powierzchni. W przypadku chipów mikroprzepływowych z podłożami ze stopu aluminium anodowanie może poprawić odporność na korozję, ale należy zwrócić uwagę na ryzyko zatykania mikroporów. Zaleca się stosowanie utleniania cienkowarstwowego, gdy średnica porów jest większa niż 50 µm.
Wybór materiału i porównanie wydajności cięcia
Różne materiały mają ogromny wpływ na wydajność chipów mikroprzepływowych. Krzem ma doskonałą przewodność cieplną i stabilność chemiczną, ale ma wysoką twardość (Hv 1000+) i wysokie koszty przetwarzania; stopy aluminium są lekkie i łatwe w obróbce, ale wymagają obróbki izolacji powierzchniowej; polimery, takie jak poliimid (PI), nadają się do elastycznych mikroprzepływów, ale mają ograniczoną odporność na temperaturę.
| Stopień materiału | Twardość (Hv) | Polecane noże | Główne zalety | Trudności w przetwarzaniu i środki zaradcze |
|---|---|---|---|---|
| Krzem monokrystaliczny / krzem polikrystaliczny | 1000-1300 | Diament / CBN | Wysoka przewodność cieplna i dobra biokompatybilność | Siła skrawania jest duża, a krawędzie podatne na odpryski; wymagane jest cięcie z niską prędkością i dużą sztywnością oraz wystarczające chłodzenie. |
| Stop aluminium 6061 | 70-90 | Węglik powlekany / stal szybkotnąca | Łatwy w obróbce, lekki, anodowany | Ryzyko przycięcia noża; stosuj smarowanie MQL, a narzędzie jest pokryte powłoką TiAlN, aby zapobiec przywieraniu. |
| szkło kwarcowe | 550-650 | Mikrowiertło diamentowe | Wysoka przepuszczalność, odporność na korozję | Wysoka kruchość, łatwa do złamania; mała głębokość skrawania, wielokrotne przejścia w celu uniknięcia obciążeń udarowych. |
| PEEK (polieteroeteroketon) | 200-300 | Narzędzie z węglika/szybkiej wymiany | Odporny na wysokie temperatury, samosmarujący, klasy medycznej | Odkształcenie sprężyste jest duże; zacisk należy wstępnie dokręcić, aby zapobiec wpływowi odbicia na tolerancję. |
Przy wyborze materiałów należy wziąć pod uwagę scenariusz zastosowania terminala. Na przykład w medycznym sprzęcie do diagnostyki in vitro (POCT) wykorzystuje się głównie PEEK lub kwarc ze względu na jego wysokie bezpieczeństwo biologiczne; podczas gdy gniazda testowe do półprzewodników preferują stop aluminium lub stal, aby obniżyć koszty i zapewnić parametry elektryczne.
Typowe tryby awarii i rozwiązania pozwalające ich uniknąć
Podczas rzeczywistego przetwarzania chipy mikroprzepływowe często ulegają następującym awariom:
- Wibracje narzędzia (drgania): Powoduje pojawienie się zmarszczek na ściance kanału, a chropowatość przekracza normę. Unikanie: Zmniejsz głębokość skrawania ap, zwiększ sztywność narzędzia i zoptymalizuj długość mocowania oprawki narzędziowej.
- Odkształcenie termiczne: Cięcie z dużą prędkością generuje ciepło, które powoduje wypaczanie cienkościennych płytek. Unikanie: Stosuj smarowanie minimalną ilością (MQL) lub chłodzenie mgłą, aby uniknąć szoku termicznego spowodowanego dużą ilością chłodziwa.
- Odkształcenie naprężeniowe zaciskania: Niewłaściwa siła mocowania powoduje deformację płytki, a powrót do zdrowia po poluzowaniu powoduje odchylenie wymiarowe. Unikanie: Stosuj opaski adsorpcyjne próżniowe lub elastyczne i przeprowadzaj testy obciążenia wstępnego, aby określić najlepszą siłę mocowania.
- resztkowy błysk: Wióry metalu pozostają w nasadzie fazowania, wpływając na późniejsze spawanie. Unikanie: Do dokładnego frezowania należy używać narzędzi o wysokiej tolerancji, zwiększać liczbę wycofań lub stosować obróbkę końcową poprzez trawienie chemiczne.
Ustanowienie mechanizmu potwierdzania pierwszego artykułu (FAI) w celu przeprowadzania pełnowymiarowych pomiarów i kontroli powierzchni pierwszych trzech próbek przed masową produkcją, aby zapewnić stabilność parametrów procesu przed rozpoczęciem produkcji.
Kryteria akceptacji i rekomendacje DFM
Aby zapewnić jakość chipów mikroprzepływowych, zaleca się ustalenie jasnych kryteriów akceptacji:
- Tolerancja wymiarowa: Szerokość krytycznego kanału przepływu wynosi ±0,01 mm. Jeżeli proporcje wynoszą ≥ 5:1, głębokość i szerokość należy uzgodnić osobno. Generalnie dopuszczalna jest wartość ±0,02 mm.
- jakość powierzchni: Brak widocznych rys (pod mikroskopem 10x), brak odprysków i gładkie fazowania bez zadziorów.
- testy funkcjonalne: Wykonać próbę szczelności (szybkość wycieku< 10⁻⁶ mbar·l/s)及流体通过性测试,确保无堵塞。
Na etapie DFM inżynier projektu powinien rozważyć dostępność narzędzi. Na przykład unikaj projektowania wnęki wewnętrznej pod kątem 90°. Zaleca się stosowanie przejścia łukowego o promieniu R nie mniejszym niż promień narzędzia. W przypadku grubych płytek (> 5 mm) zaleca się najpierw wyfrezować płaską powierzchnię, a następnie sfazować, aby zmniejszyć wibracje wspornika.
FAQ: Często zadawane pytania dotyczące przetwarzania chipów mikroprzepływowych
Jaki jest minimalny rozmiar elementu w pięcioosiowym chipie mikroprzepływowym obrabianym CNC?
W zależności od średnicy narzędzia i sztywności obrabiarki, zazwyczaj minimalna szerokość kanału może wynosić od 0,1 mm do 0,2 mm, a głębsze należy połączyć z ablacją laserową lub procesem DRIE. W przypadku konwencjonalnego frezowania pięcioosiowego zalecana jest minimalna szerokość 0,3 mm lub większa, aby zapewnić stabilność tolerancji.
Czy fazowanie krawędzi płytki krzemowej wpłynie na wiązanie płytki?
Prawidłowe fazowanie (0,1–0,3 mm) zwykle nie wpływa na wiązanie, ale pomaga w odprężeniu i wyrównaniu. Jednakże sfazowana krawędź musi być wolna od odprysków. Zaleca się wypolerowanie przed klejeniem w celu zapewnienia płaskości powierzchni Ra< 0.2μm。
Jak kontrolować zużycie narzędzia w obróbce pięcioosiowej?
Użyj systemu monitorowania narzędzi online (takiego jak sonda laserowa), aby kompensować zmiany długości i średnicy narzędzia w czasie rzeczywistym. Przeprowadzaj kontrolę narzędzia co 50-100 przetworzonych sztuk i niezwłocznie wymieniaj zużyte ostrza, aby uniknąć dryfu wymiarowego.
Jakiego rodzaju obróbkę powierzchni można wykonać na chipach mikroprzepływowych ze stopu aluminium?
Może być anodowany (grubość 1-25 μm), utleniany mikrołukiem (MAO) lub anodowany na twardo. Jeżeli wymagana jest izolacja, zaleca się galwanizację niklu lub złota po oczyszczeniu metodą piaskowania. Należy pamiętać, że obróbka powierzchni może blokować mikropory, dlatego należy wcześniej zarezerwować ślepe otwory.
Jak długi jest czas realizacji masowej produkcji 1000 chipów mikroprzepływowych?
Zależy od zamówienia materiałów i złożoności procesu. Zakończenie masowej produkcji części ze stopu aluminium lub tworzyw sztucznych zajmuje zwykle 15–25 dni; Ponieważ wafle krzemowe wymagają specjalnych narzędzi i testów, czas dostawy może wydłużyć się do 30 dni. Zaleca się zarezerwować czas na recenzję DFM i potwierdzenie pierwszego artykułu.
Wnioski i sugestie dotyczące zapytań
Pięcioosiowa obróbka CNC zapewnia wydajne i precyzyjne rozwiązanie do fazowania krawędzi na poziomie płytki w chipach mikroprzepływowych. W połączeniu z rozsądnym doborem materiałów i optymalizacją DFM ryzyko awarii można znacznie zmniejszyć. Jeśli masz potrzeby związane z chipami mikroprzepływowymi lub precyzyjnym przetwarzaniem płytek, prosimy o dostarczenie rysunków i specyfikacji. Dostarczymy sugestie DFM i szybkie wyceny w oparciu o Twoje materiały, tolerancje i wielkości partii.



