





Logika kontroli gładkości i biofilmu pięcioosiowej obróbki CNC przegubów medycznych
Kulki stawowe w implantach medycznych (takich jak główki stawów biodrowych i kolanowych) mają niezwykle wysokie wymagania dotyczące integralności powierzchni. Podczas obróbki takich części za pomocą pięcioosiowego CNC głównym wyzwaniem jest zrównoważenie śladów obróbki i kolejnych procesów polerowania poprzez kontrolowanie chropowatości powierzchni (Ra 0,2-0,4 μm) przy jednoczesnym zapewnieniu dokładności geometrycznej (± 0,01 mm). Szorstkie powierzchnie mają tendencję do zatrzymywania białek, tworzenia stabilnych biofilmów i powodują stany zapalne; natomiast zbyt cienkie powierzchnie pozbawione są odpowiedniej tekstury, co wpływa na wrastanie kości (Osseointegracja). Ten przewodnik opiera się na praktyce inżynierskiej i analizuje, jak osiągnąć lepszą równowagę pomiędzy obróbką a biokompatybilnością poprzez strategie jednoczesnego cięcia w pięciu osiach, optymalizację ścieżki narzędzia i analizę właściwości materiału, aby zapewnić spójność produkcji masowej.
Wpływ doboru materiału i wydajności skrawania na jakość powierzchni
Powszechnie stosowane materiały na przeguby medyczne obejmują stop kobaltowo-chromowo-molibdenowy (CoCrMo), stop tytanu (Ti-6Al-4V) i wysokowęglową stal nierdzewną (np. 316LVM). Przewodność cieplna cięcia i tendencja do utwardzania przez zgniot różnych materiałów bezpośrednio wpływają na grubość powierzchniowej warstwy naprężeń szczątkowych.
- CoCrMo: Wysoka twardość, słaba przewodność cieplna, skłonność do utwardzania przez zgniot. Jeżeli parametry skrawania będą nieodpowiednie, szczątkowe naprężenia ściskające będą zbyt duże, co zmniejszy trwałość zmęczeniową. Zaleca się stosowanie ostrych narzędzi i zmniejszenie posuwu do 50-80 mm/min w celu kontrolowania powierzchniowej warstwy uszkodzeń podpowierzchniowych.
- Ti-6Al-4V: Słaba absorpcja ciepła i szybkie zużycie narzędzia. Cięcie z dużą prędkością może łatwo doprowadzić do zużycia termicznego narzędzia i pojawienia się narostu na powierzchni. Dla utrzymania stałego chłodzenia zaleca się stosowanie narzędzi skrawających z mikrokrystalicznym diamentem lub węglików spiekanych, których prędkość obrotowa jest regulowana w zakresie 3000-4500 obr/min.
- 316LVM: Mocna wytrzymałość, łatwa do przyklejenia do noża. Łamacz wióra narzędzia należy powiększyć, aby zapobiec rozciąganiu i deformacji materiału. Na powierzchni często pojawiają się zmarszczki „tarki”, dlatego należy zoptymalizować kąt wychylenia osi narzędzia.
Wybór gatunku materiału należy uwzględnić w zależności od masy ciała pacjenta i intensywności jego aktywności. W przypadku protez wysokiej klasy CoCrMo jest pierwszym wyborem, ponieważ ma lepszą odporność na zużycie niż stopy tytanu, ale jest również trudniejszy w obróbce. Inżynierowie powinni potwierdzić klasę materiału i stan obróbki cieplnej (roztwór stały lub stan starzenia) na etapie rysowania w oparciu o zalecenia DFM (Design for Manufacturability).
Strategia jednoczesnego cięcia w pięciu osiach: od obróbki zgrubnej do półwykańczającej
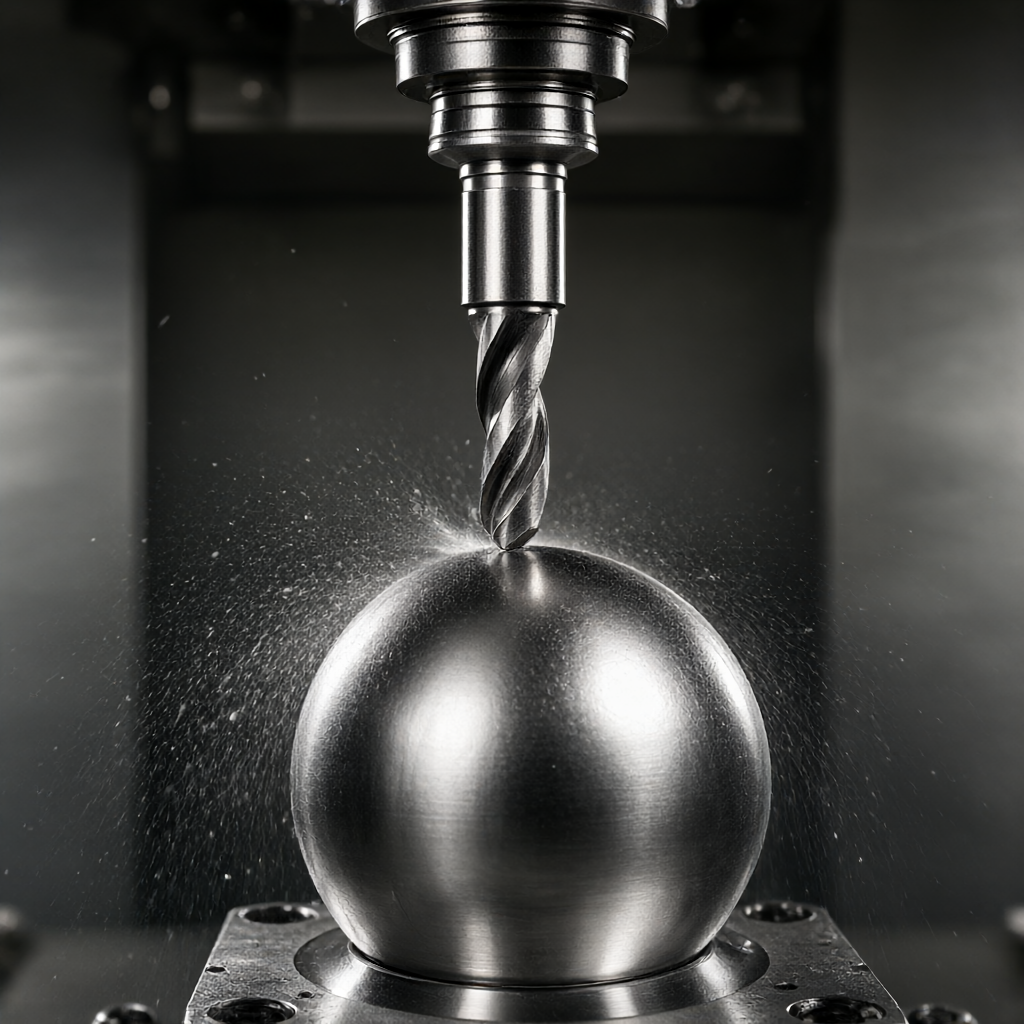
Zaletą obrabiarki pięcioosiowej jest to, że zawsze może ona zachować najlepszy kąt skrawania pomiędzy narzędziem a powierzchnią przedmiotu obrabianego, unikając zjawiska „zerowego cięcia” spowodowanego prostopadłością osi narzędzia do zakrzywionej powierzchni. W przypadku przedmiotów kulistych zastosowanie czteroosiowego obrotu lub pięcioosiowego połączenia może znacznie poprawić ciągłość powierzchni.
Kluczowe punkty optymalizacji ścieżki narzędzia
- Ciągłe cięcie i głęboka strategia: W tradycyjnym frezowaniu trójosiowym głębokość skrawania zmienia się drastycznie w obszarze bieguna kulistego, powodując wahania siły skrawania. Pięć osi pozwala utrzymać stałą głębokość skrawania (0,1-0,2 mm), stabilizować siły skrawania i ograniczać rozrywanie powierzchni.
- normalne ustawienie: Na etapie frezowania z dużą prędkością oś narzędzia powinna utrzymywać kąt 30-45 stopni z normalną linią kuli, aby zapobiec uczestniczeniu krawędzi końcowej w skrawaniu, a boczne krawędzie krawędzi wykorzystać do wykańczania, aby zmniejszyć falistość powierzchni.
- Obsługa noża: Ślady noża często pojawiają się w połączeniach z wieloma ścieżkami narzędzia. Należy zastosować algorytm płynnego przejścia, aby promień zaokrąglenia na złączu wynosił R ≥ 0,5 mm, aby uniknąć koncentracji naprężeń.
W przypadku standardowych kulek przegubowych o średnicy 28-36 mm zaleca się pozostawienie 0,3-0,5 mm do obróbki zgrubnej i 0,1-0,2 mm do półwykańczającej. Łącznik pięcioosiowy umożliwia wykonanie skomplikowanych przejść na zakrzywionych powierzchniach w ciągu jednej minuty i jest o ponad 40% bardziej wydajny niż układ trójosiowy.
Kontrola chropowatości powierzchni: granica pomiędzy obróbką skrawaniem a polerowaniem
Powierzchnia obrobiona nie jest powierzchnią końcową i wymaga wypolerowania. Celem polerowania jest zmniejszenie chropowatości powierzchni z Ra 0,8 μm do Ra 0,2 μm lub nawet Ra 0,1 μm. Nadmierne polerowanie może powodować przegrupowanie atomów powierzchniowych i zwiększać odporność na korozję, ale może również zamykać mikropory i wpływać na szybkość wrastania kości.
Porównanie kluczowych parametrów
| etap procesu | Typowa chropowatość (Ra) | główny cel | Ocena ryzyka biofilmu |
|---|---|---|---|
| Półwykończenie CNC | 0,8 - 1,6 μm | Usuń marginesy, popraw geometrię | Wysoka: łatwo zatrzymujące się skrzepy krwi i białka |
| Polerowanie mechaniczne (honowanie/ziarna ścierne) | 0,2 - 0,4 μm | Wyeliminuj ślady noża i popraw gładkość | Średni: Należy kontrolować szczątkowe naprężenia ściskające |
| Polerowanie elektrochemiczne (ECP) | < 0.1 μm | Głębokie odprężanie i zwiększona odporność na korozję | Niski: Folia pasywacyjna powierzchni jest stabilna |
Dane pokazują, że kiedy Ra< 0.2 μm 时,细菌(如金黄色葡萄球菌)的初始附着率降低,但长期生物膜形成能力取决于表面化学组成。五轴加工的高光洁度基底可大幅缩短后续抛光时间,减少热输入对材料晶粒的影响。
Kontrola i analiza awarii: jak zweryfikować jakość przetwarzania
Części medyczne muszą przejść rygorystyczne kryteria jakości. Oprócz kontroli trzech współrzędnych (CMM) wymiarów geometrycznych, równie istotna jest kontrola integralności powierzchni.
- Miernik chropowatości: Próbkowanie wielopunktowe w celu uniknięcia lokalnych wartości ekstremalnych. Skoncentruj się na wykrywaniu sferycznych obszarów górnych i sferycznych obszarów równikowych, aby zapewnić jednorodność Ra i wartość CV< 15%。
- Interferometr światła białego: Pomiar bezkontaktowy umożliwia uzyskanie trójwymiarowej topografii powierzchni i identyfikację drobnych zadrapań lub śladów wibracji związanych z obróbką. W przypadku części o wysokich wymaganiach dotyczących powierzchni lustrzanych jest to lepsza metoda wykrywania niż tradycyjny miernik chropowatości dotykowej.
- Analiza metalograficzna: Wyrywkowo skontroluj warstwę podpowierzchniową powierzchni, aby upewnić się, że nie ma mikropęknięć i warstwy odwęglenia (w przypadku stali nierdzewnej). Głębokość warstwy utwardzanej przez zgniot kontrolowana jest w granicach 10-20 µm.
Typowe przyczyny awarii obejmują: różnice w połysku spowodowane nierównym polerowaniem i plamy wodne spowodowane pozostałościami chłodziwa. Zaleca się dodanie czyszczenia ultradźwiękowego i suszenia próżniowego przed wysyłką, aby upewnić się, że na powierzchni nie ma zanieczyszczeń.
Spójność partii i zarządzanie czasem realizacji
Implanty medyczne wymagają wyjątkowo dużej konsystencji partii. ShowyMetal posiada 72 maszyny CNC, w tym wieloosiowe centra obróbcze i zapewnia szybką dostawę partii 15-25 dni. Poprzez potwierdzenie pierwszego artykułu (FAI) i kontrolę procesu zapewniamy, że wykończenie i rozmiar każdej partii części znajdują się w środku strefy tolerancji.
W przypadku masowej produkcji na dużą skalę stosuje się zautomatyzowany system załadunku i rozładunku oraz sondę laserową pracującą online, aby kompensować zużycie narzędzia w czasie rzeczywistym i utrzymywać stabilność wartości Ra. Zaleca się, aby klienci wyjaśnili standardy dotyczące stopnia polerowania (takie jak stopień SPI lub konkretna wartość Ra) na etapie sprawdzania, aby fabryka mogła opracować specjalną kartę procesu.
Czy pięcioosiowe kulki przegubów medycznych obrabiane CNC można bezpośrednio polerować do Ra 0,1 μm?
Zwykle nie. Podstawowa chropowatość po frezowaniu pięcioosiowym wynosi na ogół Ra 0,4-0,8 µm, a do uzyskania efektu lustra Ra 0,1 µm wymagane jest polerowanie mechaniczne lub polerowanie elektrochemiczne. Trudno jest wyeliminować mikroskopijne ślady narzędzi, opierając się wyłącznie na cięciu CNC.
Jak zapobiec tworzeniu się kamienia tlenkowego podczas obróbki kulek przegubowych ze stopu tytanu?
Aby uniknąć utleniania powierzchni w wysokiej temperaturze, przez cały proces obróbki należy stosować odpowiednią ilość płynu obróbkowego o wysokiej czystości lub suche smarowanie w minimalnej ilości (MQL). Bezpośrednio po obróbce przeprowadza się obróbkę wytrawiania lub pasywacji w celu usunięcia powierzchniowej warstwy tlenków i utrzymania aktywności metalu.
Jakie są szczególne zalety obróbki pięcioosiowej na powierzchniach kulistych w porównaniu z obróbką trójosiową?
Pięcioosi może utrzymać najlepszy normalny kąt między narzędziem a zakrzywioną powierzchnią, uniknąć zakłóceń posuwu i wzorców wibracji powierzchni spowodowanych pionowym cięciem krawędzi końcowej narzędzia, sprawić, że cięcie będzie bardziej stabilne i poprawić wykończenie powierzchni o 20% -30%.
Jaki jest wpływ szczątkowych naprężeń ściskających po obróbce medycznych kulek stawowych?
Resztkowe naprężenia ściskające pomagają poprawić wytrzymałość zmęczeniową, ale nadmierne naprężenia rozciągające (wytwarzane przez niewłaściwą obróbkę) mogą powodować ekspansję mikropęknięć. Pięcioosiowe ścieżki optymalizacji pomagają kontrolować naprężenia powierzchniowe w korzystnym zakresie naprężeń ściskających.
Jak stwierdzić, czy dana część nadaje się do badania stabilności biofilmu?
Upewnij się, że chropowatość powierzchni jest zgodna z normami (takimi jak ISO 13686) i że nie ma widocznych zarysowań ani zadziorów. Zaleca się przeprowadzenie testów symulacyjnych biokompatybilności i adhezji biofilmu po tym, jak maszyna współrzędnościowa przejdzie kontrolę pobierania próbek w pełnym rozmiarze i chropowatości.
Zakończenie i zaproszenie do współpracy
Pięcioosiowa obróbka CNC medycznych kulek stawowych to kompleksowy projekt zapewniający dokładność geometryczną, integralność powierzchni i biokompatybilność. Dzięki rozsądnemu doborowi materiału, pięcioosiowej optymalizacji ścieżki i ścisłej kontroli polerowania można zrównoważyć połysk polerowania i stabilność biofilmu. ShowyMetal zapewnia kompleksową obsługę, od sugestii DFM po dostawę partii, z dokładnością ± 0,01 mm, a także obsługuje obróbkę powierzchni, taką jak anodowanie i galwanizacja. Jeżeli dysponujesz konkretnymi rysunkami, prosimy o podanie szczegółów technicznych. Dostosujemy dla Ciebie lepszy plan procesu w oparciu o gatunek materiału i wielkość partii oraz szybko odpowiemy na Twoje zapytanie.



