





W zakresie elektroniki precyzyjnej i urządzeń elektroenergetycznych,Części radiatora ze stopu aluminium frezowane CNCJest to główny element kontrolujący efektywność zarządzania ciepłem. W obliczu wyzwań związanych z wysoką temperaturą stacji bazowych 5G, laserów dużej mocy i elektronicznych jednostek sterujących pojazdów nowej generacji, poleganie wyłącznie na materiałach o wysokiej przewodności cieplnej nie wystarczy już do rozwiązania problemów lokalnych hotspotów. Sposób osiągnięcia wydajnego przewodzenia i konwekcji ciepła od źródła ciepła do żeberek chłodzących poprzez podwójną optymalizację projektu konstrukcyjnego i parametrów przetwarzania to ścieżka techniczna, którą inżynierowie i nabywcy muszą wyjaśnić. W tym artykule przedstawiono dogłębną analizę właściwości przewodności cieplnej powszechnie stosowanych stopów aluminium, takich jak 6061 i 7075, w połączeniu z technologią frezowania 5-osiowego i optymalizacją konstrukcji kanałów powietrznych, w celu zapewnienia inżynieryjnego, wykonalnego rozwiązania referencyjnego na potrzeby doboru radiatora i produkcji masowej.
Fizyczny wpływ gatunków stopów aluminium na wydajność odprowadzania ciepła
Wybór materiału podstawowego radiatora bezpośrednio określa podstawową wydajność przewodzenia ciepła. W przemysłowej obróbce CNC dominują aluminium i stopy aluminium ze względu na ich lekkość i łatwość obróbki. Jednakże współczynniki przewodności cieplnej różnych gatunków różnią się znacznie i należy je dobrać w zależności od mocy rozpraszania ciepła i temperatury otoczenia.
Porównanie przewodności cieplnej i właściwości mechanicznych powszechnie stosowanych marek
- Stop aluminium 6061-T6: Przewodność cieplna wynosi około 150-180 W/(m·K), a granica plastyczności wynosi około 275 MPa. Jego zaletami są dobra przetwarzalność, doskonała spawalność i doskonała siła wiązania anodowanej warstwy folii. Jest to pierwszy wybór w przypadku ogólnych części konstrukcyjnych rozpraszających ciepło. Większość radiatorów elektroniki użytkowej i sprzętu komunikacyjnego wykorzystuje ten materiał.
- Stop aluminium 7075-T6: Przewodność cieplna wynosi około 130-150 W/(m·K), a granica plastyczności sięga 500 MPa lub więcej. Chociaż przewodność cieplna jest nieco niższa niż 6061, jego wytrzymałość właściwa (stosunek wytrzymałości do gęstości) jest wyjątkowo wysoka, dzięki czemu nadaje się do wsporników rozpraszających ciepło o wysokiej wytrzymałości, gdzie przestrzeń jest ograniczona i musi wytrzymać duże naprężenia mechaniczne.
- Czyste aluminium 1050/1100: Przewodność cieplna przekracza 200 W/(m·K), przy doskonałej przewodności cieplnej, ale małej wytrzymałości mechanicznej, co wymaga zwiększonej grubości ścianek lub konstrukcji pomocniczych. Stosowany jest głównie w złączach głowicy laserowej chłodzonej wodą dużej mocy, które nie są wrażliwe na wagę, ale mają wyjątkowo rygorystyczne wymagania dotyczące odporności termicznej.
porady inżynierskie: Jeśli wymagane jest zarówno wsparcie strukturalne, jak i odprowadzanie ciepła, preferowany jest 6061-T6; jeśli zależy Ci na doskonałej przewodności cieplnej, a konstrukcja jest już przenoszona przez inne komponenty, możesz wybrać czyste aluminium lub stop 6101. W przypadku zapytania wyraźnie zaznacz status (np. T6 lub H112), ponieważ stan obróbki cieplnej będzie miał bezpośredni wpływ na ostateczną przewodność cieplną.
Zasady termodynamiczne projektowania konstrukcyjnego żeberek odprowadzających ciepło
Wydajne odprowadzanie ciepła nie polega tylko na układaniu materiałów aluminiowych. Podstawą konstrukcji płetwy jest zrównoważenie oporu termicznego i oporu płynu. Błędy konstrukcyjne mogą powodować pojawianie się „wąskich gardeł” w rozpraszaniu ciepła w kanałach przepływowych, a nie w ścieżkach przewodzenia.
Definicja kluczowych parametrów geometrycznych
- Rozstaw żeberek: Zwykle ustawiony na 6-10 mm. Zbyt mały odstęp utrudnia turbulencje przepływu powietrza i zwiększa opory tarcia, co skutkuje zmniejszeniem objętości powietrza; zbyt duży odstęp spowoduje, że powietrze utworzy warstwę graniczną na powierzchni żeberek, zmniejszając współczynnik konwekcyjnego przenikania ciepła.
- Grubość płetwy: Frezowanie CNC może stabilnie przetwarzać do 0,5-1,0 mm. Zwiększenie grubości pomoże zmniejszyć opór cieplny po drodze, ale zbyt duża grubość spowoduje słaby efekt chłodzenia w górnej części płetwy oraz zwiększy ilość materiału i wagę.
- grubość podłoża: Zalecane ≥2 mm. Matryca jest główną ścieżką przewodzenia ciepła, a jej grubość musi spełniać wymagania dotyczące wzrostu temperatury w warunkach ustalonego strumienia ciepła. Do oszacowań wykorzystuje się powszechnie stosowany wzór $T_{max} - T_{amb} = qL/k$, gdzie $L$ to grubość osnowy, a $k$ to przewodność cieplna.
W przypadku skomplikowanych zakrzywionych powierzchni lub modułów rozpraszania ciepła o specjalnym kształcie należy zastosowaćKonstrukcja mikrokanałowaPowierzchnię wymiany ciepła można znacznie zwiększyć, ale konieczne jest oszacowanie przestrzeni usuwania wiórów przez narzędzie CNC, aby uniknąć zwarć lub wpływu na konwekcję spowodowaną resztkowymi wiórami aluminiowymi na wewnętrznej ściance mikrokanalika.
Decydująca rola precyzyjnego procesu frezowania CNC w jakości odprowadzania ciepła
Rysunki projektowe nie mogą bezpośrednio określić wydajności gotowego produktu. Stabilność procesu przetwarzania bezpośrednio determinuje wydajność przewodzenia ciepła i niezawodność radiatora. W produkcji masowej kluczowa jest spójność parametrów procesu.
Optymalizacja 5-osiowego połączenia i ścieżki narzędzia
W przypadku radiatorów o skomplikowanych zakrzywionych powierzchniach lub nachylonych żeberkach, 5-osiowa obróbka CNC pozwala uniknąć odkształceń spowodowanych siłą boczną narzędzia i zachować spójność kąta żeber. Podczas przetwarzania należy przestrzegać następujących zasad:
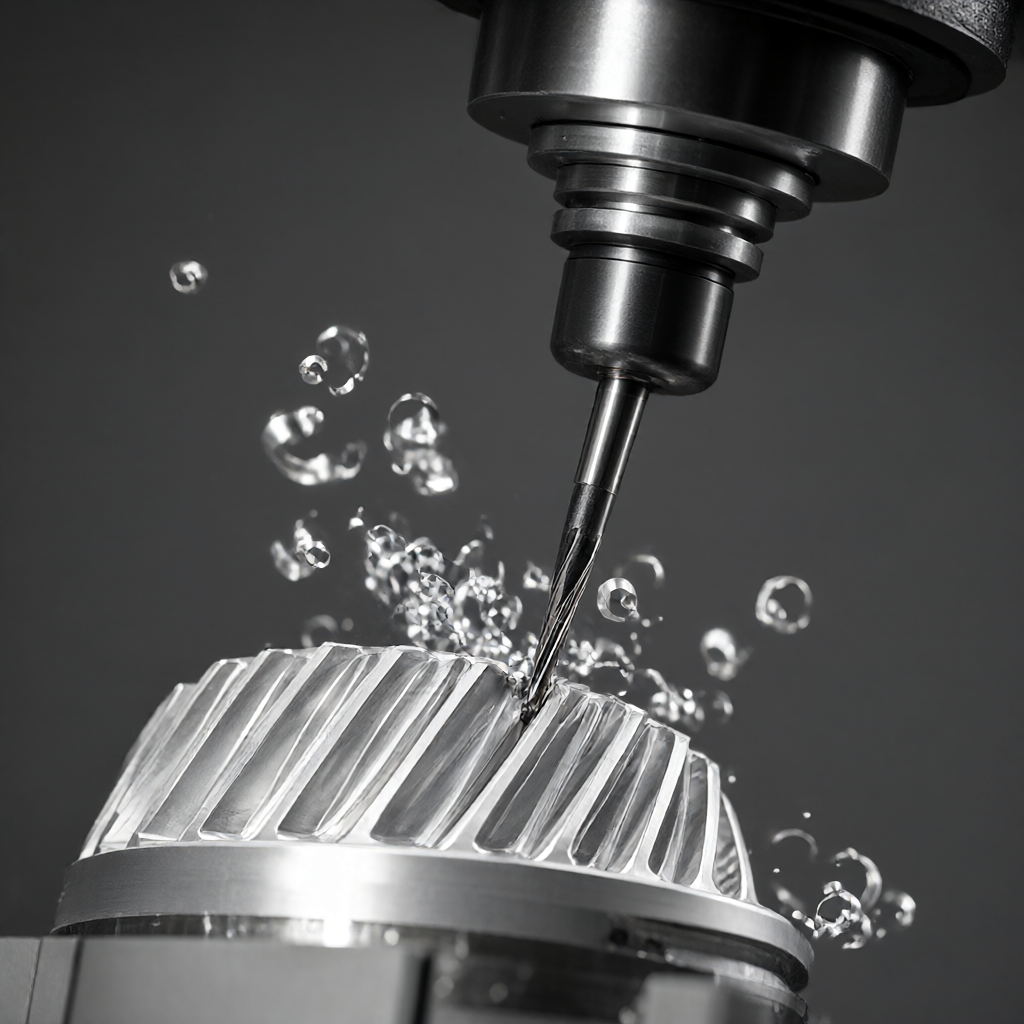
- Wybór narzędzia: W przypadku stosowania frezów palcowych z węglików spiekanych krawędź skrawająca musi zostać pokryta (np. TiAlN), aby zmniejszyć ciepło tarcia, zmniejszyć lokalny wzrost temperatury w obszarze obróbki i zapobiec wpływowi utleniania w wysokiej temperaturze na wykończenie powierzchni stopu aluminium.
- Parametry cięcia: W przypadku stopu aluminium 6061, przy cięciu na sucho lub chłodzeniu powietrzem, zaleca się ustawienie prędkości skrawania Vc na 300-500 m/min. Zbyt duża prędkość skrawania zmniejszy przewodność cieplną stopu aluminium (około 5%-10%) na skutek wytwarzania ciepła przez tarcie.
- Kontrola szorstkości: Chropowatość powierzchni rozpraszania ciepła Ra powinna być kontrolowana na poziomie 3,2-6,3 μm. Powierzchnia jest zbyt gładka (np. Ra<0.8 μm)虽然降低了传导热阻,但会增加光线反射并可能降低流体湍流,反而不利于对流换热。粗糙度的微小起伏有助于打破层流边界层。
Przetwarzanie odprężające: Resztkowe naprężenia wewnętrzne po frezowaniu CNC spowodują niewielkie odkształcenie części podczas późniejszego użytkowania lub zmian temperatury, szczególnie cienkościennych części radiatora. Zaleca się wykonanie obróbki starzeniowej lub starzenia wibracyjnego po obróbce zgrubnej, a następnie obróbkę wykańczającą w celu zapewnienia stabilności wymiarowej. Zaleca się kontrolowanie tolerancji w zakresie ±0,01 mm.
Dopasowana analiza gatunku materiału i technologii przetwarzania
Różnice w zachowaniu różnych gatunków stopów aluminium podczas obróbki CNC bezpośrednio wpływają na konsystencję partii i koszt radiatorów. Poniżej znajduje się porównanie techniczne dwóch głównych rozwiązań:
| Wymiary kontrastowe | Radiator frezowany 6061-T6 | Radiator frezowany 7075-T6 |
|---|---|---|
| przewodność cieplna | Około 170 W/(m·K), doskonała przewodność cieplna | Około 140 W/(m·K), opór cieplny jest nieco wyższy niż 6061 |
| Wytrzymałość mechaniczna | Średni, odpowiedni do ogólnego wsparcia strukturalnego | Niezwykle wysoki, odpowiedni do scen o dużych obciążeniach ciśnieniowych i wysokich wymaganiach dotyczących odporności na wibracje |
| Wydajność przetwarzania | Niski opór skrawania, niełatwy do wykruszania, długa żywotność, odpowiedni do produkcji masowej | Wysoka twardość, wysokie ciepło skrawania, łatwe wytwarzanie narostów na krawędziach, prędkość posuwu musi zostać zmniejszona, a wydajność przetwarzania jest niska |
| obróbka powierzchni | Doskonały efekt anodowania, jednolita i gęsta warstwa folii | Anodowane czarne plamy lub różnice kolorystyczne są podatne na występowanie i zwykle są poddawane piaskowaniu + elektroforezie lub naturalnej twardej powłoce. |
| Obowiązujące scenariusze | Stacja bazowa 5G, sprzęt komunikacyjny, ogólne rozpraszanie ciepła na płytce PCB | Środowisko o wysokiej temperaturze i wibracjach wokół przegubów robotów i silników samochodowych |
Z punktu widzenia kosztów i cyklu produkcji prędkość skrawania 6061 jest około 1,5 razy większa niż 7075, a stopień zużycia narzędzia jest niższy. W przypadku standardowych radiatorów 6061-T6 ma wyższą wydajność kosztową. Jeśli produkt musi działać w środowisku OEM branży motoryzacyjnej i musi wytrzymywać silne wibracje i cykle wysokich temperatur, wysoka odporność zmęczeniowa 7075 jest konieczną inwestycją. Zaleca się zablokowanie materiału na etapie DFM (Design for Manufacturability), aby uniknąć złomowania na skutek deformacji procesowych w późniejszym etapie.
Zmiany w wydajności rozpraszania ciepła po obróbce powierzchniowej i strategiach unikania
Obróbka powierzchniowa jest standardowym procesem w przypadku niestandardowych radiatorów ze stopu aluminium, ale niektóre procesy mogą znacząco zmienić właściwości przewodności cieplnej. Niewłaściwe wybory w obróbce końcowej mogą zniweczyć skutki projektu struktury termicznej.
Efekty oporu cieplnego typowych obróbek powierzchni
- anodowanie: Sama warstwa tlenku jest izolatorem (opór cieplny wynosi około 10^{-4}$ K·m²/W), a grubość jest zwykle kontrolowana na poziomie 10-30 μm. Ten opór cieplny jest pomijalny w przypadku chłodzenia elektronicznego. AleProces uszczelnianiaCo najważniejsze, jeśli wewnętrzna porowata struktura pozostanie z powodu niewłaściwego uszczelnienia, warstwa tlenku wchłonie wilgoć i oderwie się w środowisku o wysokiej temperaturze i dużej wilgotności, powodując uszkodzenie powierzchni rozpraszającej ciepło. Należy określić proces uszczelniania odporny na wrzącą wodę.
- Galwanizacja (taka jak niklowanie, chromowanie): Przewodność cieplna powłoki metalicznej jest wysoka, ale kluczową rolę odgrywa porowatość i siła wiązania warstwy galwanicznej. Galwanizacja cienkowarstwowa (<5 μm)对散热影响较小,但镀层若出现裂纹,在热循环下易剥落,造成散热面粗糙度急剧恶化。
- Farba w sprayu/malowanie proszkowe: Opór cieplny jest znacznie wyższy niż w przypadku folii tlenkowej i folii galwanicznej. Jeśli powierzchnia rozpraszania ciepła jest ograniczona i konieczne jest zastosowanie powłoki, należy zwiększyć gęstość żeber lub zmniejszyć gęstość strumienia ciepła, w przeciwnym razie temperatura złącza zostanie znacznie zwiększona.
Aby uzyskać wysoką gładkość i doskonałe wymagania,Piaskowanie + anodowanieTo połączenie zapewnia powierzchnię, która jest zarówno piękna, jak i odporna na warunki atmosferyczne. Podczas produkcji masowej konieczne jest ustanowienie standardu kontroli pełnego wyglądu (AQL 2.5), koncentrującego się na badaniu jednorodności warstwy tlenkowej w celu zapewnienia, że kolor powierzchni rozpraszającej ciepło i powierzchni montażowej jest spójny, aby spełnić rygorystyczne specyfikacje wyglądu klientów elektroniki użytkowej.
Kontrola jakości i kontrola spójności partii
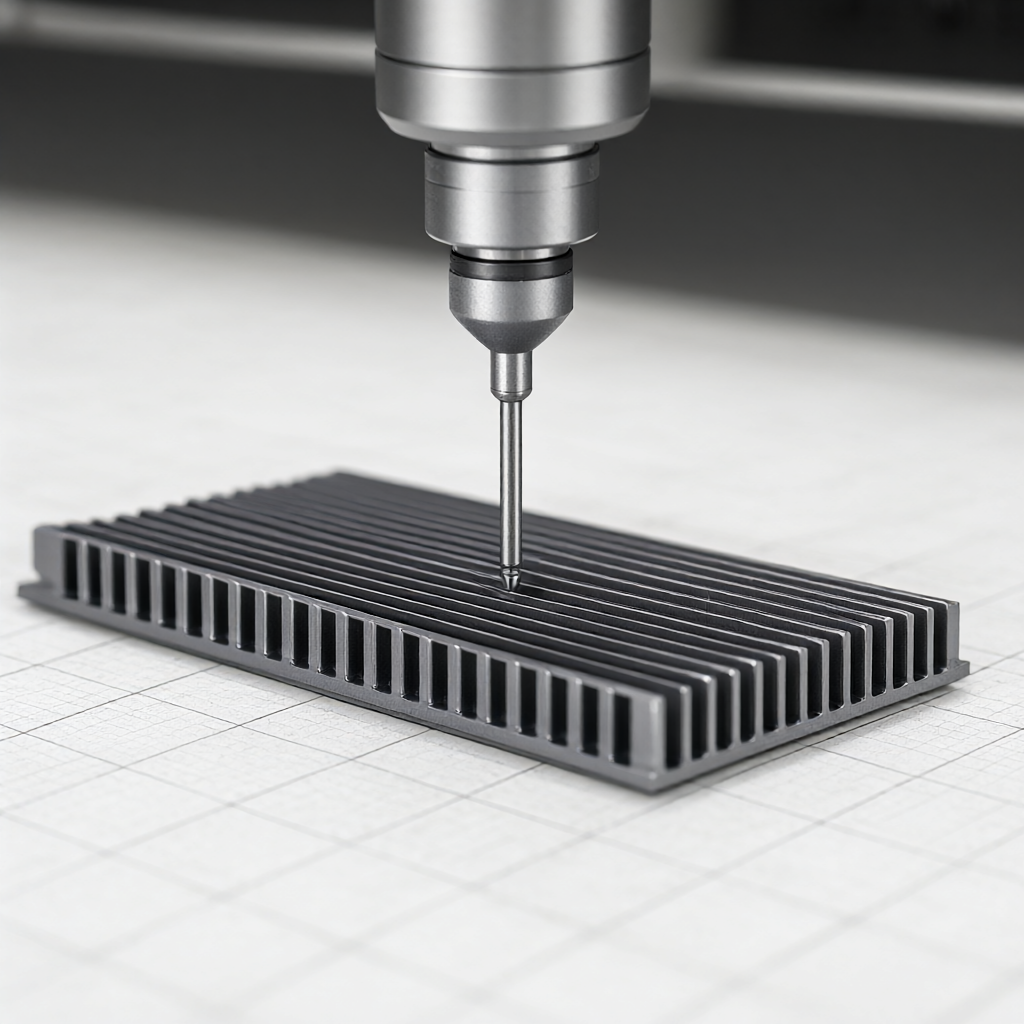
Chociaż radiator nie jest elementem rdzenia przenoszącym obciążenie, ryzyko awarii termicznej ma ogromny wpływ na niezawodność systemu. Oprócz konwencjonalnej kontroli wymiarowej (trójwymiarowe współrzędne CMM) należy dodać plan losowej kontroli przewodności cieplnej.
Kluczowe elementy i standardy testowania
- Badanie odporności termicznej: Użyj metody błysku lasera lub miernika przepływu ciepła w stanie ustalonym, aby losowo sprawdzić ≥3 sztuki na partię, aby sprawdzić, czy przewodność cieplna osiąga więcej niż 95% teoretycznej wartości marki (eliminując wpływ porów wewnętrznych).
- Siła wiązania interfejsu: Jeśli radiator musi być połączony materiałem termoprzewodzącym (TIM), należy przetestować siłę wiązania pomiędzy podłożem ze stopu aluminium a obrobioną powierzchnią, aby zapobiec tworzeniu się mikroszczelin powietrznych po nałożeniu TIM.
- Testowanie cyklu termicznego: Symuluj ekstremalne warunki pracy, takie jak 1000 cykli w zakresie od -40°C do +85°C i wykrywaj, czy u nasady żeberek występują mikropęknięcia. Jest to bezpośrednie odzwierciedlenie niewystarczającego odprężenia lub kruchego pęknięcia materiału.
W produkcji masowej, ponieważ zużycie narzędzia frezującego powoduje nieznaczne zwiększenie rozmiaru żebra (np. o 0,02 mm), zaleca się wprowadzenie mechanizmu kompensacji zużycia narzędzia do programu obróbki i przeprowadzanie samodzielnego potwierdzania zakresu pomiarowego co 100 sztuk, aby upewnić się, że błąd rozstawu żeberek jest kontrolowany w granicach ±0,05 mm i zachować spójność między partiami.
Czy 6061 to najlepszy materiał na części radiatora frezowane CNC ze stopu aluminium?
niepewny. 6061 zapewnia dobrą równowagę między przewodzeniem ciepła a kosztami i jest głównym wyborem w przypadku radiatorów komunikacyjnych. Jeśli jednak rozpraszanie ciepła przez złącza robota jest wyjątkowo duże (np. wytrzymuje kilkukrotne przyspieszenie ziemskie) lub wymaga doskonałej wytrzymałości właściwej, bardziej odpowiedni będzie materiał 7075; jeśli droga rozpraszania ciepła jest krótka i wyjątkowo wrażliwa na opór cieplny (np. lasery półprzewodnikowe), pierwszym wyborem jest czyste aluminium (1050) lub stop 6101. Wybór materiału musi zostać kompleksowo obliczony na podstawie obciążenia konstrukcyjnego i gęstości strumienia ciepła.
Czy obróbka 5-osiowa może znacząco zmniejszyć opór cieplny radiatorów?
Sama obróbka 5-osiowa nie zmienia przewodności cieplnej materiału, ale optymalizując kierunek osi narzędzia i ścieżkę posuwu, można znacznie zmniejszyć pozostałości wiórów aluminiowych i ciepło tarcia narzędzia, zachowując jednocześnie integralność mikrostrukturalną obrabianej powierzchni. W przypadku bloków rozpraszających ciepło z mikroporami lub złożonymi kanałami przepływowymi, 5-osiowy może przetwarzać struktury mikro-nano, których nie można uzyskać za pomocą 3-osiowego, zwiększając obszar wymiany ciepła, a tym samym zmniejszając ogólny opór cieplny systemu z poziomu strukturalnego, a nie opór cieplny materiału.
Jak ocenić wpływ dokładności obróbki radiatora CNC na efekt odprowadzania ciepła?
Badane są głównie dwie tolerancje: błąd rozstawu żeber i płaskość. Jeżeli odchyłka rozstawu lamel przekroczy ±0,1 mm, kanał powietrzny zostanie częściowo zablokowany, objętość powietrza zmniejszy się, a współczynnik przenikania ciepła konwekcyjnego może spaść o 5%-10%. Jeśli błąd płaskości będzie większy niż 0,05 mm, szczelina montażowa będzie nierówna, TIM (smar silikonowy) nie będzie mógł być równomiernie wypełniony, a opór cieplny powierzchni styku gwałtownie wzrośnie. Dlatego zaleca się kontrolowanie płaskości obróbki CNC w granicach 0,02 mm.
Jak rozwiązać problem różnicy kolorów anodowania w przypadku masowej produkcji radiatorów?
Różnica w kolorze wynika z zawartości zanieczyszczeń stopu aluminium i kontroli gęstości prądu utleniania. Dostawcy muszą być wyznaczeni do stosowania wlewków aluminium o wysokiej czystości (całkowita zawartość zanieczyszczeń<0.1%),并在阳极氧化槽内使用温度控制精度±1℃的纯水系统。对于批量件,务必要求供应商提供同批次氧化对比样板,执行首件确认制,并在每批次中增加10%的色卡抽检比例,避免整批货物因外观不一致导致退货。
Czy po obróbce radiatora naprężenia szczątkowe na powierzchni spowodują sprężynowanie wymiarowe?
spotkanie. Frezowanie CNC pozostawia na powierzchni resztkowe naprężenia rozciągające, zwłaszcza w przypadku części cienkościennych, co po pewnym czasie może spowodować wypaczenie o 0,01–0,02 mm. Aby zapewnić długoterminową stabilność wymiarową, zaleca się dodanie obróbki zimnej (chłodzenie kriogeniczne -80°C) lub starzenia wibracyjnego w celu wyeliminowania naprężeń w precyzyjnych radiatorach (szczególnie tych stosowanych w modułach optycznych lub opakowaniach półprzewodników). Jeżeli struktura części jest złożona, a wymagania bardzo rygorystyczne, należy zarezerwować naddatek na szlifowanie wynoszący 0,02 mm lub przed obróbką CNC należy przeprowadzić wystarczającą stabilizację starzenia.
Jakość konstrukcji radiatora ostatecznie zależy od spójności danych dotyczących oporu cieplnego, specyfikacji wyglądu i produkcji masowej. Technologia frezowania CNC stopów aluminium zapewnia niezawodną podstawę produkcyjną dla złożonych struktur zarządzania ciepłem. W przypadku konkretnych scenariuszy zastosowań związanych z rozpraszaniem ciepła zaleca się przedłożenie szczegółowych rysunków i specyfikacji technicznych po wyjaśnieniu gatunku materiału, procesu obróbki powierzchni i wymagań dotyczących tolerancji w oparciu o wyniki symulacji płynu termicznego. Dostarczając wymiernych sugestii DFM i szybkich odpowiedzi ofertowych, cykl od projektu badawczo-rozwojowego do weryfikacji produkcji masowej może zostać znacznie skrócony, a ryzyko awarii termicznej układu chłodzenia może zostać zmniejszone.



