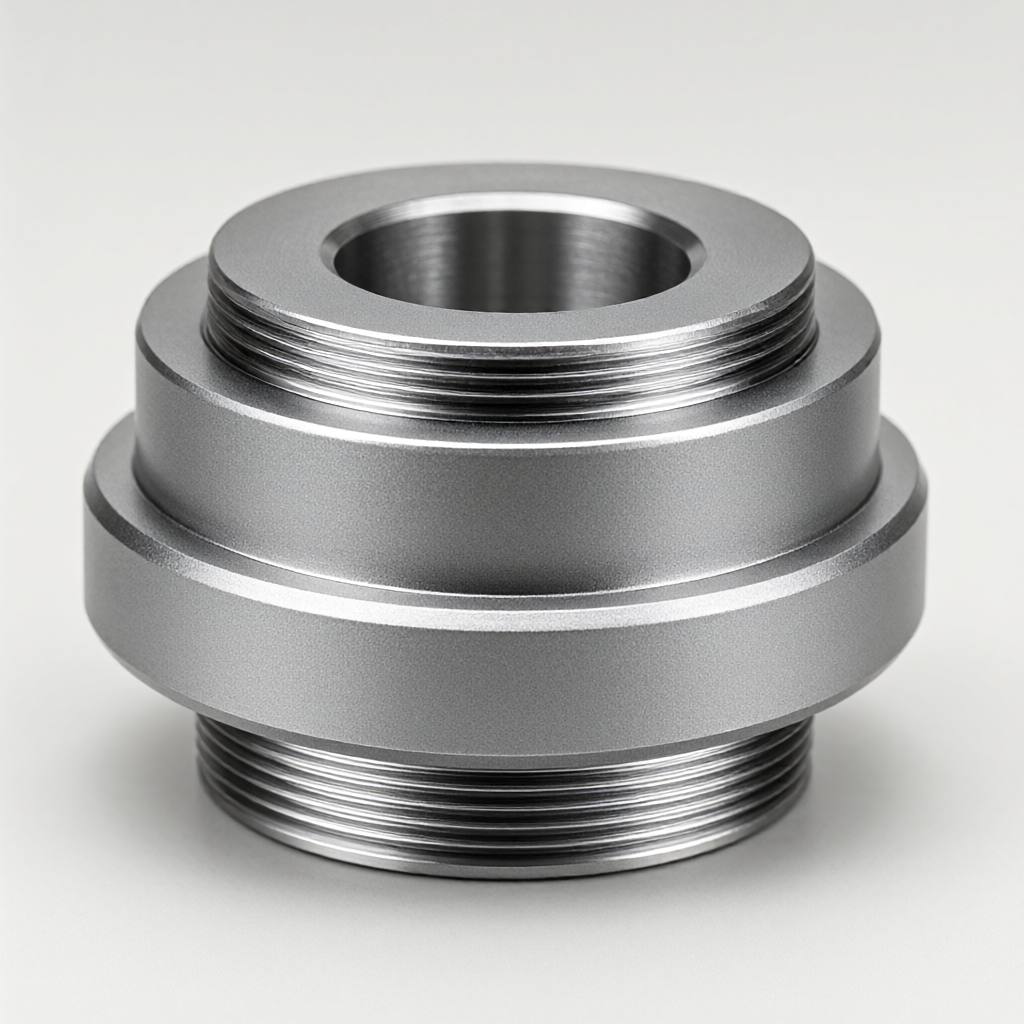
W przypadku aluminiowych części toczonych CNC, które muszą uwzględniać zarówno wytrzymałość konstrukcyjną, jak i wygląd, pojedyncza obróbka powierzchni jest często trudna do spełnienia wymagań końcowych. W tym artykule przedstawimy dogłębną analizę
- Niewystarczająca odporność na korozję: Naturalna warstwa tlenku jest cienka i krucha oraz podatna na korozję wżerową w wilgotnym lub słonym środowisku.
- Trudno kontrolować spójność wyglądu: Części toczone mają skomplikowane zakrzywione powierzchnie, a proste polerowanie może łatwo spowodować przepalenie lub powstanie skórki pomarańczowej o różnych odcieniach.
- Konflikt funkcjonalności i estetyki: Anodowanie na wysoki połysk jest niezwykle wrażliwe na wady powierzchni, a małe zadrapania zostaną uwydatnione; natomiast powierzchnia matowa jest trwała, ale może wpływać na pewne wymagania optyczne lub uszczelniające.
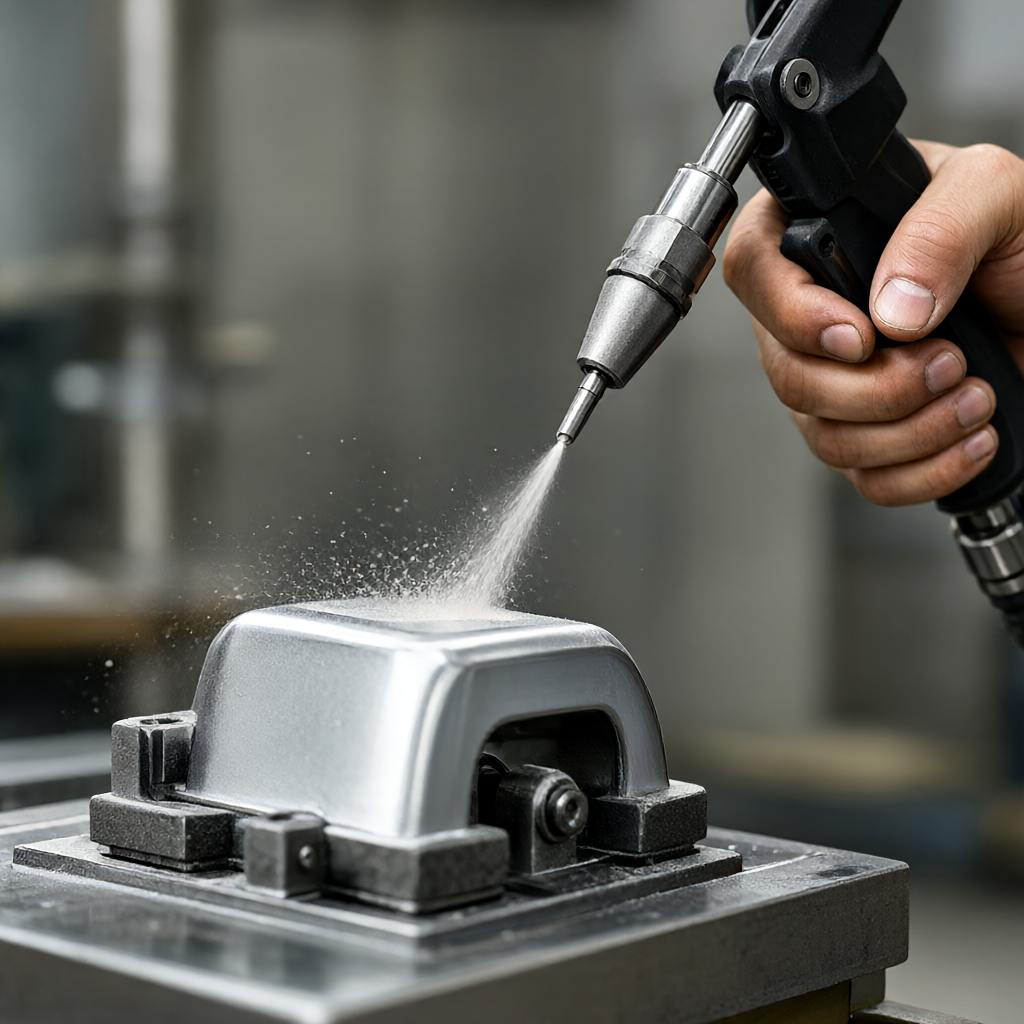
Dlatego łącząc piaskowanie/Śrutowanie z anodowaniem, mikroskopijną rozproszoną warstwę odblaskową utworzoną w wyniku piaskowania można wykorzystać do wyeliminowania odblasków, a następnie utlenić i uszczelnić, tworząc twardą i gęstą warstwę ochronną, aby osiągnąć podwójny cel: „matową teksturę + wysoką odporność na warunki atmosferyczne”.
Porównanie sekwencji procesów: najpierw piaskowanie, potem utlenianie vs. najpierw utlenianie, a potem piaskowanie
Wybór ścieżki procesu bezpośrednio determinuje końcowy stan powierzchni. Dwa popularne rozwiązania w branży oraz ich zalety i wady porównano w następujący sposób:
| Wymiary kontrastowe | Opcja 1: Najpierw piaskowanie, a następnie anodowanie | Opcja 2: Najpierw anoduj, a następnie piaskuj |
|---|---|---|
| mikrostruktura powierzchni | Cząsteczki piaskowania są osadzone w matrycy aluminiowej, a warstwa tlenku pokrywa mikropory. Po uszczelnieniu powierzchnia ma wysoką płaskość i równomierne rozproszone odbicie. | Uderzenie ziaren piasku może spowodować odklejenie lub pęknięcie warstwy tlenku, co może łatwo doprowadzić do miejscowego odsłonięcia aluminium, uszkodzenia odporności na korozję, a powierzchnia może łatwo wyglądać na plamistą. |
| Stabilność wyglądu | Kolor jest jednolity, a różnica kolorów pomiędzy partiami niewielka, co jest odpowiednie dla produktów o wysokich wymaganiach estetycznych. | Trudno jest kontrolować jednorodność i jest podatny na białe plamy lub zamglenie. Jest najczęściej używany w scenariuszach, w których wygląd jest poświęcany na rzecz doskonałego łagodzenia stresu lub ponownego czyszczenia (rzadko). |
| Trudność przetwarzania | Ciśnienie piaskowania i wielkość cząstek muszą być ściśle kontrolowane, aby uniknąć nadmiernych wgnieceń wpływających na tolerancje wymiarowe. | Operacja jest stosunkowo prosta, ale późniejsze czyszczenie jest niezwykle trudne i konieczne jest zapobieganie powodowaniu przez resztkowe cząstki piasku powodowania późniejszego słabego utleniania. |
| Obowiązujące scenariusze | Obudowy elektroniki użytkowej, uchwyty urządzeń medycznych, części wewnętrzne lotnictwa i inne okazje wymagające zarówno odporności wizualnej, jak i odporności na korozję. | Rzadko stosowany do dostarczania gotowego produktu, częściej w procesach przeróbki wewnętrznych części konstrukcyjnych, które wymagają usunięcia powierzchniowych warstw tlenku. |
Z punktu widzenia praktyki inżynierskiej,Najpierw piaskowanie, potem utlenianieJest to standardowa praktyka branżowa. Piaskowanie tworzy matową bazę na powierzchni aluminium, która nie tylko maskuje linie narzędzia tokarskiego, ale także zwiększa obszar przyczepności, dzięki czemu następująca po nim anodowana powłoka staje się gęstsza. Wręcz przeciwnie, piaskowanie utlenionej twardej powłoki może łatwo zniszczyć integralność warstwy folii, powodując rozprzestrzenianie się korozji z odsłoniętych miejsc.
Szczegółowe wyjaśnienie kluczowych parametrów procesu: synergii wielkości cząstek, ciśnienia i grubości warstwy tlenku
Ustawianie parametrów jest podstawą określenia jakości części. Różne wymagania projektowe odpowiadają różnym kombinacjom parametrów, dlatego unikaj „jednego zestawu parametrów, który podbije świat”.
Wpływ parametrów piaskowania na chropowatość (Ra)
Wartość chropowatości powierzchni Ra po piaskowaniu bezpośrednio określa wrażenia wizualne. Ogólne porady:
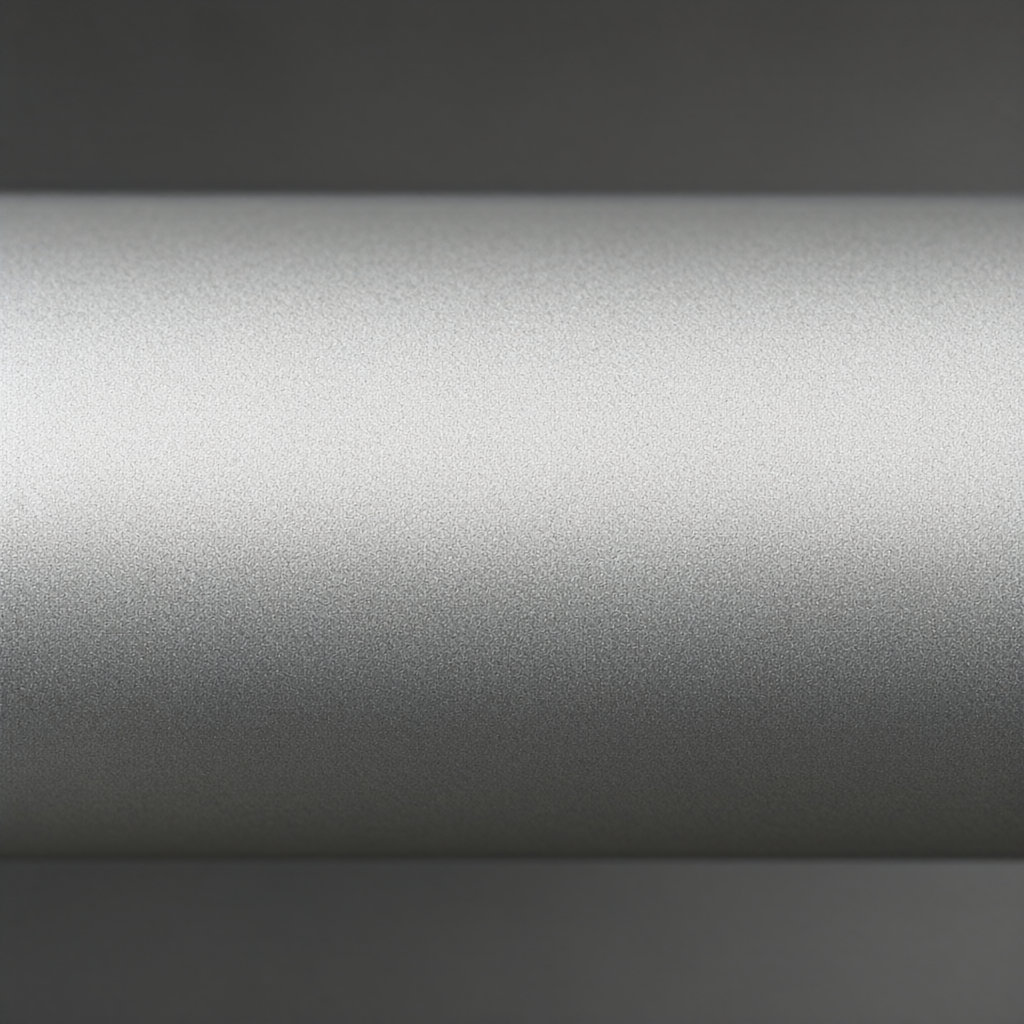
- Drobny mat (AA10-AA16): Wielkość cząstek 60-80 mesh, ciśnienie 0,4-0,6 MPa. Wartość Ra wynosi zwykle 1,6-3,2 μm, przy zachowaniu pewnego połysku i jest odpowiednia dla powłok 3C, które dążą do jasnej tekstury.
- Lukier jednolity (AA15-AA22): Wielkość cząstek 30-50 mesh, ciśnienie 0,6-0,8 MPa. Wartość Ra wynosi około 3,2–6,3 μm i wykazuje jednolity efekt matowy, który najlepiej zakrywa ślady skrętu i jest pierwszym wyborem w przypadku większości precyzyjnych części konstrukcyjnych.
- Gruby mat (AA24-AA28): Wielkość cząstek 12-24 mesh, ciśnienie 0,8-1,0 MPa. Wartość Ra wynosi > 6,3 μm i ma silne wrażenie ziarnistości. Nadaje się do tanich produktów o dużej objętości, takich jak osłony urządzeń przemysłowych.
Należy zwrócić szczególną uwagę: W przypadku cienkich ścianek (1 MΩ·cm) wykonać płukanie końcowe i monitorować wartość pH i temperaturę płynu do kąpieli wstępnej.
Złuszczanie się filmu lub powstawanie pęcherzy
To najpoważniejsza porażka. Jest to zwykle spowodowane niecałkowitym odtłuszczeniem w obróbce wstępnej i pozostałością filmu olejowego na powierzchni podłoża aluminiowego, co powoduje słabe wiązanie pomiędzy warstwą tlenku a podłożem. Metoda unikania: Wzmocnij proces odtłuszczania, zastosuj trzy procesy namaczania alkaliami + neutralizację trawienia + mycie wodą i przeprowadź test wytrzymałości wiązania (metoda taśmy 3M lub test noża stu siatki).
Zmiana koloru partii
Kolory poszczególnych partii części po utlenieniu są niespójne, głównie ze względu na niestabilną gęstość prądu utleniania lub duże wahania temperatury kąpieli. Metoda unikania: Użyj prostownika, aby dokładnie kontrolować gęstość prądu (zwykle 1,0-1,8 A/dm²), utrzymuj stałą temperaturę zbiornika (18-22°C) i ładuj tę samą partię do tego samego zbiornika, aby uniknąć mieszania zbiorników z różnych partii.
Miejscowa ablacja lub nadmierna depresja
Cząsteczki odbijają się lub gromadzą lokalnie podczas piaskowania lub gęstość prądu na krawędzi elektrody jest zbyt duża. Metody unikania: Kontroluj odległość i kąt piaskowania (zwykle 15-20 cm), zaprojektuj rozsądne urządzenie ładujące, aby uniknąć gromadzenia się krawędzi i, jeśli to konieczne, zaizoluj krawędzie.
Standardy akceptacji i metody testowania: użyj danych, aby zdefiniować „kwalifikowany”
W przypadku zakupów B2B umowy ustne są zawodne, a gwarancją są ilościowe standardy akceptacji. Zaleca się określenie w umowie następujących wskaźników:
- Pomiar grubości folii: Użyj miernika grubości wiroprądowego do losowej kontroli kluczowych części pod kątem zgodności z ustaloną tolerancją (np. 10±2 μm).
- Chropowatość: Użyj dotykowego miernika chropowatości, a wartość Ra będzie zgodna z rysunkami projektowymi (np. Ra 3,2 μm).
- Odporność na korozję: Patrz ASTM B633 lub ISO 7539, przeprowadzić test mgły solnej (neutralna mgła solna NSS) i nie wymagać punktu rosy przez 48-72 godziny lub ocenić zgodnie z ustalonymi normami.
- Kontrola wyglądu: Pod źródłem światła D65, kąt widzenia 45°, kontrola wzrokowa z odległości 30 cm, brak zadrapań, białych plam lub śladów zacieków, wizualna różnica kolorów ΔE≤1,5 (w porównaniu z tą samą partią).
Podczas faktycznej dostawy dostarczymy kompletny „Raport z inspekcji obróbki powierzchni”, zawierający diagram rozkładu grubości powłoki, zmierzoną wartość chropowatości i zdjęcia wyglądu, do wglądu kupującemu. W przypadku weryfikacji pierwszego artykułu zaleca się, aby klienci wyznaczyli zewnętrzną agencję testującą lub przeprowadzili wyrywkowe inspekcje w fabryce w celu ustanowienia podstawy zaufania.