





Elastyczny dobór osprzętu i kontrola tolerancji przy frezowaniu CNC części wielogatunkowych i małych partii
przeciwkoFrezowanie CNC wielu odmian i małych partiiW scenariuszach produkcyjnych tradycyjne osprzęty specjalnego przeznaczenia często charakteryzują się długim cyklem projektowania i produkcji oraz wysokim kosztem jednostkowym, co często powoduje, że czas przezbrojenia przekracza czas przetwarzania. Zastosowanie elastycznych rozwiązań mocujących, takich jak systemy pozycjonowania z punktem zerowym lub modułowe miękkie łapy, może skrócić czas przezbrojenia do minut i znacznie poprawić dostępność sprzętu. Podstawą jest zrównoważenie sztywności mocowania, dokładności pozycjonowania i wszechstronności, aby zapewnić wyeliminowanie ryzyka odkształcenia spowodowanego zwolnieniem naprężeń zaciskających przy wymaganej dokładności przetwarzania wynoszącej ± 0,01 mm.
Mocowanie punktów problematycznych i trybów awarii w produkcji wielogatunkowej i małoseryjnej
Na etapie próbnej produkcji małych partii kształty geometryczne części znacznie się różnią, a wielkość partii wynosi zwykle mniej niż 500 sztuk. Jeśli osprzęt żeliwny zostanie dostosowany do każdego modelu, po zamortyzowaniu kosztu formy koszt pojedynczego elementu będzie niezwykle wysoki. Ponadto, gdy imadło ręczne zaciska części cienkościenne, przyczyną odchyleń wymiarowych często są lokalne odkształcenia plastyczne spowodowane skoncentrowaną siłą mocowania. Typowe awarie to: błąd kumulacyjny szczeliny pomiędzy kołkiem pozycjonującym a otworem pozycjonującym, osłabienie siły docisku spowodowane zmęczeniem sprężystym uchwytu sprężyny oraz systematyczne ugięcie spowodowane niewspółosiowością płaszczyzny odniesienia podczas zmiany typu.
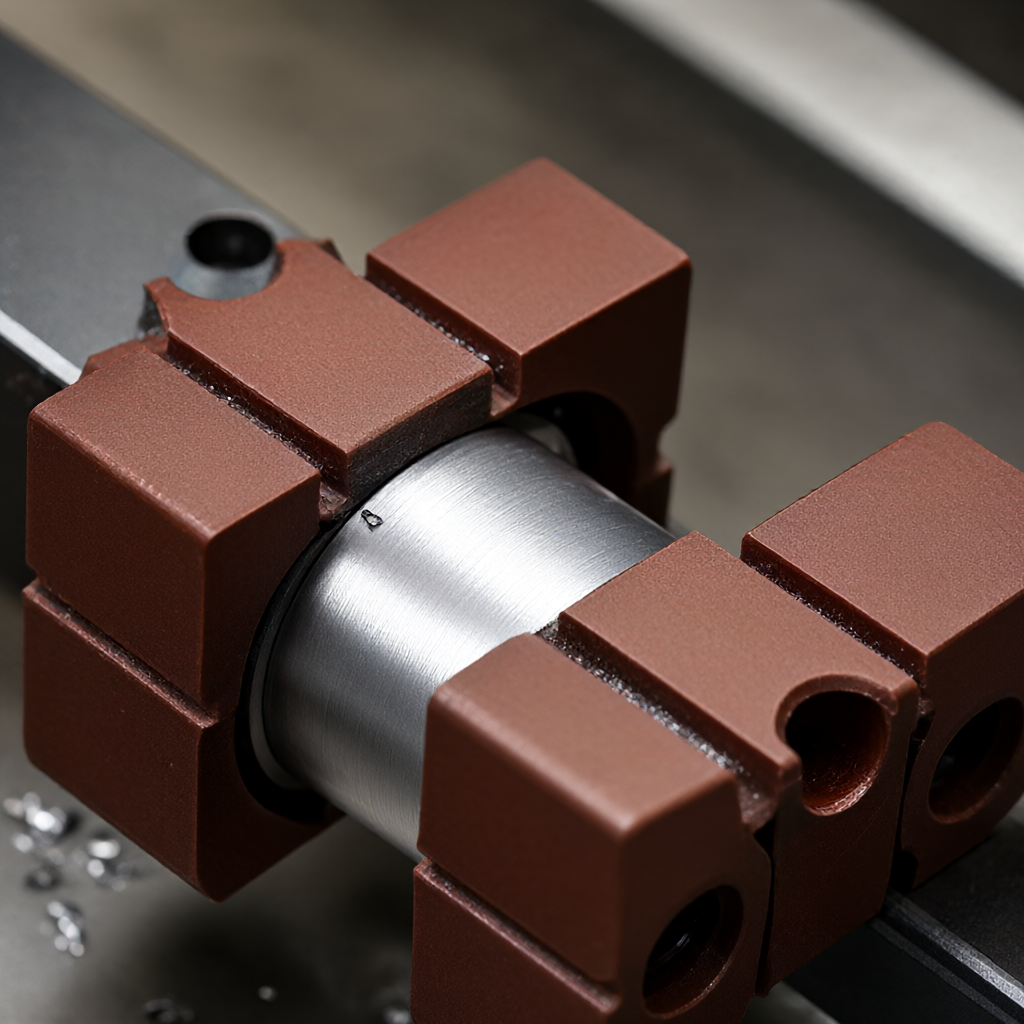
Rozwiązaniem jest przejście od „niestandardowych twardych ograniczeń” do „modułowych miękkich ograniczeń”. Dzięki wprowadzeniu regulowanych powierzchni podporowych i interfejsów szybkiej wymiany tę samą podstawę można dostosować do różnych konturów obrabianego przedmiotu. To nie tylko zmniejsza ciśnienie w magazynie osprzętu, ale także pozwala inżynierom na miejscu szybko dostosować trasę procesu w oparciu o zalecenia rysunkowe DFM.
Porównanie podstawowych zalet systemów pozycjonowania z punktem zerowym i osprzętu modułowego
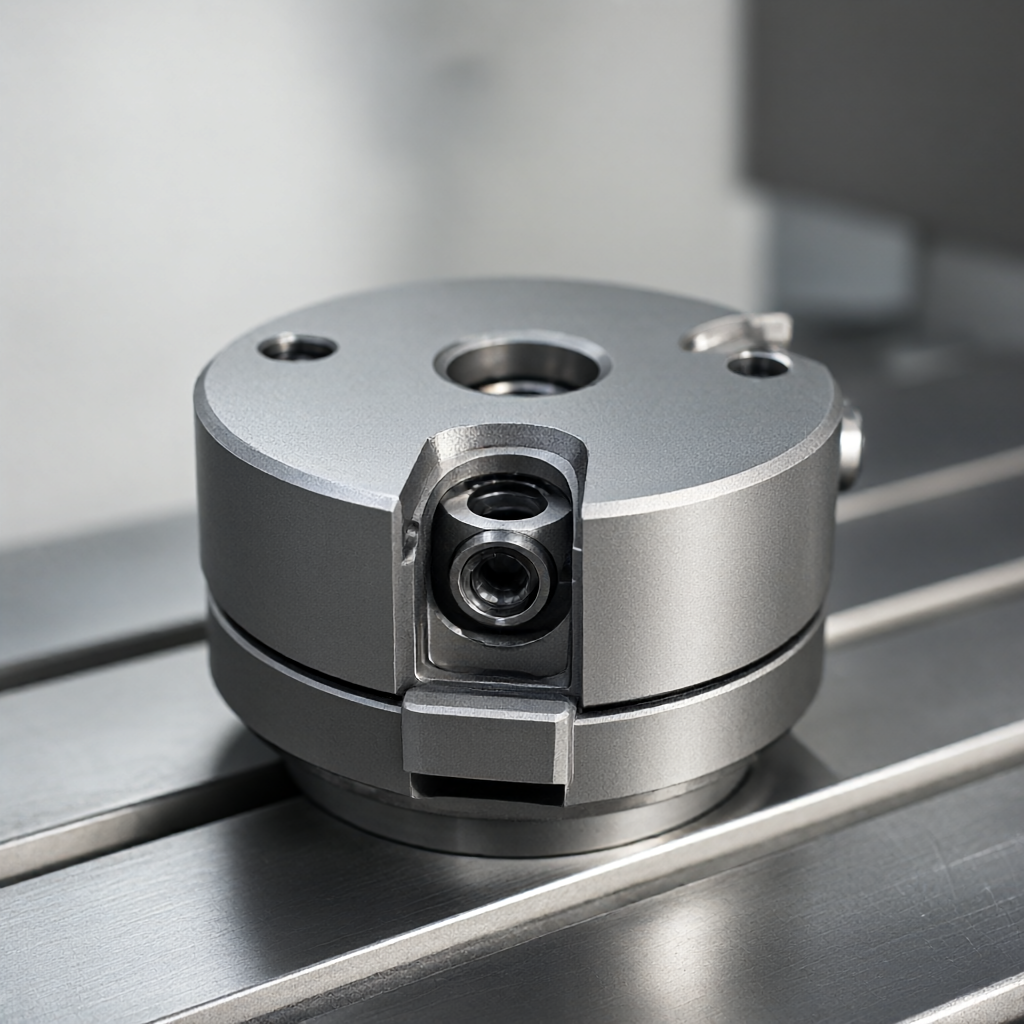
Obecne główne elastyczne rozwiązania dzielą się na systemy pozycjonowania z punktem zerowym i płytki modułowe szybkiej wymiany. System punktu zerowego umożliwia pozycjonowanie za pomocą pneumatycznego lub mechanicznego mechanizmu samoblokującego, a powtarzalna dokładność pozycjonowania jest zwykle kontrolowana w zakresie ±0,005 mm. Modułowe miękkie mocowanie polega na wycinaniu i przycinaniu miękkich pazurów, aby lepiej dopasować je do określonych konturów. Poniżej porównanie kluczowych parametrów obu rozwiązań:
| Wymiary | System pozycjonowania punktu zerowego | Modułowy miękki pazur/płytka szybkiej wymiany |
|---|---|---|
| Powtórz dokładność pozycjonowania | ±0,005 mm | ±0,01 mm do ±0,02 mm |
| Obowiązujące cechy przedmiotu obrabianego | Złożone powierzchnie przestrzenne, wieloprocesowa obróbka ciągła | Korpus obrotowy, prosty kontur, kompozyt tokarsko-frezarski |
| Czas zmiany | 1-3 minuty/czas | 3-5 minut/czas (w tym miękkie przycinanie pazurów) |
| inwestycja początkowa | Wyższa (wymaga specjalnej płytki szybkiej wymiany) | Średnie (miękkie szczęki do powtarzalnego cięcia) |
| Sztywność mocowania | Wysoki (samoblokujący metal na metal) | Średni (w zależności od twardości materiału szczęk miękkich) |
W przypadku części poddawanych wielu procesom (takim jak najpierw frezowanie, a następnie toczenie lub obróbka 3-stronna) pozycjonowanie punktu zerowego jest bardziej korzystne, ponieważ zapewnia spójność układu współrzędnych pomiędzy każdym procesem bez konieczności ponownego wyszukiwania krawędzi. Podczas obróbki prostych korpusów obrotowych bardziej ekonomiczne jest użycie miękkich pazurów na tokarkach CNC. W przypadku wielokrotnego odpuszczania naddatek na wycinanie miękkich pazurów musi wynosić 1,5–2 mm.
DFM Engineering Essentials do elastycznego projektowania osprzętu
Projektując elastyczny uchwyt, należy najpierw ocenić zależność pomiędzy siłą mocowania i siłą skrawania przedmiotu obrabianego. W przypadku cienkościennych części aluminiowych zaleca się wprowadzenie występów procesowych lub otworów pogłębiarskich na etapie DFM jako specjalnego punktu odniesienia pozycjonowania, aby uniknąć bezpośredniego polegania na zewnętrznej powierzchni kołowej przy centrowaniu. Płaskość powierzchni montażowej płytki szybkiej wymiany punktu zerowego powinna być kontrolowana w zakresie 0,02 mm/300 mm, a kanał usuwania wiórów musi być zarezerwowany, aby zapobiec gromadzeniu się wiórów powodującemu podniesienie powierzchni pozycjonującej.
Jeśli chodzi o rozkład tolerancji, do koordynacji pomiędzy kołkiem pozycjonującym a otworem pozycjonującym zwykle wybiera się H7/f7 lub H7/g6, co nie tylko zapewnia wymienność, ale także pozwala uniknąć naprężeń montażowych spowodowanych nadmiernym dokręceniem. Jeżeli jako pomocnicze mocowanie stosowana jest adsorpcja próżniowa, siła adsorpcji musi być zaprojektowana na 1,5-krotność maksymalnego obciążenia tnącego, a uszczelnienie musi zostać potwierdzone testem próżniowym przed obróbką. Dodatkowo ciężar uchwytu powinien być jak najmniejszy, aby zmniejszyć obciążenie wrzeciona obrabiarki lub stołu roboczego, co jest szczególnie ważne przy obróbce 5-osiowej z dużymi prędkościami.
Utrzymanie dokładności obróbki i kontrola jakości powierzchni
Chociaż elastyczne urządzenia są elastyczne, nie można zignorować nagromadzonych błędów w interfejsach typu multi-link. Przy produkcji masowej zaleca się wyrywkową kontrolę pełnego wymiaru co 20 sztuk i sprawdzenie zgodności pozycjonowania za pomocą współrzędnościowej maszyny pomiarowej. W przypadku stwierdzenia odchylenia wymiarowego należy przede wszystkim sprawdzić zużycie płytki szybkiej wymiany punktu zerowego lub luz sworznia pozycjonującego, a nie ślepą regulację kompensacji narzędzia.
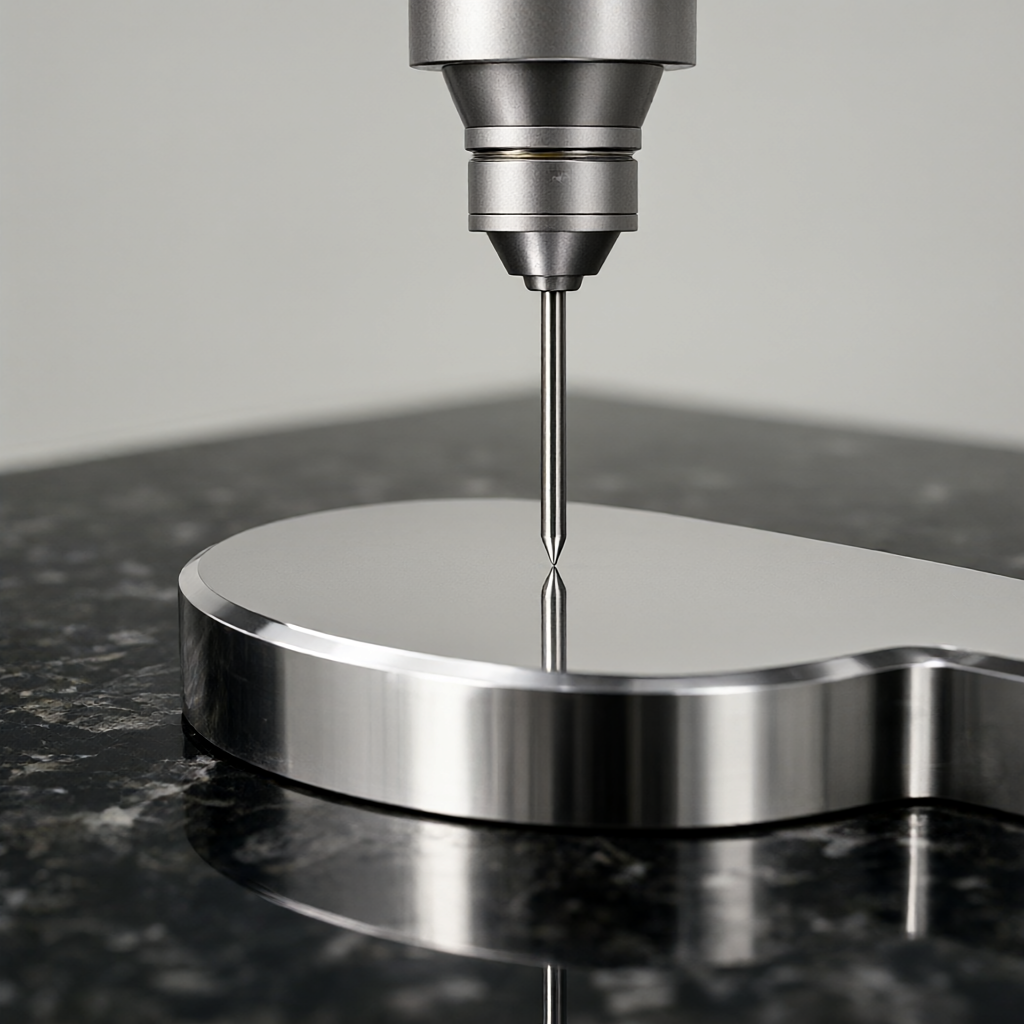
Zgodnie z wymogiem wykończenia powierzchni Ra0,4μm, uwolnienie naprężenia zaciskającego może spowodować mikrodeformację. W przypadku produktów powierzchniowych o wysokim połysku zaleca się dodanie procesu odprężania przed wykończeniem lub zastosowanie poliuretanowych przekładek na części zaciskowej. Nasza firma przeprowadza pełną kontrolę przed wysyłką partii, w tym pomiar optyczny i kontrolę miernikiem chropowatości, aby upewnić się, że wygląd partii jest wolny od zadrapań i wad oraz że konsystencja partii spełnia standardy akceptacji klienta.
Często zadawane pytania dotyczące inżynierii
Jak zrównoważyć koszt osprzętu i czas dostawy przy frezowaniu CNC w wielu odmianach i małych partiach?
Priorytet ma uniwersalna podstawa pozycjonująca z punktem zerowym, którą można dostosować do różnych części poprzez wymianę płytki szybkiej wymiany i elementów pozycjonujących. Zaletą krótkiego cyklu prototypowania jest to, że można go zaplanować zgodnie z węzłami projektu. Okres dostawy w ramach produkcji masowej wynoszący 15–25 dni wymaga, aby urządzenie posiadało możliwość szybkiego debugowania.
Czy dokładność pozycjonowania elastycznego uchwytu może osiągnąć ± 0,01 mm?
Móc. Regularnie kalibrując układ punktu zerowego, kontrolując stopień zużycia płytki szybkiej wymiany i łącząc dokładność samej obrabiarki, można kontrolować całkowity błąd systemu w zakresie ±0,01 mm. Kluczem jest ustanowienie systemu kontroli punktowej i monitorowanie zużycia sworzni pozycjonujących.
Jak zapobiec zakleszczeniu podczas stosowania elastycznych zacisków do części cienkościennych?
Dodaj ściśliwą wyściółkę do powierzchni mocowania lub zmniejsz siłę mocowania i użyj wielu punktów równomiernie rozłożonego podparcia. Na etapie projektowania firma DFM zaleciła dodanie żeber pomocniczych do procesu, aby poprawić odporność przedmiotu obrabianego na odkształcenia.
Jak podczas obróbki małych części wału na maszynie odśrodkowej współpracuje końcówka ogonowa i elastyczny uchwyt?
Sama maszyna centrująca charakteryzuje się dużą sztywnością. W przypadku części o dużym współczynniku krótkiej średnicy, górną część ogona można pominąć i oprzeć się jedynie na przednim uchwycie narzędziowym i elastycznym ograniczniku. W przypadku smukłych części, górna część ogona musi być wyposażona w mechanizm pływający, aby uniknąć nadmiernego unieruchomienia.
Jak sprawdzić stabilność osprzętu elastycznego w produkcji masowej?
Twórz wykresy kontroli procesu SPC, aby monitorować trendy w krytycznych wymiarach. W przypadku wystąpienia średniego odchylenia natychmiast uruchamiana jest kontrola osprzętu w celu sprawdzenia stanu zużycia sworzni pozycjonujących, płytek szybkiej wymiany i miękkich łap, a następnie przeprowadzana jest ponowna kontrola pełnowymiarowa zgodnie ze standardami AQL.
Wnioski z praktyki inżynierskiej i propozycje działań
W przypadku frezowania CNC w przypadku wielu odmian i produkcji małoseryjnej elastyczne mocowania są kluczem do przełamania impasu „wydajność-koszt”. Wybór pozycjonowania punktu zerowego lub modułowego miękkiego chwytaka zależy od złożoności geometrycznej części i liczby procesów. Dzięki udoskonalonej konstrukcji DFM i rygorystycznej kontroli procesu może nie tylko zapewnić dokładność ± 0,01 mm, ale także osiągnąć szybką dostawę wynoszącą 15–25 dni. Zaleca się przesłanie nam rysunków i wymagań materiałowych (takich jak stop aluminium 6061, stal nierdzewna 304 lub tworzywa konstrukcyjne), a nasi inżynierowie przedstawią kompleksową ofertę i sugestie dotyczące procesów, w tym rozwiązania w zakresie mocowania i obróbki powierzchni (anodowanie, piaskowanie itp.).



