Wybór materiału do precyzyjnej obróbki CNC: porównanie wytrzymałości stopu aluminium i stopu tytanu
Logika wyboru materiału do precyzyjnej obróbki CNC: podstawowa różnica między stopem aluminium a stopem tytanu
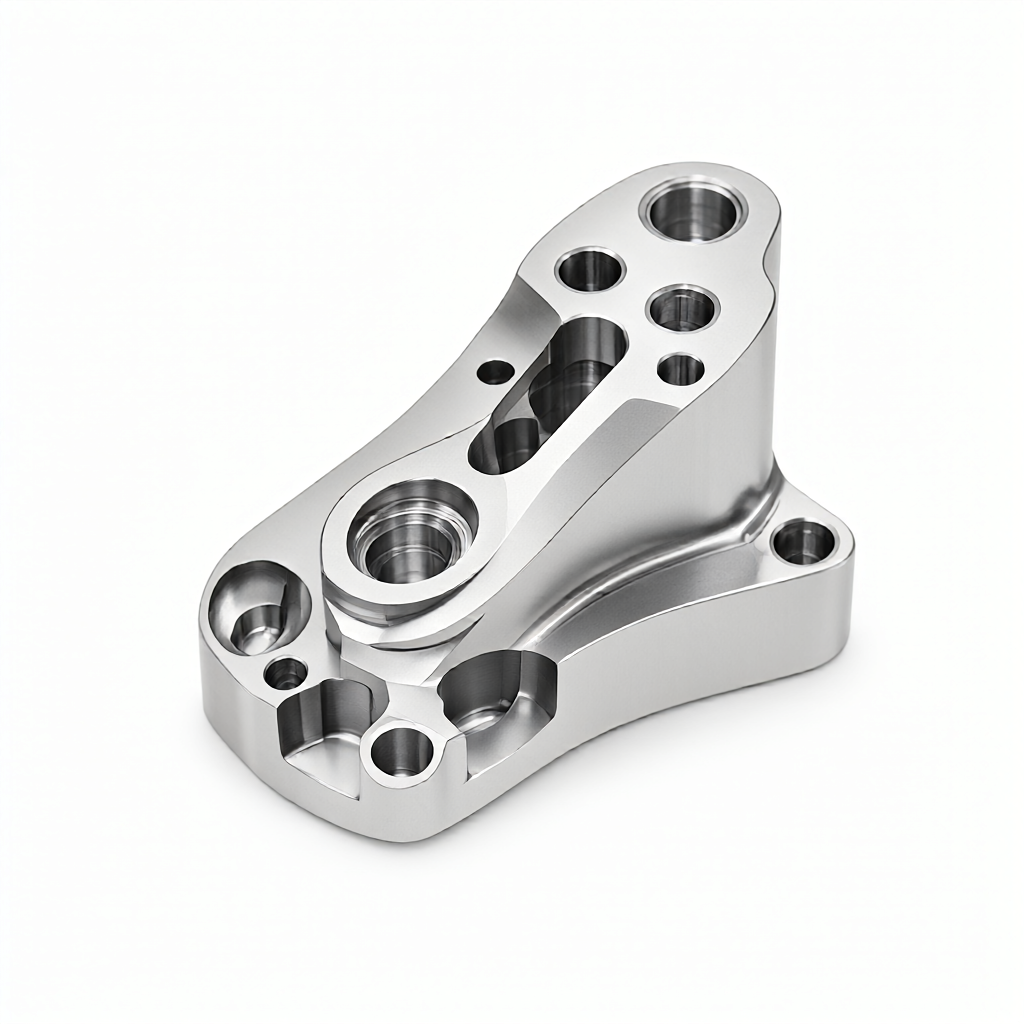
W dziedzinie precyzyjnej produkcji CNC wybór materiału bezpośrednio określa właściwości mechaniczne, strukturę kosztów i trudność obróbki części. Inżynierowie i zaopatrzeniowcy często spotykają się z zamieszaniem: skoro wymagania wytrzymałościowe są podobne, dlaczego czasami wybiera się stopy aluminium (takie jak 7075) zamiast stopów tytanu (takich jak Ti-6Al-4V) i odwrotnie? Zamiast po prostu porównywać „liczby siły”, na nich opiera się ta decyzjaSpecyficzna wytrzymałość, wydajność cięcia, stabilność termiczna i spójność wyglądu powierzchnikompleksowa równowaga. W przypadku produkcji masowej wybór materiału musi uwzględniać stopień wykorzystania sprzętu, trwałość narzędzia i możliwości kontroli jakości wyglądu.
Dogłębne porównanie parametrów mechanicznych: analiza wytrzymałości właściwej i sztywności
Zrozumienie natury materiałów wymaga wyjścia od podstawowych wskaźników mechanicznych. Poniżej porównanie kluczowych parametrów dwóch typowych stopów w warunkach obróbki CNC:
Porównanie właściwości mechanicznych stopu aluminium 7075-T6 i stopu tytanu Ti-6Al-4V
Wskaźniki wydajności
Stop aluminium 7075-T6
Stop tytanu Ti-6Al-4V
Znaczenie inżynieryjne
Gęstość (g/cm3)
2.8
4,43
Aluminium jest o około 37% lżejsze od tytanu, co pozwala na redukcję masy ciała
Wytrzymałość na rozciąganie (MPa)
570
950
Tytan jest mocniejszy i ma większą nośność
Wytrzymałość właściwa (MPa·cm³/g)
~204
~214
Wytrzymałość właściwa obu jest zbliżona, a tytan jest tylko nieznacznie lepszy.
Moduł sprężystości (GPa)
71,7
110
Tytan charakteryzuje się wyższą sztywnością i większą odpornością na odkształcenia
Przewodność cieplna (W/m·K)
120
6.7
Aluminium dobrze odprowadza ciepło, natomiast tytan łatwo akumuluje ciepło, co wpływa na trwałość narzędzia.
Dane pokazują, że chociaż względna wytrzymałość na rozciąganie stopu tytanu jest około 1,6 razy większa niż w przypadku stopu aluminium, jego gęstość jest również prawie 60% wyższa. Dlatego też, gdy głównym celem projektu jestLekki i wymaga pewnej sztywnościKiedy scenariusz zastosowania obejmujeŚrodowisko o wysokiej temperaturze lub ekstremalne obciążenie ciśnieniem statycznymnależy wziąć pod uwagę współczynnik utrzymania wytrzymałości w wysokiej temperaturze stopów tytanu (wytrzymałość stopów aluminium znacznie spada powyżej 150°C, a właściwości użytkowe stopów tytanu są stabilne poniżej 300°C).
Różnice w wydajności skrawania CNC: wydajność obróbki i straty narzędzia
Obrabialność materiału jest kluczem do kontroli kosztów CNC. Istnieje ogromna różnica w charakterystyce skrawania pomiędzy stopami aluminium i stopami tytanu, co bezpośrednio wpływa na cykl obróbki i budżet narzędzia.
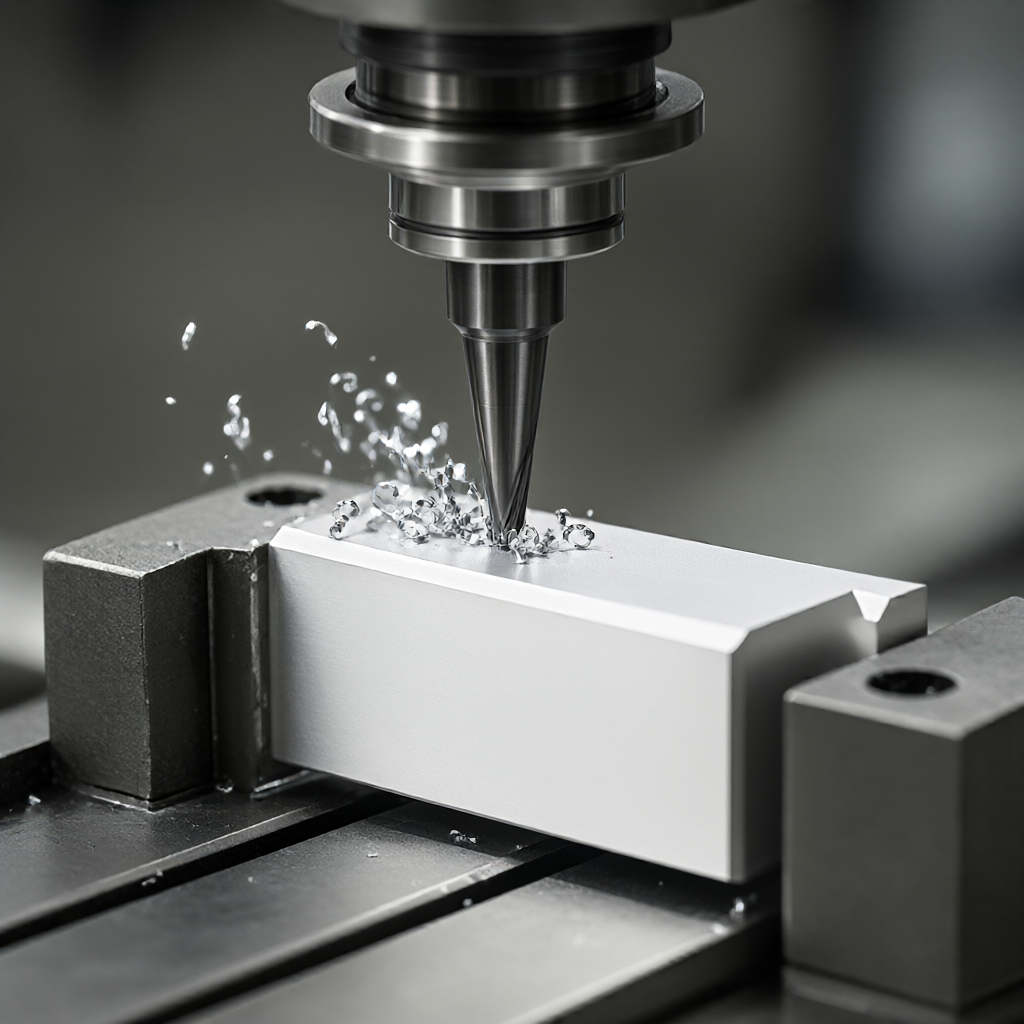
Charakterystyka cięcia stopu aluminium
Wióry ze stopu aluminium są miękkie, łatwo przyklejają się do noża i wymagają dużego usuwania wiórów. Jednakże, ze względu na wysoką przewodność cieplną (około 120 W/m·K), ciepło skrawania jest łatwo odprowadzane przez wióry, a temperatura narzędzia jest niska.
Zalecane parametry: Prędkość wrzeciona jest wysoka (do ponad 10 000 obr/min), posuw jest szybki, a wydajność frezowania jednoosiowego jest wyjątkowo wysoka.
Wybór narzędzia: Płytki węglikowe wymagają powłoki PVD lub niepowlekanego TiAlN i dużego kąta oparcia, aby zmniejszyć powierzchnię styku i uniknąć grudek.
Ryzyko przetwarzania: Przywieranie noża powoduje powstawanie szorstkich wzorów na powierzchni. Konieczne jest zoptymalizowanie stężenia chłodziwa i natężenia przepływu, aby zapobiec zarysowaniu powierzchni przez „szlam aluminiowy”.
Charakterystyka cięcia stopu tytanu
Stop tytanu jest typowym materiałem trudnym do skrawania. Oznacza to, że jego przewodność cieplna jest wyjątkowo niska (około 6,7 W/m·K).Ponad 90% ciepła tarcia skrawającego gromadzi się na końcówce narzędzia, powodując szybkie zużycie narzędzia lub nawet jego awarię. Ponadto tytan ma wysoką aktywność chemiczną i jest podatny na zużycie dyfuzyjne z materiałami narzędziowymi w wysokich temperaturach.
Zalecane parametry: Strategia niskich prędkości i dużych posuwów (prędkość wrzeciona jest zwykle o ponad 50% niższa niż w przypadku stopu aluminium), przy użyciu płytek z najmniejszym łamaczem wióra.
Wybór narzędzia: Należy stosować węglik powlekany (taki jak TiCN, AlTiN), a stosowanie stali szybkotnącej jest surowo zabronione.
Ryzyko przetwarzania: Prawdopodobieństwo wykruszenia narzędzia jest wysokie, a obciążenie wrzeciona wymaga monitorowania w czasie rzeczywistym; jeśli ilość podawanego pokarmu jest niewłaściwa, prawdopodobnie wystąpią „drgania”, wpływające na dokładność wymiarową.
W przypadku produkcji masowej stop aluminium ma oczywiste zalety w zakresie wykorzystania materiału i wydajności przetwarzania, a koszt jednostkowej godziny pracy wynosi zwykle tylko 1/3 do 1/5 stopu tytanu.
Jakość wyglądu i zgodność z obróbką powierzchni
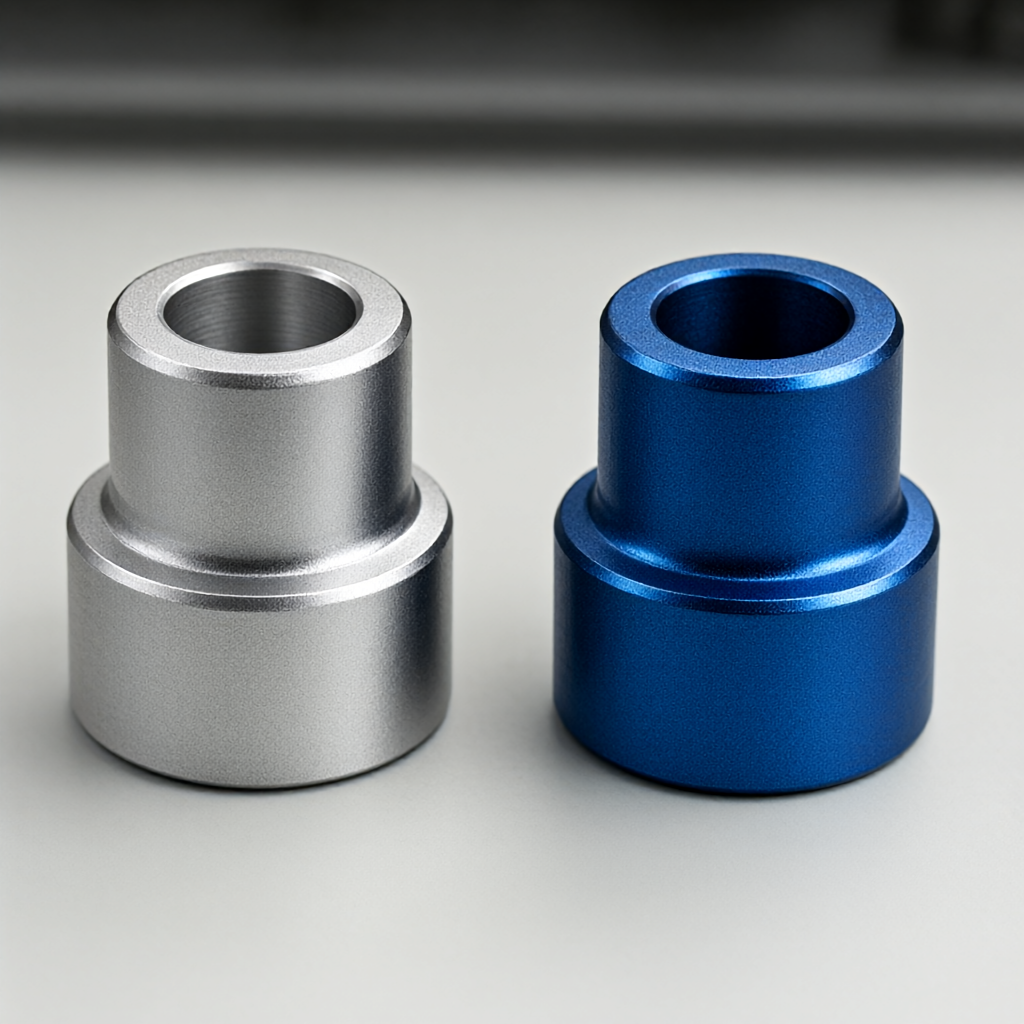
W wielu sytuacjach związanych z elektroniką użytkową, stawami robotów lub implantami medycznymi,Spójność wygląduCzęsto wpływa bardziej na ostateczną akceptację niż ostateczną siłę. Stopy aluminium i stopy tytanu mają zupełnie inne procesy obróbki powierzchni.Porównanie wyglądu obróbki powierzchni stopu aluminium i tytanu
Obróbka powierzchniowa stopu aluminium
Warstwa tlenkowa stopu aluminium jest cienka, a kolor anodowania jest w dużym stopniu kontrolowany (czarny, złoty, utlenianie koloru), ale warstwa tlenku jest porowata i podatna na nierównomierne barwienie.
Zalety: Wysoki połysk po szczotkowaniu i piaskowaniu, łatwy do uzyskania efekt lustra.
Wady: Jeśli obróbka wstępna nie zostanie przeprowadzona prawidłowo, mogą łatwo wystąpić różnice w partiach, takie jak białe i czarne plamy.
Obróbka powierzchni stopu tytanu
Warstwa tlenku stopu tytanu jest gęsta, przezroczysta i naturalnie odporna na korozję.
Zalety: Kolor powlekania chemicznego lub utleniania (taki jak niebieski, utlenianie termiczne złota) ma jednolity i mocny kolor oraz doskonałą odporność na zarysowania.
Wady: Obrobiona powierzchnia jest podatna na tworzenie się „warstwy utwardzanej przez zgniot”, co utrudnia późniejsze polerowanie; powrót połysku po piaskowaniu jest powolny.
Na części o wysokich wymaganiach estetycznych, jeśli wymagają konserwacji w produkcji masowejPowierzchnia o wysokim połysku, bez rys i przebarwieńKonsystencja, stop aluminium z drobną obróbką końcową (taką jak polerowanie elektrolityczne lub polerowanie lustrzane) jest łatwiejszy do osiągnięcia ścisłej wartości CPK; stop tytanu opiera się bardziej na końcowej obróbce powierzchni na etapie obróbki, co wymaga niezwykle wysokich umiejętności operatora i sztywności maszyny.
Struktura kosztów i ocena czasu realizacji partii
Koszt materiałów to tylko wierzchołek góry lodowej. Rzeczywisty TCO (całkowity koszt posiadania) obejmuje zakup pustych materiałów, straty w przetwarzaniu, ilość złomów i koszty kontroli.
Pusta cena: Cena prętów Ti-6Al-4V jest zwykle 8-12 razy większa niż cena prętów aluminiowych 7075 (waha się w zależności od rynku).
Strata przetwarzania: Stop aluminium tnie szybko, więc godziny pracy pojedynczego elementu są krótkie, a amortyzacja form i sprzętu jest niska; stop tytanu tnie powoli, a czas pracy pojedynczego elementu może być 2-4 razy dłuższy niż w przypadku stopu aluminium.
Koszt testowania: Części ze stopów tytanu zwykle wymagają wyższych tolerancji wymiarowych (takich jak ± 0,005 mm), a ze względu na duże odkształcenia termiczne należy zarezerwować dłuższy czas chłodzenia, co wpływa na rytm linii produkcyjnej.
W cyklu dostaw partii trwającym 15–25 dni części ze stopów aluminium charakteryzują się większą elastycznością w planowaniu produkcji ze względu na dojrzałą technologię i łatwą dostępność materiałów. Jeśli węzeł projektu jest szczelny, rozwiązanie ze stopu aluminium ma naturalną przewagę w zakresie stabilności łańcucha dostaw.
Przewodnik po wyborze materiału: zalecenia oparte na scenariuszach zastosowań
W obliczu konkretnego projektu inżynierowie powinni dokonać przeglądu w oparciu o następujące wymiary:
Scenariusz 1: Lekkie części konstrukcyjne o wysokiej wytrzymałości
Jeśli części są narażone na duże wibracje, duże uderzenia i są wrażliwe na ciężar (np. ramiona dronów, siłowniki robotów), priorytetem jestTi-6Al-4V. Pomimo wysokich kosztów, jego odporność na zmęczenie i stabilność w wysokiej temperaturze są niezastąpione.
Scenariusz 2: Produkty elektroniki użytkowej charakteryzujące się dużą rotacją
Jeśli produkt iteruje szybko, ma dużą wydajność i ma wysokie wymagania dotyczące wyglądu (takie jak akcesoria 3C, obudowy modułów kamer), nadaj mu priorytet.7075-T6. Jego niski koszt, łatwa obróbka i łatwa obróbka wyglądu mogą znacznie obniżyć koszt pojedynczego elementu i skrócić czas wprowadzenia na rynek.Scena obróbki cięcia o wysokiej wydajności ze stopu aluminium
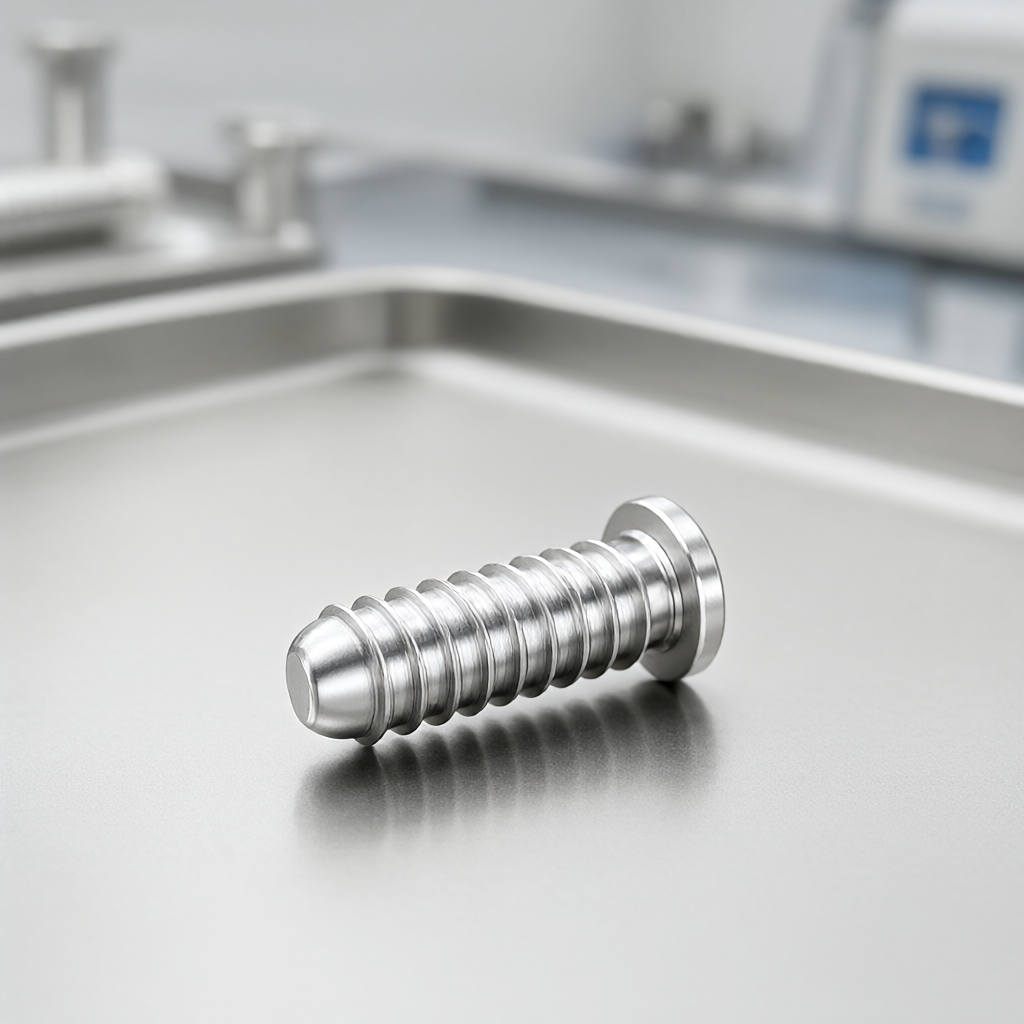
Scenariusz trzeci: Implanty medyczne
WymaganyCzysty tytan (CP-Ti klasa 4)Lub Ti-6Al-4V. Stop aluminium nie jest biokompatybilny i jego stosowanie w implantach jest surowo zabronione. Odporność na korozję i właściwości niemagnetyczne tytanu sprawiają, że jest to niezawodny wybór.Zbliżenie na badania stopu tytanu pod kątem implantów medycznych
Standardy akceptacji i punkty badawcze
Niezależnie od wybranego materiału, odbiór części precyzyjnych CNC wymaga zwrócenia uwagi na następujące parametry:
Dokładność wymiarowa: Zaleca się kontrolowanie tolerancji kluczowych powierzchni współpracujących w zakresie ±0,01 mm.
chropowatość powierzchni: Wymagana jest powierzchnia wyglądająca na Ra0,4 μm lub mniej, co zwykle wymaga dodatkowego procesu dokładnego toczenia lub dokładnego frezowania.
Wykrywanie wad: Części ze stopów tytanu są podatne na mikropęknięcia, dlatego zaleca się przeprowadzenie testów penetracyjnych (PT) na częściach nośnych; stopy aluminium koncentrują się głównie na porach i wtrąceniach, a badania rentgenowskie są bardziej skuteczne.
Dowód materialny: Dostawcy muszą dostarczyć pełną listę materiałów (świadectwo testu walcowniczego), wyjaśniającą gatunek stopu i stan obróbki cieplnej.
Często zadawane pytania
Który z nich jest bardziej narażony na zarysowania powierzchni podczas obróbki CNC, stop aluminium 7075 czy stop tytanu 6Al-4V?
Stopy aluminium mają tendencję do przyklejania się do narzędzia podczas cięcia. Jeśli nie zostaną odpowiednio schłodzone, wióry będą się odbijać i łatwo porysują obrabianą powierzchnię. Stop tytanu ma wysoką twardość i nie jest łatwy do zarysowania, ale odpryski narzędzia mogą powodować odpryski. Dlatego stopy aluminium muszą zwracać większą uwagę na usuwanie wiórów i chłodzenie, a stopy tytanu muszą zwracać większą uwagę na monitorowanie narzędzia.
Jak zapewnić spójność wyglądu części ze stopu aluminium w masowej produkcji?
Kluczem jest kontrola przed przetwarzaniem. Po usunięciu kamienia i smaru należy ujednolicić parametry ciągnienia lub piaskowania (takie jak liczba piasku, ciśnienie, czas). Zaleca się przeprowadzenie testu koloru anodowania na pierwszym egzemplarzu, aby potwierdzić, że różnica kolorów pomiędzy partiami mieści się w granicach ΔE
Wyślij rysunek STEP / DWG / PDF, a nasi inżynierowie zwrócą w ciągu 2 godzin szczegółową wycenę wraz z bezpłatną analizą DFM i doradztwem technologicznym — bez zobowiązań.
Wyślij rysunek STEP / DWG / PDF i uzyskaj w ciągu 2 godzin szczegółową wycenę z bezpłatną analizą DFM i doradztwem technologicznym. Bez minimalnego zamówienia – od 1 sztuki.