





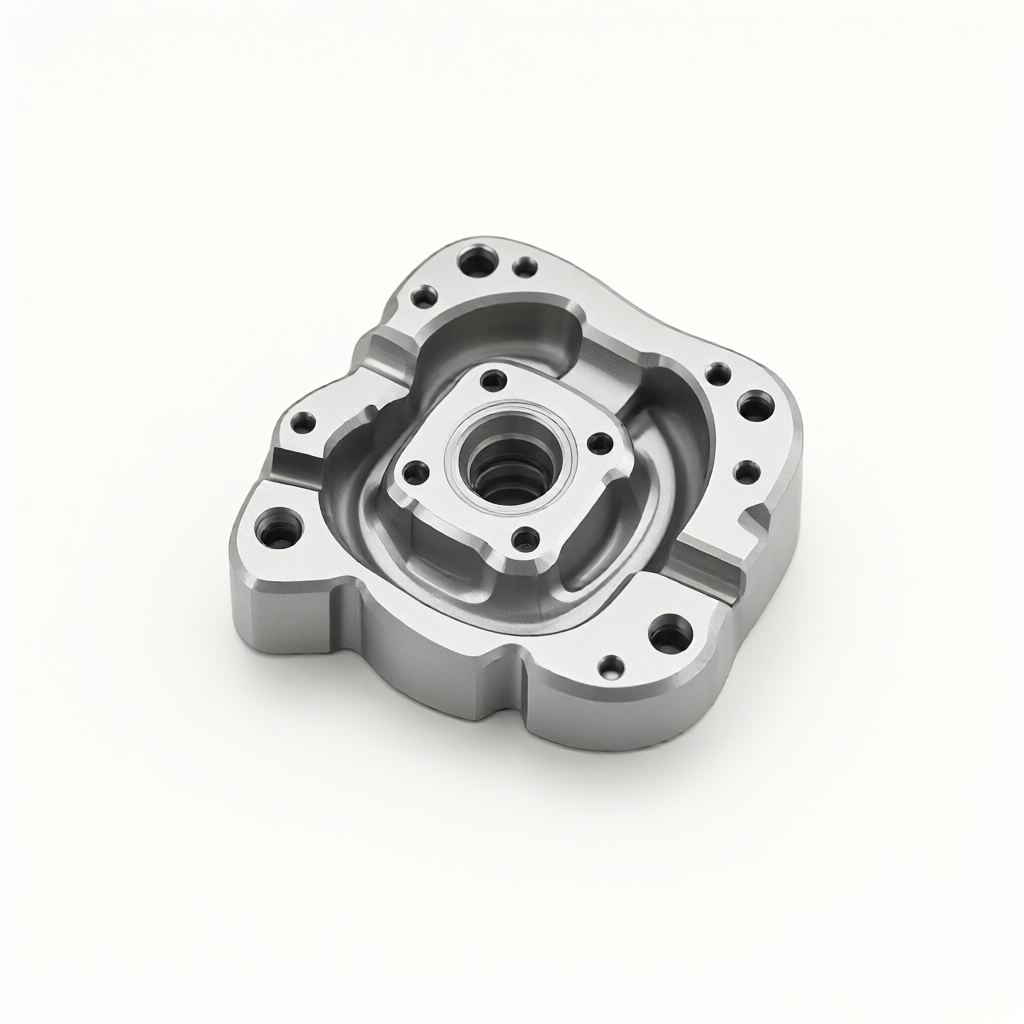
Podstawowe wyzwania procesowe związane z pięcioosiową obróbką CNC ubytków medycznych
W przypadku niestandardowej obróbki precyzyjnych części CNC, pięcioosiowa obróbka CNC złożonych ubytków medycznych jest typowym wymogiem w przypadku zakrzywionych powierzchni o specjalnych kształtach i głębokich struktur wnękowych. Części wnękowe klasy medycznej zwykle wymagają sterylnych materiałów opakowaniowych, bez zadziorów i zadrapań na powierzchni, a tolerancja wymiarowa jest kontrolowana w zakresie ± 0,01 mm, a chropowatość powierzchni musi osiągnąć Ra0,4 μm lub więcej. Ze względu na wysokie wymagania dotyczące biokompatybilności i czystości wyrobów medycznych, w tradycyjnych procesach trójosiowych lub czteroosiowych często pojawiają się problemy, takie jak zakłócenia międzyosiowe, niewystarczająca optymalizacja ścieżki narzędzia i niska wydajność gratowania podczas obróbki skomplikowanych wnęk. Obróbka pięcioosiowa może znacznie poprawić kąt padania narzędzia poprzez skoordynowany ruch przechylonego wrzeciona i osi wahliwej, poprawić wykończenie powierzchni i zmniejszyć konstrukcję nośną, pozostawiając w ten sposób margines procesowy na późniejszą aseptyczną obróbkę i czyszczenie.
Dobór materiału i optymalizacja parametrów cięcia
Powszechnie stosowane materiały do ubytków medycznych obejmują stal nierdzewną 316L, stopy tytanu (takie jak Ti-6Al-4V) i konstrukcyjne tworzywa sztuczne PEEK. Różnice w wydajności skrawania różnych materiałów bezpośrednio wpływają na trwałość narzędzia, jakość powierzchni i trudność gratowania.
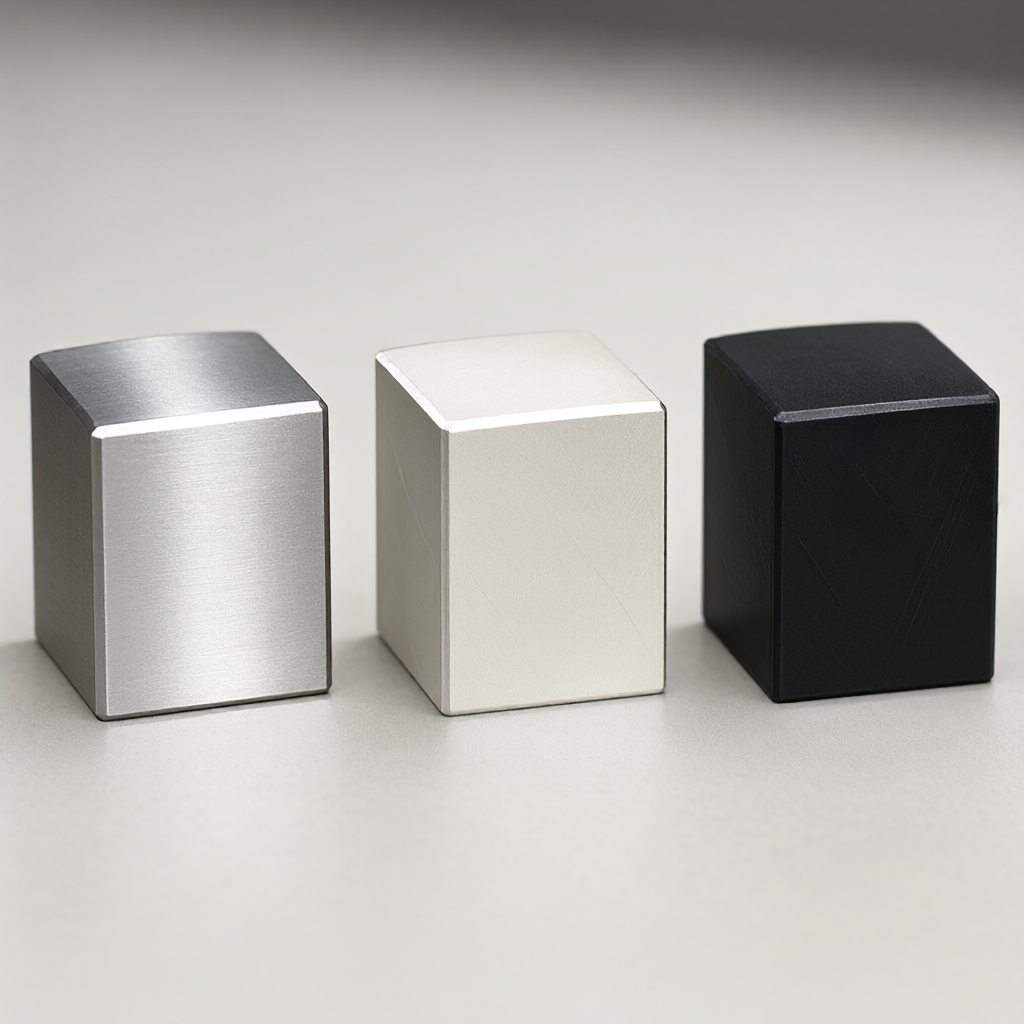
- Stal nierdzewna 316L: Wysoka wytrzymałość, słaba przewodność cieplna, łatwy do wykonania narost na krawędzi. Zaleca się przyjęcie strategii dużego posuwu i małej głębokości skrawania, przy prędkości wrzeciona kontrolowanej na poziomie 8000-12000 obr./min i prędkości posuwu 300-500 mm/min. Noże pokryte węglikiem (np. powłoką TiAlN) są zalecane do narzędzi skrawających w celu poprawy odporności na zużycie i odprowadzania wiórów.
- Stop tytanu: Niski moduł sprężystości i łatwe do odkształcenia. Konieczne jest zmniejszenie prędkości skrawania (500-800 m/min) i zwiększenie przepływu chłodziwa, aby uniknąć odkształceń termicznych spowodowanych akumulacją ciepła. Aby zapewnić dokładność powierzchni, zaleca się stosowanie parametrów mikroobróbki z krokiem co 0,05-0,1 mm.
- Tworzywa konstrukcyjne PEEK: Temperatura topnienia wynosi około 343 ℃ i łatwo przykleja się do noża. Konieczne jest stosowanie ostrych narzędzi (takich jak diament monokryształowy lub CBN), utrzymywanie dużej prędkości i niskiego posuwu (10000-15000rpm, posuw 200-300mm/min) oraz stosowanie chłodzenia powietrzem, aby zapobiec odkształceniom termicznym.
Optymalizację parametrów należy połączyć z oprogramowaniem do symulacji pięcioosiowego połączenia w celu wykrywania kolizji i dostosowywania strategii osi narzędzia, aby zapewnić, że narzędzie będzie zawsze utrzymywane pod najlepszym kątem skrawania w obszarze głębokiego wgłębienia oraz pozwoli uniknąć wibracji i ugięcia narzędzia.
Ścieżka narzędzia łączącego pięć osi i strategia międzyosiowa
Kiedy pięcioosiowe CNC obrabia złożone ubytki medyczne, planowanie ścieżki narzędzia jest kluczem do określenia jakości i wydajności powierzchni. Typowe strategie obejmują:
- cięcie spiralne: Nadaje się do frezowania wnękowego, może utrzymać stałe obciążenie skrawaniem, zmniejszyć naprężenia końcówki narzędzia, zmniejszyć naprężenia szczątkowe powierzchni i ułatwić późniejsze aseptyczne czyszczenie.
- Frezowanie z przesunięciem w kierunku Z: Nadaje się do wykańczania, osiągając chropowatość powierzchni Ra0,4 μm poprzez kontrolowanie odległości kroku (zwykle 0,02-0,05 mm). Konieczne jest dopasowanie ścieżki narzędzia z płynnym przejściem, aby uniknąć śladów narzędzia.
- Przetwarzanie wygładzające pięcioosiowe połączenie: Użyj ciągłego ruchu w pięciu osiach na zakrzywionej powierzchni, aby utrzymać stały kąt nachylenia wrzeciona (np. 45°-60°), poprawić sztywność narzędzia, zmniejszyć wibracje na wysięgu i uzyskać bardziej jednolitą jakość profilu.
Optymalizacja ścieżki narzędzia musi również uwzględniać zastrzeżenia procesu gratowania. W przypadku ostrych krawędzi lub głębokich narożników można zaprojektować rowki lub fazowania do wstępnego gratowania, aby uniknąć uszkodzeń powierzchni spowodowanych późniejszym ręcznym gratowaniem. Obrabiarka pięcioosiowa nie wymaga obracania przedmiotu obrabianego podczas pozycjonowania, co zmniejsza naprężenia mocujące i pomaga zachować stabilność wymiarową.
Porównanie procesów gratowania i przydatności do sterylności
Gratowanie to kwalifikowany proces wstępny dla części medycznych. Różne metody mają istotny wpływ na integralność powierzchni, biokompatybilność i przydatność sterylnych materiałów opakowaniowych. W poniższej tabeli porównano trzy główne opcje gratowania:
| metoda | Obowiązujące scenariusze | Ryzyko szczątkowe powierzchni | Przydatność sterylnego materiału opakowaniowego | koszt i wydajność |
|---|---|---|---|---|
| Bardzo niski, brak kontaktu, brak strefy wpływu ciepła | Wyjątkowo wysoka, bez pozostałości materiałów eksploatacyjnych | Wysoka, odpowiednia do precyzyjnych części medycznych | ||
| Gratowanie elektrochemiczne (ECM) | Głębokie otwory, szczeliny, materiały przewodzące | Niski, ale należy kontrolować stosunek elektrolitu i gęstość prądu | należy dokładnie oczyścić pozostałości elektrolitu | Średni, odpowiedni do stopów tytanu i stali |
Wybierając proces gratowania, konieczne jest połączenie właściwości materiału z późniejszą metodą sterylizacji (np. sterylizacją tlenkiem etylenu lub promieniowaniem). Ponieważ gratowanie laserowe jest bezdotykowe i nie wymaga materiałów eksploatacyjnych, wiąże się z najniższym ryzykiem zanieczyszczenia sterylnych materiałów opakowaniowych i nadaje się do stosowania w przypadku wysokich wymagań czystości. Gratowanie wibracyjne jest odpowiednie w przypadku skomplikowanych ubytków wewnętrznych, ale należy dokładnie sprawdzić wielkość cząstek ściernych, aby zapobiec wpływowi pozostałości mikrocząstek na test biokompatybilności. Gratowanie elektrochemiczne jest skuteczne w przypadku materiałów przewodzących, ale pozostałości elektrolitu należy usunąć poprzez wielokrotne czyszczenie ultradźwiękowe i płukanie czystą wodą oraz konieczne jest wykrycie, czy pozostałość jonów jest niższa niż limit normy medycznej.
Weryfikacja kompatybilności obróbki powierzchni i sterylnych materiałów opakowaniowych
Po gratowaniu ubytki medyczne często wymagają obróbki powierzchni w celu dalszej poprawy odporności na korozję i biokompatybilności. Typowe procesy obejmują:
- piaskowanie: Przy użyciu tlenku glinu lub kulek szklanych o rozmiarze oczek 150–325 mesh ciśnienie jest kontrolowane na poziomie 0,3–0,5 MPa, a docelowa chropowatość powierzchni wynosi Ra0,8–1,6 μm. Po piaskowaniu należy przeprowadzić trawienie i pasywację w celu usunięcia powierzchniowej warstwy zanieczyszczeń.
- Anodowane (stop aluminium): Nadaje się do części medycznych na bazie aluminium, grubość folii 5-10 μm, może być barwiona lub uszczelniana. Należy upewnić się, że proces uszczelniania został zakończony, aby zapobiec pozostawaniu płynu czyszczącego w porach.
- platerowanie: Taka jak powłoka ze stopu niklowo-fosforowego (2-5 μm), która poprawia odporność na zużycie i korozję. Po galwanizacji wymagane jest uwolnienie kruchości wodorowej (np. 200 ℃/4h) i weryfikacja testu mgły solnej.
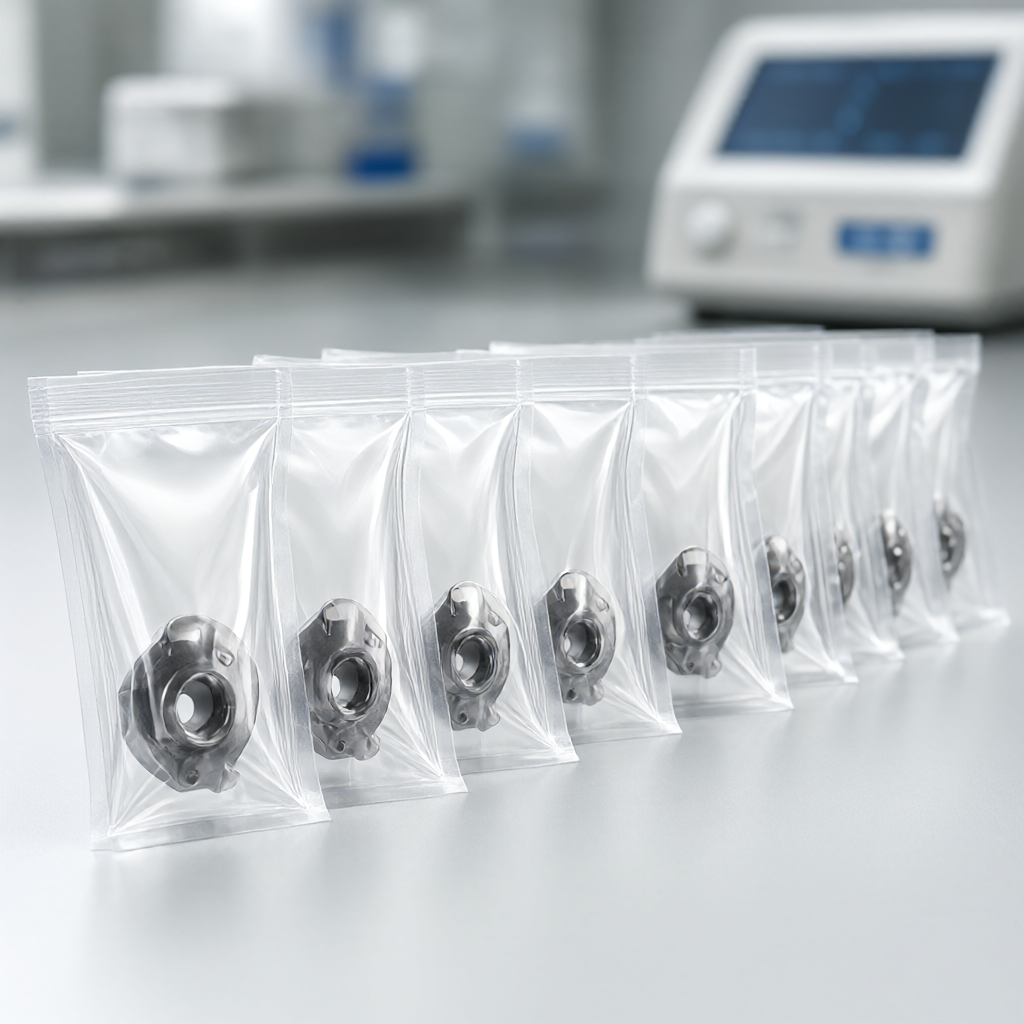
Po zakończeniu wszystkich procesów obróbki powierzchni należy sprawdzić przydatność sterylnego materiału opakowaniowego. Materiały opakowaniowe (takie jak torby PE klasy medycznej lub torby kompozytowe papierowo-plastikowe) muszą zapewniać, że nie zostaną uszkodzone ani zanieczyszczone mikrouderzeniami, elektrycznością statyczną lub pozostałościami na powierzchni części. Zaleca się przeprowadzenie testów symulacyjnych transportu i testów szczelności, aby sprawdzić, czy integralność powierzchni części pozostaje niezmieniona po cyklu sterylizacji i czy nie występują osady.
Standardy testowania i unikanie awarii
Ostateczny odbiór części jamy ustnej podlega rygorystycznym standardom kontroli jakości. Kluczowe elementy testowe obejmują:
- Kontrola wymiarowa: Użyj trójwymiarowej współrzędnościowej maszyny pomiarowej (CMM) lub projektora optycznego, aby wykryć tolerancje kluczowych punktów z wartością docelową ±0,01 mm. Sonda CMM musi wykorzystywać rubinową średnicę kulistą (R0,5 mm), aby poprawić dokładność pomiaru głębokiej wnęki.
- chropowatość powierzchni: Użyj interferometru światła białego lub miernika chropowatości styków, zmierz Ra0,4μm (wykończenie) lub Ra0,8μm (po piaskowaniu). Aby uniknąć lokalnych odchyleń, konieczne jest dokonanie pomiaru w wielu punktach w różnych obszarach profilu.
- Testowanie czystości: Wykonaj zliczanie cząstek stałych zgodnie z normą ISO 16232-1 lub wykrywanie pozostałości chemicznych zgodnie z VDA 19. Części pozbawione zadziorów i poddane obróbce powierzchniowej należy oczyścić ultradźwiękowo, aby upewnić się, że nie znajdują się na nich wióry metalowe, materiały ścierne ani pozostałości elektrolitu.
- biokompatybilność: Produkt końcowy musi przejść serię testów ISO 10993 (cytotoksyczność, działanie uczulające, podrażnienie itp.), aby upewnić się, że z materiałów i technik przetwarzania nie wytrącają się toksyczne osady.
Typowe przyczyny awarii obejmują: pozostałości zadziorów w głębokich narożnikach wnęki, pęcherzyki na warstwie obróbki powierzchniowej, zadrapania powierzchni po usunięciu zadziorów i niewielkie zmiany wymiarów po cyklach sterylizacji. Plany uniknięcia obejmują: pozostawienie marginesu na gratowanie podczas obróbki pięcioosiowej; wykonanie aktywacji trawienia przed obróbką powierzchniową; zastosowanie gratowania laserowego lub wibracyjnego w celu zastąpienia operacji ręcznych; oraz przeprowadzenie badania stabilności wymiarowej w wysokiej temperaturze przed sterylizacją (symulowana temperatura sterylizacji ±10°C).
FAQ: Kluczowe pytania dotyczące pięcioosiowej obróbki CNC ubytków medycznych
Czy pięcioosiowa obróbka CNC może spełnić wymagania dotyczące dostosowania sterylnych materiałów opakowaniowych do ubytków medycznych?
Móc. Obróbka pięcioosiowa zmniejsza naprężenia mocowania i defekty powierzchni poprzez optymalizację ścieżek narzędzia, a w połączeniu z gratowaniem laserowym lub wibracyjnym i rygorystycznymi procesami czyszczenia może zapewnić, że na powierzchni części nie pozostaną żadne resztkowe zanieczyszczenia i spełnią wymagania dotyczące szczelności i czystości sterylnych materiałów opakowaniowych.
Która metoda gratowania jest najlepsza w przypadku ubytków medycznych ze stali nierdzewnej 316L?
Gratowanie laserowe jest preferowanym rozwiązaniem w przypadku ubytków medycznych ze stali nierdzewnej 316L, ponieważ jest bezdotykowe, nie pozostawia resztek materiałów eksploatacyjnych i ma małą strefę wpływu ciepła. Jeżeli wnęka wewnętrzna ma złożoną budowę, wibrację można połączyć z gratowaniem, jednak należy kontrolować wielkość cząstek ściernych i dokładnie je czyścić.
Jak uzyskać chropowatość powierzchni Ra0,4μm w obróbce pięcioosiowej?
Konieczne jest przyjęcie parametrów wykańczających (odstęp kroków 0,02-0,05 mm, umiarkowana prędkość skrawania) w połączeniu z pięcioosiową strategią obróbki wygładzającej oraz utrzymanie ostrości narzędzia i stabilności termicznej obrabiarki. Unikaj dodatkowego mocowania po wykończeniu, aby zmniejszyć ryzyko zarysowania powierzchni.
Jak sprawdzić, czy pozostałości elektrolitu po gratowaniu osiągnęły normę?
Do wykrywania pozostałości jonów na powierzchni można zastosować chromatografię jonową lub ICP-OES, a wartość docelowa musi być zgodna z medycznymi standardami czystości (takimi jak całkowita zawartość pozostałości



