





W precyzyjnej produkcji części CNC,Obróbka wąskich rowków
Analiza wąskich gardeł procesowych i trybów awarii obróbki wąskich rowków
Konwencjonalne frezy trzpieniowe wchodzą w „wąską strefę rowka”, gdy szerokość rowka jest mniejsza niż 1,2 średnicy narzędzia. W tym momencie w skrawaniu uczestniczy tylko część ostrza narzędzia, a część korpusu narzędzia, która nie uczestniczy w skrawaniu, może z łatwością kolidować z obrabianym przedmiotem lub uchwytem. Typowe tryby awarii obejmują:
- Żłobienie: Gdy narzędzie cofa się lub przesuwa, rękojeść narzędzia lub występ narzędzia zderza się ze ścianką rowka, powodując nieodwracalne zarysowania.
- Pozwól, aby nóż i plecy zgięły się: Gdy stosunek głębokości do średnicy jest zbyt duży, sztywność narzędzia jest niewystarczająca, co powoduje, że szerokość rowka wykracza poza tolerancję, zwykle w kierunku dodatnim (rowek staje się szerszy).
- Gadać: Wąskie rowki mają małą powierzchnię skrawania i niskie tłumienie, łatwo wzbudzają wibracje w trybie głównym, a chropowatość powierzchni gwałtownie się pogarsza.
Sednem rozwiązania tych problemów jest ponowne zbadanie zależności pomiędzy geometrią narzędzia a ścieżką obróbki. Nie da się tego rozwiązać po prostu „wymianą scyzoryka”. Wymaga wszechstronnego rozważenia w oparciu o mechanikę elementów skończonych i mechanikę cięcia.
Współczynnik promienia narzędzia: podstawowy parametr określający wykonalność
definicjaWspółczynnik promienia narzędzia$\alpha$ jest stosunkiem szerokości rowka $W$ do promienia narzędzia $R_c$ ($ \alpha = W / 2R_c $). Współczynnik ten bezpośrednio określa swobodę ruchu narzędzia w szczelinie.
Charakterystyki procesu dla różnych przedziałów współczynników
Według naszych danych pomiarowych na 72 urządzeniach CNC, różne wartości $\alfa$ odpowiadają zupełnie różnym stanom przetwarzania:
- $\alfa< 1.0$: Spód narzędzia koliduje z dnem rowka i jest fizycznie niemożliwy do obróbki. Należy zmniejszyć promień narzędzia lub zwiększyć szerokość rowka.
- 1,0 $ \le \alfa< 1.5$: Bezpieczna strefa. Narzędzie jest całkowicie umiejscowione w rowku i nie ma ryzyka kolizji ze ściankami bocznymi, dzięki czemu nadaje się do stosowania w konwencjonalnych frezach walcowo-czołowych.
- 1,5 $ \le \alfa< 2.0$: Strefa przejściowa. Chociaż nie ma interferencji geometrycznej, wysięg narzędzia jest duży, a sztywność jest zmniejszona. Należy zmniejszyć prędkość posuwu i zoptymalizować mocowanie oprawki narzędziowej.
- $\alfa > 2,0$: Szeroki obszar rowka. W tej chwili nie jest to już problem „wąskiego rowka”, ale problem łączenia ścieżek za pomocą wielu narzędzi i należy zwrócić uwagę na wzór połączenia.
Co to oznacza dla kupujących: Podczas wysyłania rysunków do wyceny, jeśli stosunek wąskich szczelin $\alfa$ wynosi od 1,0 do 1,5 $, zaleca się aktywne zapytanie dostawcy, czy posiada on „dedykowaną bibliotekę narzędzi z wąskimi szczelinami”, co jest kluczowym wskaźnikiem umożliwiającym przetestowanie jego możliwości inżynieryjnych w zakresie dokowania. Zwykłe fabryki mogą nie stosować narzędzi o dużej średnicy do cięcia wymuszonego, co powoduje znaczny spadek wydajności.
Nóż kulisty kontra nóż typu Bullnose: szczegółowe porównanie dwóch rozwiązań z wąskimi rowkami
Gdy wąskie rowki wymagają dużej płaskości dna lub wykończenia ścian bocznych, frezy palcowe często nie są wystarczające. Obecnie głównymi kandydatami stają się frezy z końcówką kulistą (kulistą końcówką) i frezy z końcówką kulistą (kulistą końcówką/końcem promieniowym). Pomiędzy nimi występują znaczne różnice w kosztach, wydajności i jakości powierzchni.
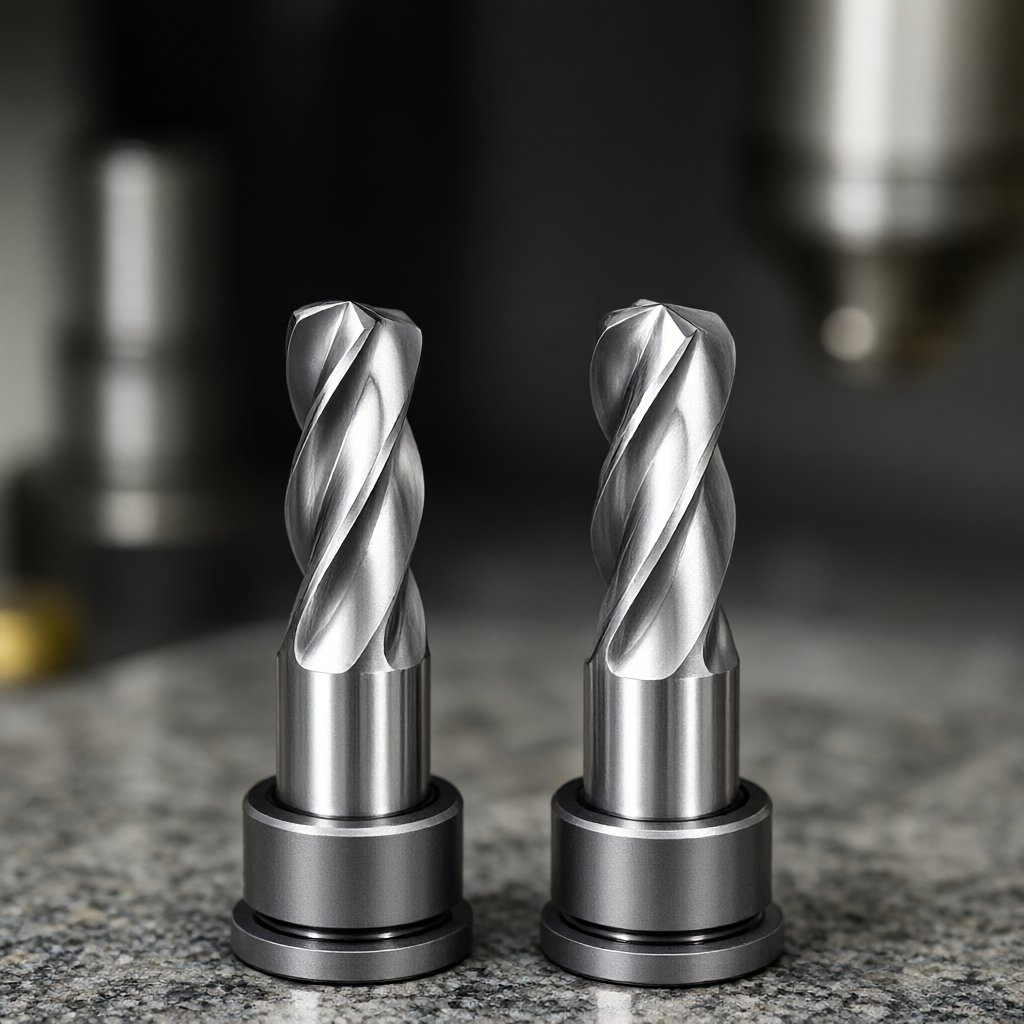
| Wymiary oceny | Frez kulisty (kulisty) | Frez z czołem byka (Bull Nose) |
|---|---|---|
| Możliwość formowania dna | Idealny łuk bez wtórnego uszlachetnienia, odpowiedni do organicznych zakrzywionych powierzchni lub dna rowków R | Dotyka tylko krawędzi, a teoretyczna wysokość pozostaje na środku dna, co wymaga drugiego przejścia lub płaskiej powierzchni. | Wykończenie ścian bocznych | Słaby. Linia cięcia zmienia się wraz z promieniem i ma skłonność do linii w kształcie wachlarza. Wartość Ra wynosi zwykle > 0,8 μm. | Doskonały. Powierzchnia boczna styka się cylindrycznie z jednolitą teksturą, która może osiągnąć Ra0,4 μm lub więcej. |
| Żywotność narzędzia | krótki. Niska prędkość liniowa przy małej średnicy, słabe odprowadzanie ciepła i szybkie zużycie | długi. Cięcie z dużym promieniem, dobre odprowadzanie ciepła, duża sztywność, odpowiednie do długotrwałego cięcia |
| Obowiązujące scenariusze | Wnęki formy, złożone trójwymiarowe kontury, części wymagające dolnej wartości R | Produkty o wysokich wymaganiach dotyczących gładkości ścian bocznych, płaskich rowków, części wyglądowych i wysokich wymaganiach dotyczących konsystencji partii |
| kontrola kosztów | wysoki. Narzędzia są drogie i wymagają częstej wymiany | Średnie do niskiego. Narzędzie charakteryzuje się dużą trwałością i niskim kosztem całkowitym |
porady inżynierskie: Jeśli tak jest w twoim przypadkuWidoczny wyglądElementy konstrukcyjne i boczne ścianki rowka muszą wykazywać efekt „powierzchni o wysokim połysku, bez zarysowań”,Nóż do nosa krowiegoJest to bardziej opłacalna opcja. W przypadku produkcji masowej firma ShowyMetal będzie priorytetowo polecać do takich potrzeb frezy typu bullnose R0,5–R1,0 mm i używać ich z wysokoobrotowymi obrabiarkami tokarsko-frezarskimi, aby zapewnić spójność wyglądu partii.
Logika wynagrodzeń i praktyczne punkty programowania
Wybór odpowiedniego narzędzia to dopiero pierwszy krok. Prawidłowe ustawienia kompensacji pozwalają uniknąć odchyleń wymiarowych. Poniżej znajdują się trzy kluczowe węzły praktyczne:
1. Wybór kierunku dla kompensacji promienia
Podczas obróbki lewej ściany bocznej należy ją włączyćKompensacja lewego promienia (lewe przesunięcie);Włącz podczas obróbki prawej ściany bocznejKompensacja promienia w prawo (przesunięcie w prawo). Wielu nowicjuszy myli lewą i prawą stronę podczas obróbki wąskich rowków, co powoduje, że narzędzie skrawa za dużo i wykrusza się. Zaleca się rozpoczęcie symulacji w programie CAM i sprawdzenie, czy obwiednia narzędzia przekracza teoretyczną wartość szerokości rowka.
2. Unikaj „zaklejania” strategii podawania noża
Cięcie pionowe w wąskim rowku może łatwo doprowadzić do wygięcia narzędzia. ZaleconyWjazdLubŁuk wStrategia. Biorąc za przykład frez typu bullnose o średnicy 3 mm do obróbki rowka o szerokości 5 mm i głębokości 10 mm: użycie ukośnego kąta wstawienia 15° na głębokości 0-5 mm i utrzymanie posuwu pionowego na poziomie 5-10 mm może zmniejszyć szczytową siłę skrawania o ponad 30% i znacznie zmniejszyć ugięcie wsteczne.
3. Oddzielenie marginesu i wykończenie
Do obróbki zgrubnej pozostaw margines 0,2–0,3 mm, a do obróbki wykańczającej zastosuj delikatniejsze przejście.< 15% 刀径)。精修阶段务必使用Frezowanie w dół, wykorzystując sztywną stronę narzędzia do dociskania przedmiotu obrabianego, poprawiając wykończenie powierzchni i zmniejszając zużycie narzędzia.
Standardy akceptacji i metody badań
Jakość wąskich rowków jest trudna do całkowitej oceny na podstawie oględzin i musi opierać się na precyzyjnym sprzęcie testującym. Przed wysyłką przeprowadzamy następujący proces kontroli:
- Kontrola wymiarowa:używaćPrzyrząd do pomiaru obrazuSprawdź szerokość rowka. Kluczowe punkty obejmują środek dna rowka i 1/3 obu ścian bocznych. Standardowa tolerancja wynosi zwykle ± 0,01 mm. W przypadku wyższych wymagań dotyczących precyzji można to zrealizować zgodnie z rysunkami.
- Głębokość i płaskość:używaćWspółrzędnościowa maszyna pomiarowa (CMM)Zbierz punkty siatki na dole rowka, aby ocenić, czy płaskość przekracza 0,05 mm. Głębokie rowki są podatne na wypaczenia i wymagają dokładnej kontroli.
- chropowatość powierzchni:używaćMiernik chropowatościZmierz wartość Ra ściany bocznej. W przypadku części wyglądających wymagana jest Ra ≤ 0,4 μm; w przypadku części funkcjonalnych Ra ≤ 0,8 μm zwykle spełnia wymagania.
- kontrola interferencji: Na pierwszym etapie artykułu użyjszczelinomierzLubsymulacja sondySprawdź narzędzie pod kątem potencjalnego ryzyka kolizji z otaczającymi elementami, szczególnie jeśli występują fazowania lub obszary przejścia zaokrągleń.
Przejrzysta dostawa: ShowyMetal zapewnia pełny raport z kontroli każdej partii, w tym dane współrzędnych CMM, zmierzone wartości chropowatości i zdjęcia wyglądu. Jest to nie tylko dowód jakości, ale także baza danych, która pomaga klientom ustalić stabilność procesu.
Często zadawane pytania (FAQ)
Jak małe narzędzie jest potrzebne do obróbki wąskiego rowka o szerokości 0,5 mm?
Teoretyczny minimalny promień narzędzia musi być mniejszy niż 0,25 mm, ale ze względu na sztywność zaleca się stosowanie precyzyjnego frezu mikroczołowego o średnicy 0,5 mm lub 0,6 mm. Jeśli głębokość rowka przekracza 3 mm, zdecydowanie zaleca się użycie noża z końcówką byczą i zmniejszenie prędkości obrotowej, aby uniknąć ryzyka powstania śladów wibracji i złamania noża.
Dlaczego zawsze mam spiralne wzory na bocznych ściankach mojej wąskiej szczeliny? Co powinienem zrobić?
Spiralny wzór jest spowodowany głównie nadmierną odległością kroku lub zużyciem narzędzia. Proszę sprawdzić opcję „Stepover narzędzia wykańczającego (Stepover)” w parametrach CAM. Zaleca się ustawienie go na 10%-15% średnicy narzędzia. Jednocześnie należy sprawdzić, czy na bocznej krawędzi narzędzia nie występują odpryski i w razie potrzeby włączyć kompensację fazowania (Wprowadzenie/Wyprowadzenie).
Jakie są specyficzne wymagania dotyczące sztywności obrabiarek do obróbki wąskich rowków?
Wąskie szczeliny dla obrabiarekBicie wrzecionaWrażliwe, wymagające bicia promieniowego wrzeciona ≤ 0,005 mm. Jednocześnie obrabiarka powinna charakteryzować się dużą prędkością i dużą sztywnością. Zaleca się stosowanie narzędzi tokarskich z twardym mocowaniem lub oprawek ER, aby uniknąć luzów spowodowanych zaciskami sprężynowymi. Wszystkie 5-osiowe maszyny ShowyMetal wykorzystują precyzyjne systemy kolumn ER, aby zapewnić stabilne mocowanie narzędzi o mikrośrednicy.
Jak zapewnić zgodność wymiarów wąskich szczelin w produkcji masowej?
Kluczem jestAutomatyczne monitorowanie kompensacji narzędzia. Użyj sondy z funkcjami pomiaru długości i pomiaru okręgu, aby automatycznie kompensować zużycie po każdej wymianie narzędzia. Jednocześnie kolejność ścieżek cięcia jest ustalona, aby uniknąć błędów dryftu spowodowanych akumulacją ciepła. W przypadku zamówień o wysokich wymaganiach dotyczących spójności zwiększymy częstotliwość kontroli pierwszego artykułu i inspekcji oraz będziemy monitorować trend wymiarów krytycznych CMM.
Jaka jest różnica między technologią obróbki wąskich rowków części z tworzyw sztucznych a częściami metalowymi?
Tworzywa konstrukcyjne (takie jak PEEK, PEI) łatwo przyklejają się do noża podczas cięcia, dlatego trzeba ich używaćŌzenkaku, SōribaguchiSpecjalne narzędzia i duża ilość chłodziwa lub przedmuchu powietrza. Części metalowe (takie jak aluminium 6061) zwracają większą uwagę na usuwanie wiórów i odprowadzanie ciepła. Zaleca się stosowanie narzędzi z większą ilością spiralnych rowków wiórowych. Nie ma między nimi istotnej różnicy w logice kompensacji, ale parametry skrawania (prędkość/posuw) są bardzo różne, dlatego należy utworzyć osobne karty procesów.
Zakończenie i zaproszenie do współpracy
Obróbka wąskich rowków może wydawać się prosta, ale w rzeczywistości jest to kompleksowy test zarządzania biblioteką narzędzi, możliwości programowania CAM i sztywnego sterowania obrabiarką. Niezależnie od tego, czy chodzi o rowki uszczelniające w częściach konstrukcyjnych przemysłu lotniczego, czy rowki dekoracyjne o wysokich wymaganiach dotyczących wyglądu w elektronice użytkowej, dokładne dopasowanie promienia narzędzia jest podstawą zmniejszenia ilości złomu i poprawy terminowości dostaw.
Jeśli masz problemy ze spójnością wyglądu w przypadku obróbki wąskich rowków lub potrzebujesz walidacji procesu dla określonych materiałów i głębokości, nie wahaj się przesłać rysunków 2D/3D do zespołu inżynierów ShowyMetal. Na podstawie rzeczywistych danych bojowych z 72 elementów wyposażenia przedstawimy zalecenia dotyczące doboru narzędzi, strategii podawania narzędzi i tolerancji.Raport z analizy DFM, pomagając Ci zrobić to dobrze za pierwszym razem i skutecznie dostarczyć je w fazie masowej produkcji.



