





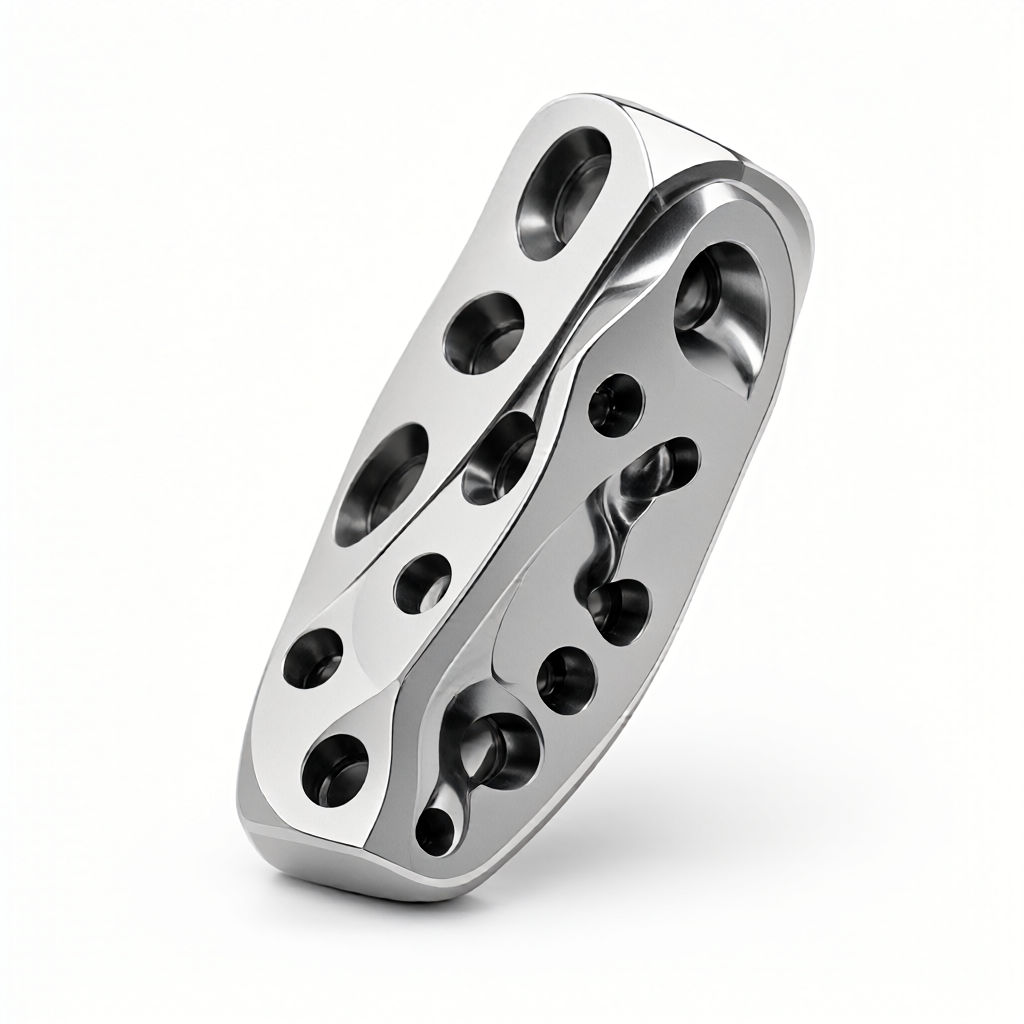
Wieloosiowa, symultaniczna obróbka części o specjalnych kształtach to podstawowy proces, który przełamuje ograniczenia tradycyjnego ruchu 3-osiowego i realizuje złożone zakrzywione powierzchnie oraz elementy wielokątowe w jednej formie mocującej. Dla inżynierów badawczo-rozwojowych i zaopatrzenia technicznego zrozumienie granic możliwości obróbki 3-, 4- i 5-osiowej w produkcji części o specjalnych kształtach bezpośrednio determinuje rezerwację marginesu projektowego, wybór trasy procesu i ostateczne rozliczenie kosztów na etapie DFM (Design for Manufacturability). Niewłaściwe strategie wieloosiowe mogą prowadzić do zwiększonego ryzyka kolizji narzędzia, niskiego wykorzystania narzędzia lub przekroczenia tolerancji wymiarowej z powodu deformacji mocowania podczas produkcji masowej. W tym artykule dokonano dogłębnej analizy logiki technicznej wieloosiowej jednoczesnej obróbki części o specjalnych kształtach, porównano zalety i wady różnych rozwiązań w zakresie liczby osi oraz przedstawiono punkty wykonania inżynieryjnego, które pomogą uniknąć ryzyka produkcyjnego na etapie przeglądu rysunku.
Granice możliwości i podstawy kinematyczne wieloosiowej połączonej obróbki części o specjalnych kształtach
Części o swobodnych kształtach zwykle odnoszą się do części o skomplikowanych zakrzywionych powierzchniach, głębokich wnękach, nachylonych otworach lub części o wyjątkowo wysokich wymaganiach dotyczących sztywności. Tradycyjna 3-osiowa obróbka CNC opiera się na trzech osiach liniowych XYZ, a narzędzie może posuwować tylko w kierunku normalnym lub promieniowym. W przypadku elementów o kącie nachylenia większym niż 90 stopni obróbka 3-osiowa często wymaga wielokrotnych mocowań, kumulując błędy pozycjonowania i stwarza ryzyko „podcięcia” (tj. narzędzie nie może dosięgnąć dna powierzchni).
Obróbka 4-osiowa wprowadza obrót osi A wokół osi X lub Y i jest stosowana głównie do ciągłego frezowania cylindrycznych części o specjalnych kształtach (takich jak wirniki lotnicze, kolumny kierownicze samochodów). Obracając przedmiot zamiast przesuwać narzędzie, 4-osiowy umożliwia ciągłą obróbkę ścian bocznych, redukując liczbę czasów mocowania i poprawiając ciągłość powierzchni. Obróbka 5-osiowa dodaje oś B lub oś C, umożliwiając posuw narzędzia w dowolnym kierunku, uzyskując prawdziwe „jedno mocowanie do zakończenia całej obróbki” i całkowicie rozwiązując problem zakłóceń spowodowany niewystarczającą sztywnością.
- Połączenie 3-osiowe: Nadaje się do płaskich płyt i prostych części schodkowych. Oś narzędzia jest zawsze prostopadła do płaszczyzny odniesienia.
- Podnośnik 4-osiowy: Nadaje się do korpusów obrotowych i wałów z nachylonymi otworami, eliminując ograniczenia posuwu bocznego poprzez obrót w osi A.
- Podnośnik 5-osiowy: Nadaje się do skomplikowanych powierzchni rzeźb, części konstrukcyjnych przemysłu lotniczego i implantów medycznych. Postawę narzędzia można dowolnie regulować, aby uniknąć zakłóceń.
Wybór materiału części kształtowej i zalecenia DFM: Dlaczego strategie dotyczące aluminium 7075 i stali nierdzewnej 304 są różne
Przewodność cieplna i właściwości utwardzania materiału bezpośrednio wpływają na parametry skrawania wieloosiowego układu zawieszenia. Podczas obróbki stopu aluminium 7075-T6 klasy lotniczej jego wysoka przewodność cieplna pozwala na stosowanie wyższych prędkości skrawania (Vc do 300-500 m/min), należy jednak zachować ostrożność, aby rozproszyć ciepło narzędzia. Jeśli do obróbki złożonej cienkościennej struktury stosowana jest obróbka 5-osiowa, należy wziąć pod uwagę wpływ długości wysięgu narzędzia (Wysięg) na sztywność. Zaleca się kontrolowanie wysięgu narzędzia w granicach 1,5-2-krotności średnicy pręta, aby uniknąć drgań wibracyjnych podczas procesu cięcia.
W przypadku stali nierdzewnej 304 ma ona poważną tendencję do utwardzania się, a jej przewodność cieplna wynosi tylko 1/3 wartości stopu aluminium. Podczas wieloosiowego jednoczesnego frezowania głębokich wgłębień, ograniczona przestrzeń odprowadzania wiórów może łatwo doprowadzić do powstania „narostu”, co może spowodować uszkodzenie narzędzia i pogorszenie jakości wykończenia powierzchni. W tym momencie etap DFM powinien zalecić dodanie rowków lub optymalizację ścieżek narzędzi, aby uniknąć zamykania się wnęk. Jeśli część ma zarówno wysokie wymagania dotyczące wyglądu, jak i złożoną strukturę, można rozważyć zastosowanie 4-osiowego kompozytowego centrum tokarsko-frezarskiego. Koniec do toczenia służy do wykończenia głównego konturu, a koniec do frezowania służy do zakończenia układu wielootworowego, co nie tylko zapewnia współosiowość, ale także optymalizuje trwałość narzędzia.
3-osiowe, 4-osiowe i 5-osiowe: analiza porównawcza rozwiązań do obróbki części o specjalnych kształtach
Przed podjęciem decyzji o trasie procesu należy dokonać kompromisów w oparciu o złożoność geometryczną części, wielkość partii i budżet. W poniższej tabeli porównano wydajność trzech rozwiązań w typowych scenariuszach części o specjalnych kształtach. Dane opierają się na parametrach operacyjnych konwencjonalnego sprzętu CNC klasy przemysłowej.
| Wymiary kontrastowe | Frezowanie 3-osiowe | 4-osiowe toczenie/frezowanie | Frezowanie symultaniczne w 5 osiach |
|---|---|---|---|
| Stosowane cechy geometryczne | Płaski, prosty, nachylony otwór, płytka wnęka | Korpus obrotowy, cylinder ciągły, elementy ścian bocznych | Dowolna złożona zakrzywiona powierzchnia, głęboka wnęka, sztywne, wrażliwe części |
| Liczba zacisków | 2-4 razy (należy odwrócić) | 1-2 razy (obróć zamiast przewracać) | 1 raz (jedno mocowanie i formowanie) |
| Skumulowany błąd pozycjonowania | Wyższa (skumulowana dla wielu kalibracji narzędzi) | średni | Bardzo niski (wartość bazowa nie zmienia się) |
| Wykorzystanie narzędzia | Niższa (krótka średnica narzędzia jest ograniczona) | średni | Wysoki (może utrzymać lepszy kąt padania) |
| Wykorzystanie sprzętu i koszt | Niski (długi czas przetwarzania, wymagana większa liczba stacji) | średni | Wysoki (pojedyncze programowanie jest złożone, a inwestycje w sprzęt duże) |
| spójność partii | Zależy od dokładności mocowania, duże wahania | Lepsze, szczególnie odpowiednie do wałów | Niezwykle wysoka, szczególnie odpowiednia do precyzyjnych i skomplikowanych części |
Z tabeli widać, że jeśli główną cechą części o specjalnym kształcie jest korpus obrotowy (np. korpus pompy, turbina), to 4-osiowe toczenie i frezowanie jest opłacalnym rozwiązaniem. W przypadku powierzchni o dowolnym kształcie (takich jak złącza robotów i prowadnice medyczne) połączenie 5-osiowe może znacznie zmniejszyć ryzyko zakłóceń i poprawić jakość powierzchni. W przypadku produkcji masowej, nawet jeśli początkowa inwestycja w sprzęt jest wysoka, całkowity koszt 5-osiowych rozwiązań wielonarzędziowych jest często niższy niż 3-osiowych rozwiązań wielonarzędziowych ze względu na skrócenie czasu łączenia procesów i kontroli jakości.
Optymalizacja parametrów skrawania i ścieżki narzędzia: unikanie zakłóceń i wibracji
Podstawowa trudność połączeń wieloosiowych polega na „wykrywaniu kolizji” i „wiązaniach dynamicznych”. Na etapie programowania CAM należy włączyć strategię sterowania osią narzędzia (Tool Axis Control). Powszechnie stosowane strategie obejmują „Projekcję w dół” i „Projekt Ray”.
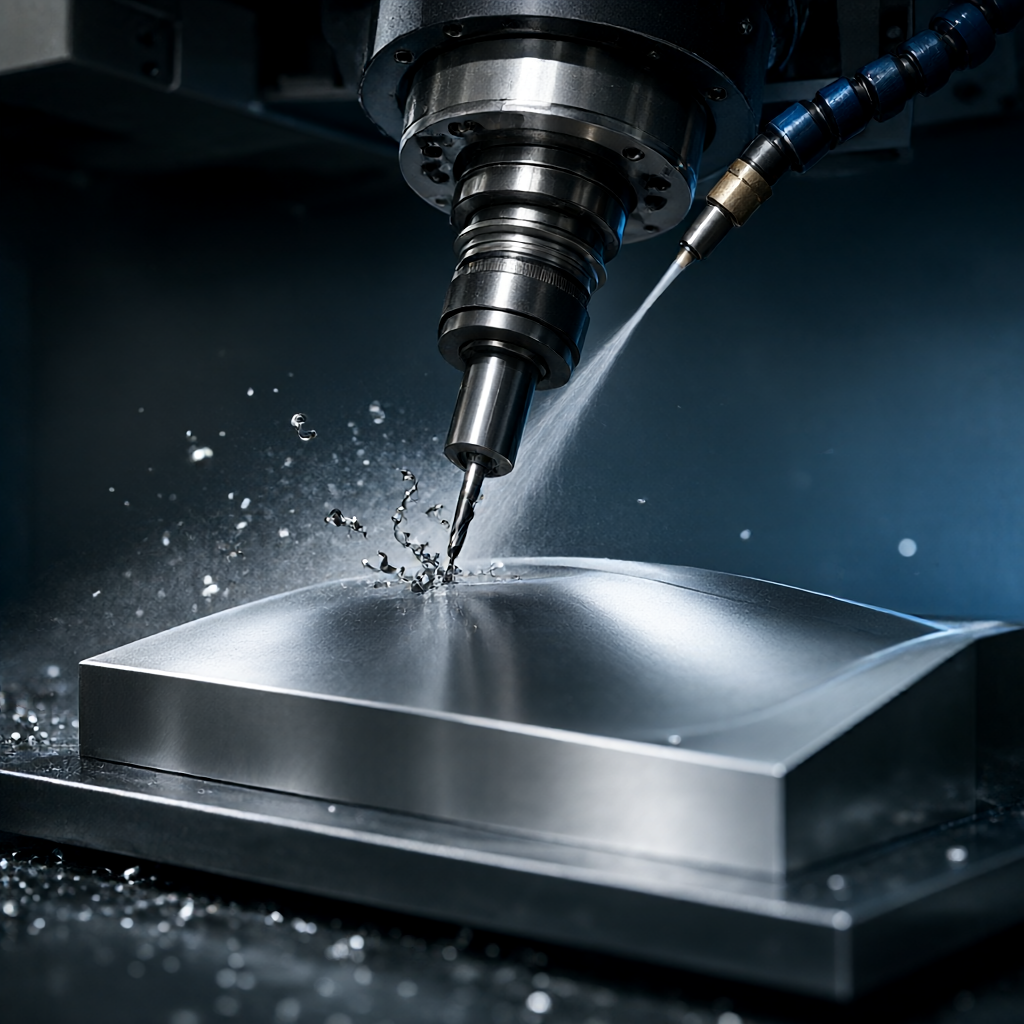
- Projektuj w dół: Nadaje się do większości scenariuszy frezowania. Narzędzie jest skierowane w kierunku normalnym powierzchni przedmiotu obrabianego, należy jednak sprawdzić, czy dolny uchwyt narzędzia nie koliduje z uchwytem.
- Przesyłanie promieni: umożliwia określenie stałego kierunku (np. prostopadłego do określonej płaszczyzny), odpowiedniego do przetwarzania elementów równolegle do określonego punktu odniesienia, aby zachować spójność kierunku chropowatości powierzchni.
W przypadku części o specjalnych kształtach ze stopu aluminium 7075 zaleca się przyjęcie strategii „frezowania adaptacyjnego” (Adaptive Machining), aby utrzymać stały naddatek nieobrobiony (zwykle 0,5-1,0 mm), który może ustabilizować obciążenie skrawania na poziomie 70-80% udziału narzędzia i znacznie zmniejszyć wibracje. Posuw (F) ustala się zwykle na poziomie 3000-6000 mm/min, w zależności od średnicy narzędzia (D): f = 10-20 D × Z (liczba zębów) × obr./min. W przypadku 5-osiowego frezowania wykańczającego zaleca się zmniejszenie posuwu do 15-20 D i użycie końcówki frezu kulowego do wygładzenia powierzchni, aby uzyskać wykończenie powierzchni poniżej Ra0,8μm.
Obróbka powierzchni i precyzyjna kontrola: upewnij się, że zarówno wygląd, jak i rozmiar są zgodne ze standardem
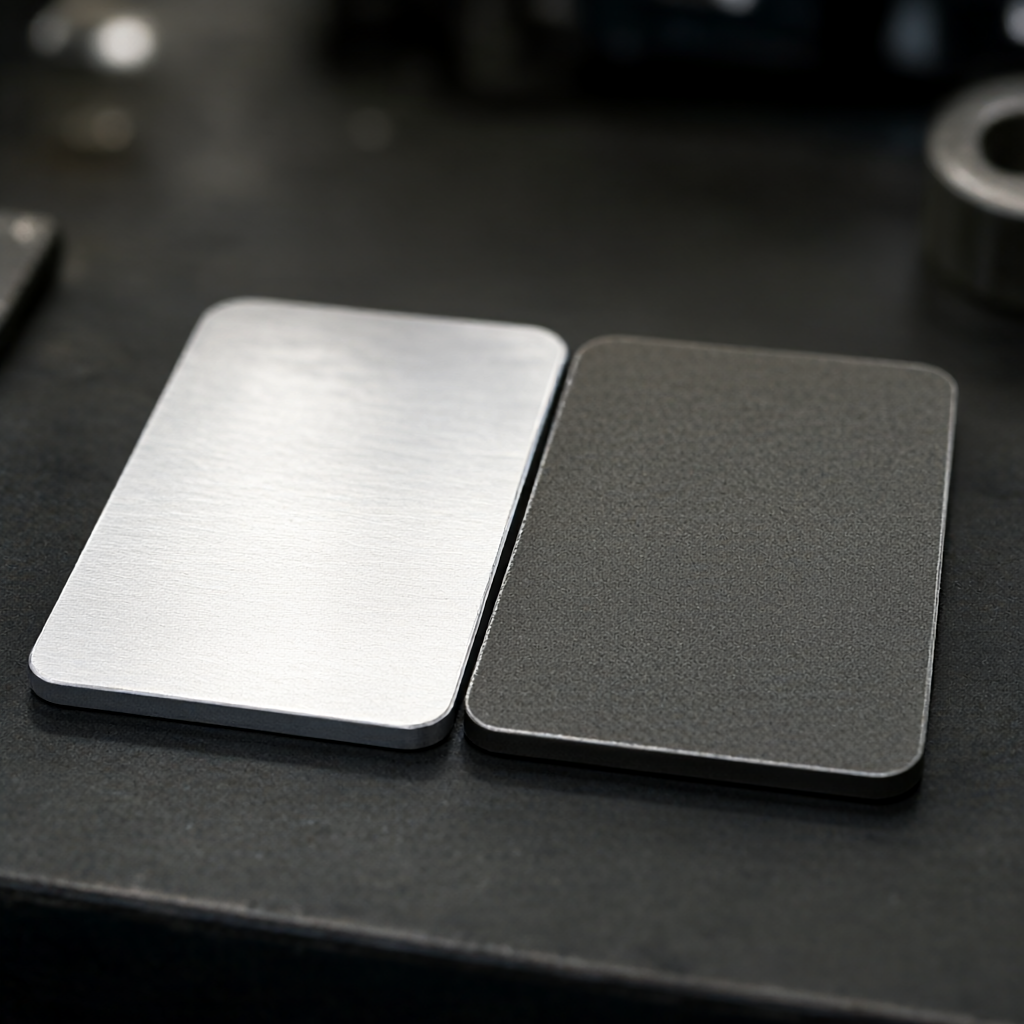
Części o specjalnych kształtach często mają wymagania zarówno dotyczące funkcjonalności, jak i wyglądu. Biorąc na przykład elektronikę użytkową lub obudowy audio, gołe części po obróbce CNC zwykle mają linie frezowania. Jeżeli wymagana jest powierzchnia o wysokim połysku lub efekt lustra, proces obróbki powierzchni należy potwierdzić na etapie DFM: anodowanie może poprawić odporność na korozję i kolor; piaskowanie może wyeliminować frezowanie i uzyskać matową teksturę; powlekanie może poprawić przewodność i nadać metaliczny połysk.
Strategia inspekcji musi być wstępnie zainstalowana. W przypadku części obrabianych w 5 osiach wymiary krytyczne często znajdują się w głębokich wnękach lub nachylonych powierzchniach, co utrudnia stosowanie tradycyjnej trójwymiarowej obróbki współrzędnościowej (CMM). W tym momencie konieczne jest połączenie skanera optycznego (skanowanie laserowe) w celu porównania pełnowymiarowego, skupiając się na monitorowaniu odchyleń kształtu (odchylenie formy). Jeśli wymagana tolerancja osiągnie ±0,01 mm, należy do programu CNC dodać moduł kompensacji termicznej, ponieważ długie skoki skrawania będą powodować dryft termiczny wrzeciona. Przed wysyłką należy przeprowadzić 100% kontrolę wymiarów krytycznych i zachować raporty z inspekcji CMM, aby zapewnić spójność partii.
Typowe tryby awarii i rozwiązania inżynieryjne mające na celu unikanie
W rzeczywistej praktyce obróbki wieloosiowych połączeń części o specjalnych kształtach najczęstsze są trzy następujące typy awarii, których zaopatrzenie i inżynierowie muszą unikać ich z wyprzedzeniem:
- Pęknięcie wciskowe narzędzia: Uchwyt narzędziowy lub uchwyt koliduje z przedmiotem obrabianym podczas wykańczania małych przestrzeni w 5 osiach. Rozwiązanie: Ustaw „Naddatek boczny narzędzia” i „Naddatek boczny noża łoża” w CAM i przeprowadź symulację biegu jałowego bez narzędzia przed próbnym cięciem pierwszego elementu.
- Odkształcenie mocowania: Miękkie materiały (takie jak stop aluminium) lub części cienkościenne tracą swoją okrągłość pod wpływem silnego docisku. Rozwiązanie: Użyj adsorpcji próżniowej lub elastycznych uchwytów (miękkie zaciski) lub użyj 4-osiowego końca tokarskiego do toczenia podporowego (toczenie na żywo), przy czym uchwyt narzędziowy po stronie wrzeciona zapewnia wsparcie podczas procesu obróbki.
- Drgania powierzchniowe (Chatter): Zmiany w położeniu narzędzia podczas zawieszenia wieloosiowego prowadzą do wahań głębokości skrawania. Plan unikania: Użyj płytek węglikowych, zoptymalizuj prędkość posuwu, aby uniknąć strefy rezonansu i, jeśli to konieczne, użyj płynu chłodzącego tłumiącego i redukującego wibracje.
Jak zrównoważyć czas dostawy i minimalną wielkość zamówienia przy przetwarzaniu wsadowym części o specjalnych kształtach?
Zwykle cykl pobierania próbek dla 1 sztuki wynosi około 3-5 dni roboczych (z wyłączeniem programowania i analizy DFM). W przypadku produkcji masowej (500-5000 sztuk) w przypadku zastosowania 5-osiowego automatycznego załadunku i rozładunku, czas dostawy można skrócić do 15-25 dni. Jeśli chodzi o minimalną wielkość zamówienia, CNC nie ma sztywnego minimalnego limitu. Można wyprodukować jedną sztukę, ale cena pojedynczej sztuki jest wyższa. Jeśli zależy Ci na opłacalności, zaleca się zamówienie partii co najmniej 100 sztuk, aby zmniejszyć koszty opracowania form/przyrządów.
Czy obróbka 5-osiowa jest dokładniejsza niż 3-osiowa?
Nie porównawczo. Dokładność zależy od dokładności sprzętu, możliwości kontroli termicznej i stabilności mocowania. Zaletą 5-osiowego jest „jedno mocowanie”, co eliminuje kumulujące się błędy wielokrotnego pozycjonowania. W przypadku części o dużej sztywności i złożonych cechach 5-osiowa może zachować wyższą spójność geometryczną; w przypadku prostych części płaskich wysoce precyzyjne 3-osiowe z precyzyjnymi mocowaniami mogą również osiągnąć tolerancję ± 0,01 mm.
Jak ocenić możliwości dostawcy w zakresie wieloosiowego jednoczesnego przetwarzania?
Nie patrz tylko na liczbę osi wyposażenia, spójrz na „efektywny wskaźnik wykorzystania”. Zapytaj dostawcę, czy ma możliwości 5-osiowej interpolacji synchronicznej (a nie tylko interpolacji międzyosiowej), liczbę sprzętu (np. czy ma więcej niż 72 klastry CNC) oraz czy dysponuje pełnymi metodami kontroli, takimi jak współrzędne trójwymiarowe i mierniki chropowatości. Ponadto sprawdź, czy zapewnia zalecenia DFM i proces potwierdzenia pierwszego artykułu (FAI), który jest kluczową gwarancją spójności partii.
Jaki margines projektowy należy zarezerwować przed obróbką części o specjalnych kształtach?
W przypadku części anodowanych lub platerowanych należy uwzględnić naddatek grubości poszycia wynoszący 0,05–0,1 mm; w przypadku części piaskowanych należy uwzględnić usunięcie materiału na poziomie 0,02–0,03 mm. Przy projektowaniu grubości ścianki, jeżeli wymagana jest obróbka 5-osiowa głębokich wnęk, zaleca się, aby minimalna grubość ścianki nie była mniejsza niż 1,0 mm. W przeciwnym razie łatwo jest spowodować odkształcenia technologiczne na skutek niewystarczającej sztywności lub uszkodzenia powierzchni po późniejszej obróbce powierzchni.
Czy specjalne kształty z tworzyw konstrukcyjnych można przetwarzać przy użyciu obróbki wieloosiowej?
Móc. Konieczna jest jednak zmiana materiału narzędzia (zaleca się stosowanie wysokoostrego węglika lub stali szybkotnącej) i znaczne zwiększenie prędkości obrotowej (do 10000-15000 obr/min), aby zmniejszyć siłę skrawania i zapobiec stopieniu się tworzywa sztucznego i przyklejeniu się do narzędzia. Przy obróbce tworzyw wysokotemperaturowych takich jak PEEK czy PEI w 5 osiach należy zwrócić uwagę na sposób chłodzenia. Aby uniknąć zanieczyszczenia powierzchni rozpuszczalnym w wodzie płynem obróbkowym, zwykle stosuje się cięcie na sucho lub smarowanie minimalną ilością (MQL).
Wnioski i przewodnik po działaniu
Wieloosiowa obróbka części o specjalnych kształtach nie jest prostym stosem sprzętu, ale zestawem systematycznej inżynierii obejmującej materiały, geometrię, narzędzia, ścieżki i inspekcje. Inżynierom zaleca się wyjaśnienie podziału pracy na osi 3/4/5 na etapie DFM; w przypadku zakupów należy zwrócić uwagę na szczegóły procesu dostawcy i możliwości kontroli spójności partii, a nie po prostu porównywać liczbę sprzętu. Jeśli dysponujesz rysunkami lub modelami 3D (w formacie STEP/IGS) złożonych części o specjalnych kształtach, zaleca się natychmiastowe rozpoczęcie zapytania w celu uzyskania symulacji parametrów cięcia i sugestii optymalizacji DFM dla konkretnego materiału, aby zapewnić osiągnięcie zarówno założeń projektu, jak i celów jakościowych.



