Podczas obróbki części płyt CNC płaskość jest wskaźnikiem jakości rdzenia, który bezpośrednio wpływa na szczelinę montażową, skuteczność uszczelnienia i wygląd. Dla inżynierów i zaopatrzenia technicznego w tym artykule systematycznie analizowano źródła błędów płaskości, różnice procesowe między frezowaniem 5-osiowym i 3-osiowym oraz wpływ doboru materiału na odkształcenie. Zawiera także praktyczne kluczowe punkty, od projektu procesu po kontrolę wysyłki, aby pomóc uniknąć ryzyka przekroczenia tolerancji i osiągnąć wysoką precyzję spójności partii.
Wymagania dotyczące tolerancji płaskości i typowe tryby awarii
W precyzyjnych częściach płytowych tolerancję płaskości reguluje się zwykle w zakresie 0,01–0,05 mm, w zależności od scenariusza zastosowania. Na przykład podstawowe wymaganie w sprzęcie półprzewodnikowym wynosi ≤0,02 mm, podczas gdy płytka dekoracyjna obudowy 3C może zostać zmniejszona do 0,05 mm. Typowe awarie obejmują: lokalne wypaczenie (spowodowane uwolnieniem naprężeń wewnętrznych), uniesienie krawędzi (resztkowe naprężenie zaciskające) i falistość (niewłaściwa ścieżka narzędzia lub bicie wrzeciona). Wady te są często widoczne po obróbce zgrubnej i przed wykańczaniem. Jeśli na etapie procesu nie nastąpi żadna interwencja, późniejsze polerowanie lub obróbka powierzchni wzmocni wady wizualne.
Wpływ właściwości materiału na płaszczyznę paneli CNC
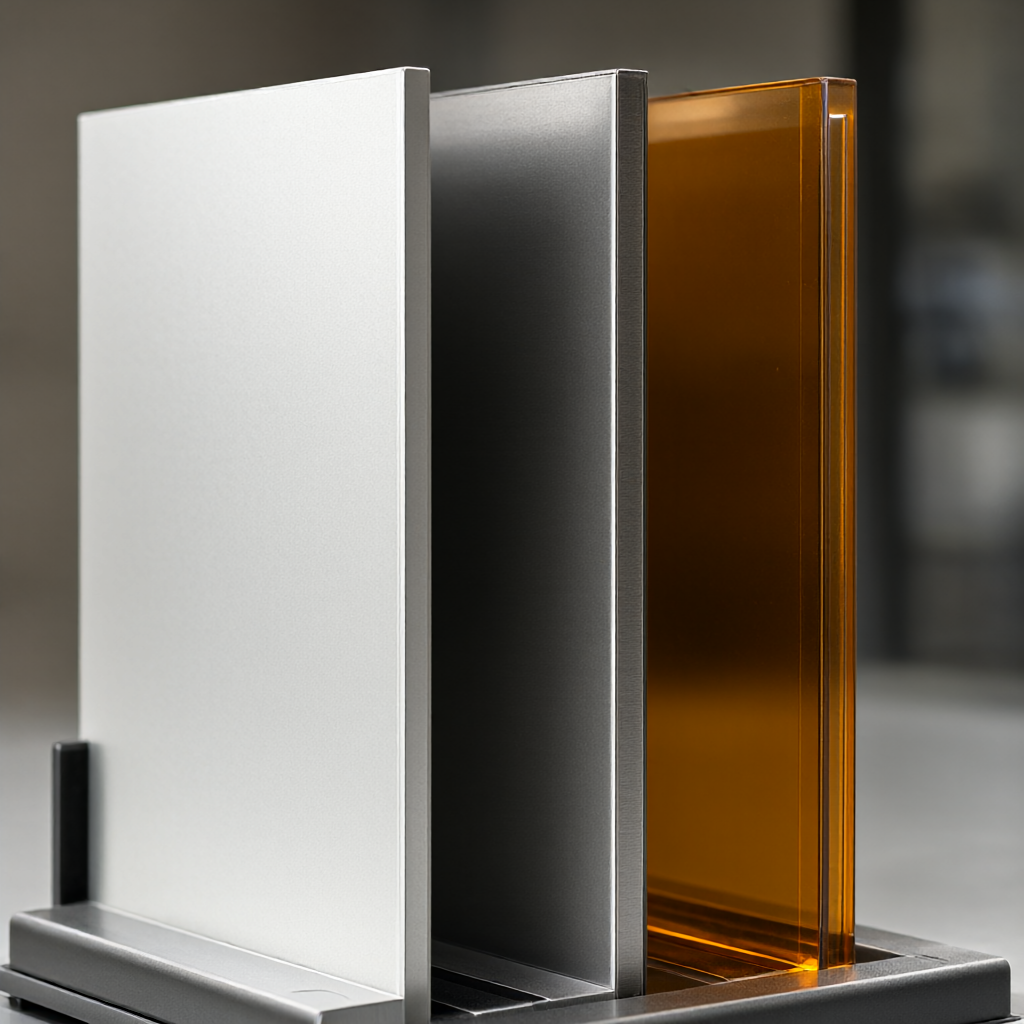
Współczynniki rozszerzalności liniowej, moduł sprężystości i wrażliwość na ciepło skrawania różnych metali i tworzyw konstrukcyjnych znacząco wpływają na stabilność płaskości. Aluminium (takie jak 6061-T6) ma dobrą przewodność cieplną i jest lekkie w cięciu, ale jest podatne na powrót sprężysty i może odbijać się po rozładowaniu; stal nierdzewna (taka jak 303) ma wysoką twardość i wytrzymałość, a ciepło cięcia może łatwo spowodować odkształcenie termiczne; mosiądz (np. C360) łatwo przykleja się do noża, dlatego należy zoptymalizować chłodzenie; tworzywa konstrukcyjne (takie jak POM, PEEK) charakteryzują się dużym skurczem termicznym i wymagają wstępnej kompensacji. Przy wyborze należy połączyć grubość, złożoność kształtu i stan obróbki cieplnej, aby ocenić dryf wymiarowy po obróbce.Porównanie typowych materiałów płyt CNC
Porównanie procesów frezowania 3-osiowego i 5-osiowego w kontroli płaskości
5-osiowa obróbka symultaniczna może zoptymalizować położenie osi narzędzia, dzięki czemu narzędzie jest zawsze prostopadłe do powierzchni przedmiotu obrabianego, redukując boczne składowe sił i znacznie poprawiając płaskość cienkościennych lub nachylonych płyt (≤15°). Frezowanie 3-osiowe jest skuteczne w przypadku dużych płaszczyzn, ale w przypadku głębokich wnęk lub obszarów krawędziowych łatwo jest spowodować „cięcie” na skutek wygięcia narzędzia, co skutkuje wypukłością lub wklęsłością. W poniższej tabeli porównano wydajność obu rozwiązań w typowych scenariuszach:
Kluczowe różnice w kontroli płaskości panelu podczas frezowania 3-osiowego i 5-osiowego
Wysoki, potrzebny jest uchwyt do koordynowania pozycjonowania
Typowe ryzyko awarii
Wzór wypukły/wklęsły, falisty
Zakłócenia paska narzędzi i kolizja ścieżek (wymagana weryfikacja CAM)
Praktyczne wskazówki dotyczące mocowania i odprężania
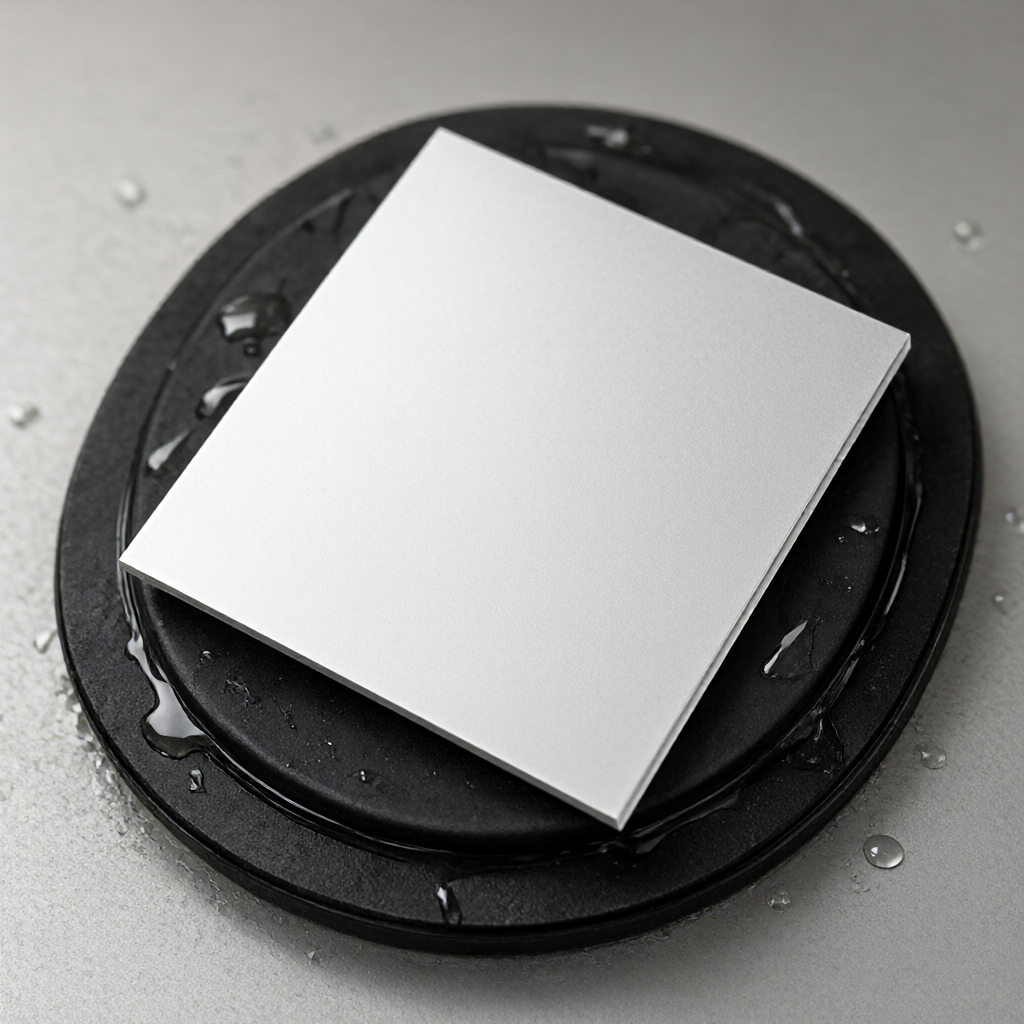
Metoda mocowania bezpośrednio determinuje odkształcenie przedmiotu obrabianego podczas procesu cięcia. Zaleca się stosowanie adsorpcji próżniowej lub elastycznych podkładek dociskowych, aby uniknąć odkształceń sprężystych spowodowanych miejscowym ściskaniem. W przypadku płyt aluminiowych zaleca się zwolnienie siły docisku po obróbce zgrubnej i odczekanie ponad 30 minut, aż naprężenie ustabilizuje się przed obróbką końcową. Kompensację rozszerzalności cieplnej można zastosować w przypadku części ze stali nierdzewnej: wartość kompensacji promienia narzędzia jest wstępnie ustawiana na podstawie współczynnika rozszerzalności liniowej materiału (na przykład 304 to 17,3×10⁻⁶/°C). Podczas obróbki skrawaniem i tokarsko-frezarskiego sprzętu kompozytowego paneli procesowych o konstrukcji typu wałowego, priorytetem powinno być zapewnienie, że główny obszar styku punktu odniesienia wynosi ≥ 80%, aby stłumić wypaczenia.Schemat ideowy metody mocowania adsorpcji próżniowej
Skoordynowana kontrola wykończenia i płaskości powierzchni
Wysokiej płaskości często towarzyszą wysokie wymagania dotyczące wykończenia (takie jak Ra≤0,4 μm). Do obróbki zgrubnej należy zarezerwować margines 0,1–0,2 mm, a do obróbki wykańczającej należy zastosować strategię małej głębokości skrawania (ap≤0,2 mm), dużej prędkości (8000–12000 obr/min dla aluminium) i dużego posuwu (f/z 0,1–0,15 mm) do obróbki wykańczającej, aby uniknąć akumulacji ciepła. Jeśli chodzi o dobór narzędzi, frezy trzpieniowe z węglika powlekanego (takie jak AlTiN) nadają się do części stalowych, a frezy z czystego aluminium z białymi krawędziami nadają się do części aluminiowych, aby zapobiec sklejaniu się. Po każdym przejściu wykończeniowym należy przeprowadzić pełną kontrolę, zwracając szczególną uwagę na różnicę wysokości pomiędzy czterema narożnikami a środkiem, a nie tylko na płaskość pojedynczego punktu.
Standardy kontroli przesyłek i powszechne pułapki akceptacji
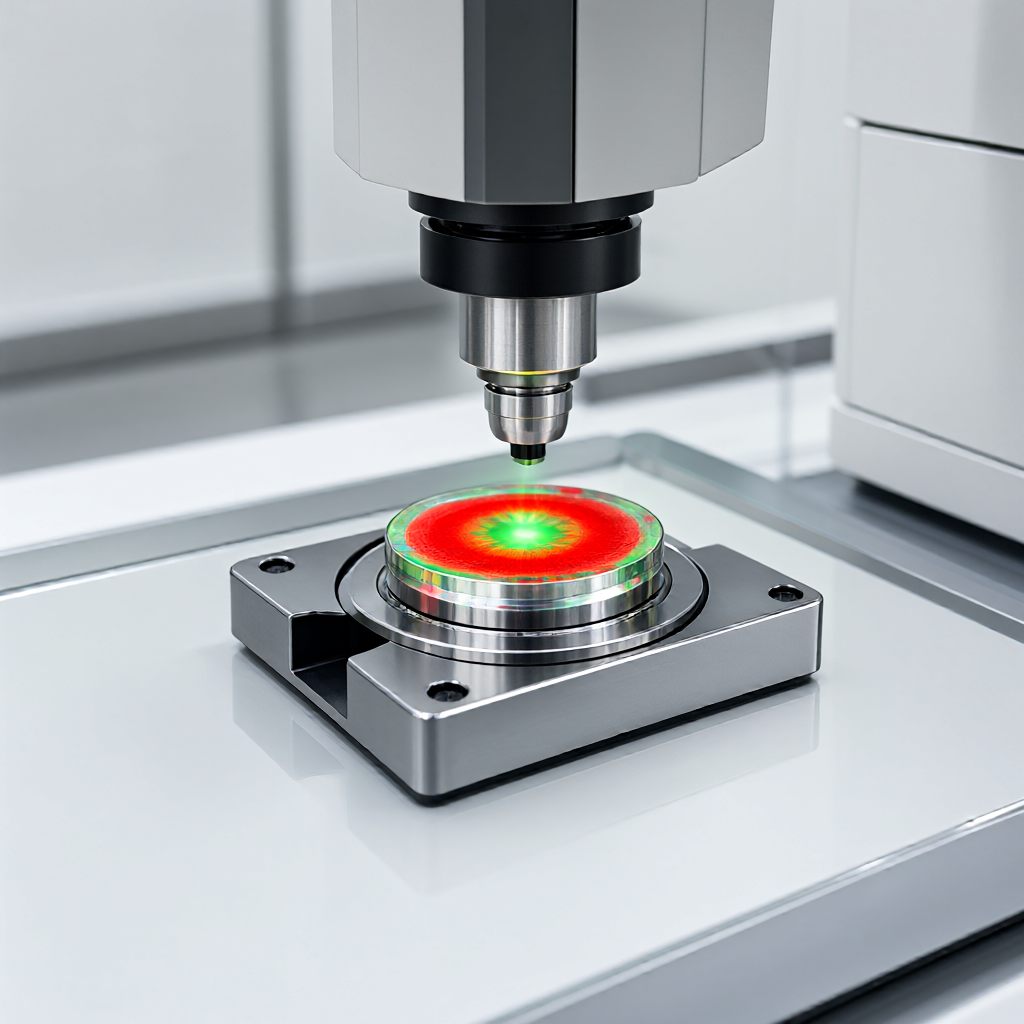
Odbiór powinien opierać się na symbolach płaskości (takich jak ∧0,02) i metodach testowania określonych na rysunkach klienta. Zaleca się stosowanie współrzędnościowej maszyny pomiarowej (CMM) lub interferometru płaszczyzny optycznej zamiast zwykłej płaskiej płytki + szczelinomierza. Metoda szczelinomierza jest podatna na błędne oceny ze względu na sztuczne ciśnienie, szczególnie w przypadku RaPrecyzyjna scena optycznego wykrywania płaskości
Wyślij rysunek STEP / DWG / PDF, a nasi inżynierowie zwrócą w ciągu 2 godzin szczegółową wycenę wraz z bezpłatną analizą DFM i doradztwem technologicznym — bez zobowiązań.
Wyślij rysunek STEP / DWG / PDF i uzyskaj w ciągu 2 godzin szczegółową wycenę z bezpłatną analizą DFM i doradztwem technologicznym. Bez minimalnego zamówienia – od 1 sztuki.